


鑄件 是適應性最強的製造方法之一,可以生產眾多產業中使用的複雜金屬零件。砂型鑄造、壓鑄和熔模鑄造是最常見的鑄造方法。這些技術中的每一種都具有獨特的優勢,並且最適合某些材料、體積、成本和複雜性。在本文中,我們將討論這些鑄造技術之間的基本區別,以及如何選擇適合您的製造要求的鑄造方法。

什麼是砂型鑄造?
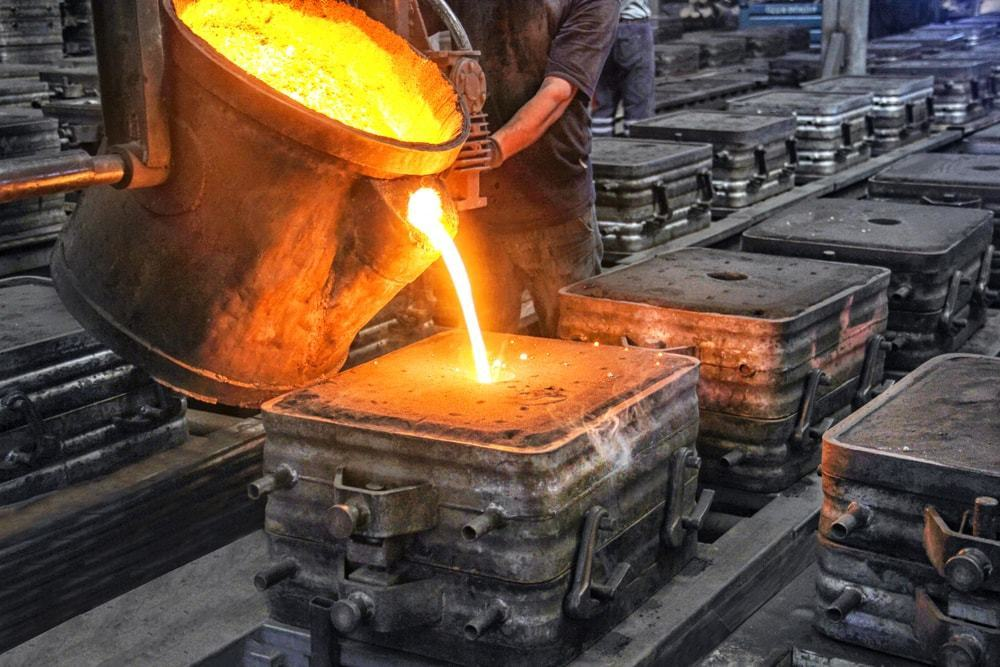
一個例子是 鑄件 應用是砂型鑄造,它使用砂作為模具材料。模型是最終產品的複製品,也是過程的第一步。將該模型放入模具盒中,並在其周圍填充沙子以形成空腔。然後移除模型,並將熔融金屬倒入型腔中。金屬凝固後,將砂模拆開以取出成品零件。
砂型鑄造的優點 模具成本低: 適合原型和小批量生產
- 出色的設計 靈活性:非常適合大型或複雜的形式。
- 適用材質廣:適用多種黑色金屬和有色金屬。
- 缺點 表面光潔度:通常粗糙,可能需要機械加工。
- 尺寸精度:不如其他鑄造製程精確
- 速度:生產速度較慢,因為創建模具需要時間並且需要冷卻。
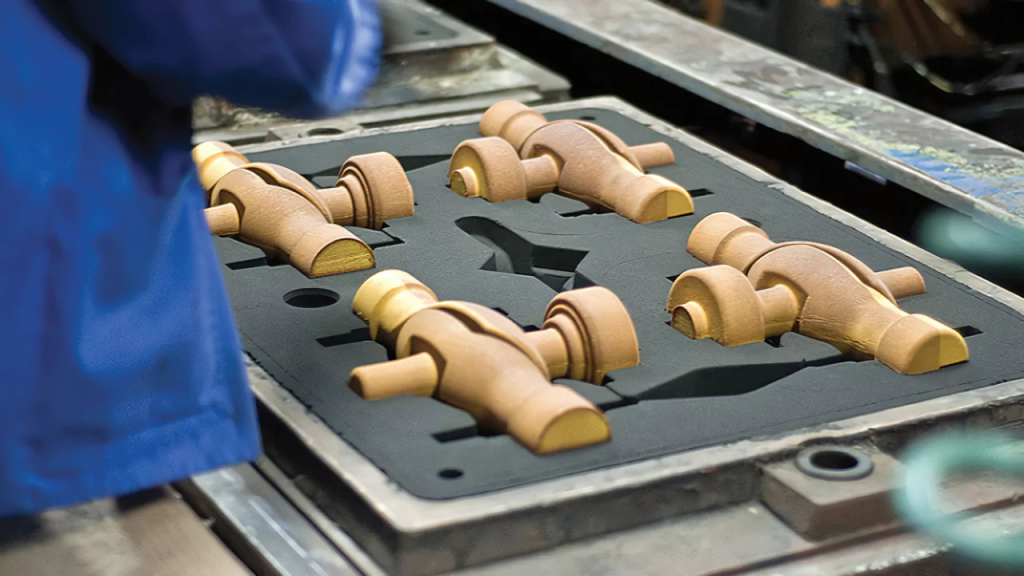
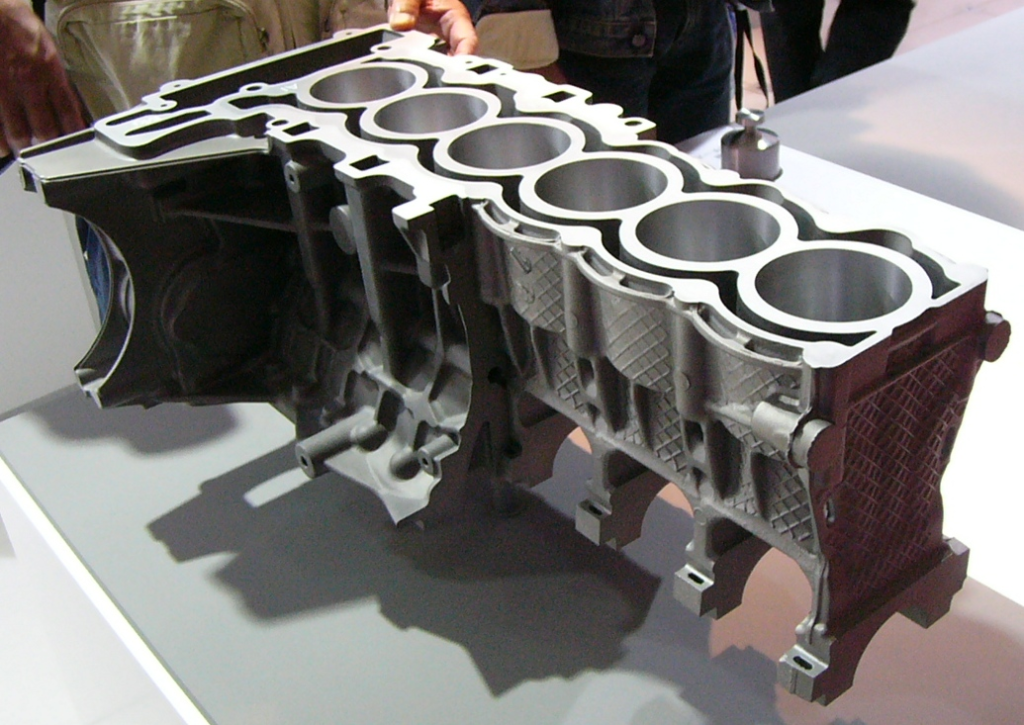
典型應用汽車 引擎缸體
汽車引擎缸體是汽車製造中最關鍵的零件之一,要求生產精度、耐用性和效率。鑄造在製造這些大型複雜零件中發揮核心作用,因為它使製造商能夠實現冷卻和潤滑系統所需的強度和複雜的內部幾何形狀。通常使用鑄鐵、鋁,有時還使用蠕墨鑄鐵等材料,每種材料的選擇都是根據重量減輕、耐熱性或耐用性等性能要求進行的。透過利用鑄造方法,汽車製造商可以大規模生產引擎缸體,同時平衡成本、性能和可靠性。
- 農機配件
- 船舶和採礦設備
- 管件
- 重工業部件
砂型鑄造是不需要公差或高品質表面光潔度的大型零件的常見選擇。
什麼是壓鑄?
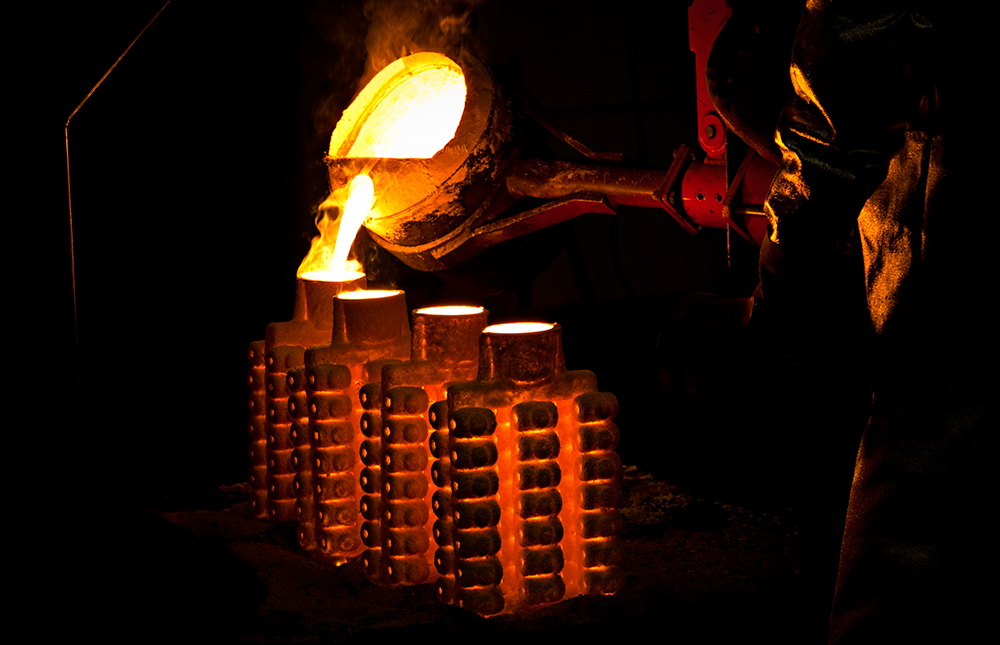
死 鑄件 在壓鑄中,熔融金屬在高壓下注入鋼模或沖模。模具可回收利用,總共可製成數千個鑄件。它通常用於大量生產,也是生產具有光滑表面光潔度的複雜設計的絕佳方法。
該工藝在需要大量生產和嚴格公差的行業中尤其受到青睞,例如汽車、航空航太、消費性電子產品和工業機械。常用的材料包括鋁、鋅和鎂合金,每種材料都具有獨特的優點,如輕質強度、耐腐蝕性或成本效益。
壓鑄的最大優勢之一是其能夠將效率與多功能性結合。從小型、精密的零件到更大、更耐用的零件,壓鑄為製造商提供了一種減少浪費、縮短生產週期並確保持久可靠性的解決方案。在當今競爭激烈的市場中,壓鑄是高性能、大規模生產金屬零件的基石技術。
壓鑄分為兩種主要類型。
- 熱室壓鑄:適用於熔點較低的金屬,例如鋅、鎂。
- 冷室壓鑄:適用於鋁等熔點較高的金屬。
- 壓鑄的優點 卓越的尺寸精度:適用於具有嚴格公差要求的零件。
- 快速生產: 週期短,可實現大量生產
- 光滑的表面光潔度:通常不需要進一步加工。
- 一致性:同一件事就是同一件事。同樣的事情又重複了。
- 缺點 最初的模具成本較高:不適合昂貴的大量生產
- 有色金屬交易:通常是鋁、鎂和鋅。
- 有限的零件尺寸:非常適合較小的零件。
應用 汽車變速箱殼體
壓鑄最重要的應用之一是汽車變速箱殼體的生產。這些外殼可作為車輛傳動系統的保護殼,將齒輪、軸和其他關鍵部件固定到位。壓鑄是首選方法,因為它允許製造商生產具有高尺寸精度、複雜幾何形狀和出色結構完整性的外殼。
鋁合金因其輕質特性而常用於此應用,可在不影響強度的情況下提高車輛燃油效率。此工藝還確保光滑的表面和一致的質量,減少大量機械加工的需要。透過使用壓鑄,汽車製造商可以在大量生產中實現耐用性、性能和成本效益,使其成為現代汽車設計中不可或缺的工藝。
但我們有一些更實惠、更簡單的系統,例如消費性電子產品外殼。
- 航空航太零件
- 電動工具零件
- 工業支架
它用於需要批量生產中小型高精度部件的項目。
什麼是熔模鑄造?
熔模鑄造 熔模鑄造(也稱為“失蠟鑄造”)首先要創建要創建的零件的蠟模型。它被陶瓷外殼覆蓋,像模具一樣堅硬。隨後蠟被熔化,留下可注入熔融金屬的空白空間。一旦陶瓷凝固,陶瓷就會被破壞以釋放成品零件。
當需要複雜的設計、嚴格的公差和光滑的表面處理時,這種技術尤其有價值。與砂型鑄造或壓鑄不同,熔模鑄造最大限度地減少了二次加工的需要,因為它能夠直接從蠟模型中再現精細細節。它廣泛用於精度和可靠性至關重要的航空航天、汽車、醫療和工業應用。
熔模鑄造用途廣泛,支援多種合金,包括鋼、鋁、鈦和高溫合金。對於製造商而言,它可以在設計自由度、材料靈活性和高品質複雜零件所需的性能之間實現平衡。
- 投資的好處 鑄件 高尺寸精度:適合複雜形狀。
- 出色的表面光潔度:最大限度地減少或消除渴望的後處理。
- 多種材質的選擇:黑色金屬和有色金屬
- 減少浪費:材料使用非常有效率。
缺點 每個單元的成本較高:特別是對於較大或較厚的零件。
- 延長生產週期:多個步驟可延長交貨時間。
- 不適合大型零件:尺寸限制取決於模具的製造方式。
典型應用飛機 發動機零件
- 醫療和牙科設備
- 槍械零件
- 工業閥門及配件
- 精密齒輪
當組件需要複雜性、準確性和高品質的表面光潔度時,通常會選擇此工藝。
技術比較表
| 特徵 | 砂型鑄造 | 鑄造 | 投資鑄造 |
| 表面飾面 | 粗糙的 | 光滑的 | 非常光滑 |
| 尺寸精度 | 低的 | 高的 | 很高 |
| 模具成本 | 低的 | 高的 | 緩和 |
| 產量 | 低到中 | 高的 | 低到中 |
| 材質相容性 | 黑色金屬 & 有色金屬 | 僅有色金屬 | 黑色金屬 & 有色金屬 |
| 適用於複雜零件 | 是的 | 緩和 | 出色的 |
| 典型交貨時間 | 緩和 | 快速地 | 長的 |
| 理想的零件尺寸 | 中型到大型 | 小型到中型 | 小型到中型 |
| 常見行業 | 汽車、建築 | 電子、汽車 | 航空航太、醫療 |
選擇正確的鑄造方法
選擇合適的鑄造方法是製造中的關鍵步驟,因為它直接影響最終產品的性能、成本和效率。每種鑄造過程——無論是砂型鑄造、壓鑄、熔模鑄造還是失蠟鑄造——都有獨特的優點和限制。正確的選擇取決於設計的複雜性、所需的尺寸精度、產量、表面光潔度期望以及所使用的金屬或合金的類型等因素。
最佳鑄造方法由多種因素決定:
砂型鑄造
- 可變產量 數量
- 注重預算的項目
- 設計複雜, 不需要精細的細節
何時選擇壓鑄
- 大批量生產
- 需要光潔度和高精度的零件
- 薄壁設計
- 以鋁、鋅或鎂為基礎的有色金屬
何時使用熔模鑄造 具有嚴格公差的複雜幾何形狀
當專案需要複雜的形狀、精細的細節和高尺寸精度而其他鑄造方法可能難以實現時,熔模鑄造是首選。該工藝使用蠟模和陶瓷模具,使製造商能夠複製最複雜的內部和外部幾何形狀,而之後所需的加工量最少。
- 中小批量生產
- 需要良好表面光潔度的零件
- 太空、國防或醫療設備
方法的選擇應以詳細的成本效益分析為指導,並輔以對設計複雜性、所用材料和生產規模的考慮。
產業應用
每種類型的 鑄件 過程在該領域具有特殊的地位:
使用汽車鑄造金屬零件的五個行業:使用砂型鑄造製造引擎缸體,使用壓鑄製造變速箱殼體,以及使用熔模鑄造製造噴油器零件。
- 航太:渦輪翅片的熔模鑄造、支架夾具的壓鑄。
- 結構:重型: 砂型鑄造、角支架。
- 醫療:骨科植入物、手術工具、熔模鑄造。
- 消費品:電子外殼壓鑄、裝飾五金熔模鑄造。
環境考慮
隨著永續性的發展,製造商正在仔細評估鑄造技術對環境的影響。
- 製程:對於砂型鑄造,回收砂有助於減少其環境足跡。
- 材料利用率高,但能耗較高。
- 熔模鑄造:廢物很少,但基於陶瓷和蠟,因此需要正確處置。
結論
沙子、模具和投資對您的專案都有各自的好處。沙 鑄件 非常適合公差要求不高的大型低成本元件。壓鑄特別適合精密零件的大批量生產。對於複雜的中小型零件,熔模鑄造可以提供「卓越的細節和表面光潔度」。
了解每個流程的優缺點使工程師和製造商能夠做出平衡品質、費用和生產速度的明智決策。無論您是製造工業機械、消費品還是航空航太零件,選擇合適的鑄造方法都是最重要的。



