


Кастинг является одним из наиболее адаптируемых методов производства, позволяющим производить сложные металлические детали, используемые во многих отраслях. Литье в песчаные формы, литье под давлением и литье по выплавляемым моделям — одни из наиболее распространенных методов литья. Каждый из этих методов имеет уникальные преимущества и лучше всего подходит для определенных материалов, объемов, затрат и сложности. В этой статье мы обсудим основные различия между этими методами литья и то, как выбрать метод литья, соответствующий вашим производственным требованиям.

Что такое литье в песок?
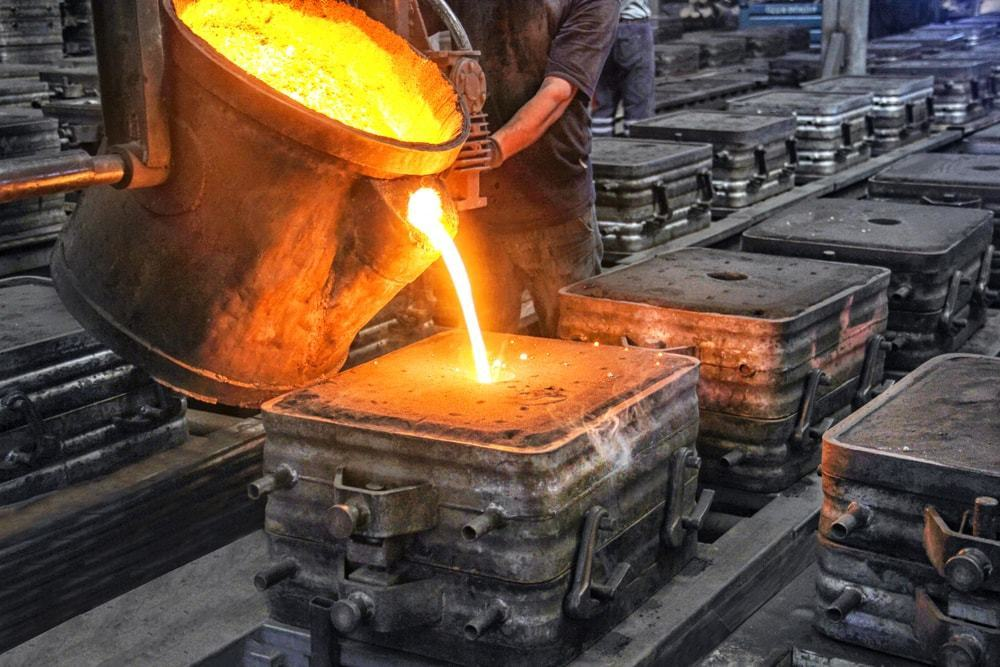
Один из примеров кастинг Применение – литье в песчаные формы, при котором в качестве материала формы используется песок. Выкройка, являющаяся копией конечного продукта, создается на первом этапе процесса. Этот шаблон помещается в форму и вокруг него набивается песок, образуя полость. Затем шаблон удаляют и в полость заливают расплавленный металл. После затвердевания металла песчаную форму разбирают, чтобы удалить готовую деталь.
Плюсы литья в песчаные формы Низкие затраты на оснастку: Подходит для прототипов и мелкосерийного производства.
- Отличная гибкость дизайна: идеально подходит для больших или сложных форм.
- Применимо к широкому материалу: применимо ко многим типам черных и цветных металлов.
- Минусы: Обработка поверхности: Обычно грубая, может потребоваться механическая обработка.
- Точность размеров: не такая точная, как при других процессах литья.
- Скорость: производство происходит медленнее, поскольку создание форм требует времени и охлаждения.
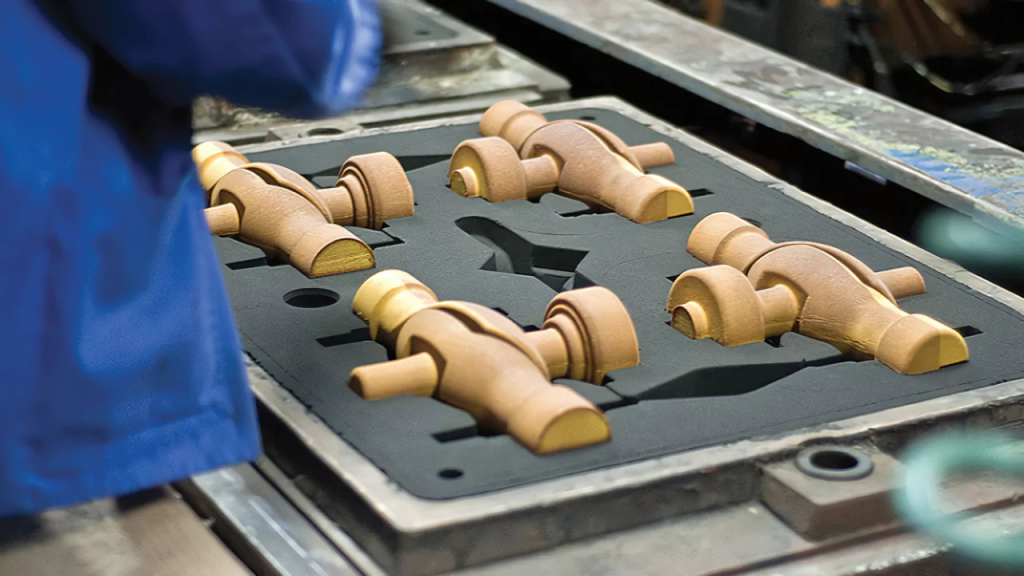
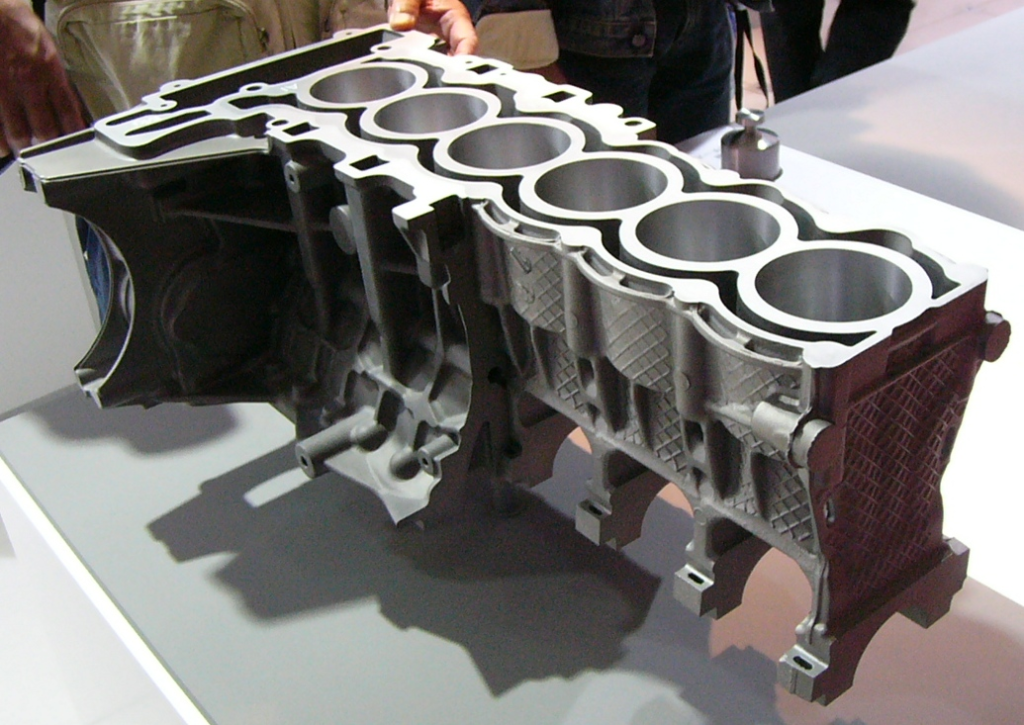
Типичные области применения Блоки автомобильных двигателей
Блоки автомобильных двигателей являются одними из наиболее важных компонентов в производстве транспортных средств, требующих точности, долговечности и эффективности производства. Литье играет центральную роль в создании этих больших и сложных деталей, поскольку оно позволяет производителям достичь необходимой прочности и сложной внутренней геометрии, необходимой для систем охлаждения и смазки. Обычно используются такие материалы, как чугун, алюминий и иногда чугун с уплотненным графитом, каждый из которых выбирается на основе требований к производительности, таких как снижение веса, термостойкость или долговечность. Используя методы литья, автопроизводители могут производить блоки двигателей в больших масштабах, сохраняя при этом баланс между стоимостью, производительностью и надежностью.
- Запчасти для сельскохозяйственной техники
- Морское и горнодобывающее оборудование
- Трубопроводная арматура
- Тяжелые промышленные компоненты
Литье в песчаные формы является распространенным выбором для крупных деталей, которым не требуется толерантность или высококачественная обработка поверхности.
Что такое литье под давлением?
Умирать Кастинг При литье под давлением расплавленный металл впрыскивается в стальную форму или матрицу под высоким давлением. Форма подвергается вторичной переработке, и в общей сложности может быть изготовлено несколько тысяч отливок. Его часто используют для крупносерийного производства, а также это отличный метод для изготовления сложных конструкций с гладкой поверхностью.
Этот процесс особенно популярен в отраслях, где важны большие объемы производства и жесткие допуски, например, в автомобильной, аэрокосмической, бытовой электронике и промышленном оборудовании. Обычно используемые материалы включают сплавы алюминия, цинка и магния, каждый из которых обладает особыми преимуществами, такими как легкий вес, устойчивость к коррозии или экономическая эффективность.
Одним из величайших преимуществ литья под давлением является его способность сочетать эффективность с универсальностью. От небольших, деликатных компонентов до более крупных и долговечных деталей, литье под давлением предоставляет производителям решение, которое сокращает количество отходов, сокращает производственные циклы и обеспечивает длительную надежность. На современном конкурентном рынке литье под давлением является краеугольным камнем технологии производства высокопроизводительных металлических компонентов массового производства.
Литье под давлением делится на два основных типа.
- Литье под давлением с горячей камерой: предназначено для металлов с более низкой температурой плавления, например цинка, магния.
- Литье под давлением в холодной камере: для металлов с более высокой температурой плавления, таких как алюминий.
- Преимущества литья под давлением Превосходная точность размеров: для деталей со строгими требованиями к допускам.
- Быстрое производство: короткое время цикла обеспечивает массовое производство.
- Гладкая поверхность: обычно дополнительная обработка не требуется.
- Последовательность: одно и то же — это одно и то же. То же самое повторяется.
- Недостатки. Высокие первоначальные затраты на инструмент: не подходит для дорогостоящих объемных тиражей.
- Работа с цветными металлами: обычно алюминий, магний и цинк.
- Ограниченный размер детали: идеально подходит для небольших деталей.
Применение Корпусы автомобильных трансмиссий
Одним из наиболее важных применений литья под давлением является производство корпусов автомобильных трансмиссий. Эти корпуса служат защитным кожухом для трансмиссионной системы автомобиля, удерживая шестерни, валы и другие важные компоненты на месте. Литье под давлением является предпочтительным методом, поскольку оно позволяет производителям изготавливать корпуса с высокой точностью размеров, сложной геометрией и превосходной структурной целостностью.
Алюминиевые сплавы обычно используются в этой области применения из-за их легкого веса, что повышает топливную экономичность автомобиля без ущерба для прочности. Этот процесс также обеспечивает гладкие поверхности и стабильное качество, уменьшая необходимость в обширной механической обработке. Используя литье под давлением, производители автомобилей могут добиться долговечности, производительности и экономической эффективности при массовом производстве, что делает его незаменимым процессом при проектировании современных автомобилей.
Но у нас есть более доступные и простые системы, такие как корпуса для бытовой электроники.
- Аэрокосмические компоненты
- Детали электроинструмента
- Промышленные кронштейны
Он используется для проектов, где требуется массовое производство высокоточных компонентов малого или среднего размера.
Что такое литье по выплавляемым моделям?
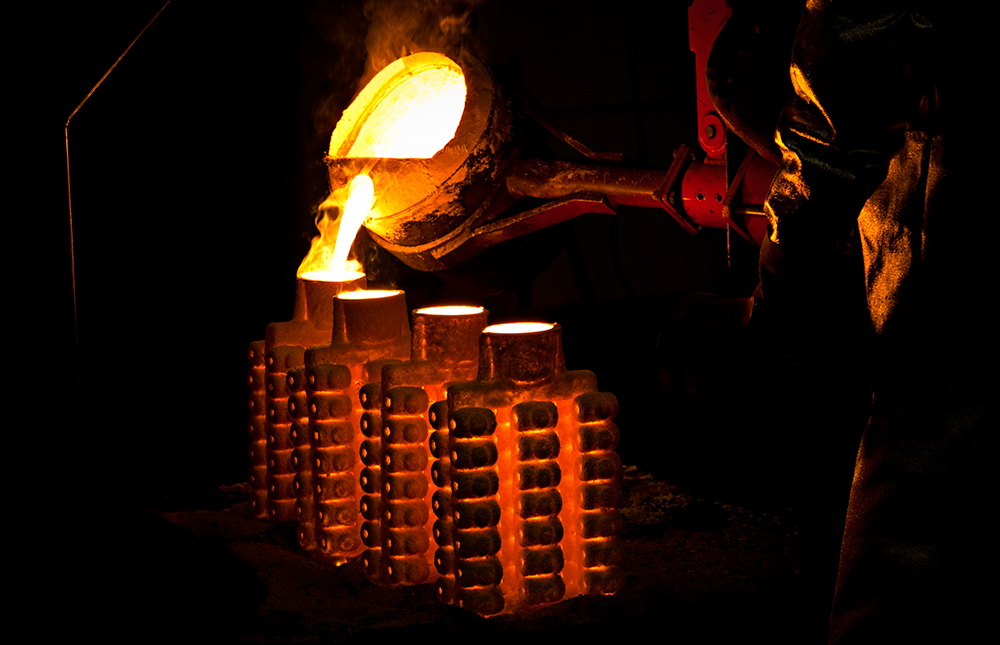
Литье по выплавляемым моделям Литье по выплавляемым моделям (также известное как литье по выплавляемым моделям) начинается с создания восковой модели создаваемой детали. Он покрыт керамической оболочкой, которая затвердевает, как плесень. Впоследствии воск расплавляется, оставляя пустое пространство, в которое заливают расплавленный металл. Затем керамику отрывают, чтобы освободить готовую деталь после ее затвердевания.
Этот метод особенно ценен, когда требуются сложные конструкции, жесткие допуски и гладкая поверхность. В отличие от литья в песчаные формы или литья под давлением, литье по выплавляемым моделям сводит к минимуму необходимость вторичной механической обработки благодаря способности воспроизводить мелкие детали непосредственно с восковой модели. Он широко используется в аэрокосмической, автомобильной, медицинской и промышленной сферах, где точность и надежность имеют решающее значение.
Литье по выплавляемым моделям является универсальным и поддерживает широкий спектр сплавов, включая сталь, алюминий, титан и суперсплавы. Для производителей это обеспечивает баланс свободы проектирования, гибкости материалов и производительности, необходимый для создания высококачественных и сложных деталей.
- Преимущества инвестиций Кастинг Высокая точность размеров: подходит для сложных форм.
- Великолепное качество поверхности: сведите к минимуму или устраните необходимость последующей обработки.
- Выбор универсального материала(ов): как черные, так и цветные металлы.
- Меньше отходов: использование материала очень эффективно.
Недостатки: Более высокая стоимость каждой единицы: особенно для более крупных или толстых деталей.
- Расширенный производственный цикл: несколько шагов увеличивают время выполнения заказа.
- Не подходит для крупных компонентов: ограничение размера зависит от того, как изготовлена форма.
Типичные области применения Детали авиационных двигателей
- Медицинское и стоматологическое оборудование
- Детали огнестрельного оружия
- Промышленных клапанов и фитингов
- Прецизионные шестерни
Этот процесс обычно выбирается, когда компонентам требуется сложность, точность и высококачественная обработка поверхности.
Техническая сравнительная таблица
| Особенность | Кастинг песка | Умирать кастинг | Инвестиционное литье |
| Поверхностная отделка | Грубый | Гладкий | Очень гладкий |
| Точность размеров | Низкий | Высокий | Очень высокий |
| Стоимость оснастки | Низкий | Высокий | Умеренный |
| Объем производства | От низкого до среднего | Высокий | От низкого до среднего |
| Совместимость материалов | Черные & Цветной | Только цветные металлы | Черные & Цветной |
| Подходит для сложных деталей | Да | Умеренный | Отличный |
| Типичное время выполнения | Умеренный | Быстрый | Длинный |
| Идеальный размер детали | От среднего до большого | От малого до среднего | От малого до среднего |
| Общие отрасли | Автомобильная промышленность, Строительство | Электроника, Автомобильная промышленность | Аэрокосмическая промышленность, медицина |
Выбор правильного метода литья
Выбор подходящего метода литья является решающим шагом в производстве, поскольку он напрямую влияет на производительность, стоимость и эффективность конечного продукта. Каждый процесс литья — будь то литье в песчаные формы, литье под давлением, литье по выплавляемым моделям или литье по выплавляемым моделям — имеет свои уникальные преимущества и ограничения. Правильный выбор зависит от таких факторов, как сложность конструкции, требуемая точность размеров, объем производства, ожидаемое качество поверхности и тип используемого металла или сплава.
Лучший метод литья определяется многими факторами:
Кастинг песка
- Переменные производственные показатели
- Бюджетные проекты
- Сложная конструкция, не требующая мелких деталей
Когда следует выбирать литье под давлением
- Крупносерийное производство
- Детали, требующие гладкой поверхности и высокой точности
- Тонкостенные конструкции
- Цветные металлы на основе алюминия, цинка или магния
Когда использовать литье по выплавляемым моделям Сложная геометрия с жесткими допусками
Литье по выплавляемым моделям является предпочтительным выбором, когда проект требует сложных форм, мелких деталей и высокой точности размеров, чего другим методам литья может быть трудно достичь. В этом процессе используются восковые модели и керамические формы, что позволяет производителям воспроизводить даже самые сложные внутренние и внешние геометрии с минимальной последующей механической обработкой.
- Производство в малых и средних объемах
- Детали, требующие хорошей обработки поверхности
- Космическое, оборонное или медицинское оборудование
Выбор метода должен основываться на подробном анализе затрат и выгод, дополненном учетом сложности конструкции, используемого материала и масштаба производства.
Промышленные приложения
Каждый тип кастинг процесс занимает особое место в области:
Пять отраслей, в которых используются литые металлические детали в автомобилестроении: используйте литье в песчаные формы для блоков двигателей, литье под давлением для корпусов коробок передач и литье по выплавляемым моделям для компонентов топливных форсунок.
- Аэрокосмическая промышленность: литье под давлением ребер турбины, литье под давлением для зажимов кронштейнов.
- Конструкция: Прочная: литье в песчаную форму, угловые кронштейны.
- Медицина: ортопедические имплантаты, хирургические инструменты, литье по выплавляемым моделям.
- Товары народного потребления: литье под давлением корпусов электроники, литье по выплавляемым моделям декоративной аппаратуры.
Экологические соображения
Поскольку экологичность растет, производители тщательно оценивают воздействие технологий литья на окружающую среду.
- Процесс: При литье в песчаные формы переработанный песок может помочь уменьшить воздействие на окружающую среду.
- Высокая степень использования материала, но при более высоких энергозатратах.
- Литье по выплавляемым моделям: очень мало отходов, но они основаны на керамике и воске, поэтому их необходимо правильно утилизировать.
Заключение
Песок, умереть и инвестиции — все это имеет свои преимущества, когда дело касается вашего проекта. Песок кастинг идеально подходит для крупных и недорогих компонентов, не требующих жестких допусков. Литье под давлением особенно хорошо подходит для крупносерийного производства прецизионных компонентов. Для сложных деталей малого и среднего размера литье по выплавляемым моделям может обеспечить превосходную детализацию и чистоту поверхности.
Знание плюсов и минусов каждого процесса позволяет инженерам и производителям принимать разумные решения, позволяющие сбалансировать качество, затраты и скорость производства. Выбор подходящего метода литья имеет первостепенное значение независимо от того, производите ли вы промышленное оборудование, потребительские товары или компоненты аэрокосмической отрасли.



