


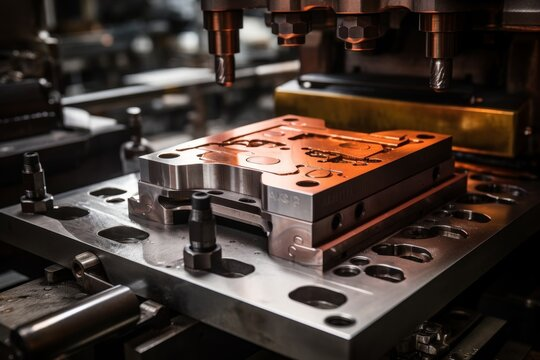
Metāla štancēšanas pamati
Metāla štancēšana ir ražošanas process, ko izmanto, lai pārveidotu plakanas metāla loksnes noteiktās formās. Tas ir sarežģīts process, kas var ietvert vairākus metāla formēšanas paņēmienus — nosaukšanu, štancēšanu, liekšanu un caurduršanu, lai nosauktu tikai dažus.
Strauji attīstoties globālajiem tirgiem, ir pieaudzis pieprasījums pēc efektīvi ražotas, liela apjoma sarežģītu detaļu ražošanas. Uzņēmums Kbear Metal ir apņēmies apmierināt šīs prasības, piedāvājot mērogojamus metāla štancēšanas risinājumus, kas pielāgoti jūsu projekta unikālajām vajadzībām.
Neatkarīgi no tā, vai jums ir nepieciešami prototipi vai liela mēroga ražošanas sērijas, mēs apvienojam progresīvāko aprīkojumu ar stingru kvalitātes kontroli, lai nodrošinātu, ka jūsu apzīmogotās sastāvdaļas tiek piegādātas laikā un atbilst augstākajiem standartiem. Sadarbība ar Kbear Metal nozīmē iegūt uzticamu sabiedroto metāla štancēšanas jomā, kurš saprot precizitātes, uzticamības un savlaicīgas piegādes nozīmi mūsdienu konkurences tirgos.
Kbear metāls piedāvā metāla štancēšanas pakalpojumus, lai piegādātu sastāvdaļas automobiļu, kosmosa, medicīnas un citos tirgos. Attīstoties globālajiem tirgiem, pieaug nepieciešamība pēc ātri saražotu lielu daudzumu sarežģītu detaļu.

Zīmogošanas pamati
Apzīmogošana — saukta arī par presēšanu — ietver plakanas lokšņu metāla ievietošanu štancēšanas presē vai nu ruļļos, vai tukšā veidā. Presē instruments un presformas virsma veido metālu vēlamajā formā. Štancēšana, štancēšana, locīšana, kalšana, reljefs un atloka ir visas štancēšanas metodes, ko izmanto metāla formēšanai.
Pirms materiālu var veidot, štancēšanas speciālistiem ir jāizstrādā instrumenti, izmantojot CAD/CAM inženierijas tehnoloģiju. Šiem projektiem jābūt pēc iespējas precīzākiem, lai nodrošinātu, ka katrs perforators un līkums saglabā pareizu klīrensu un līdz ar to arī optimālu detaļu kvalitāti. Viena instrumenta 3D modelī var būt simtiem detaļu, tāpēc projektēšanas process bieži ir diezgan sarežģīts un laikietilpīgs.
Kad instrumenta dizains ir izveidots, ražotājs var izmantot dažādus apstrādes, slīpēšanas, stiepļu EDM un citus ražošanas pakalpojumus, lai pabeigtu tā ražošanu.
Metāla štancēšanas veidi
Ir trīs galvenie metāla štancēšanas paņēmienu veidi: progresīvā, četrslīdošā un dziļā vilkšana.
Progresīvā štancēšana
Progresīvajā presformā ir vairākas stacijas, katrai no kurām ir unikāla funkcija.
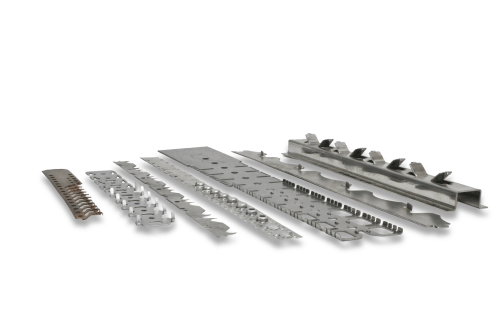
Pirmkārt, sloksnes metāls tiek padots caur progresīvo štancēšanas presi. Sloksne vienmērīgi atritinās no spoles un nonāk presēšanas presē, kur katra instrumenta stacija pēc tam veic atšķirīgu griezumu, perforatoru vai liekšanu. Katras nākamās stacijas darbības papildina iepriekšējo staciju darbu, kā rezultātā tiek pabeigta daļa.
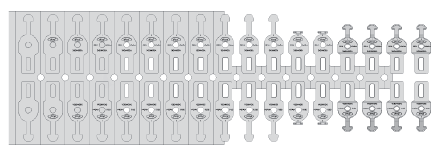
A ražotājs iespējams, būs atkārtoti jāmaina rīks ar vienu nospiešanu vai jāveic vairākas nospiešanas reizes, katrai veicot vienu darbību, kas nepieciešama pabeigtai daļai. Pat izmantojot vairākas preses, bieži vien bija nepieciešami sekundārie apstrādes pakalpojumi, lai patiesi pabeigtu daļu. Šī iemesla dēļ progresīvā štancēšana ir ideāls risinājumsmetāla detaļas ar sarežģītu ģeometriju satikties:
- Ātrāks apgrozījums
- Zemākas darbaspēka izmaksas
- Īsāks skrējiena garums
- Augstāka atkārtojamība
Četru slaidu štancēšana
Fourslide jeb vairāku slaidu slaids ietver horizontālu izlīdzināšanu un četrus dažādus slaidus; citiem vārdiem sakot, apstrādājamās detaļas veidošanai vienlaikus tiek izmantoti četri instrumenti. Šis process ļauj veikt sarežģītus griezumus un sarežģītus līkumus, lai izstrādātu pat vissarežģītākās detaļas.
Četru slīdņu metāla štancēšana var piedāvāt vairākas priekšrocības salīdzinājumā ar tradicionālo presēšanas štancēšanu, kas padara to par ideālu izvēli daudziem lietojumiem. Dažas no šīm priekšrocībām ietver:
- Daudzpusība sarežģītākām daļām
- Lielāka elastība dizaina izmaiņām
Kā norāda nosaukums, četrslaidam ir četri slaidi — tas nozīmē, ka var izmantot līdz pat četriem dažādiem instrumentiem, pa vienam katram slaidam, lai vienlaikus sasniegtu vairākus līkumus. Materiālam ieplūstot četrslīdējā, to ātri secīgi saliek katra ar instrumentu aprīkota vārpsta.
Deep Draw štancēšana
Dziļā vilkšana ietver lokšņu metāla sagataves ievilkšanu presē, izmantojot perforatoru, veidojot to formā. Metode tiek saukta par "dziļo vilkšanu", ja vilktās daļas dziļums pārsniedz tās diametru. Šis formēšanas veids ir ideāli piemērots tādu detaļu izveidošanai, kurām vajadzīgas vairākas diametru sērijas, un tā ir rentabla alternatīva virpošanas procesiem, kas parasti prasa vairāk izejmateriālu. Izplatītākie lietojumi un produkti, kas izgatavoti no dziļās vilkšanas, ietver:
- Automobiļu sastāvdaļas
- Lidmašīnu daļas
- Elektroniskie releji
- Trauki un virtuves piederumi
Īstermiņa štancēšana
Īslaicīgai metāla štancēšanai ir nepieciešami minimāli sākotnējie instrumentu izdevumi, un tas var būt ideāls risinājums prototipiem vai maziem projektiem. Pēc sagataves izveidošanas ražotāji izmanto pielāgotu instrumentu komponentu un presformas ieliktņu kombināciju, lai saliektu, perforētu vai urbtu daļu. Pielāgotas formēšanas darbības un mazāks darbības lielums var radīt lielāku maksu par gabalu, taču instrumentu izmaksu neesamība var padarīt īstermiņa darbību rentablāku daudziem projektiem, īpaši tiem, kuriem nepieciešams ātrs izpildes process.

Metāla štancēšanas priekšrocības un trūkumi
| Metāla štancēšanas priekšrocības | Metāla štancēšanas trūkumi |
| Augsta efektivitāte un produktivitāte | Sākotnējais ieguldījums |
| Ātra lielu daudzumu ražošana, kas nodrošina augstāku produktivitāti un zemākas izmaksas uz vienu vienību. | Ievērojamas sākotnējās izmaksas par instrumentiem un iekārtām, kas var būt šķērslis mazāka mēroga ražošanai. |
| Precizitāte un konsekvence | Dizaina sarežģītības ierobežojumi |
| Ražo detaļas ar nemainīgu kvalitāti un stingrām pielaidēm, kas ir ļoti svarīgas daudzās nozarēs. | Dažas ārkārtīgi sarežģītas konstrukcijas var nebūt iespējamas vai tām ir nepieciešami papildu procesi. |
| Daudzpusība | Instrumentu nodilums un apkope |
| Piemērots dažādām sarežģītībām, no vienkāršām līdz sarežģītām detaļām dažādās nozarēs. | Ir nepieciešama regulāra apkope un presformu un perforatoru nomaiņa, kas palielina izmaksas un dīkstāves. |
| Izmaksu efektivitāte | Materiālu ierobežojumi |
| Īpaši ekonomisks liela apjoma ražošanai ar samazinātu atkritumu daudzumu un apjomradītiem ietaupījumiem. | Daži materiāli var nebūt piemēroti tādu īpašību dēļ kā trauslums vai zema elastība. |
| Materiālu dažādība | Kvalitātes problēmu potenciāls |
| Savietojams ar dažādiem metāliem un sakausējumiem, piedāvājot elastību materiālu izvēlē. | Defektu risks, piemēram, deformācijas vai virsmas defekti, kuru dēļ nepieciešama stingra kvalitātes kontrole. |
Metāla štancēšanas projektēšanas procesi
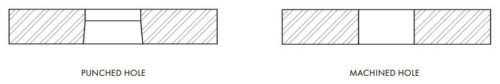
Metāla štancēšana ir sarežģīts process, kas var ietvert vairākus metāla formēšanas procesus — noformēšanu, caurumošanu, liekšanu un caurduršanu un citus.Tukšošana: Šis process ir saistīts ar produkta aptuvenās kontūras vai formas izgriešanu. Šis posms ir paredzēts, lai samazinātu un izvairītos no urbumiem, kas var palielināt jūsu daļas izmaksas un pagarināt izpildes laiku. Šajā darbībā jūs nosakāt cauruma diametru, ģeometriju/konusu, atstarpi starp malu un caurumu un ievietojat pirmo caurumu.
Liekšana: Veidojot līkumus savā apzīmogotajā metāla daļā, ir svarīgi nodrošināt pietiekami daudz materiāla — noformējiet daļu un tās sagatavi tā, lai būtu pietiekami daudz materiāla, lai veiktu liekšanu. Daži svarīgi faktori, kas jāatceras:
- Ja izliekums tiek veikts pārāk tuvu caurumam, tas var deformēties.
- Izgriezumiem un izciļņiem, kā arī spraugām jābūt veidotām tā, lai tās platums būtu vismaz 1,5 reizes par materiāla biezumu. Ja tos padara mazākus, tos var būt grūti izveidot spēka dēļ, kas iedarbojas uz sitieniem, izraisot to lūzumu.
- Katra tukšā dizaina stūra rādiusam jābūt vismaz pusei no materiāla biezuma.
- Lai samazinātu urbumu gadījumu skaitu un smagumu, pēc iespējas izvairieties no asiem stūriem un sarežģītiem izgriezumiem. Ja no šādiem faktoriem nevar izvairīties, savā dizainā noteikti atzīmējiet urbuma virzienu, lai tos varētu ņemt vērā štancēšanas laikā.
Izgatavošana: Šī darbība notiek tad, kad apzīmogotas metāla daļas malas tiek saspiestas, lai saplacinātu vai nolauztu urbumu; tas var radīt daudz gludāku malu detaļas ģeometrijas veidotajā zonā; tas var arī pievienot papildu stiprību lokalizētajām daļas zonām, un to var izmantot, lai izvairītos no sekundāriem procesiem, piemēram, atstarpju noņemšanas un slīpēšanas.
Liekuma kropļojums/izspiedums: Izliekums, ko izraisa lieces kropļojumi, var sasniegt ½ materiāla biezuma. Palielinoties materiāla biezumam un samazinoties lieces rādiusam, deformācija/izspiedums kļūst spēcīgāks.Web pārnešana un “Neatbilstības” izgriezums: Tas ir gadījumos, kad detaļai ir nepieciešams ļoti neliels iegriezums vai izciļņa, un tā parasti ir aptuveni 0,005 collas dziļa. Šī funkcija nav nepieciešama, ja tiek izmantoti salikta vai pārneses tipa instrumenti, bet tā ir nepieciešama, ja tiek izmantoti progresīvie instrumenti.
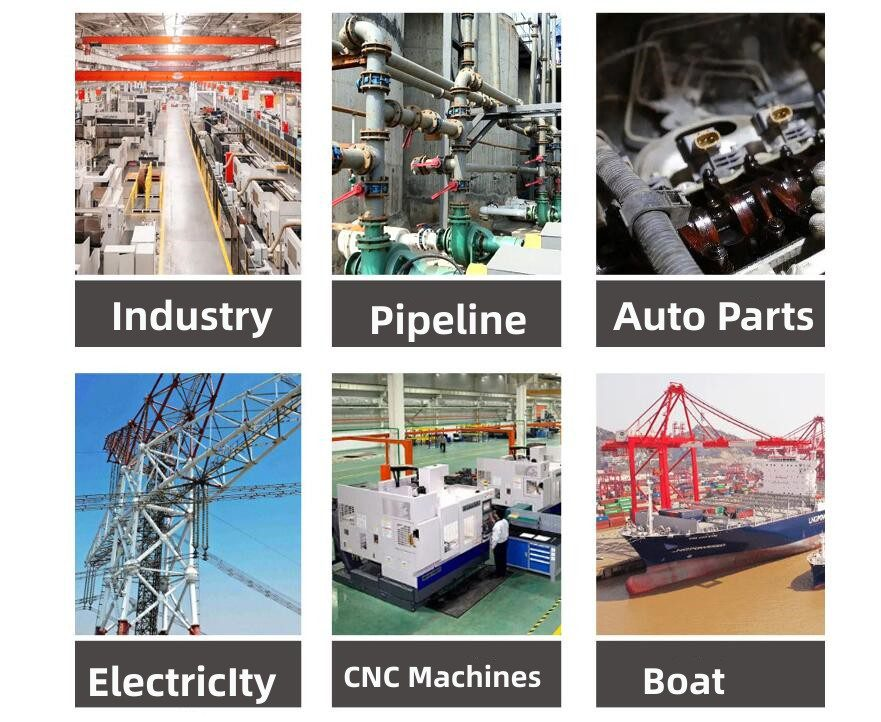
Kuras nozares lielā mērā paļaujas uz metāla štancēšanu?
Automobiļu rūpniecība
- Lietojumprogrammas: tādu komponentu kā kronšteinu, paneļu un elektrisko savienotāju ražošana.
- Kāpēc metāla štancēšana?: liela apjoma ražošanas iespējas un spēja ražot izturīgas, precīzas detaļas, kas atbilst stingriem drošības un kvalitātes standartiem.
Aviācijas un kosmosa rūpniecība
- Lietojumprogrammas: Konstrukcijas sastāvdaļu, dzinēja daļu un stiprinājumu izgatavošana.
- Kāpēc metāla štancēšana?: Nepieciešamība pēc vieglām, augstas stiprības daļām, kas atbilst stingriem nozares noteikumiem.
Elektronikas rūpniecība
- Lietojumprogrammas: savienotāju, spaiļu un korpusu ražošana.
- Kāpēc metāla štancēšana?: Precizitāte un spēja strādāt ar dažādiem vadošiem materiāliem, kas ir būtiski elektroniskām sastāvdaļām.
Medicīnas nozare
- Lietojumprogrammas: Ķirurģisko instrumentu, implantu un breketu ražošana.
- Kāpēc metāla štancēšana?: prasība pēc precizitātes, bioloģiskā saderības un spējas radīt sarežģītas formas.
Patēriņa preču rūpniecība
- Lietojumprogrammas: ierīču, instrumentu un aparatūras izveide.
- Kāpēc metāla štancēšana?: Daudzpusība, ražojot plašu dažādu izmēru un sarežģītības produktu klāstu.
Rūpnieciskās iekārtas
- Lietojumprogrammas: Mašīnu, dzinēju un smagā aprīkojuma sastāvdaļas.
- Kāpēc metāla štancēšana?: pieprasījums pēc izturīgām, augstas kvalitātes detaļām, kas spēj izturēt sarežģītu rūpniecisko vidi.
Secinājums
Metāla štancēšana ir būtisks ražošanas process, kas pārveido plakanas metāla loksnes precīzās detaļās, izmantojot augstspiediena iekārtas un pielāgotus instrumentus. Šis paņēmiens ir būtisks tādās nozarēs kā automobiļu rūpniecība, elektronika, būvniecība u.c. — tā piedāvā rentablu veidu, kā ražot izturīgas un konsekventas detaļas plašā mērogā. Tā kā tehnoloģija turpina attīstīties, metāla štancēšana joprojām ir mūsdienu ražošanas stūrakmens gan vienkāršu, gan sarežģītu detaļu ražošanā.
Kbear ir uzticams ražotājs, kas specializējas augstas kvalitātes metāla štancēšanas risinājumos. Koncentrējoties uz precizitāti, izturību un klientu apmierinātību, Kbear nodrošina pielāgotus metāla komponentus, lai apmierinātu klientu unikālās vajadzības dažādās nozarēs.



