


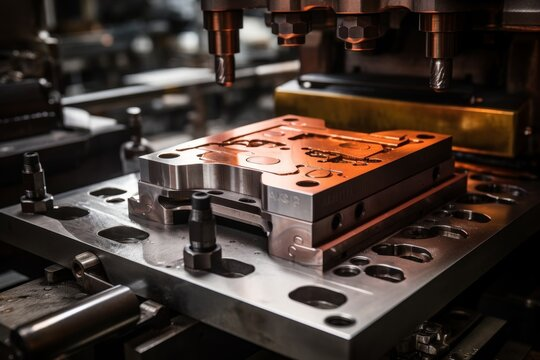
مبانی مهر زنی فلز
تمبر فلزی یک فرآیند تولیدی است که برای تبدیل ورق های فلزی مسطح به شکل های خاص استفاده می شود. این یک فرآیند پیچیده است که می تواند شامل تعدادی از تکنیک های تشکیل فلز - خالی ، مشت زدن ، خم شدن و سوراخ کردن ، برای نامگذاری چند مورد باشد.
با تکامل سریع بازارهای جهانی، تقاضا برای تولید کارآمد و با حجم بالا از قطعات پیچیده افزایش یافته است. Kbear Metal متعهد به پاسخگویی به این خواسته ها با ارائه راه حل های مقیاس پذیر برای مهر زنی فلز متناسب با نیازهای منحصر به فرد پروژه شما است.
چه به نمونه های اولیه یا تولید در مقیاس بزرگ نیاز داشته باشید، ما تجهیزات پیشرفته را با کنترل های کیفی دقیق ترکیب می کنیم تا اطمینان حاصل شود که قطعات مهر شده شما به موقع و با بالاترین استانداردها تحویل داده می شوند. مشارکت با Kbear Metal به معنای به دست آوردن یک متحد قابل اعتماد در مهر زنی فلز است که اهمیت دقت، قابلیت اطمینان و تحویل به موقع را در بازارهای رقابتی امروزی درک کند.
Kbear Metal برای ارائه قطعات برای صنایع در خودرو ، هوافضا ، پزشکی و سایر بازارها ، خدمات تمبر فلزی را ارائه دهید. با تکامل بازارهای جهانی ، نیاز تشدید شده به مقادیر زیادی از قطعات پیچیده تولید می شود.

مبانی مهر زنی
مهر زنی - که پرس نیز نامیده می شود - شامل قرار دادن ورق فلزی مسطح، به صورت کلاف یا خالی، در یک دستگاه پرس است. در پرس، سطح ابزار و قالب فلز را به شکل دلخواه در میآورد. پانچ کردن، خالی کردن، خم کردن، سکه گذاری، برجسته کردن و فلنج کردن، همه تکنیک های مهر زنی هستند که برای شکل دادن به فلز استفاده می شوند.
قبل از تشکیل مواد، متخصصان مهر زنی باید ابزار را از طریق فناوری مهندسی CAD/CAM طراحی کنند. این طرحها باید تا حد امکان دقیق باشند تا اطمینان حاصل شود که هر پانچ و خم، فاصله مناسب و در نتیجه کیفیت قطعه بهینه را حفظ میکند. یک مدل سه بعدی ابزار می تواند صدها قطعه داشته باشد، بنابراین فرآیند طراحی اغلب بسیار پیچیده و زمان بر است.
هنگامی که طراحی ابزار ایجاد شد، یک تولید کننده می تواند از انواع ماشینکاری، سنگ زنی، سیم EDM و سایر خدمات تولیدی برای تکمیل تولید خود استفاده کند.
انواع مهر زنی فلز
سه نوع اصلی از تکنیک های مهر زنی فلز وجود دارد: پیش رونده، چهار اسلاید و کشش عمیق.
مهر زنی پیشرونده
مهر زنی پیشرونده دارای تعدادی ایستگاه است که هر کدام عملکرد منحصر به فردی دارند.
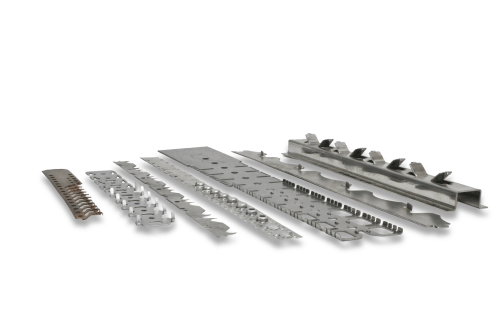
ابتدا، نوار فلزی از طریق یک پرس مهر زنی مترقی تغذیه می شود. نوار به طور پیوسته از یک سیم پیچ و به داخل پرس قالب باز می شود، جایی که هر ایستگاه در ابزار سپس برش، پانچ یا خمش متفاوتی را انجام می دهد. اقدامات هر ایستگاه متوالی به کار ایستگاه های قبلی اضافه می شود و در نتیجه یک قسمت کامل می شود.
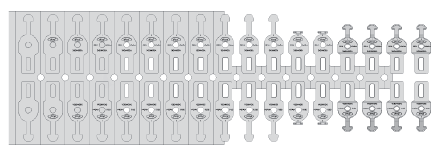
الف سازنده ممکن است مجبور شود به طور مکرر ابزار را با یک فشار تغییر دهید یا تعدادی پرس را اشغال کنید، که هر کدام یک عمل مورد نیاز برای یک قسمت تکمیل شده را انجام می دهند. حتی با استفاده از پرس های متعدد، خدمات ماشینکاری ثانویه اغلب برای تکمیل واقعی یک قطعه مورد نیاز بود. به همین دلیل، مهر زنی پیشرونده راه حل ایده آل برایقطعات فلزی با هندسه پیچیده برای ملاقات:
- چرخش سریعتر
- هزینه نیروی کار کمتر
- طول اجرا کوتاه تر
- تکرارپذیری بالاتر
فور اسلاید مهر زنی
چهار اسلاید یا چند اسلاید شامل تراز افقی و چهار اسلاید مختلف است. به عبارت دیگر از چهار ابزار به طور همزمان برای شکل دادن به قطعه کار استفاده می شود. این فرآیند به برش های پیچیده و خمیدگی های پیچیده اجازه می دهد تا حتی پیچیده ترین قسمت ها را توسعه دهند.
مهر زنی فلزی چهار لغزنده می تواند چندین مزیت را نسبت به مهر زنی با پرس سنتی داشته باشد که آن را به انتخابی ایده آل برای بسیاری از کاربردها تبدیل می کند. برخی از این مزایا عبارتند از:
- تطبیق پذیری برای قطعات پیچیده تر
- انعطاف پذیری بیشتر برای تغییرات طراحی
همانطور که از نام آن مشخص است، یک چهارسره دارای چهار اسلاید است - به این معنی که حداکثر چهار ابزار مختلف، یکی در هر اسلاید، میتواند برای دستیابی به چندین خم به طور همزمان استفاده شود. همانطور که مواد وارد یک چهار لغزنده می شوند، به سرعت توسط هر محوری که به یک ابزار مجهز است خم می شود.
مهر زنی عمیق قرعه کشی
کشش عمیق شامل کشیدن یک ورق فلزی خالی به داخل قالب از طریق پانچ و شکل دادن آن به شکل است. این روش زمانی به عنوان "کشش عمیق" نامیده می شود که عمق قسمت کشیده شده از قطر آن بیشتر شود. این نوع شکل دهی برای ایجاد اجزایی که نیاز به چندین سری قطر دارند ایده آل است و یک جایگزین مقرون به صرفه برای فرآیندهای تراشکاری است که معمولاً نیاز به مصرف مواد خام بیشتری دارد. کاربردها و محصولات متداول ساخته شده از طراحی عمیق عبارتند از:
- قطعات خودرو
- قطعات هواپیما
- رله های الکترونیکی
- ظروف و وسایل آشپزی
مهر زنی کوتاه مدت
مهر زنی فلزی کوتاه مدت به حداقل هزینه های اولیه نیاز دارد و می تواند یک راه حل ایده آل برای نمونه های اولیه یا پروژه های کوچک باشد. پس از ایجاد فضای خالی، سازندگان از ترکیبی از اجزای ابزار سفارشی و درج های قالب برای خم کردن، پانچ کردن یا سوراخ کردن قطعه استفاده می کنند. عملیات شکلدهی سفارشی و اندازه اجرا کوچکتر میتواند منجر به شارژ بیشتر هر قطعه شود، اما عدم وجود هزینههای ابزارآلات میتواند کوتاهمدت را برای بسیاری از پروژهها، بهویژه پروژههایی که نیاز به چرخش سریع دارند، مقرونبهصرفهتر کند.

مزایا و معایب مهر زنی فلز
| مزایای مهر زنی فلز | معایب مهر زنی فلز |
| راندمان و بهره وری بالا | سرمایه گذاری اولیه |
| تولید سریع مقادیر زیاد که منجر به بهره وری بالاتر و هزینه کمتر در هر واحد می شود. | هزینه های اولیه قابل توجه برای ابزار و ماشین آلات، که می تواند مانعی برای تولیدات در مقیاس کوچکتر باشد. |
| دقت و سازگاری | محدودیت در پیچیدگی طراحی |
| قطعاتی را با کیفیت ثابت و تلرانس های محکم تولید می کند که در بسیاری از صنایع حیاتی است. | برخی از طرح های بسیار پیچیده ممکن است امکان پذیر نباشند یا نیاز به فرآیندهای اضافی داشته باشند. |
| تطبیق پذیری | سایش و نگهداری ابزار |
| مناسب برای طیف وسیعی از پیچیدگی ها، از قطعات ساده تا پیچیده، در صنایع مختلف. | تعمیر و نگهداری منظم و تعویض قالبها و پانچها ضروری است که بر هزینهها و خرابیها میافزاید. |
| مقرون به صرفه بودن | محدودیت های مواد |
| به خصوص برای تولید در حجم بالا، با کاهش ضایعات و صرفه جویی در مقیاس، مقرون به صرفه است. | برخی از مواد ممکن است به دلیل خواصی مانند شکنندگی یا شکل پذیری کم مناسب نباشند. |
| تنوع مواد | پتانسیل برای مشکلات کیفیت |
| سازگار با فلزات و آلیاژهای مختلف، ارائه انعطاف پذیری در انتخاب مواد. | خطر عیوب مانند تاب برداشتن یا عیوب سطحی که نیاز به کنترل دقیق کیفیت دارد. |
فرآیندهای طراحی مهر زنی فلز
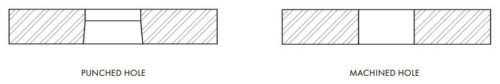
تمبر فلزی فرآیند پیچیده ای است که می تواند شامل تعدادی از فرآیندهای شکل دهی فلز باشد - پر کردن، پانچ کردن، خم شدن، و سوراخ کردن و غیره.خالی کردن: این فرآیند در مورد برش طرح یا شکل خشن محصول است. این مرحله در مورد به حداقل رساندن و اجتناب از فرز است، که می تواند هزینه قطعه شما را افزایش دهد و زمان تحویل را افزایش دهد. مرحله جایی است که قطر سوراخ، هندسه/مخروطی، فاصله بین لبه به سوراخ را تعیین میکنید و اولین سوراخ را وارد میکنید.
خم شدن: هنگامی که خم ها را در قسمت فلزی مهر شده خود طراحی می کنید، مهم است که مواد کافی را در نظر بگیرید - مطمئن شوید که قسمت و قسمت خالی آن را طوری طراحی کنید که مواد کافی برای انجام خم وجود داشته باشد. چند فاکتور مهم که باید به خاطر بسپارید:
- اگر یک خم خیلی نزدیک به سوراخ ایجاد شود، می تواند تغییر شکل دهد.
- بریدگی ها و زبانه ها و همچنین شکاف ها باید با عرض هایی طراحی شوند که حداقل 1.5 برابر ضخامت مواد باشند. اگر کوچکتر شوند، ایجاد آنها به دلیل نیروی وارده به مشت ها دشوار است و باعث شکستن آنها می شود.
- هر گوشه در طرح خالی شما باید شعاع حداقل نصف ضخامت مواد داشته باشد.
- برای به حداقل رساندن موارد و شدت فرورفتگی ها، در صورت امکان از گوشه های تیز و برش های پیچیده خودداری کنید. هنگامی که نمی توان از چنین عواملی اجتناب کرد، حتماً جهت سوراخ را در طراحی خود توجه داشته باشید تا بتوان آنها را در هنگام مهر زنی در نظر گرفت.
سکو: این عمل زمانی است که لبههای یک قطعه فلزی مهر خورده برای صاف یا شکستن سوراخ ضربه میخورد. این می تواند لبه بسیار صاف تری را در ناحیه ساخته شده از هندسه قطعه ایجاد کند. این همچنین می تواند استحکام بیشتری را به نواحی موضعی قطعه اضافه کند و می توان از آن برای جلوگیری از فرآیندهای ثانویه مانند سنگ زدایی و سنگ زنی استفاده کرد.
انحراف خم / برآمدگی: برآمدگی ناشی از اعوجاج خمشی می تواند به اندازه ½ ضخامت مواد باشد. با افزایش ضخامت مواد و کاهش شعاع خمش، اعوجاج/برآمدگی شدیدتر میشود.حمل وب و برش «عدم تطابق»: این زمانی است که یک برش یا برش بسیار جزئی روی قطعه مورد نیاز است و معمولاً عمق آن حدود 0.005 اینچ است. این ویژگی هنگام استفاده از ابزارهای مرکب یا نوع انتقال ضروری نیست، اما هنگام استفاده از ابزارهای قالب پیشرونده لازم است.
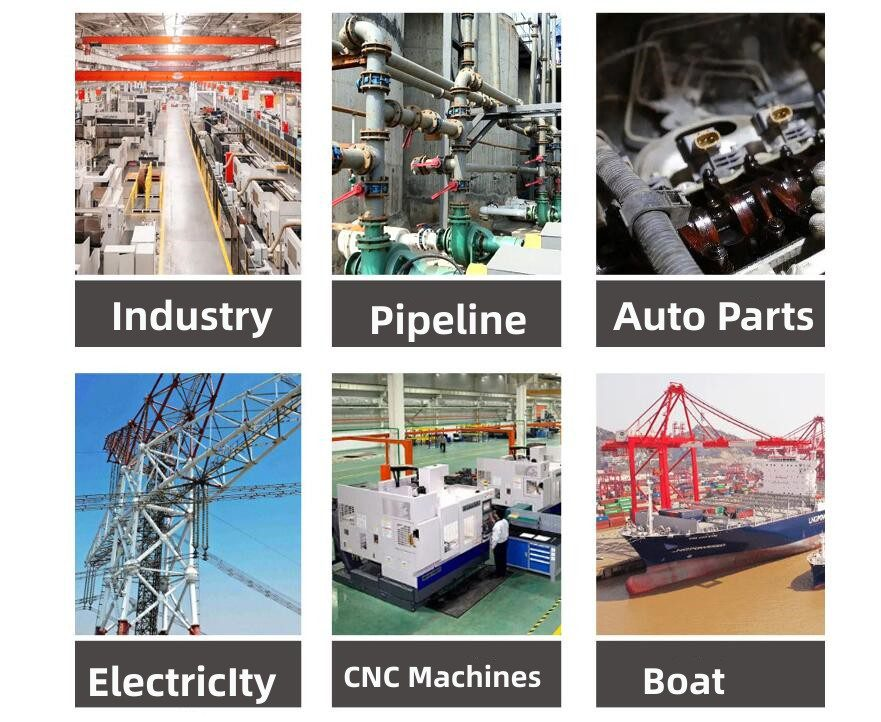
چه صنایعی به شدت به مهر زنی فلزات متکی هستند؟
صنعت خودرو
- برنامه: تولید قطعاتی مانند براکت، تابلو و کانکتورهای الکتریکی.
- چرا مهر زنی فلزی؟: قابلیت تولید در حجم بالا و توانایی تولید قطعات محکم و دقیق که استانداردهای ایمنی و کیفیت دقیق را رعایت می کنند.
صنعت هوافضا
- برنامه: ساخت قطعات ساختاری، قطعات موتور و بست.
- چرا مهر زنی فلزی؟: نیاز به قطعات سبک وزن و با استحکام بالا که از قوانین سختگیرانه صنعت پیروی کنند.
صنعت الکترونیک
- برنامه: ساخت کانکتورها، پایانه ها و محفظه ها.
- چرا مهر زنی فلزی؟: دقت و توانایی کار با مواد رسانای مختلف ضروری برای قطعات الکترونیکی.
صنعت پزشکی
- برنامه: تولید ابزار جراحی، ایمپلنت و بریس.
- چرا مهر زنی فلزی؟: نیاز به دقت، زیست سازگاری و توانایی تولید اشکال پیچیده.
صنعت کالاهای مصرفی
- برنامه: ایجاد لوازم، ابزار و سخت افزار.
- چرا مهر زنی فلزی؟: تطبیق پذیری در تولید طیف وسیعی از محصولات با اندازه ها و پیچیدگی های مختلف.
ماشین آلات صنعتی
- برنامه: قطعات ماشین آلات، موتورها و تجهیزات سنگین.
- چرا مهر زنی فلزی؟: تقاضا برای قطعات بادوام و با کیفیت بالا که بتوانند در محیط های صنعتی چالش برانگیز مقاومت کنند.
نتیجه گیری
تمبر فلزی یک فرآیند تولید حیاتی است که ورق های فلزی تخت را با استفاده از ماشین آلات فشار بالا و ابزار سفارشی به اجزای دقیق تبدیل می کند. این تکنیک در صنایعی مانند خودروسازی، الکترونیک، ساختوساز و موارد دیگر ضروری است – ارائه یک روش مقرونبهصرفه برای تولید قطعات بادوام و سازگار در مقیاس. همانطور که تکنولوژی به پیشرفت خود ادامه می دهد، مهر زنی فلز سنگ بنای ساخت مدرن برای قطعات ساده و پیچیده باقی می ماند.
Kbear یک تولید کننده قابل اعتماد متخصص در راه حل های مهر زنی فلزی با کیفیت بالا است. Kbear با تمرکز بر دقت، دوام و رضایت مشتری، قطعات فلزی متناسب با نیازهای منحصر به فرد مشتریان را در صنایع مختلف فراهم می کند.



