


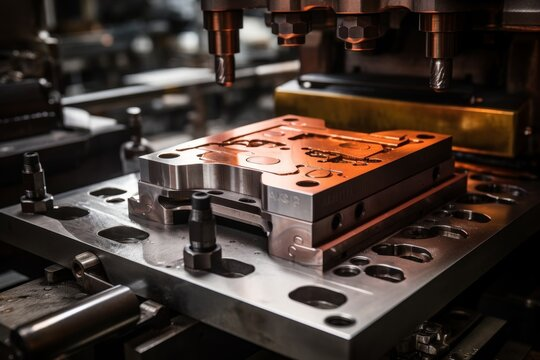
Podstawy tłoczenia metali
Tłoczenie metali to proces produkcyjny stosowany do przekształcania płaskich arkuszy blachy w określone kształty. Jest to złożony proces, który może obejmować wiele technik formowania metalu – między innymi wykrawanie, wykrawanie, gięcie i przekłuwanie.
Wraz z szybką ewolucją rynków światowych wzrósł popyt na wydajną i masową produkcję skomplikowanych części. Kbear Metal stara się sprostać tym wymaganiom, oferując skalowalne rozwiązania w zakresie tłoczenia metali dostosowane do unikalnych potrzeb Twojego projektu.
Niezależnie od tego, czy potrzebujesz prototypów, czy serii produkcyjnych na dużą skalę, łączymy najnowocześniejszy sprzęt z rygorystyczną kontrolą jakości, aby zapewnić dostawę wytłoczonych komponentów na czas i zgodnie z najwyższymi standardami. Współpraca z Kbear Metal oznacza zdobycie zaufanego sojusznika w dziedzinie tłoczenia metali, który rozumie znaczenie precyzji, niezawodności i terminowości dostaw na dzisiejszych konkurencyjnych rynkach.
Metal Kbear oferują usługi tłoczenia metali w celu dostarczania komponentów dla przemysłu motoryzacyjnego, lotniczego, medycznego i innych. W miarę ewolucji rynków światowych wzrasta zapotrzebowanie na szybko produkowane duże ilości skomplikowanych części.

Podstawy stemplowania
Cechowanie — zwane także prasowaniem — polega na umieszczeniu płaskiej blachy, w formie zwoju lub półwyrobu, w prasie tłoczącej. W prasie narzędzie i powierzchnia matrycy formują metal w pożądany kształt. Wykrawanie, wykrawanie, gięcie, kucie, wytłaczanie i wyginanie to techniki tłoczenia stosowane do kształtowania metalu.
Zanim materiał będzie mógł zostać uformowany, specjaliści zajmujący się tłoczeniem muszą zaprojektować oprzyrządowanie za pomocą technologii inżynieryjnej CAD/CAM. Projekty te muszą być tak precyzyjne, jak to możliwe, aby zapewnić, że każdy stempel i zagięcie zachowują odpowiedni luz, a tym samym optymalną jakość części. Model 3D pojedynczego narzędzia może zawierać setki części, dlatego proces projektowania jest często dość skomplikowany i czasochłonny.
Po ustaleniu projektu narzędzia producent może skorzystać z różnych usług obróbki skrawaniem, szlifowania, obróbki elektroerozyjnej i innych usług produkcyjnych, aby ukończyć produkcję.
Rodzaje tłoczenia metali
Istnieją trzy główne typy technik tłoczenia metali: progresywne, czterosuwowe i głębokie tłoczenie.
Progresywne tłoczenie
Progresywne tłoczenie matrycowe obejmuje wiele stacji, każda z unikalną funkcją.
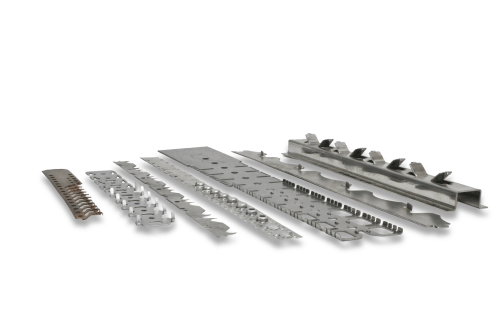
Najpierw taśma metalowa jest podawana przez progresywną prasę do tłoczenia. Pasek rozwija się stopniowo ze zwoju do prasy matrycowej, gdzie każde stanowisko narzędzia wykonuje następnie inne cięcie, wykrawanie lub zginanie. Działania każdej kolejnej stacji sumują się z pracą poprzednich stacji, dając w rezultacie ukończoną część.
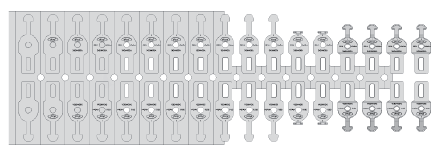
A producent może być konieczne wielokrotne zmienianie narzędzia za jednym naciśnięciem lub zajęcie kilku naciśnięć, z których każde wykonuje jedną czynność wymaganą dla ukończonej części. Nawet przy użyciu wielu pras często wymagane były dodatkowe usługi obróbki, aby naprawdę ukończyć część. Z tego powodu progresywne tłoczenie jest idealnym rozwiązaniemczęści metalowe o złożonej geometrii spotkać:
- Szybszy obrót
- Niższe koszty pracy
- Krótsza długość biegu
- Wyższa powtarzalność
Tłoczenie czteroslizgowe
Cztery slajdy lub wiele slajdów obejmuje wyrównanie poziome i cztery różne slajdy; innymi słowy, do kształtowania przedmiotu obrabianego wykorzystywane są jednocześnie cztery narzędzia. Proces ten umożliwia wykonywanie skomplikowanych cięć i skomplikowanych zagięć w celu opracowania nawet najbardziej skomplikowanych części.
Tłoczenie metalu metodą Fourslide może mieć kilka zalet w porównaniu z tradycyjnym tłoczeniem na prasie, co czyni go idealnym wyborem do wielu zastosowań. Niektóre z tych zalet obejmują:
- Wszechstronność w przypadku bardziej złożonych części
- Większa elastyczność w zakresie zmian projektowych
Jak sama nazwa wskazuje, czterosuwak ma cztery prowadnice — co oznacza, że można użyć maksymalnie czterech różnych narzędzi, po jednym na prowadnicę, aby uzyskać wiele zagięć jednocześnie. Gdy materiał jest podawany do czterosuwaka, jest on szybko zaginany przez każdy wał wyposażony w narzędzie.
Głębokie tłoczenie
Głębokie tłoczenie polega na wciągnięciu półwyrobu z blachy do matrycy za pomocą stempla i uformowaniu go w odpowiedni kształt. Metodę tę nazywa się „głębokim tłoczeniem”, gdy głębokość ciągnionej części przekracza jej średnicę. Ten rodzaj formowania idealnie nadaje się do tworzenia komponentów wymagających kilku serii średnic i stanowi opłacalną alternatywę dla procesów toczenia, które zazwyczaj wymagają użycia większej ilości surowców. Typowe zastosowania i produkty wykonane z głębokiego tłoczenia obejmują:
- Komponenty samochodowe
- Części samolotu
- Przekaźniki elektroniczne
- Naczynia i naczynia kuchenne
Tłoczenie krótkoseryjne
Krótkoseryjne tłoczenie metali wymaga minimalnych początkowych wydatków na narzędzia i może być idealnym rozwiązaniem w przypadku prototypów lub małych projektów. Po utworzeniu półfabrykatu producenci wykorzystują kombinację niestandardowych komponentów narzędzi i wkładek matrycowych do gięcia, dziurkowania lub wiercenia części. Niestandardowe operacje formowania i mniejsze serie mogą skutkować wyższą opłatą za sztukę, ale brak kosztów oprzyrządowania może sprawić, że krótkie serie będą bardziej opłacalne w przypadku wielu projektów, szczególnie tych wymagających szybkiej realizacji.

Zalety i wady tłoczenia metali
| Zalety tłoczenia metali | Wady tłoczenia metali |
| Wysoka wydajność i produktywność | Inwestycja początkowa |
| Szybka produkcja dużych ilości, prowadząca do wyższej produktywności i niższych kosztów jednostkowych. | Znaczne koszty początkowe narzędzi i maszyn, które mogą stanowić barierę dla produkcji na mniejszą skalę. |
| Precyzja i konsekwencja | Ograniczenia złożoności projektu |
| Produkuje części o stałej jakości i wąskich tolerancjach, kluczowych w wielu gałęziach przemysłu. | Niektóre niezwykle skomplikowane projekty mogą być niewykonalne lub wymagać dodatkowych procesów. |
| Wszechstronność | Zużycie i konserwacja narzędzi |
| Nadaje się do szerokiego zakresu złożoności, od prostych do skomplikowanych części, w różnych gałęziach przemysłu. | Konieczna jest regularna konserwacja i wymiana matryc i stempli, co zwiększa koszty i przestoje. |
| Opłacalność | Ograniczenia materiałowe |
| Szczególnie ekonomiczne w przypadku produkcji wielkoseryjnej, przy zmniejszonej ilości odpadów i efekcie skali. | Niektóre materiały mogą nie być odpowiednie ze względu na właściwości takie jak kruchość lub niska ciągliwość. |
| Różnorodność materiałów | Potencjalne problemy z jakością |
| Kompatybilny z różnymi metalami i stopami, zapewniający elastyczność w doborze materiałów. | Ryzyko wystąpienia wad, takich jak wypaczenia lub wady powierzchni, wymagające ścisłej kontroli jakości. |
Procesy projektowania tłoczenia metali
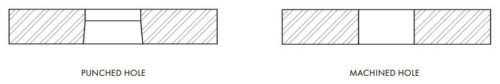
Tłoczenie metali to złożony proces, który może obejmować szereg procesów formowania metalu — wykrawanie, wykrawanie, gięcie i przekłuwanie i inne.Wygaszanie: Proces ten polega na wycięciu zgrubnego zarysu lub kształtu produktu. Na tym etapie chodzi o minimalizowanie i unikanie zadziorów, które mogą podnieść koszt części i wydłużyć czas realizacji. Na tym etapie określa się średnicę otworu, jego geometrię/zbieżność, odstęp pomiędzy krawędziami otworu i wkładanie pierwszego przekłucia.
Pochylenie się: Projektując zagięcia wytłoczonej części metalowej, ważne jest, aby uwzględnić wystarczającą ilość materiału — pamiętaj o zaprojektowaniu części i jej półwyrobu w taki sposób, aby było wystarczająco dużo materiału do wykonania zagięcia. Kilka ważnych czynników, o których należy pamiętać:
- Jeśli zagięcie zostanie wykonane zbyt blisko otworu, może ulec deformacji.
- Nacięcia i wypustki oraz szczeliny należy projektować o szerokości co najmniej 1,5-krotności grubości materiału. Jeśli zostaną zmniejszone, ich utworzenie może być trudne ze względu na siłę wywieraną na stemple, powodującą ich pękanie.
- Każdy narożnik pustego projektu powinien mieć promień stanowiący co najmniej połowę grubości materiału.
- Aby zminimalizować występowanie i intensywność zadziorów, należy w miarę możliwości unikać ostrych narożników i skomplikowanych wycięć. Jeśli nie da się uniknąć takich czynników, pamiętaj o zanotowaniu kierunku zadziorów w swoim projekcie, aby można było je uwzględnić podczas tłoczenia
Wybijanie: Dzieje się tak, gdy krawędzie tłoczonej części metalowej są uderzane w celu spłaszczenia lub złamania zadziorów; może to spowodować znacznie gładszą krawędź w obszarze uformowanym geometrii części; może to również zwiększyć wytrzymałość zlokalizowanych obszarów części, co można wykorzystać w celu uniknięcia procesów wtórnych, takich jak gratowanie i szlifowanie.
Zniekształcenie/wybrzuszenie zgięcia: Wybrzuszenie spowodowane zniekształceniem zgięcia może sięgać nawet ½ grubości materiału. W miarę wzrostu grubości materiału i zmniejszania się promienia zgięcia, zniekształcenie/wybrzuszenie staje się poważniejsze.Sieć nośna i „niedopasowane” cięcie: Dzieje się tak wtedy, gdy wymagane jest bardzo lekkie nacięcie lub wybicie na części i ma zazwyczaj głębokość około 0,005 cala. Ta funkcja nie jest konieczna w przypadku stosowania oprzyrządowania złożonego lub przenoszonego, ale jest wymagana w przypadku stosowania narzędzi z matrycą progresywną.
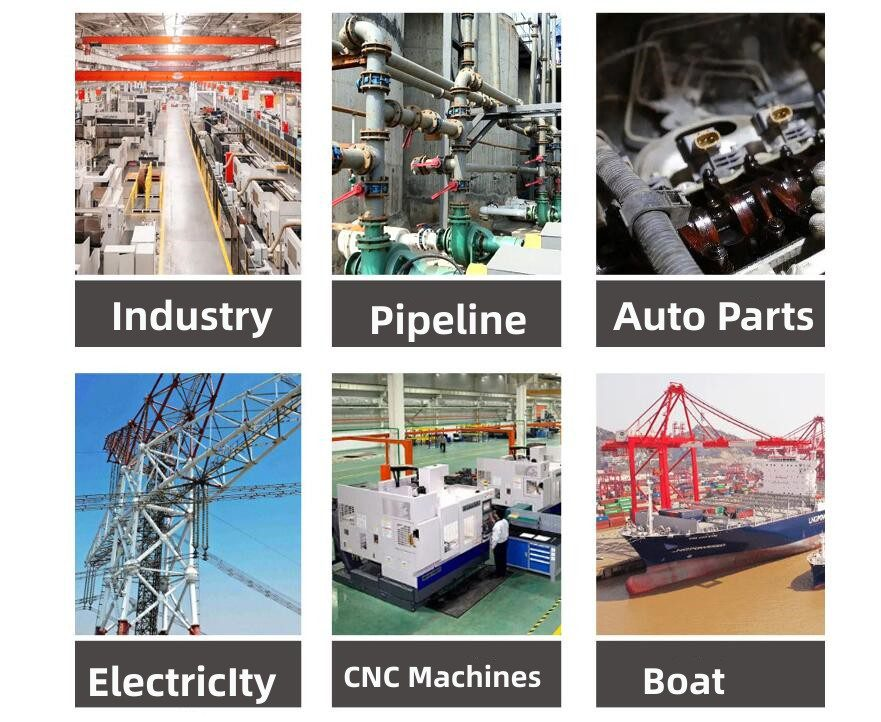
Jakie branże w dużym stopniu opierają się na tłoczeniu metali?
Przemysł motoryzacyjny
- Zastosowania: Produkcja komponentów, takich jak wsporniki, panele i złącza elektryczne.
- Dlaczego tłoczenie metali?: Możliwości produkcyjne na dużą skalę oraz możliwość wytwarzania solidnych, precyzyjnych części spełniających rygorystyczne standardy bezpieczeństwa i jakości.
Przemysł lotniczy
- Zastosowania: Produkcja elementów konstrukcyjnych, części silników i elementów złącznych.
- Dlaczego tłoczenie metali?: Zapotrzebowanie na lekkie i wytrzymałe części, które spełniają rygorystyczne przepisy branżowe.
Przemysł elektroniczny
- Zastosowania: Produkcja złączy, zacisków i obudów.
- Dlaczego tłoczenie metali?: Precyzja i możliwość pracy z różnymi materiałami przewodzącymi niezbędnymi w elementach elektronicznych.
Przemysł medyczny
- Zastosowania: Produkcja narzędzi chirurgicznych, implantów i aparatów ortodontycznych.
- Dlaczego tłoczenie metali?: Wymóg precyzji, biokompatybilności i możliwości wytwarzania skomplikowanych kształtów.
Przemysł dóbr konsumpcyjnych
- Zastosowania: Tworzenie urządzeń, narzędzi i sprzętu.
- Dlaczego tłoczenie metali?: Wszechstronność w wytwarzaniu szerokiej gamy produktów o różnych rozmiarach i złożoności.
Maszyny Przemysłowe
- Zastosowania: Komponenty maszyn, silników i ciężkiego sprzętu.
- Dlaczego tłoczenie metali?: Zapotrzebowanie na trwałe części wysokiej jakości, które wytrzymają trudne warunki przemysłowe.
Wniosek
Tłoczenie metali to istotny proces produkcyjny, który przekształca płaskie blachy w precyzyjne komponenty przy użyciu maszyn wysokociśnieniowych i niestandardowych narzędzi. Technika ta jest niezbędna w branżach takich jak motoryzacja, elektronika, budownictwo i nie tylko – oferuje opłacalny sposób wytwarzania trwałych i spójnych części na dużą skalę. W miarę ciągłego rozwoju technologii tłoczenie metali pozostaje kamieniem węgielnym nowoczesnej produkcji zarówno prostych, jak i złożonych części.
Kbear to zaufany producent specjalizujący się w wysokiej jakości rozwiązaniach do tłoczenia metali. Koncentrując się na precyzji, trwałości i zadowoleniu klienta, Kbear dostarcza dostosowane do indywidualnych potrzeb komponenty metalowe, aby sprostać unikalnym potrzebom klientów z różnych branż.



