


V današnjem svetu proizvodnje natančnost ni razkošje - je zahteva. Letalska in vesoljska industrija, industrija medicinskih naprav in avtomobilski inženiring zahteva dele z majhnimi tolerancami, zapleteno geometrijo in visokokakovostno obdelavo površin. Naložbeno litjeali ulivanje izgubljenega voska je eden najboljših načinov za doseganje teh zahtev. Ta zelo sofisticirana tehnika litja kovin je znana po ustvarjanju kompleksnih in dimenzijsko natančnih komponent. Toda zakaj je vlivanje tako natančno? Ta objava razpravlja o tem, kako je ulivanje z vložkom mogoče doseči tako natančno, kako se obdeluje, njegove prednosti in optimalna uporaba.

Spoznajte postopek litja po naložbi
Ulivanje po vložku je večprocesni proizvodni postopek, pri katerem se kovinski izdelki proizvajajo z uporabo voščenih modelov. Ulivanje po vložku, ki se pogosto imenuje postopek izgubljenega voska, je zelo natančna proizvodna tehnika, ki se uporablja za izdelavo kompleksnih kovinskih delov z odličnimi podrobnostmi in končno obdelavo površine. Znan po svoji zmožnosti posnemanja zapletenih oblik in tankostenskih dizajnov, se pogosto uporablja v panogah, kjer sta natančnost in zmogljivost kritični. Postopek poteka po naslednjih najpomembnejših fazah:
- Izdelava vzorca: Izdela se voščeni dvojnik (vzorec) izdelka, običajno z uporabo brizganja.
- Sestavljanje: Več voščenih vzorcev je mogoče povezati na voščeno drevesce, tako da je mogoče uliti več delov hkrati.
- Zgradba školjke: Voščeni model je potopljen v keramično brozgo in prekrit s peskom. Postopek se večkrat ponovi, da se razvije debela lupina keramike.
- Odstranjevanje voska: Celoten sklop je izpostavljen avtoklavu ali peči, v kateri se vosek stopi in odcedi, kar ustvari votel keramični kalup.
- Ulivanje kovin: Staljena kovina se vlije v predhodno segret kalup in zapolni votlino, ki jo je pustil vosek.
- Odstranjevanje lupine: Ko se ohladi, se keramična lupina odstrani, da ostane kovinski del.
- Končna obdelava: del se dodatno obdela z naknadnimi postopki obdelave, kot so rezanje, brušenje, toplotna obdelava in po potrebi strojna obdelava.
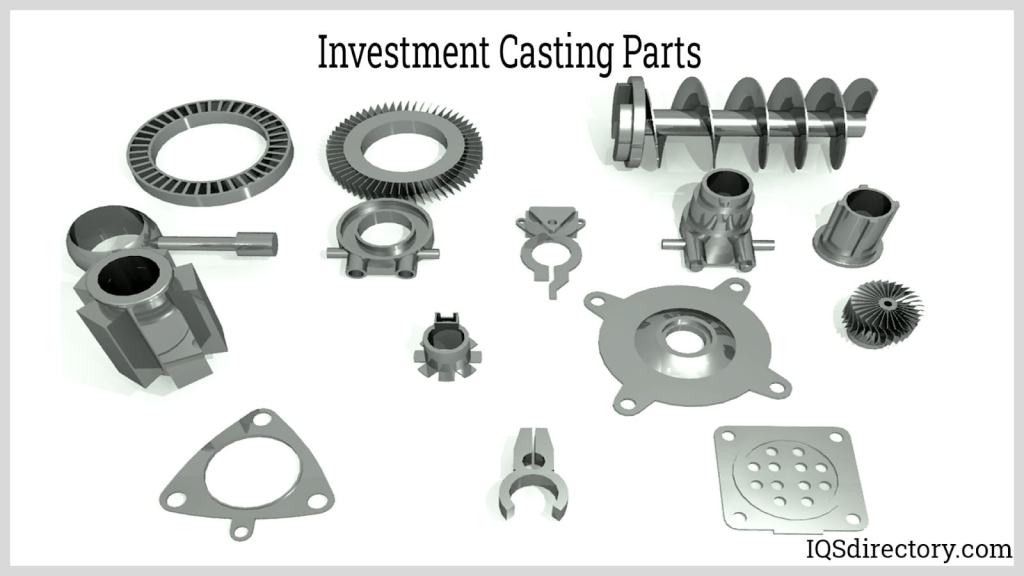
Zakaj je investicijsko litje najboljše za natančne dele
Ulivanje po vložku, znano tudi kot litje po izgubljenem vosku, je že dolgo priznano kot ena najučinkovitejših proizvodnih metod za izdelavo zelo natančnih in kompleksnih delov. Zaradi njegove zmožnosti ustvarjanja zapletenih geometrij, gladkih površinskih zaključkov in skoraj mrežastih oblik je prednostna izbira v panogah, kot so vesoljska, avtomobilska, medicinska in inženirska industrija. Za razliko od drugih metod litja, vlivno litje zmanjša potrebo po obsežni strojni obdelavi, kar zmanjša stroške in materialne odpadke. S svojo neprimerljivo natančnostjo, doslednostjo in vsestranskostjo pri delu s širokim naborom kovin izstopa vločno litje kot najboljša rešitev za proizvodnjo natančnih komponent, ki ustrezajo strogim standardom.
1. Visoka dimenzijska natančnost
Naložbeno litje vedno daje majhne tolerance, običajno do ±0,005 palcev na palec (0,127 mm). Ta natančnost zmanjša zahtevo po strojni obdelavi po litju, kar prihrani čas in denar.
2. Fina površinska obdelava
Keramični kalupi z drobnozrnato strukturo pri vložnem litju imajo za posledico dobro končno obdelavo površine, običajno kar 125 RMS (povprečni kvadrat). To je še posebej uporabno, kadar so potrebni deli z videzom ali deli z nizkim trenjem.
3. Kompleksne geometrije
Ker se postopek začne z voščenim modelom, je skoraj vsako obliko, ki jo je mogoče oblikovati z voskom, mogoče uliti v kovino. To vključuje tanke stene, spodreze, notranje votline in fine podrobnosti, ki bi jih bilo težko ali nemogoče izdelati s strojno obdelavo.
4. Minimalni materialni odpadki
Zaradi zmožnosti skoraj neto oblike, vložno litje zmanjša materialne odpadke. To je še posebej ugodno pri delu z dragimi zlitinami, kot sta titan ali kobalt-krom.
5. Širok nabor materialov
Investicijski ulitki so primerni za široko paleto železnih in neželeznih kovin, kot so nerjavno jeklo, ogljikovo jeklo, aluminij, bron in visoko zmogljive zlitine. Njegova vsestranskost v materialu zagotavlja primernost tako za strukturne kot estetske komponente.

Pomembni dejavniki, ki vplivajo na natančnost pri vlitju
Natančnost je ena najbolj kritičnih zahtev pri vlitju, zlasti za industrije, ki zahtevajo kompleksne, visoko zmogljive komponente, kot so vesoljska, avtomobilska in medicinske naprave. Tudi majhna odstopanja v dimenzijah ali kakovosti površine lahko ogrozijo funkcionalnost, učinkovitost in varnost. Doseganje natančnosti pri litju z vložkom je odvisno od različnih dejavnikov, od kakovosti voščenih vzorcev do nadzora temperatur, materialov kalupov in postopkov strjevanja kovin. Razumevanje teh dejavnikov je bistvenega pomena ne le za proizvajalce, da zagotovijo doslednost in zanesljivost, ampak tudi za stranke, ki se zanašajo na vrhunsko natančnost, ki jo ta proces lahko zagotovi.
1. Kakovost voščenega vzorca
Natančnost v zadnji polovici je v veliki meri odvisna od kakovosti voščenega modela. Napake v vosku bodo podvojene v kovinski komponenti. Orodja za brizganje voska so zato natančno obdelana in dobro vzdrževana.
2. Enotnost lupine
Vsak sloj keramične lupine je treba nanesti enakomerno, da dosežemo dimenzijsko enotnost. Sprememba debeline lupine lahko vpliva na pretok kovine in hitrost ohlajanja ter posledično povzroči napake.
3. Nadzorovano vlivanje kovin
Izlivanje staljene kovine je treba natančno nadzorovati, da ne povzroči turbulenc, zadrževanja zraka ali temperaturnih nihanj. Optimalna temperatura polivanja zagotavlja enakomerno strukturo zrn in zmanjšuje poroznost.
4. Premisleki o toplotnem raztezanju
Vosek in keramični materiali imajo različne lastnosti toplotnega raztezanja. Inženirji morajo upoštevati te razlike med načrtovanjem kalupa, tako da bo nastali del imel natančne specifikacije, ko bo ohlajen.
5. Postopki po litju
Medtem ko litje po vložku zmanjša količino strojne obdelave, se lahko za nadaljnje izboljšanje toleranc po potrebi uporabijo poznejši postopki, kot so brušenje, toplotna obdelava ali CNC končna obdelava.

Aplikacije, ki zahtevajo natančnost vlitja
Vlivanje za vlivanje je široko izbrano v panogah, kjer se o natančnosti, zapletenih detajlih in vrhunski površinski obdelavi ni mogoče pogajati. Zaradi njegove zmožnosti izdelave komponent skoraj neto oblike z ozkimi tolerancami je neprecenljiv za sektorje, kot so vesoljska, avtomobilska, obrambna, energetska in medicinska tehnologija. Na teh področjih mora tudi najmanjši del delovati brezhibno natančno v zahtevnih pogojih. Od turbinskih lopatic in komponent motorja do kirurških orodij in industrijske opreme, vlitke zagotavljajo doslednost, zanesljivost in zmogljivost. Ta natančen proces je postal temelj za aplikacije, kjer napaka ni možnost in je treba vedno izpolnjevati stroge standarde.
Aerospace
Naložbeno litje se široko uporablja za ulivanje turbinskih lopatic, strukturnih delov in ohišij. Te komponente morajo prenesti visoke temperature in obremenitve, hkrati pa ohraniti zelo natančne mere.
Medicinski pripomočki
Kirurški instrumenti, ortopedski vsadki in zobni deli potrebujejo natančne in biokompatibilne materiale. Vložek zagotavlja varnost in učinkovitost.
Avtomobilizem
Vse od delov motorja do turbopolnilnikov in sestavnih delov menjalnika, vložek zagotavlja moč in natančnost, ki jo potrebujejo visokozmogljivi avtomobili.
Obramba in strelno orožje
Naložno litje je najboljše za izdelavo delov strelnega orožja, kot so sprejemniki, sprožilci in namerilne naprave, kjer sta natančnost in trdnost najpomembnejši.
Industrijska oprema
Ventili, črpalke in rotorji, ki se uporabljajo v naftni in kemični industriji, cenijo visoko podrobnost in odpornost proti koroziji vložnega litja.
Primerjava z drugimi metodami litja
Pri ocenjevanju vlitja v primerjavi z drugimi metodami litja, kot sta litje v pesek in tlačno litje, se razlike v veliki meri zmanjšajo na natančnost, stroške in razširljivost. Vloženo litje je neprimerljivo pri izdelavi kompleksnih geometrij z natančnimi podrobnostmi in odlično površinsko obdelavo, zaradi česar je idealno za uporabo z visoko vrednostjo. V nasprotju s tem je litje v pesek bolj ekonomično za velike ali preproste dele, vendar nima enake stopnje natančnosti in končne obdelave. Tlačno litje je sicer odlično za velikoserijsko proizvodnjo z neželeznimi kovinami, vendar je v primerjavi z vložnim litjem omejeno glede vsestranskosti materialov. Razumevanje teh razlik pomaga proizvajalcem izbrati najboljši postopek za njihove potrebe.
| Funkcija | Naložbeno kasting | Pesek | Die Casting |
| Natančnost | visoko | Zmerno | visoko |
| Površinska obdelava | Odlično | Slabo do pošteno | Dobro |
| Kompleksnost | Zelo visoko | Nizka do zmerna | visoko |
| Stroški orodja | Zmerno | Nizka | visoko |
| Primernost volumna | Nizka do srednja | Od nizke do visoke | visoko |
| Prilagodljivost materiala | Zelo visoko | visoko | Omejeno |
Okoljske in gospodarske koristi
V današnjem proizvodnem okolju sta trajnost in stroškovna učinkovitost prav tako pomembni kot zmogljivost in natančnost. Ulivanje z vložkom nudi pomembne prednosti tako na okoljskem kot ekonomskem področju. Z zmanjševanjem materialnih odpadkov, zmanjšanjem potrebe po obsežni strojni obdelavi in omogočanjem proizvodnje skoraj neto oblike prispeva k ohranjanju virov in nižji porabi energije. Poleg tega zmožnost izdelave zapletenih delov v enem samem ulitku zmanjša zahteve za sestavljanje, prihrani stroške dela in proizvodnje. Zaradi teh skupnih prednosti ulivanje z vložkom ni le tehnično vrhunska izbira, ampak tudi odgovorna in stroškovno učinkovita rešitev za industrije, ki si prizadevajo za ravnotežje med kakovostjo in trajnostjo.
- Zmanjšana količina odpadkov: deli skoraj neto oblike zahtevajo manj strojne obdelave, kar zmanjša ostanke.
- Dolga življenjska doba orodja: matrice za vbrizgavanje voska in keramične lupine je mogoče uporabiti večkrat, če zanje skrbite.
- Energetska učinkovitost: Z novimi tehnologijami peči in kalupov je proces z leti postal vse bolj energetsko učinkovit.
Zaključek
Naložbeno litje je elitna možnost za proizvodnjo zapletenih, visoko natančnih kovinskih komponent. Zaradi njegove zmožnosti doseganja ozkih toleranc, vrhunske končne obdelave površine in zapletenih geometrij je priljubljen v panogah, ki potrebujejo zmogljivost in zanesljivost. Če je cilj ustvariti dele, ki združujejo obliko, funkcijo in nizko količino odpadkov, daje vložno litje izjemne rezultate.
Ne glede na to, ali ustvarjate vesoljske dele, medicinske pripomočke ali zapletene avtomobilske komponente, lahko natančnost vlivnega litja vaš projekt dvigne na višjo raven kakovosti in doslednosti.
Reference
Groover, M. P. (2010). Osnove sodobne proizvodnje: materiali, procesi in sistemi. Wiley.
Beeley, P. (2001). Tehnologija livarstva. Butterworth-Heinemann.
Davis, J. R. (1996). Specialni priročnik ASM: Casting. ASM International.
Inštitut za investicijsko litje. (n.d.). Uvod v investicijsko litje. Pridobljeno s https://www.investmentcasting.org
Totten, G. E. (2006). Priročnik za načrtovanje metalurških procesov. CRC Press.
NADCA (Severnoameriško združenje tlačnega litja). (n.d.). Primerjave postopkov litja. Pridobljeno s https://www.diecasting.org



