


Liešana spēlē ļoti svarīgu lomu metālu ražošanā, kā rezultātā tiek ražotas sarežģītas formas un izturīgi komponenti dažādām nozarēm. Tomēr nav tāda ražošanas procesa, kas varētu novērst noteiktus defektus. Defekti liešanā parādās neatbilstošu paņēmienu, materiāla nelīdzenumu vai aprīkojuma problēmu dēļ, un tie var ietekmēt galaprodukta kvalitāti, kā arī funkcionalitāti. Šajā emuārā ir apskatīti daži izplatītākie defekti, kas rodas liešanā, un to cēloņi, kā arī vienkārši veidi, kā no tiem izvairīties.
Kas ir liešanas defekti?
Liešana defekti ir nepilnības, kas rodas liešanas procesā, kas padara produktu nepilnīgu. Šādi defekti ietver virsmas defektus vai iekšējus vājumus, kas padara daļu strukturāli neatbilstošu. Izpratne par šiem defektiem no to pamatcēloņa ir veids, kā nodrošināt minimālu izšķērdēšanu, labu kvalitāti un ražošanas efektivitāti.
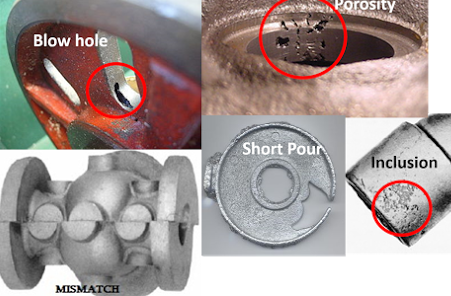
Šie defekti var ietekmēt galaprodukta izskatu, izturību, izturību un funkcionalitāti, kas var izraisīt kļūmi kritiskos lietojumos. Bieži sastopami liešanas defekti ir porainība, plaisas, saraušanās, nepareiza skrējiena, auksta slēgšana un virsmas nelīdzenumi. Tās parasti rodas no problēmām, kas saistītas ar materiālu izvēli, veidņu dizainu, liešanas metodēm, dzesēšanas ātrumu vai apstrādes procesiem. Izpratne par liešanas defektu cēloņiem un veidiem ir būtiska, lai īstenotu efektīvus kvalitātes kontroles pasākumus un nodrošinātu uzticamu, augstas veiktspējas komponentu ražošanu tādās nozarēs kā automobiļu rūpniecība, aviācija, būvniecība un jūras inženierija.
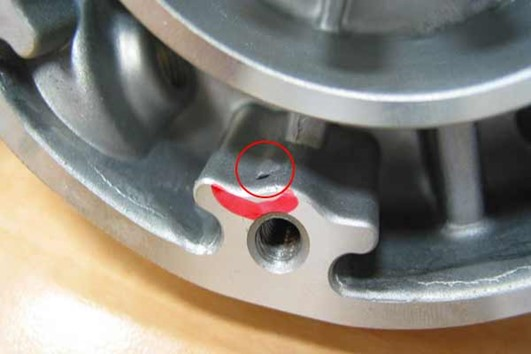
1. Porainība
Kas tas ir:
Porainība ir viens no visizplatītākajiem lējuma defektiem, ko raksturo nelieli tukšumi vai gaisa kabatas lietajā materiālā. Šie tukšumi var rasties uz detaļas virsmas vai iekšpusē, un tos parasti izraisa iesprostotas gāzes, nepareiza veidņu ventilācija vai materiāla pārmērīgs mitrums. Porainība vājina lējuma strukturālo integritāti, samazina tā nestspēju un stresa apstākļos var izraisīt priekšlaicīgu bojājumu.
Porainības novēršana ietver pareizu veidņu dizainu, atbilstošu ventilāciju, kontrolētas liešanas metodes un degazēšanas metožu izmantošanu metāliem un citiem šķidriem materiāliem. Ja materiāls ir pareizi sagatavots un tajā nav piesārņotāju, tas arī palīdz samazināt šī defekta rašanos. Porainības novēršana ir būtiska, lai saglabātu liešanas komponentu izturību, uzticamību un vispārējo kvalitāti.
Cēloņi:
- Gāzes iesprūšana, ko izraisa nepietiekama degazēšana.
- Metāla saraušanās, tam atdziest un sacietējot.
- Slikts veidnes dizains, kas aiztur gaisu
Kā to novērst:
- Lai noņemtu izšķīdušās gāzes, izmantojiet degazēšanas līdzekļus.
- Izstrādājiet veidnes ar atbilstošu ventilāciju, lai ļautu gāzēm izplūst.
- Optimizējiet dzesēšanas ātrumus, lai samazinātu saraušanos.
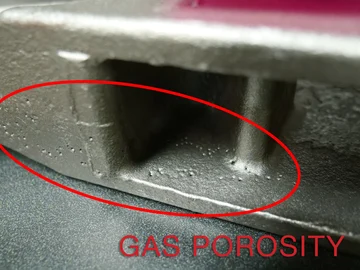
2. Aukstās slēdži
Kas tas ir:
Aukstās slēgšanas ir defekti, kad divas izkausēta metāla plūsmas pilnībā nesametinās, atstājot redzamu līniju vai šuvi.
Cēloņi:
- Nepietiekama izliešanas temperatūra.
- Slikts vārtu sistēmas dizains.
- Metāla priekšlaicīga sacietēšana.
Kā no tā izvairīties:
- Izkausētajam metālam jābūt pareizā liešanas temperatūrā.
- Lai nodrošinātu vienmērīgu metāla plūsmu, izmantojiet labi izstrādātu norobežojumu sistēmu.
- Turbulence liešanas laikā ir jāsamazina līdz minimumam.
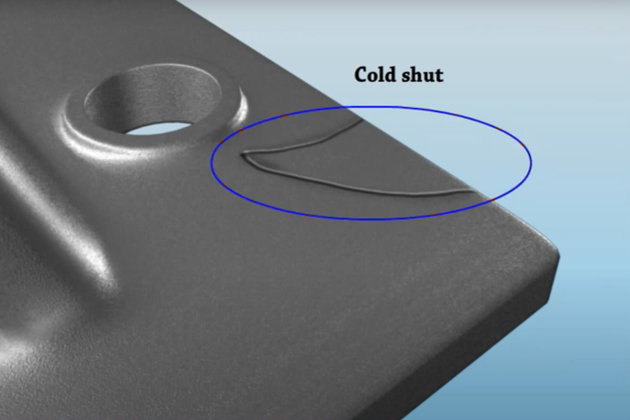
3. Saraušanās defekti
Kas tas ir:
Saraušanās defekti ir tukšumi vai dobumi, kas veidojas, metālam sacietējot un saraujoties.
Cēloņi:
- Nepietiekams materiāls, lai kompensētu sacietēšanas saraušanos.
- Slikts stāvvada dizains.
- Augsti dzesēšanas ātrumi.
Kā no tā izvairīties:
- Izstrādājiet stāvvadus šķidrā metāla ievadīšanai sarūkošajās zonās.
- Izmantojiet atdzišanu, lai regulētu dzesēšanas ātrumu noteiktās vietās.
- Dodiet pietiekami daudz laika sacietēšanai.
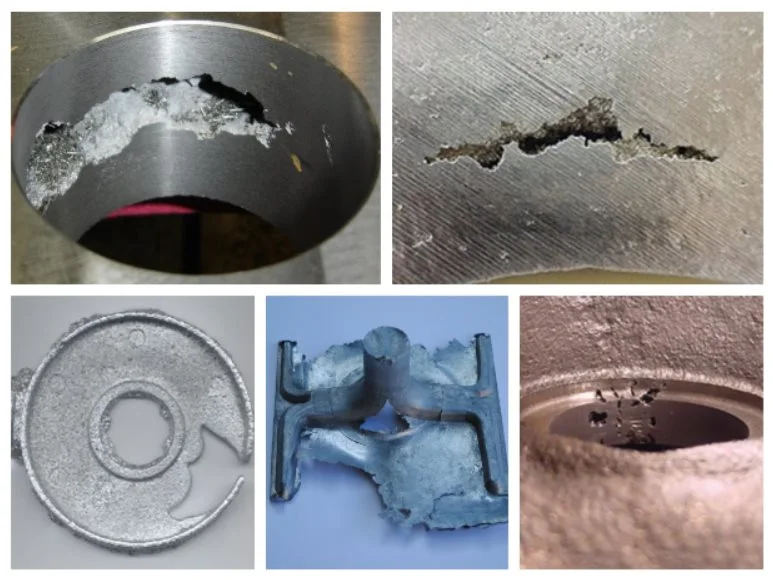
4. Misruns
Kas tas ir:
Nepareiza darbība notiek, ja izkausētais metāls nespēj aizpildīt visu veidnes dobumu, tādējādi veidojot daļēji gatavas detaļas.
Cēloņi:
- Zema liešanas temperatūra vai lēns liešanas ātrums.
- Mazāks metāla daudzums.
- Sarežģīts veidņu dizains.
Kā no tā izvairīties:
- Pārliecinieties, vai metāls ir izkusis līdz vajadzīgajai temperatūrai.
- Izmantojiet vārtu sistēmu, kas nodrošina vienmērīgu un konsekventu metāla plūsmu.
- Kad vien iespējams, samaziniet pelējuma sarežģītību.
5. Iekļaušanas defekti
Kas tas ir:
Ieslēgumu defekti rodas, ja nemetāliskas daļiņas, piemēram, izdedži vai smiltis, nonāk liešanas metālā.
Cēloņi:
- Sliktas kvalitātes izejvielas
- Pirms ieliešanas veidne nav iztīrīta
- Sārņi nav pareizi noņemti
Kā no tā izvairīties:
- Pārliecinieties, ka izejvielas ir augstas kvalitātes
- Pirms liešanas pareizi notīriet veidnes
- Izmantojiet filtru vārtu sistēmā, lai notvertu piemaisījumus.
6. Karstas asaras
Kas tas ir:
Karstas asaras ir plaisas, kas rodas, kad metāls sasalst un saraujas, parasti ap asiem stūriem vai vietās ar augstu slodzi.
Cēloņi:
- Slikts veidnes dizains ar asiem stūriem.
- Augsts termiskais spriegums dzesēšanai.
- Slikts sakausējuma sastāvs.
Kā no tā izvairīties:
- Noapaļojiet visus asus stūrus veidņu dizainā.
- Izmantojiet materiālus ar zemu izplešanos.
- Kontrolējiet dzesēšanas ātrumu, lai samazinātu stresu.
7. Virsmas defekti (caurumi, kreveles, pāri)
Kas tas ir:
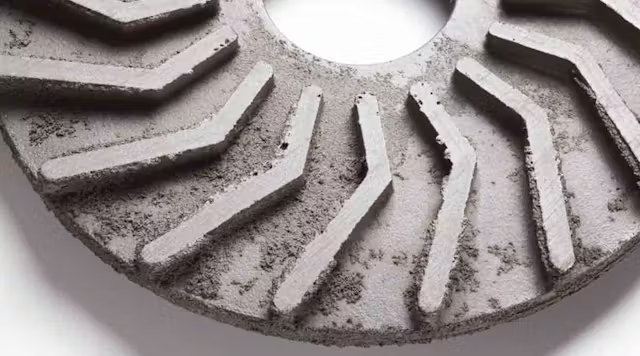
Virsmas defekti ir defekti, kas parādās uz lietā metāla virsmas, radot nevienmērīgu tekstūru vai plankumus.
Cēloņi:
- Gāzes burbuļi iesprostoti netālu no virsmas.
- Slikta smilšu veidņu sagatavošana.
- Metāla pārkaršana vai nevienmērīga karsēšana.
Kā to novērst:
- Optimizēt smilšu sagatavošanas paņēmienus.
- Ieviesiet ventilācijas sistēmas, kas var atbrīvot iesprostoto gaisu.
- Ieliešanas laikā novērojiet un kontrolējiet metāla temperatūru.
8. Pelējuma maiņa
Kas tas ir:
Kad liešanas procesa laikā veidņu puses pārvietojas, daļas tiek nepareizi izlīdzinātas vai virsmas veidojas nevienmērīgi.
- Slikti nostiprinātas veidņu puses.
- Augsts liešanas spiediens.
- Vājas veidņu skavas.
Kā no tā izvairīties:
- Pirms liešanas stingri nostipriniet veidņu pusītes.
- Izmantojiet mērenu liešanas spiedienu, lai novērstu pārvietošanos.
- Investējiet augstas kvalitātes iespīlēšanas sistēmās.
9. Metāla iespiešanās
Kas tas ir:
Metāla iespiešanās notiek, kad izkausēts metāls iekļūst smilšu veidnē, kā rezultātā veidojas raupja virsma.
Cēloņi:
- Zems smilšu pelējuma blīvums.
- Pārāk augsta izliešanas temperatūra.
- Slikta pelējuma pārklājuma pielietošana.
Kā no tā izvairīties:
- Kompaktas smilšu veidnes, lai uzlabotu blīvumu.
- Kontrolējiet ieliešanas temperatūru, lai novērstu pārmērīgu iekļūšanu.
- Uzklājiet augstas kvalitātes veidņu pārklājumus, lai uzlabotu virsmas izturību.
10. Vēršanās
Kas tas ir:
deformācija attiecas uz izkropļojumiem vai deformācijām lietajā metālā, ko bieži izraisa nevienmērīga dzesēšana.
Cēloņi:
- Nevienmērīgi dzesēšanas ātrumi.
- Nepietiekams atbalsts sacietēšanas laikā.
- Slikts veidņu dizains.
Kā no tā izvairīties:
- Izmantojiet vēsumu un pareizu dzesēšanas paņēmienu, lai nodrošinātu vienmērīgu dzesēšanu.
- Atbalstiet kritiskās zonas sacietēšanas laikā.
- Optimizējiet veidņu dizainu konstrukcijas stabilitātei.
Proaktīvi pasākumi liešanas defektu samazināšanai
Liešanas defekti var apdraudēt metāla un betona detaļu izturību, izturību un funkcionalitāti, padarot proaktīvus pasākumus ražošanā būtisku. Rūpīgi kontrolējot tādus faktorus kā veidņu konstrukcija, materiāla kvalitāte, liešanas temperatūra un dzesēšanas ātrums, ražotāji var ievērojami samazināt tādu defektu rašanos kā porainība, plaisas, saraušanās vai novirzes.
Stingru pārbaužu, procesa uzraudzības un kvalitātes nodrošināšanas protokolu ieviešana vēl vairāk nodrošina, ka katrs lietais komponents atbilst precīzām specifikācijām. Šo proaktīvo stratēģiju pieņemšana ne tikai uzlabo produkta uzticamību, bet arī samazina atkritumu daudzumu, samazina ražošanas izmaksas un uzlabo vispārējo liešanas darbību efektivitāti.
Liešanas defektu novēršana ir sagatavošanas, kvalitātes kontroles un nepārtrauktas uzlabošanas kombinācija:
- Izvēlieties materiālu: savam konkrētajam pielietojumam piemērotus metālus vai sakausējumus
- Kvalitātes pārbaude: Regulāras veidņu, izejvielu un aprīkojuma pārbaudes
- Apmācības zināšanas: ieguldiet atbilstošā zināšanā un pastāvīgā apmācībā par augstākās klases liešanas metodēm.
- Tehnoloģiju integrācija: izmantojiet simulācijas programmatūras atklāto iespējamo defektu prognozēšanu.
Īstā partnera izvēle – Ražotājs
Projektus vada pieredzējis liešana ražotāji, piemēram, Kbear Metal, nodrošina, ka tie ir rūpīgi kopti un izgatavoti ar augstu precizitātes pakāpi. Defektu samazināšana, izmantojot progresīvas tehnikas, augsti kvalitātes kontroles pasākumu standarti un gadu ilga pieredze garantē izcilus ražotāja rezultātus.
Plkst Kbear, mēs apvienojam progresīvas liešanas tehnoloģijas ar stingrām kvalitātes kontroles procedūrām, lai garantētu izturīgas, augstas veiktspējas sastāvdaļas celtniecībā, jūrniecībā un rūpniecībā. Mūsu pieredzējušo inženieru komanda cieši sadarbojas ar klientiem, lai izprastu projekta prasības, nodrošinātu pielāgotus risinājumus un optimizētu materiālu atlasi un ražošanas procesus. Šī sadarbības pieeja nodrošina, ka katra daļa — no vienkāršiem lējumiem līdz sarežģītiem, pēc pasūtījuma izstrādātiem komponentiem — tiek ražota atbilstoši precīzām specifikācijām.
Papildus tehniskajām zināšanām Kbear uzsver uzticamību un atsaucību, nodrošinot vienmērīgu saziņu, savlaicīgu piegādi un pēcpārdošanas atbalstu. Sadarbība ar tādu cienījamu ražotāju kā Kbear samazina ražošanas riskus, samazina atkritumu daudzumu un uzlabo kopējo projekta efektivitāti. Izvēloties pareizo partneri, uzņēmumi ne tikai iegūst augstas kvalitātes komponentus, bet arī iegūst stratēģisku sabiedroto, kas ir apņēmies nodrošināt ilgtermiņa panākumus, inovācijas un ilgtspējīgu ražošanas praksi.
Secinājums
Liešana defekti nerodas viegli, un pareizas metodes, kā arī nepieciešamās zināšanas var novērst un novērst šādas nepilnības. Mācīšanās par visbiežāk sastopamajiem defektiem, kas rodas liešanas laikā, palīdz īstenot proaktīvus pasākumus šo defektu novēršanai. Tas nodrošina labāku kvalitāti, mazāku atkritumu daudzumu un vispārēju efektīvu produktivitāti. No automobiļu līdz kosmosa un rūpniecisko iekārtu ražošanai bezdefektu liešana veido ilgtermiņa panākumu pamatu.
Bezdefektu liešana ir īpaši svarīga tādās nozarēs kā automobiļu rūpniecība, aviācija, būvniecība, jūras un rūpnieciskās iekārtas, kur precizitāte, izturība un izturība nav apspriežama. Augstas kvalitātes lietie komponenti nodrošina optimālu veiktspēju, drošību un ilgtermiņa uzticamību, veidojot pamatu veiksmīgiem projektiem un apmierinātiem klientiem.
Lai sasniegtu šos rezultātus, ir svarīgi sadarboties ar pieredzējušiem un cienījamiem ražotājiem. Uzticami partneri par prioritāti izvirza kvalitāti, inovācijas un precizitāti katrā posmā — no materiālu izvēles un veidņu dizaina līdz liešanai, apdarei un pārbaudei. Sadarbojoties ar ekspertiem, kuri integrē progresīvas tehnoloģijas un stingras kvalitātes kontroles, uzņēmumi var nodrošināt konsekventu, bez defektiem liešanu, vienlaikus gūstot labumu no novatoriskiem risinājumiem, kas pielāgoti to unikālajām vajadzībām. Uzticami liešanas risinājumi galu galā nodrošina izcilus produktus, efektīvu ražošanu un noturīgu izaugsmi konkurētspējīgā globālajā tirgū.
Lai iegūtu uzticamus liešanas risinājumus, uzticieties pieredzējušiem ražotājiem Uzņēmumā Kbear Metal mēs ik uz soļa prioritāti piešķiram kvalitātei, inovācijai un precizitātei.



