


Liejimas vaidina labai svarbų vaidmenį gaminant metalus, todėl gaminamos sudėtingos formos ir patvarūs komponentai įvairioms pramonės šakoms. Tačiau nėra gamybos proceso, kuris galėtų užkirsti kelią tam tikriems defektams. Liejimo defektai atsiranda dėl netinkamos technikos, medžiagos nelygumo ar įrangos problemų ir gali turėti įtakos galutinio gaminio kokybei ir funkcionalumui. Šiame tinklaraštyje nagrinėjami kai kurie dažniausiai pasitaikantys liejimo defektai ir jų priežastys bei paprasti būdai, kaip jų išvengti.
Kas yra liejimo defektai?
Liejimas defektai – tai liejimo proceso metu atsiradę netobulumai, dėl kurių gaminys tampa netobulas. Tokie defektai yra paviršiaus dėmės arba vidiniai trūkumai, dėl kurių dalis yra struktūriškai netinkama. Šių defektų supratimas nuo jų pagrindinės priežasties yra būdas užtikrinti minimalų švaistymą, gerą kokybę ir gamybos efektyvumą.
Šie defektai gali turėti įtakos galutinio produkto išvaizdai, stiprumui, ilgaamžiškumui ir funkcionalumui, o tai gali sukelti gedimą svarbiose programose. Dažniausi liejimo defektai yra poringumas, įtrūkimai, susitraukimas, netinkamas važiavimas, šaltas uždarymas ir paviršiaus nelygumai. Paprastai jie kyla dėl medžiagų pasirinkimo, formų dizaino, liejimo metodų, aušinimo greičio ar tvarkymo procesų problemų. Norint įgyvendinti veiksmingas kokybės kontrolės priemones ir užtikrinti patikimų, našių komponentų gamybą tokiose pramonės šakose kaip automobilių, aviacijos, statybos ir jūrų inžinerija, labai svarbu suprasti liejimo defektų priežastis ir tipus.
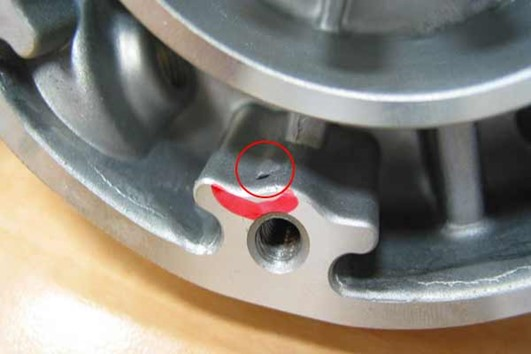
1. Poringumas
Kas tai yra:
Akytumas yra vienas iš dažniausiai pasitaikančių liejimo defektų, kuriam būdingos mažos tuštumos arba oro kišenės liejimo medžiagoje. Šios tuštumos gali atsirasti ant komponento paviršiaus arba viduje ir paprastai atsiranda dėl įstrigusių dujų, netinkamo formų išleidimo arba per didelės drėgmės medžiagoje. Akytumas silpnina liejinio konstrukcinį vientisumą, mažina jo laikomąją galią ir gali sukelti priešlaikinį gedimą esant įtempiams.
Akytumo prevencija apima tinkamą pelėsių dizainą, tinkamą ventiliaciją, kontroliuojamą pylimo metodus ir metalų bei kitų skystų medžiagų degazavimo metodus. Užtikrinimas, kad medžiaga būtų tinkamai paruošta ir be teršalų, taip pat padeda sumažinti šio defekto atsiradimą. Akytumo problema yra labai svarbi norint išlaikyti lietinių komponentų ilgaamžiškumą, patikimumą ir bendrą kokybę.
Priežastys:
- Dujų įstrigimas dėl netinkamo degazavimo.
- Metalo susitraukimas jam vėsstant ir kietėjant.
- Prastas formos dizainas, kuris sulaiko orą
Kaip to išvengti:
- Ištirpusioms dujoms pašalinti naudokite degazavimo priemones.
- Suprojektuokite formas su tinkama ventiliacija, kad dujos galėtų išeiti.
- Optimizuokite aušinimo greitį, kad sumažintumėte susitraukimą.
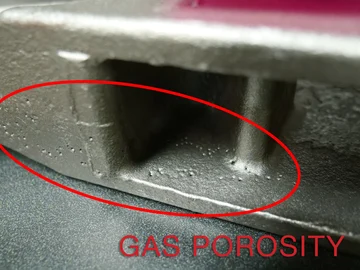
2. Šaltieji užraktai
Kas tai yra:
Šaltas uždarymas – tai defektai, kai dvi išlydyto metalo srovės nesusivirina iki galo, paliekant matomą liniją ar siūlę.
Priežastys:
- Nepakankama pylimo temperatūra.
- Prastas vartų sistemos dizainas.
- Priešlaikinis metalo sukietėjimas.
Kaip to išvengti:
- Išlydytas metalas turi būti tinkamos liejimo temperatūros.
- Norėdami sklandžiai tekėti metalui, naudokite gerai suprojektuotą užtvarų sistemą.
- Turbulencija pilant turi būti kuo mažesnė.
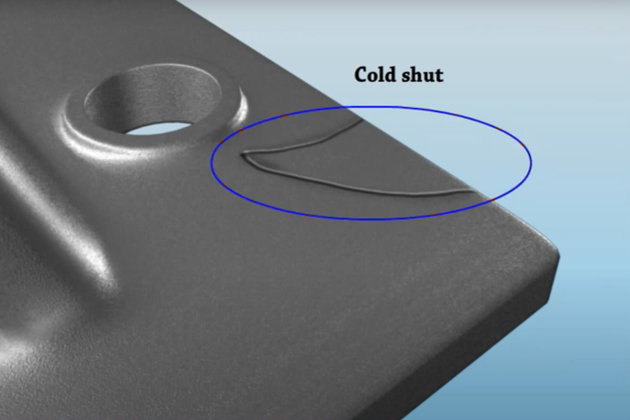
3. Susitraukimo defektai
Kas tai yra:
Susitraukimo defektai yra tuštumos arba ertmės, kurios susidaro metalui kietėjant ir susitraukiant.
Priežastys:
- Nepakanka medžiagos kietėjimo susitraukimui kompensuoti.
- Prastas stovo dizainas.
- Didelis aušinimo greitis.
Kaip to išvengti:
- Suprojektuokite stovus skystam metalui tiekti į susitraukiančias vietas.
- Norėdami reguliuoti aušinimo greitį tam tikrose vietose, naudokite šaltį.
- Palikite pakankamai laiko sukietėti.
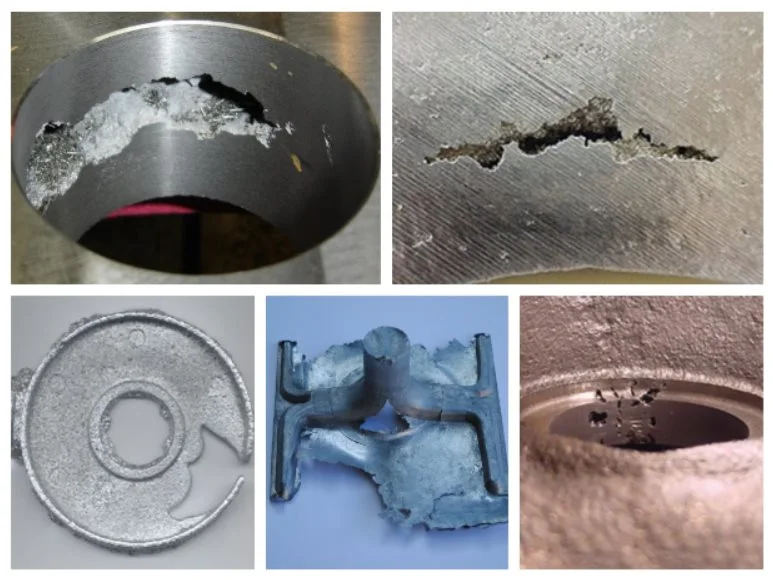
4. Misruns
Kas tai yra:
Netinkamas paleidimas įvyksta, kai išlydytas metalas neužpildo visos formos ertmės, todėl susidaro iš dalies baigtos dalys.
Priežastys:
- Žema pylimo temperatūra arba lėtas pylimo greitis.
- Mažesnis metalo kiekis.
- Sudėtingas formos dizainas.
Kaip to išvengti:
- Įsitikinkite, kad metalas išsilydo iki tinkamos temperatūros.
- Naudokite užtvarų sistemą, kuri užtikrina sklandų ir nuoseklų metalo srautą.
- Jei įmanoma, sumažinkite pelėsių sudėtingumą.
5. Įtraukimo defektai
Kas tai yra:
Inkliuzų defektai atsiranda, kai nemetalinės dalelės, tokios kaip šlakas ar smėlis, patenka į liejimo metalą.
Priežastys:
- Prastos kokybės žaliavos
- Forma neišvalyta prieš pilant
- Netinkamai pašalintas šlakas
Kaip to išvengti:
- Įsitikinkite, kad žaliavos yra aukštos kokybės
- Prieš pilant, tinkamai išvalykite formas
- Naudokite filtrą užtvarų sistemoje, kad sulaikytumėte nešvarumus.
6. Karštos ašaros
Kas tai yra:
Karštos ašaros yra įtrūkimai, atsirandantys, kai metalas užšąla ir susitraukia, dažniausiai aplink aštrius kampus arba didelio įtempimo vietas.
Priežastys:
- Prastas formos su aštriais kampais dizainas.
- Didelis šiluminis įtempis aušinant.
- Prasta lydinio sudėtis.
Kaip to išvengti:
- Visus aštrius kampus suapvalinkite formos dizainu.
- Naudokite mažai besiplečiančias medžiagas.
- Kontroliuokite aušinimo greitį, kad sumažintumėte stresą.
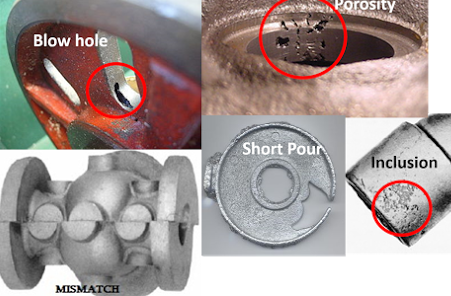
7. Paviršiaus defektai (išpūtimo skylės, nuospaudos, įtrūkimai)
Kas tai yra:
Paviršiaus defektai yra defektai, atsirandantys ant liejo metalo paviršiaus, dėl kurių susidaro nelygi tekstūra arba atsiranda dėmių.
Priežastys:
- Dujų burbuliukai įstrigę šalia paviršiaus.
- Prastas smėlio formos paruošimas.
- Perkaitimas arba netolygus metalo įkaitimas.
Kaip to išvengti:
- Optimizuokite smėlio paruošimo būdus.
- Įdiekite vėdinimo sistemas, kurios gali išleisti įstrigusį orą.
- Liejimo metu stebėkite ir kontroliuokite metalo temperatūrą.
8. Pelėsių keitimas
Kas tai yra:
Kai liejimo proceso metu formos pusės juda, dalys iškrypsta arba paviršiai susidaro netolygiai.
- Blogai pritvirtintos formos pusės.
- Didelis liejimo slėgis.
- Silpni pelėsių spaustukai.
Kaip to išvengti:
- Prieš pilant, tvirtai pritvirtinkite formos puses.
- Naudokite vidutinį liejimo slėgį, kad išvengtumėte poslinkio.
- Investuokite į aukštos kokybės tvirtinimo sistemas.
9. Metalo įsiskverbimas
Kas tai yra:
Metalas prasiskverbia, kai išlydytas metalas prasiskverbia į smėlio formą, todėl paviršius yra grubus.
Priežastys:
- Mažas smėlio pelėsių tankis.
- Per aukšta pylimo temperatūra.
- Prastas pelėsių dangos pritaikymas.
Kaip to išvengti:
- Kompaktiškos smėlio formos tankiui pagerinti.
- Kontroliuokite pylimo temperatūrą, kad išvengtumėte per didelio įsiskverbimo.
- Užtepkite aukštos kokybės pelėsių dangas, kad padidintumėte paviršiaus atsparumą.
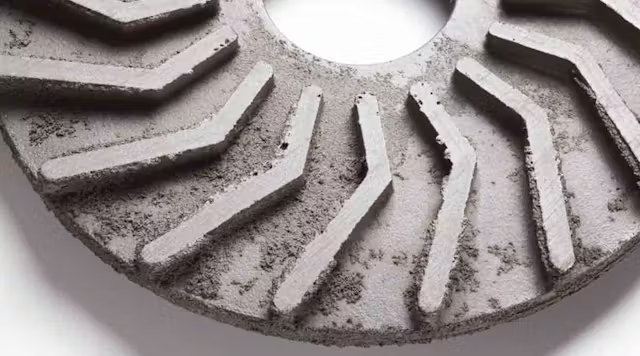
10. Kreipimasis
Kas tai yra:
Kreipimasis reiškia lietojo metalo iškraipymus arba deformacijas, kurias dažnai sukelia netolygus aušinimas.
Priežastys:
- Netolygus aušinimo greitis.
- Nepakankama atrama kietėjimo metu.
- Prastas pelėsių dizainas.
Kaip to išvengti:
- Norėdami užtikrinti vienodą vėsinimą, naudokite šaltus ir tinkamus vėsinimo būdus.
- Kietėjimo metu palaikykite kritines sritis.
- Optimizuokite formos dizainą, kad užtikrintumėte konstrukcijos stabilumą.
Aktyvios priemonės liejimo defektams sumažinti
Liejimo defektai gali pakenkti metalinių ir betoninių komponentų stiprumui, ilgaamžiškumui ir funkcionalumui, todėl gaminant būtina imtis aktyvių priemonių. Kruopščiai kontroliuodami tokius veiksnius kaip formos dizainas, medžiagos kokybė, pylimo temperatūra ir aušinimo greitis, gamintojai gali žymiai sumažinti defektų, tokių kaip poringumas, įtrūkimai, susitraukimas ar nesutapimas, atsiradimą.
Diegiant griežtus tikrinimo, proceso stebėjimo ir kokybės užtikrinimo protokolus užtikrinama, kad kiekvienas liejamas komponentas atitiktų tikslias specifikacijas. Taikant šias iniciatyvias strategijas, ne tik pagerinamas gaminio patikimumas, bet ir sumažėja atliekų kiekis, sumažėja gamybos sąnaudos ir padidėja bendras liejimo operacijų efektyvumas.
Liejimo defektų prevencija yra paruošimo, kokybės kontrolės ir nuolatinio tobulinimo derinys:
- Pasirinkite medžiagą: tinkamus metalus arba lydinius pagal jūsų konkrečią paskirtį
- Kokybės tikrinimas: Reguliarus formų, žaliavų ir įrangos tikrinimas
- Mokymo patirtis: investuokite į atitinkamą patirtį ir nuolatinius mokymus, susijusius su aukščiausios klasės liejimo metodais.
- Technologijų integravimas: naudokite galimų defektų numatymą, kaip atskleidė modeliavimo programinė įranga.
Tinkamo partnerio pasirinkimas – Gamintojas
Projektus valdo patyręs liejimas Tokie gamintojai kaip „Kbear Metal“ užtikrina, kad jie būtų gerai prižiūrimi ir pagaminti labai tiksliai. Defektų sumažinimas naudojant pažangias technologijas, aukšti kokybės kontrolės priemonių standartai ir ilgametė patirtis garantuoja puikius gamintojo rezultatus.
At Kbear, mes deriname pažangias liejimo technologijas su griežtomis kokybės kontrolės procedūromis, kad garantuotume ilgaamžius, didelio našumo komponentus statybose, jūroje ir pramonėje. Mūsų patyrusių inžinierių komanda glaudžiai bendradarbiauja su klientais, kad suprastų projekto reikalavimus, pateiktų pritaikytus sprendimus ir optimizuotų medžiagų parinkimo ir gamybos procesus. Šis bendradarbiavimo metodas užtikrina, kad kiekviena dalis – nuo paprastų liejinių iki sudėtingų, pagal užsakymą suprojektuotų komponentų – būtų pagaminta pagal tikslias specifikacijas.
Be techninių žinių, „Kbear“ pabrėžia patikimumą ir greitą reagavimą, užtikrindama sklandų bendravimą, savalaikį pristatymą ir aptarnavimą po pardavimo. Bendradarbiavimas su patikimu gamintoju, pvz., „Kbear“, sumažina gamybos riziką, sumažina atliekų kiekį ir padidina bendrą projekto efektyvumą. Pasirinkę tinkamą partnerį, įmonės ne tik užsitikrina aukštos kokybės komponentus, bet ir įgyja strateginį sąjungininką, pasiryžtą ilgalaikei sėkmei, inovacijoms ir tvariai gamybos praktikai.
Išvada
Liejimas defektai neatsiranda lengvai, o tinkami metodai ir reikiama patirtis gali pašalinti tokius trūkumus ir jų išvengti. Sužinojus apie dažniausiai pasitaikančius defektus, atsirandančius liejimo metu, galima imtis aktyvių priemonių tiems defektams pašalinti. Tai užtikrina geresnę kokybę, sumažina atliekų kiekį ir bendrą efektyvų našumą. Nuo automobilių iki aviacijos ir pramoninės įrangos gamybos – be defektų liejimas yra ilgalaikės sėkmės pagrindas.
Liejimas be defektų yra ypač svarbus tokiose pramonės šakose kaip automobilių, aviacijos, statybos, jūrų ir pramoninės įrangos, kur tikslumas, stiprumas ir ilgaamžiškumas yra neginčijami. Aukštos kokybės liejiniai komponentai užtikrina optimalų našumą, saugumą ir ilgalaikį patikimumą, sudarant sėkmingų projektų ir patenkintų klientų pagrindą.
Norint pasiekti šiuos rezultatus, būtina bendradarbiauti su patyrusiais ir patikimais gamintojais. Patikimi partneriai teikia pirmenybę kokybei, naujovėms ir tikslumui kiekviename etape – nuo medžiagų pasirinkimo ir formų projektavimo iki liejimo, apdailos ir tikrinimo. Dirbdamos su ekspertais, kurie integruoja pažangias technologijas ir griežtą kokybės kontrolę, įmonės gali užtikrinti nuoseklų, be defektų liejimą, taip pat pasinaudoti naujoviškais sprendimais, pritaikytais jų unikaliems poreikiams. Patikimi liejimo sprendimai galiausiai lemia geresnius produktus, efektyvią gamybą ir tvarų augimą konkurencingoje pasaulinėje rinkoje.
Norėdami gauti patikimus liejimo sprendimus, pasitikėkite patyrusiais gamintojais „Kbear Metal“ kiekviename žingsnyje pirmenybę teikia kokybei, naujovėms ir tikslumui.



