


Кастинг відіграє дуже важливу роль у виготовленні металів, що призводить до виробництва складних форм і міцних компонентів для різноманітних галузей промисловості. Однак не існує жодного виробничого процесу, який міг би запобігти певним дефектам. Дефекти з’являються в литті через невідповідну техніку, невідповідність матеріалу або проблеми з обладнанням і можуть вплинути на якість, а також на функціональність кінцевого продукту. У цьому блозі розглядаються деякі поширені дефекти, які виникають під час лиття, і їх причини, а також прості способи їх уникнення.
Що таке ливарні дефекти?
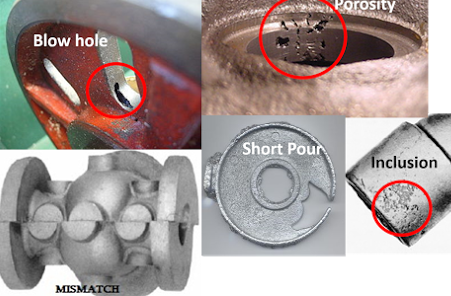
Кастинг дефекти — це недоліки, які виникають у процесі лиття, що робить виріб недосконалим. Такі дефекти включають поверхневі плями або внутрішні недоліки, які роблять деталь структурно неадекватною. Розуміння цих дефектів через їх першопричину є способом забезпечення мінімальних відходів, високої якості та ефективності виробництва.
Ці дефекти можуть вплинути на зовнішній вигляд, міцність, довговічність і функціональність кінцевого продукту, потенційно призводячи до збою в критичних програмах. Поширені дефекти лиття включають пористість, тріщини, усадку, збої, холодне замикання та нерівності поверхні. Вони зазвичай виникають через проблеми з вибором матеріалу, конструкцією прес-форми, технікою заливки, швидкістю охолодження або процесами обробки. Розуміння причин і типів дефектів лиття має важливе значення для впровадження ефективних заходів контролю якості та забезпечення виробництва надійних, високопродуктивних компонентів у таких галузях, як автомобільна, авіакосмічна, будівельна та морська техніка.
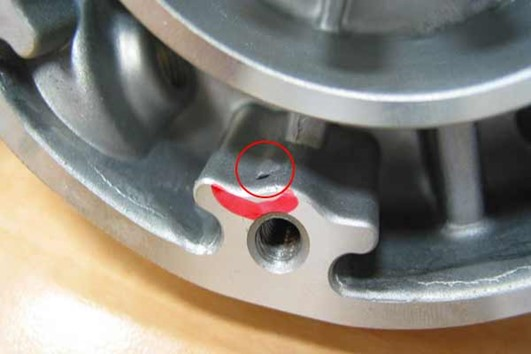
1. Пористість
Що це:
Пористість є одним із найпоширеніших дефектів лиття, що характеризується невеликими порожнечами або повітряними кишенями в литому матеріалі. Ці порожнечі можуть утворюватися на поверхні або всередині компонента і, як правило, викликані уловленими газами, неправильною вентиляцією форм або надмірною вологістю в матеріалі. Пористість послаблює структурну цілісність виливка, знижує його несучу здатність і може призвести до передчасного руйнування під напругою.
Запобігання пористості передбачає правильну конструкцію прес-форми, адекватну вентиляцію, методи контрольованого заливання та використання методів дегазації для металів та інших рідких матеріалів. Переконайтеся, що матеріал належним чином підготовлений і вільний від забруднень, також допомагає мінімізувати виникнення цього дефекту. Усунення пористості має важливе значення для підтримки довговічності, надійності та загальної якості литих компонентів.
Причини:
- Затримка газу внаслідок недостатньої дегазації.
- Усадка металу в міру його охолодження і затвердіння.
- Погана конструкція форми, яка затримує повітря
Як цьому запобігти:
- Використовуйте дегазатори для видалення розчинених газів.
- Сконструюйте форми з належним вентиляційним отвором для виходу газів.
- Оптимізуйте швидкість охолодження, щоб зменшити усадку.
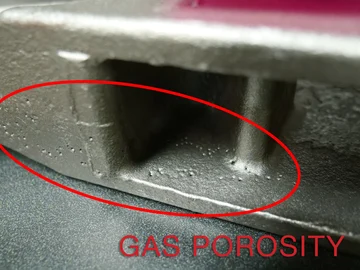
2. Холодні затвори
Що це:
Холодні затвори – це дефекти, коли два потоки розплавленого металу не з’єднуються повністю, залишаючи видиму лінію або шов.
причини:
- Недостатня температура заливки.
- Погана конструкція системи воріт.
- Передчасне затвердіння металу.
Як цього уникнути:
- Розплавлений метал повинен мати правильну температуру розливу.
- Використовуйте добре продуману систему литників для плавного потоку металу.
- Турбулентність під час заливки повинна бути зведена до мінімуму.
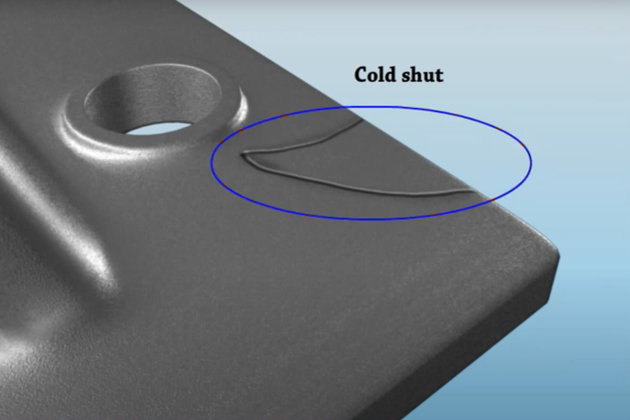
3. Дефекти усадки
Що це:
Дефекти усадки - це порожнечі або порожнини, які утворюються під час затвердіння та стискання металу.
Причини:
- Недостатньо матеріалу для компенсації усадки при затвердінні.
- Погана конструкція стояка.
- Високі швидкості охолодження.
Як цього уникнути:
- Проектуйте стояки для подачі рідкого металу в зони усадки.
- Застосовуйте охолодження для регулювання швидкості охолодження в певних областях.
- Дайте достатньо часу для застигання.
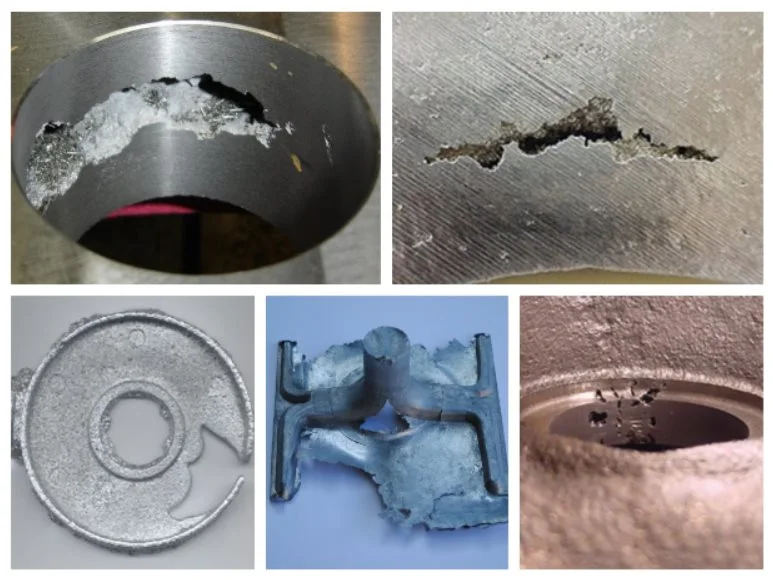
4. Помилки в роботі
Що це:
Збій у роботі відбувається, коли розплавлений метал не заповнює всю порожнину форми, таким чином виробляючи частково готові деталі.
причини:
- Низька температура заливки або повільна швидкість заливки.
- Менша кількість металу.
- Складна конструкція форми.
Як цього уникнути:
- Переконайтеся, що метал розплавлений до потрібної температури.
- Використовуйте литникову систему, яка забезпечує плавний і рівномірний потік металу.
- Зменште складність форми, де це можливо.
5. Дефекти включення
Що це:
Дефекти включень виникають, коли неметалічні частинки, такі як шлак або пісок, потрапляють у метал лиття.
Причини:
- Неякісна сировина
- Форма не очищена перед заливкою
- Неправильно видалений шлак
Як цього уникнути:
- Переконайтеся, що сировина має високу якість
- Ретельно очистіть форми перед заливкою
- Використовуйте фільтр у системі ліберування, щоб уловлювати домішки.
6. Гарячі сльози
Що це:
Гарячі розриви — це тріщини, які виникають, коли метал замерзає та стискається, як правило, навколо гострих кутів або в місцях із високим навантаженням.
Причини:
- Погана конструкція форми з гострими кутами.
- Високі термічні навантаження при охолодженні.
- Поганий склад сплаву.
Як цього уникнути:
- Заокруглюйте всі гострі кути в дизайні форми.
- Використовуйте матеріали з низьким коефіцієнтом розширення.
- Контролюйте швидкість охолодження, щоб мінімізувати стрес.
7. Поверхневі дефекти (дірки, струпи, нахили)
Що це:
Поверхневі дефекти - це дефекти, що з'являються на поверхні литого металу, створюючи нерівну текстуру або плями.
Причини:
- Бульбашки газу, захоплені біля поверхні.
- Погана підготовка піщаної форми.
- Перегрів або нерівномірний нагрів металу.
Як цьому запобігти:
- Оптимізувати технологію приготування піску.
- Встановіть вентиляційні системи, які можуть випускати повітря, що затрималося.
- Спостерігайте і контролюйте температуру металу під час заливки.
8. Зміщення форми
Що це:
Коли половинки форми рухаються під час процесу лиття, деталі зміщуються або поверхні стають нерівними.
- Погано закріплені половинки форми.
- Високий тиск розливу.
- Слабкі затискачі форми.
Як цього уникнути:
- Надійно зафіксуйте половинки форми перед заливкою.
- Використовуйте помірний тиск заливки, щоб запобігти зсуву.
- Інвестуйте у високоякісні затискні системи.
9. Проникнення металу
Що це:
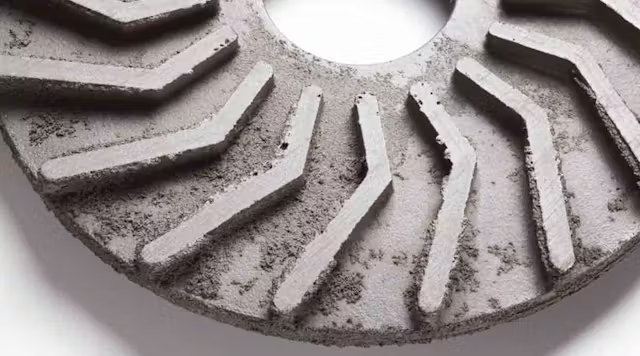
Проникнення металу відбувається, коли розплавлений метал проникає в піщану форму, в результаті чого поверхня стає шорсткою.
Причини:
- Низька щільність піщаної форми.
- Надмірно висока температура заливки.
- Погане покриття форми.
Як цього уникнути:
- Ущільніть форми з піску для підвищення щільності.
- Контролюйте температуру заливки, щоб запобігти надмірному проникненню.
- Нанесіть високоякісні покриття для форми для підвищення стійкості поверхні.
10. Викривлення
Що це:
Деформація стосується спотворень або деформацій литого металу, часто викликаних нерівномірним охолодженням.
Причини:
- Нерівномірна швидкість охолодження.
- Недостатня опора під час застигання.
- Поганий дизайн форми.
Як цього уникнути:
- Використовуйте охолодження та належні методи охолодження, щоб забезпечити рівномірне охолодження.
- Підтримуйте критичні ділянки під час застигання.
- Оптимізуйте конструкцію форми для структурної стабільності.
Профілактичні заходи для мінімізації дефектів лиття
Дефекти лиття можуть поставити під загрозу міцність, довговічність і функціональність металевих і бетонних компонентів, що робить профілактичні заходи важливими у виробництві. Ретельно контролюючи такі фактори, як конструкція прес-форми, якість матеріалу, температура заливки та швидкість охолодження, виробники можуть значно зменшити появу таких дефектів, як пористість, тріщини, усадка або зміщення.
Впровадження суворої перевірки, моніторингу процесу та протоколів забезпечення якості додатково гарантує, що кожен литий компонент відповідає точним специфікаціям. Прийняття цих проактивних стратегій не тільки покращує надійність продукції, але й зменшує відходи, знижує витрати на виробництво та підвищує загальну ефективність ливарних операцій.
Запобігання дефектам лиття - це поєднання підготовки, контролю якості та постійного вдосконалення:
- Виберіть матеріал: відповідні метали або сплави для вашого конкретного застосування
- Перевірка якості: регулярні перевірки прес-форм, сировини та обладнання
- Навчальний досвід: інвестуйте в відповідний досвід і постійне навчання щодо високоякісних методів лиття.
- Технологічна інтеграція: Використовуйте передбачення потенційних дефектів, виявлені програмним забезпеченням моделювання.
Вибір правильного партнера – Виробник
Керує проектами досвідчений лиття Такі виробники, як Kbear Metal, гарантують, що за ними добре доглядають і виготовляють із високою точністю. Зведення до мінімуму дефектів завдяки використанню передових технологій, високим стандартам заходів контролю якості та багаторічному досвіду гарантують чудові результати від виробника.
В Kbear, ми поєднуємо передові технології лиття з суворими процедурами контролю якості, щоб гарантувати довговічні, високопродуктивні компоненти для будівельних, морських і промислових застосувань. Наша команда досвідчених інженерів тісно співпрацює з клієнтами, щоб зрозуміти вимоги проекту, надати індивідуальні рішення та оптимізувати вибір матеріалів і виробничі процеси. Цей спільний підхід гарантує, що кожна деталь — від простих відливок до складних, спеціально розроблених компонентів — виготовляється відповідно до точних специфікацій.
Крім технічної експертизи, Kbear наголошує на надійності та оперативності, забезпечуючи безперебійний зв’язок, своєчасну доставку та післяпродажну підтримку. Співпраця з таким авторитетним виробником, як Kbear, зменшує виробничі ризики, мінімізує відходи та підвищує загальну ефективність проекту. Вибираючи правильного партнера, підприємства не лише отримують високоякісні компоненти, але й отримують стратегічного союзника, який прагне довгострокового успіху, інновацій та екологічних виробничих методів.
Висновок
Кастинг дефекти не приходять легко, і належні методи разом із необхідним досвідом можуть впоратися та запобігти таким недолікам. Знання про найпоширеніші дефекти, які виникають під час лиття, допомагає впроваджувати профілактичні заходи для усунення цих дефектів. Це забезпечує кращу якість, зменшення відходів і загальну ефективну продуктивність. Бездефектне лиття є основою довгострокового успіху, починаючи від виробництва автомобільного та аерокосмічного та промислового обладнання.
Досягнення бездефектного лиття особливо важливо в таких галузях, як автомобільна, аерокосмічна, будівельна, морська та промислове обладнання, де точність, міцність і довговічність не підлягають обговоренню. Високоякісні литі компоненти забезпечують оптимальну продуктивність, безпеку та довгострокову надійність, створюючи основу для успішних проектів і задоволених клієнтів.
Для досягнення цих результатів важливо співпрацювати з досвідченими та авторитетними виробниками. Надійні партнери віддають перевагу якості, інноваціям і точності на кожному етапі — від вибору матеріалу та дизайну прес-форми до лиття, обробки та перевірки. Працюючи з експертами, які інтегрують передові технології та суворий контроль якості, компанії можуть забезпечити послідовне лиття без дефектів, а також отримувати переваги від інноваційних рішень, адаптованих до їхніх унікальних потреб. Надійні рішення для лиття зрештою призводять до високоякісних продуктів, ефективного виробництва та сталого зростання на конкурентному світовому ринку.
Щоб отримати надійні рішення для лиття, довіртеся досвідченим виробникам. У Kbear Metal ми віддаємо пріоритет якості, інноваціям і точності на кожному кроці.



