


Кастинг играет очень важную роль в производстве металлов, что приводит к производству сложных форм и прочных компонентов для различных отраслей промышленности. Однако не существует производственного процесса, который мог бы предотвратить определенные дефекты. Дефекты возникают при литье из-за неправильных технологий, нестандартности материала или проблем с оборудованием и могут повлиять на качество и функциональность конечного продукта. В этом блоге рассматриваются некоторые распространенные дефекты, возникающие при литье, их причины, а также простые способы их избежать.
Что такое дефекты литья?
Кастинг Дефекты – это дефекты, возникающие в процессе литья, которые делают изделие несовершенным. К таким дефектам относятся поверхностные дефекты или внутренние дефекты, которые делают деталь структурно неадекватной. Понимание этих дефектов и их первопричины — это способ обеспечить минимальные потери, хорошее качество и эффективность производства.
Эти дефекты могут повлиять на внешний вид, прочность, долговечность и функциональность конечного продукта, что потенциально может привести к сбою в критически важных приложениях. Распространенные дефекты отливки включают пористость, трещины, усадку, сбои в работе, холодные замыкания и неровности поверхности. Обычно они возникают из-за проблем с выбором материала, конструкцией формы, техникой заливки, скоростью охлаждения или процессами обработки. Понимание причин и типов дефектов литья имеет важное значение для внедрения эффективных мер контроля качества и обеспечения производства надежных, высокопроизводительных компонентов в таких отраслях, как автомобильная, аэрокосмическая, строительная и морская техника.
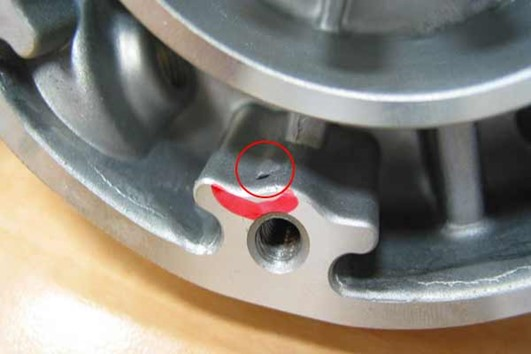
1. Пористость
Что это такое:
Пористость — один из наиболее распространенных дефектов отливки, характеризующийся небольшими пустотами или воздушными карманами внутри отлитого материала. Эти пустоты могут возникать на поверхности или внутри компонента и обычно вызваны захваченными газами, неправильной вентиляцией пресс-форм или чрезмерной влажностью материала. Пористость ослабляет структурную целостность отливки, снижает ее несущую способность и может привести к преждевременному выходу из строя под нагрузкой.
Предотвращение пористости включает правильную конструкцию формы, достаточную вентиляцию, методы контролируемой разливки и использование методов дегазации металлов и других жидких материалов. Обеспечение правильной подготовки материала и отсутствия загрязнений также помогает свести к минимуму возникновение этого дефекта. Решение проблемы пористости имеет важное значение для поддержания долговечности, надежности и общего качества литых компонентов.
Причины:
- Захват газа в результате недостаточной дегазации.
- Усадка металла при остывании и затвердевании.
- Плохая конструкция пресс-формы, которая задерживает воздух
Как это предотвратить:
- Используйте дегазаторы для удаления растворенных газов.
- Спроектируйте формы с надлежащей вентиляцией, обеспечивающей выход газов.
- Оптимизируйте скорость охлаждения, чтобы уменьшить усадку.
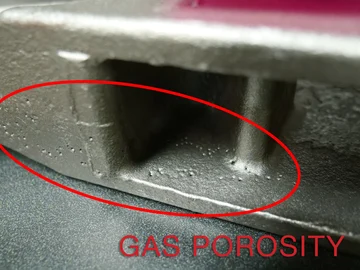
2. Холодное закрытие
Что это такое:
Холодные затворы — это дефекты, при которых два потока расплавленного металла не свариваются полностью, оставляя видимую линию или шов.
Причины:
- Недостаточная температура заливки.
- Плохая конструкция системы ворот.
- Преждевременное затвердевание металла.
Как этого избежать:
- Расплавленный металл должен иметь правильную температуру заливки.
- Используйте хорошо продуманную систему литников для плавного потока металла.
- Турбулентность во время заливки должна быть сведена к минимуму.
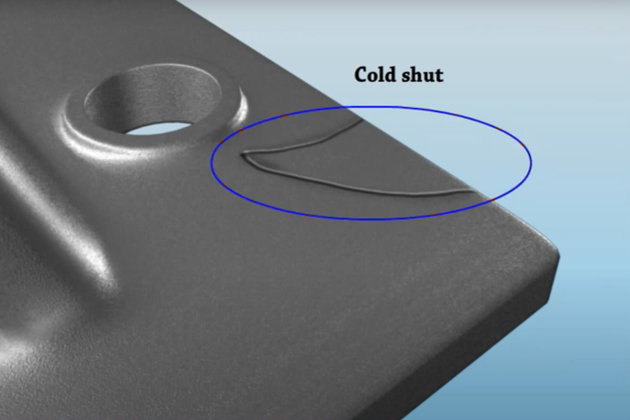
3. Дефекты усадки
Что это такое:
Дефекты усадки — это пустоты или полости, которые образуются по мере затвердевания и сжатия металла.
Причины:
- Недостаточно материала для компенсации усадки при затвердевании.
- Неудачная конструкция стояка.
- Высокие скорости охлаждения.
Как этого избежать:
- Спроектируйте стояки для подачи жидкого металла в зоны усадки.
- Применяйте охлаждение, чтобы регулировать скорость охлаждения в определенных областях.
- Дайте достаточно времени для затвердевания.
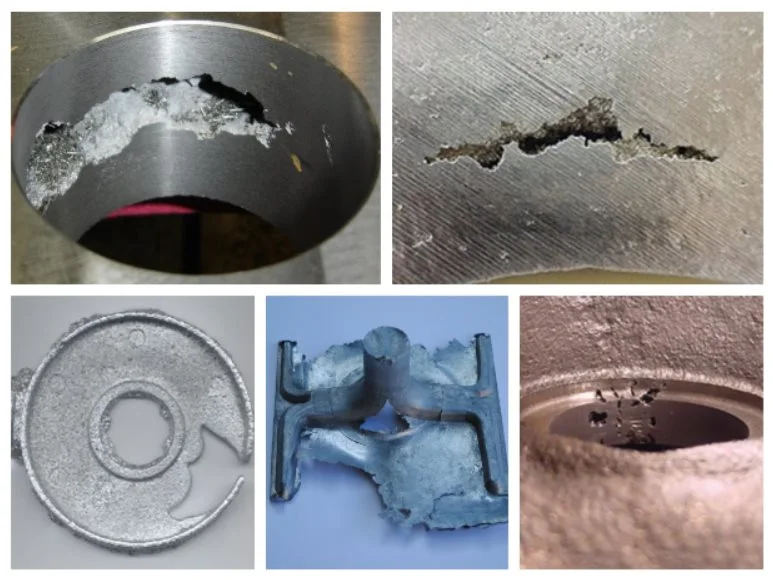
4. Неправильные запуски
Что это такое:
Неправильная работа происходит, когда расплавленный металл не заполняет всю полость формы, в результате чего получаются частично готовые детали.
Причины:
- Низкая температура заливки или низкая скорость заливки.
- Меньшее количество металла.
- Сложная конструкция пресс-формы.
Как этого избежать:
- Убедитесь, что металл расплавлен до нужной температуры.
- Используйте литниковую систему, предназначенную для обеспечения плавного и постоянного потока металла.
- Уменьшите сложность пресс-формы, где это возможно.
5. Дефекты включения
Что это такое:
Дефекты включений возникают, когда неметаллические частицы, такие как шлак или песок, попадают в металл отливки.
Причины:
- Некачественное сырье
- Форма не очищена перед заливкой
- Шлак не удален должным образом
Как этого избежать:
- Убедитесь, что сырье высокого качества
- Тщательно очистите формы перед заливкой
- Используйте фильтр в литниковой системе для улавливания примесей.
6. Горячие слезы
Что это такое:
Горячие разрывы — это трещины, которые возникают, когда металл замерзает и сжимается, обычно вокруг острых углов или в местах повышенного напряжения.
Причины:
- Неудачная конструкция формы с острыми углами.
- Высокие термические нагрузки при охлаждении.
- Плохой состав сплава.
Как этого избежать:
- Закруглите все острые углы в конструкции формы.
- Используйте материалы с низким коэффициентом расширения.
- Контролируйте скорость охлаждения, чтобы минимизировать стресс.
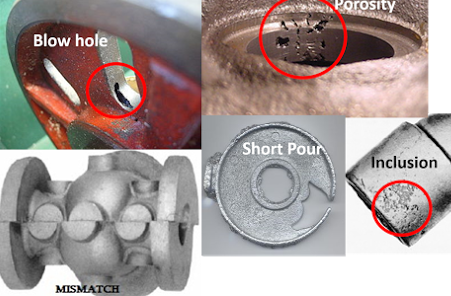
7. Дефекты поверхности (дыры, струпья, наплывы)
Что это такое:
Поверхностные дефекты – это дефекты, возникающие на поверхности литого металла, дающие неровную текстуру или дефекты.
Причины:
- Пузырьки газа застряли у поверхности.
- Плохая подготовка песчаной формы.
- Перегрев или неравномерный нагрев металла.
Как это предотвратить:
- Оптимизировать методы подготовки песка.
- Установите системы вентиляции, которые могут выпускать захваченный воздух.
- Наблюдайте и контролируйте температуру металла во время заливки.
8. Смена формы
Что это такое:
Когда в процессе литья половинки формы перемещаются, детали смещаются или поверхности формируются неравномерно.
- Плохо закреплены половинки формы.
- Высокое давление заливки.
- Слабые зажимы формы.
Как этого избежать:
- Перед заливкой прочно закрепите половинки формы.
- Используйте умеренное давление заливки, чтобы предотвратить смещение.
- Инвестируйте в высококачественные зажимные системы.
9. Проникновение металла
Что это такое:
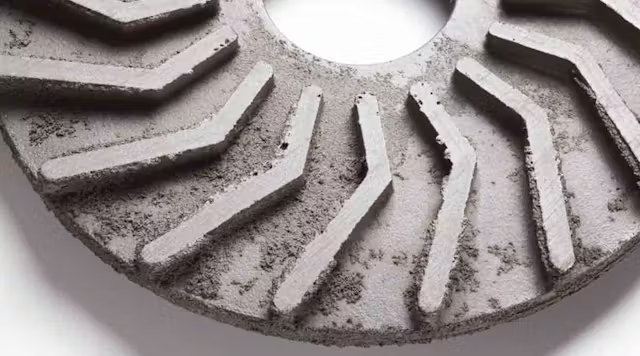
Проникновение металла происходит, когда расплавленный металл проникает в песчаную форму, в результате чего поверхность становится шероховатой.
Причины:
- Низкая плотность песчаной формы.
- Слишком высокая температура заливки.
- Плохое нанесение покрытия на форму.
Как этого избежать:
- Уплотните песчаные формы для улучшения плотности.
- Контролируйте температуру заливки, чтобы предотвратить чрезмерное проникновение.
- Нанесите высококачественные покрытия для форм для повышения стойкости поверхности.
10. Деформация
Что это такое:
Под короблением понимаются искажения или деформации литого металла, часто вызванные неравномерным охлаждением.
Причины:
- Неравномерная скорость охлаждения.
- Недостаточная поддержка во время затвердевания.
- Плохая конструкция пресс-формы.
Как этого избежать:
- Используйте охлаждение и правильные методы охлаждения, чтобы обеспечить равномерное охлаждение.
- Поддерживайте критические области во время затвердевания.
- Оптимизируйте конструкцию пресс-формы для обеспечения структурной стабильности.
Превентивные меры по минимизации дефектов литья
Дефекты литья могут поставить под угрозу прочность, долговечность и функциональность металлических и бетонных компонентов, поэтому при производстве необходимы превентивные меры. Тщательно контролируя такие факторы, как конструкция пресс-формы, качество материала, температура заливки и скорость охлаждения, производители могут значительно снизить возникновение таких дефектов, как пористость, трещины, усадка или несоосность.
Внедрение строгих проверок, мониторинга процессов и протоколов обеспечения качества дополнительно гарантирует, что каждый отлитый компонент соответствует точным спецификациям. Принятие этих превентивных стратегий не только повышает надежность продукции, но также сокращает отходы, снижает производственные затраты и повышает общую эффективность операций литья.
Предотвращение дефектов литья — это сочетание подготовки, контроля качества и постоянного совершенствования:
- Выберите материал: подходящие металлы или сплавы для вашего конкретного применения.
- Проверка качества: регулярные проверки форм, сырья и оборудования.
- Опыт обучения: инвестируйте в соответствующий опыт и постоянное обучение в области высокотехнологичных методов литья.
- Интеграция технологий: используйте прогноз потенциальных дефектов, выявленных с помощью программного обеспечения для моделирования.
Выбор подходящего партнера – Производитель
Проекты под руководством опытного кастинг такой производитель, как Kbear Metal, гарантирует, что о них хорошо заботятся и они изготовлены с высокой степенью точности. Минимизация дефектов за счет использования передовых технологий, высоких стандартов контроля качества и многолетнего опыта гарантируют превосходные результаты от производителя.
В KbearМы сочетаем передовые технологии литья со строгими процедурами контроля качества, чтобы гарантировать долговечные и высокопроизводительные компоненты для строительного, морского и промышленного применения. Наша команда опытных инженеров тесно сотрудничает с клиентами, чтобы понять требования проекта, предоставить индивидуальные решения и оптимизировать выбор материалов и производственные процессы. Такой совместный подход гарантирует, что каждая деталь — от простых отливок до сложных, специально разработанных компонентов — будет произведена в соответствии с точными спецификациями.
Помимо технических знаний, Kbear подчеркивает надежность и оперативность, обеспечивая бесперебойную связь, своевременную доставку и послепродажную поддержку. Партнерство с таким авторитетным производителем, как Kbear, снижает производственные риски, минимизирует отходы и повышает общую эффективность проекта. Выбрав правильного партнера, предприятия не только получают высококачественные компоненты, но и получают стратегического союзника, приверженного долгосрочному успеху, инновациям и устойчивым производственным практикам.
Заключение
Кастинг Дефекты не возникают легко, и правильные методы вместе с необходимым опытом могут справиться с такими дефектами и предотвратить их. Знание наиболее распространенных дефектов, возникающих при литье, помогает принять превентивные меры по их устранению. Это приводит к повышению качества, уменьшению отходов и общей эффективной производительности. От автомобильного до аэрокосмического и промышленного оборудования бездефектное литье является основой долгосрочного успеха.
Достижение бездефектного литья особенно важно в таких отраслях, как автомобильная, аэрокосмическая, строительная, морская и промышленная техника, где точность, прочность и долговечность не подлежат обсуждению. Высококачественные литые компоненты обеспечивают оптимальную производительность, безопасность и долгосрочную надежность, создавая основу для успешных проектов и удовлетворенных клиентов.
Партнерство с опытными и авторитетными производителями имеет важное значение для достижения этих результатов. Надежные партнеры отдают приоритет качеству, инновациям и точности на каждом этапе — от выбора материала и проектирования пресс-форм до литья, отделки и контроля. Сотрудничая с экспертами, которые объединяют передовые технологии и строгий контроль качества, предприятия могут обеспечить стабильное и бездефектное литье, а также воспользоваться инновационными решениями, адаптированными к их уникальным потребностям. Надежные решения для литья в конечном итоге приводят к созданию превосходной продукции, эффективному производству и устойчивому росту на конкурентном мировом рынке.
Чтобы получить надежные решения для литья, доверьтесь опытным производителям. В Kbear Metal мы уделяем приоритетное внимание качеству, инновациям и точности на каждом этапе.



