


ریخته گری نقش بسیار مهمی در ساخت فلزات دارد که منجر به تولید اشکال پیچیده و اجزای بادوام برای صنایع مختلف می شود. با این حال، هیچ فرآیند تولیدی وجود ندارد که بتواند از عیوب خاصی جلوگیری کند. نقص در ریخته گری به دلیل تکنیک های ناکافی، بی نظمی مواد یا مشکلات تجهیزات ظاهر می شود و ممکن است بر کیفیت و همچنین عملکرد محصول نهایی تأثیر بگذارد. این وبلاگ برخی از عیوب رایجی که در ریخته گری رخ می دهد و علل آنها را به همراه راه های آسان برای جلوگیری از آنها بررسی می کند.
عیوب ریخته گری چیست؟
ریخته گری عیوب، نواقصی هستند که در فرآیند ریختهگری رخ میدهند و محصول را ناقص میسازند. چنین عیوب شامل لکه های سطحی یا ضعف های داخلی است که باعث می شود قطعه از نظر ساختاری مناسب نباشد. درک این عیوب از علت اصلی آنها راهی برای اطمینان از حداقل ضایعات، کیفیت خوب و کارایی در تولید است.
این عیوب می توانند بر ظاهر، استحکام، دوام و عملکرد محصول نهایی تأثیر بگذارند و به طور بالقوه منجر به شکست در کاربردهای حیاتی شوند. عیوب معمول ریخته گری شامل تخلخل، ترک، انقباض، انقباض نادرست، بسته شدن سرد و بی نظمی سطح است. آنها معمولاً از مسائل مربوط به انتخاب مواد، طراحی قالب، تکنیکهای ریختن، سرعت خنکسازی یا فرآیندهای جابجایی ناشی میشوند. درک علل و انواع عیوب ریخته گری برای اجرای اقدامات کنترل کیفیت موثر و اطمینان از تولید قطعات قابل اعتماد و با کارایی بالا در صنایعی مانند خودروسازی، هوافضا، ساخت و ساز و مهندسی دریایی ضروری است.
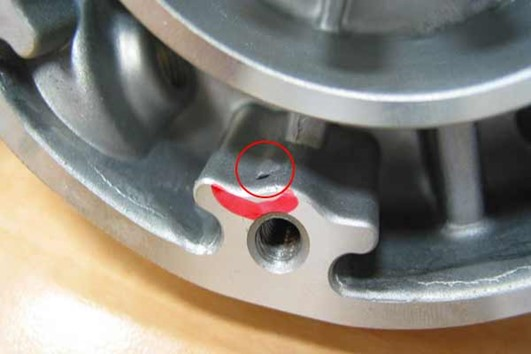
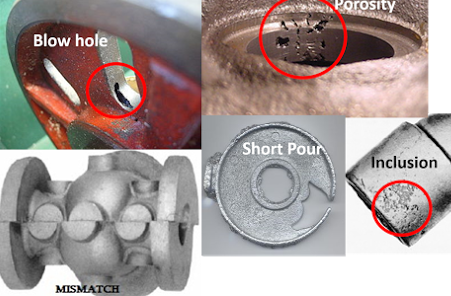
1. تخلخل
چیست:
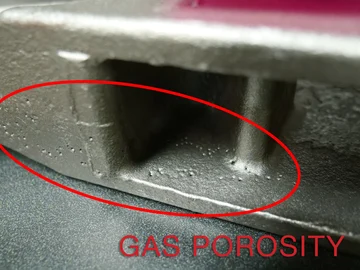
تخلخل یکی از رایج ترین عیوب ریخته گری است که با حفره های کوچک یا حفره های هوا در داخل مواد ریخته گری مشخص می شود. این حفره ها می توانند روی سطح یا داخل قطعه ایجاد شوند و معمولاً در اثر گازهای به دام افتاده، تخلیه نامناسب قالب ها یا رطوبت بیش از حد در مواد ایجاد می شوند. تخلخل یکپارچگی ساختاری ریخته گری را تضعیف می کند، ظرفیت باربری آن را کاهش می دهد و می تواند منجر به شکست زودرس تحت تنش شود.
جلوگیری از تخلخل شامل طراحی مناسب قالب، تهویه مناسب، تکنیک های ریختن کنترل شده و استفاده از روش های گاز زدایی برای فلزات و سایر مواد مایع است. اطمینان از اینکه مواد به درستی آماده شده و عاری از آلاینده ها هستند نیز به به حداقل رساندن وقوع این نقص کمک می کند. پرداختن به تخلخل برای حفظ دوام، قابلیت اطمینان و کیفیت کلی در قطعات ریختگی ضروری است.
علل:
- گیر افتادن گاز ناشی از گاز زدایی ناکافی.
- انقباض فلز در حین سرد شدن و جامد شدن.
- طراحی ضعیف قالب که هوا را به دام می اندازد
چگونه از آن جلوگیری کنیم:
- برای حذف گازهای محلول از مواد گاززدایی استفاده کنید.
- قالب هایی را با تهویه مناسب طراحی کنید تا گازها خارج شوند.
- بهینه سازی نرخ خنک کننده برای کاهش انقباض.
2. بستن سرد
چیست:
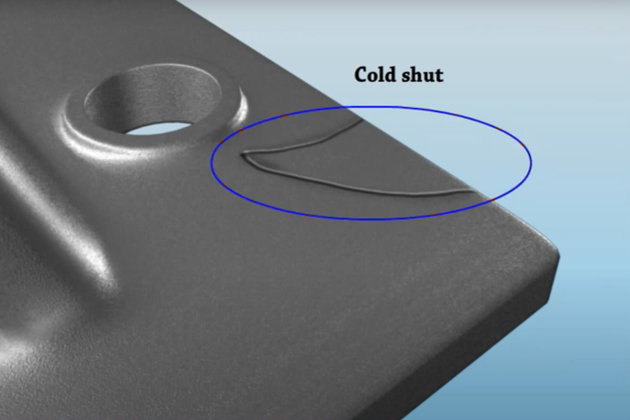
دریچه های سرد عیب هایی هستند که در آن دو جریان فلز مذاب به طور کامل جوش نمی شوند و یک خط یا درز قابل مشاهده باقی می ماند.
علل:
- دمای ریختن ناکافی
- طراحی ضعیف سیستم دروازه
- انجماد زودرس فلز.
چگونه از آن اجتناب کنیم:
- فلز مذاب باید در دمای ریختن صحیح باشد.
- از یک سیستم دروازه ای با طراحی خوب برای جریان صاف فلز استفاده کنید.
- تلاطم در هنگام ریختن باید به حداقل برسد.
3. عیوب انقباض
چیست:
عیوب انقباض حفره ها یا حفره هایی هستند که با جامد شدن و انقباض فلز ایجاد می شوند.
علل:
- مواد ناکافی برای جبران انقباض انجماد.
- طراحی ضعیف رایزر
- نرخ سرمایش بالا
چگونه از آن اجتناب کنیم:
- رایزرهایی را طراحی کنید تا فلز مایع را در مناطق کوچک شونده تغذیه کنند.
- برای تنظیم میزان سرمایش در مناطق خاص، از لرز استفاده کنید.
- زمان کافی برای انجماد در نظر بگیرید.
4. Misruns
چیست:
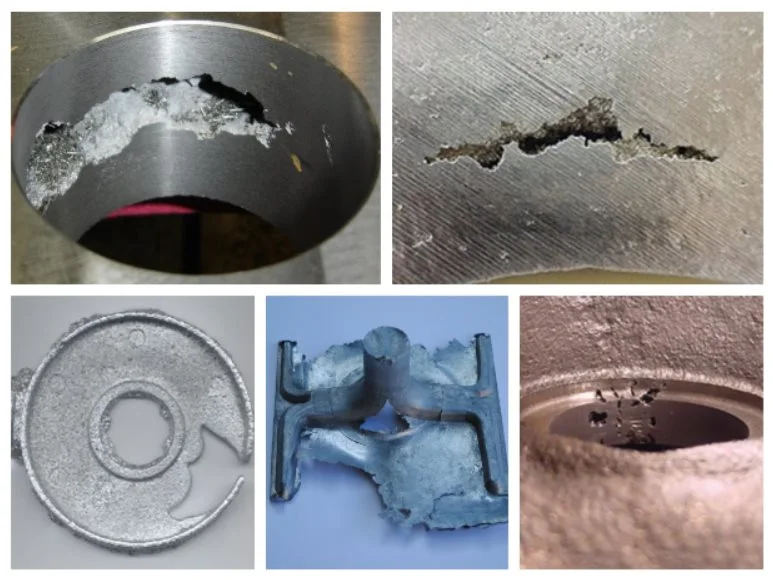
عملکرد نادرست زمانی رخ می دهد که فلز مذاب نتواند کل حفره قالب را پر کند، بنابراین قطعات نیمه تمام شده تولید می شود.
علل:
- دمای ریختن پایین یا سرعت ریختن پایین.
- مقدار فلز کمتر
- طراحی قالب پیچیده
چگونه از آن اجتناب کنیم:
- اطمینان حاصل کنید که فلز در دمای مناسب ذوب شده است.
- از یک سیستم دروازه ای استفاده کنید که قرار است جریان صاف و ثابت فلز را ارائه دهد.
- تا جایی که ممکن است پیچیدگی قالب را کاهش دهید.
5. عیوب گنجاندن
چیست:
هنگامی که ذرات غیر فلزی، مانند سرباره یا ماسه، راه خود را به فلز ریخته گری پیدا می کنند، نقص های آخال رخ می دهد.
علل:
- مواد اولیه بی کیفیت
- قالب قبل از ریختن تمیز نشده است
- سرباره به درستی حذف نشده است
چگونه از آن اجتناب کنیم:
- اطمینان حاصل کنید که مواد اولیه با کیفیت بالا هستند
- قبل از ریختن قالب ها را به خوبی تمیز کنید
- از یک فیلتر در سیستم دروازه برای به دام انداختن ناخالصی ها استفاده کنید.
6. اشک داغ
چیست:
پارگیهای داغ ترکهایی هستند که هنگام یخ زدن و انقباض فلز، معمولاً در اطراف گوشههای تیز یا مکانهای پر استرس ایجاد میشوند.
علل:
- طراحی ضعیف قالب با گوشه های تیز.
- تنش های حرارتی بالا در سرمایش.
- ترکیب ضعیف آلیاژ
چگونه از آن اجتناب کنیم:
- تمام گوشه های تیز را در طراحی قالب گرد کنید.
- از مواد با انبساط کم استفاده کنید.
- برای به حداقل رساندن استرس، نرخ خنک کننده را کنترل کنید.
7. عیوب سطحی (سوراخ، دلمه، دور)
چیست:
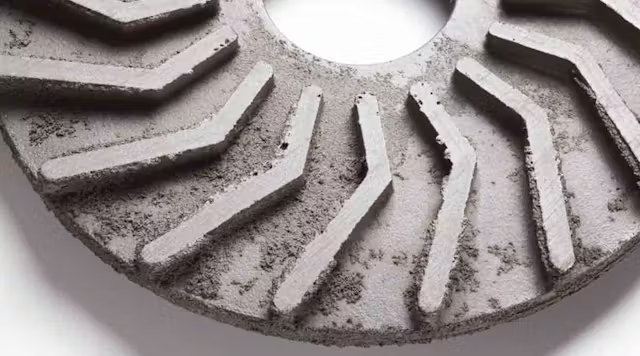
عیوب سطحی، عیوبی هستند که روی سطح فلز ریختهگری شده ظاهر میشوند و باعث ایجاد بافت یا لکههای ناهموار میشوند.
علل:
- حباب های گاز در نزدیکی سطح به دام افتاده است.
- آماده سازی قالب ماسه ای ضعیف
- گرم شدن بیش از حد یا گرم شدن ناهموار فلز.
چگونه از آن جلوگیری کنیم:
- بهینه سازی تکنیک های آماده سازی شن و ماسه
- سیستم های تهویه ای را اجرا کنید که ممکن است هوای محبوس شده را آزاد کند.
- در هنگام ریختن دمای فلز را رعایت و کنترل کنید.
8. تغییر قالب
چیست:
هنگامی که نیمههای قالب در طول فرآیند ریختهگری حرکت میکنند، قطعات نامرتب میشوند یا سطوح بهطور ناهموار شکل میگیرند.
- نیمه های قالب ضعیف ایمن شده اند.
- فشار ریزش بالا.
- گیره های قالب ضعیف.
چگونه از آن اجتناب کنیم:
- قبل از ریختن، نیمه های قالب را محکم ببندید.
- از فشار ریختن متوسط برای جلوگیری از جابجایی استفاده کنید.
- روی سیستم های گیره با کیفیت بالا سرمایه گذاری کنید.
9. نفوذ فلز
چیست:
نفوذ فلز زمانی اتفاق می افتد که فلز مذاب به داخل قالب ماسه نفوذ کند و در نتیجه سطحی ناهموار ایجاد شود.
علل:
- چگالی قالب شن و ماسه کم.
- دمای ریختن بیش از حد بالا.
- کاربرد ضعیف پوشش قالب
چگونه از آن اجتناب کنیم:
- قالب های شن و ماسه فشرده برای بهبود چگالی.
- دمای ریختن را برای جلوگیری از نفوذ بیش از حد کنترل کنید.
- از پوشش های قالب با کیفیت بالا برای افزایش مقاومت سطح استفاده کنید.
10. تاب برداشتن
چیست:
تاب برداشتن به اعوجاج یا تغییر شکل در فلز ریختهگری شده اشاره دارد که اغلب در اثر سرد شدن ناهموار ایجاد میشود.
علل:
- نرخ های خنک کننده ناهموار
- پشتیبانی ناکافی در طول انجماد.
- طراحی قالب ضعیف
چگونه از آن اجتناب کنیم:
- برای اطمینان از خنک شدن یکنواخت از سرما و تکنیک های خنک کننده مناسب استفاده کنید.
- در طول انجماد از مناطق بحرانی حمایت کنید.
- بهینه سازی طراحی قالب برای پایداری ساختاری
اقدامات پیشگیرانه برای به حداقل رساندن عیوب ریخته گری
عیوب ریخته گری می تواند استحکام، دوام و عملکرد اجزای فلزی و بتنی را به خطر بیندازد و اقدامات پیشگیرانه را در ساخت ضروری کند. با کنترل دقیق عواملی مانند طراحی قالب، کیفیت مواد، دمای ریختن و سرعت خنکسازی، تولیدکنندگان میتوانند به میزان قابل توجهی از بروز عیوب مانند تخلخل، ترک، انقباض یا ناهماهنگی بکاهند.
اجرای بازرسی دقیق، نظارت بر فرآیند، و پروتکل های تضمین کیفیت بیشتر تضمین می کند که هر جزء ریخته گری با مشخصات دقیق مطابقت دارد. اتخاذ این استراتژی های فعال نه تنها قابلیت اطمینان محصول را بهبود می بخشد، بلکه باعث کاهش ضایعات، کاهش هزینه های تولید و افزایش کارایی کلی در عملیات ریخته گری می شود.
پیشگیری از نقص ریخته گری ترکیبی از آماده سازی، کنترل کیفیت و بهبود مستمر است:
- مواد: فلزات یا آلیاژهای مناسب را برای کاربرد خاص خود انتخاب کنید
- بررسی کیفیت: بررسی های منظم در قالب، مواد اولیه و تجهیزات
- تخصص آموزشی: روی تخصص مناسب و آموزش مداوم در مورد تکنیک های ریخته گری پیشرفته سرمایه گذاری کنید.
- یکپارچه سازی فناوری: از پیش بینی عیوب احتمالی که توسط نرم افزار شبیه سازی آشکار می شود استفاده کنید.
انتخاب شریک مناسب – سازنده
پروژه هایی که توسط افراد مجرب اداره می شود ریخته گری سازنده ای مانند Kbear Metal اطمینان حاصل می کند که از آنها به خوبی مراقبت شده و با درجه بالایی از دقت ساخته شده است. به حداقل رساندن عیوب با استفاده از تکنیک های پیشرفته، استانداردهای بالای اقدامات کنترل کیفیت و سال ها تخصص، نتایج برتر را از سوی سازنده تضمین می کند.
در Kbear، ما فناوری های ریخته گری پیشرفته را با روش های کنترل کیفیت دقیق ترکیب می کنیم تا قطعات بادوام و با کارایی بالا را برای کاربردهای ساختمانی، دریایی و صنعتی تضمین کنیم. تیم مهندسین باتجربه ما برای درک نیازهای پروژه، ارائه راه حل های مناسب و بهینه سازی انتخاب مواد و فرآیندهای تولید، از نزدیک با مشتریان همکاری می کند. این رویکرد مشترک تضمین می کند که هر قسمت - از ریخته گری ساده تا اجزای پیچیده و سفارشی طراحی شده - با مشخصات دقیق تولید می شود.
فراتر از تخصص فنی، Kbear بر قابلیت اطمینان و پاسخگویی، تضمین ارتباط روان، تحویل به موقع و پشتیبانی پس از فروش تأکید دارد. مشارکت با سازنده معتبری مانند Kbear خطرات تولید را کاهش می دهد، ضایعات را به حداقل می رساند و کارایی کلی پروژه را افزایش می دهد. با انتخاب شریک مناسب، کسبوکارها نه تنها قطعات با کیفیت بالا را تضمین میکنند، بلکه یک متحد استراتژیک متعهد به موفقیت بلندمدت، نوآوری و شیوههای تولید پایدار به دست میآورند.
نتیجه گیری
ریخته گری عیوب به راحتی به وجود نمی آیند و تکنیک های مناسب همراه با تخصص مورد نیاز می تواند چنین نقص هایی را برطرف کرده و از آن جلوگیری کند. یادگیری در مورد رایج ترین نقص هایی که در طول ریخته گری ایجاد می شود به اجرای اقدامات پیشگیرانه برای از بین بردن آن عیوب کمک می کند. این باعث کیفیت بهتر، کاهش ضایعات و بهره وری کلی کارآمد می شود. از خودرو گرفته تا تولید تجهیزات هوافضا و صنعتی، ریختهگری بدون نقص اساس موفقیت بلندمدت را تشکیل میدهد.
دستیابی به ریخته گری بدون نقص به ویژه در صنایعی مانند خودروسازی، هوافضا، ساخت و ساز، تجهیزات دریایی و صنعتی که دقت، استحکام و دوام غیرقابل مذاکره است، بسیار مهم است. قطعات ریخته گری با کیفیت بالا عملکرد بهینه، ایمنی و قابلیت اطمینان طولانی مدت را تضمین می کنند و پایه و اساس پروژه های موفق و مشتریان راضی را تشکیل می دهند.
همکاری با تولیدکنندگان با تجربه و معتبر برای دستیابی به این نتایج ضروری است. شرکای مورد اعتماد کیفیت، نوآوری و دقت را در هر مرحله از انتخاب مواد و طراحی قالب گرفته تا ریختهگری، تکمیل و بازرسی در اولویت قرار میدهند. با همکاری با کارشناسانی که فناوریهای پیشرفته و کنترلهای کیفی دقیق را ادغام میکنند، کسبوکارها میتوانند از ریختهگری ثابت و بدون نقص اطمینان حاصل کنند و در عین حال از راهحلهای نوآورانه متناسب با نیازهای منحصربهفرد خود بهره ببرند. راه حل های ریخته گری قابل اعتماد در نهایت منجر به محصولات برتر، تولید کارآمد و رشد پایدار در بازار رقابتی جهانی می شود.
برای راه حل های ریخته گری قابل اعتماد، به تولید کنندگان با تجربه اعتماد کنید در Kbear Metal ما کیفیت، نوآوری و دقت را در هر مرحله در اولویت قرار می دهیم.



