


Kasting igra zelo pomembno vlogo pri izdelavi kovin, kar ima za posledico proizvodnjo kompleksnih oblik in vzdržljivih komponent za različne industrije. Vendar pa ni proizvodnega procesa, ki bi lahko preprečil določene napake. Napake se pojavijo pri ulivanju zaradi neustrezne tehnike, nepravilnosti materiala ali težav z opremo in lahko vplivajo na kakovost in funkcionalnost končnega izdelka. Ta blog raziskuje nekatere pogoste napake, ki se pojavljajo pri litju, in njihove vzroke skupaj z enostavnimi načini, kako se jim izogniti.
Kaj so napake pri litju?
Kasting defekti so nepopolnosti, ki nastanejo med postopkom ulivanja, zaradi česar je izdelek nepopoln. Takšne napake vključujejo površinske madeže ali notranje pomanjkljivosti, zaradi katerih je del strukturno neustrezen. Razumevanje teh napak od njihovega temeljnega vzroka je način za zagotavljanje minimalne izgube, dobre kakovosti in učinkovitosti v proizvodnji.
Te napake lahko vplivajo na videz, trdnost, vzdržljivost in funkcionalnost končnega izdelka, kar lahko vodi do okvare v kritičnih aplikacijah. Pogoste napake pri litju vključujejo poroznost, razpoke, krčenje, napačne teke, hladne zapore in površinske nepravilnosti. Običajno nastanejo zaradi težav pri izbiri materiala, načrtovanju kalupov, tehnikah vlivanja, stopnjah hlajenja ali postopkih ravnanja. Razumevanje vzrokov in vrst napak pri litju je bistvenega pomena za izvajanje učinkovitih ukrepov za nadzor kakovosti in zagotavljanje proizvodnje zanesljivih, visoko zmogljivih komponent v panogah, kot so avtomobilska, vesoljska, gradbeništvo in pomorski inženiring.
1. Poroznost
Kaj je:
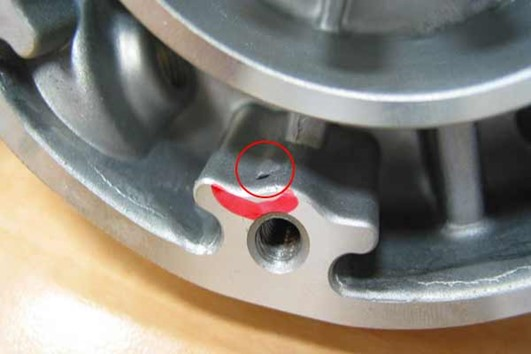
Poroznost je ena najpogostejših napak pri litju, za katero so značilne majhne praznine ali zračni žepki v ulitem materialu. Te praznine se lahko pojavijo na površini ali znotraj komponente in so običajno posledica ujetih plinov, neustreznega odzračevanja kalupov ali prekomerne vlage v materialu. Poroznost oslabi strukturno celovitost ulitka, zmanjša njegovo nosilnost in lahko povzroči prezgodnjo odpoved pod obremenitvijo.
Preprečevanje poroznosti vključuje ustrezno zasnovo kalupa, ustrezno prezračevanje, nadzorovane tehnike vlivanja in uporabo metod razplinjevanja za kovine in druge tekoče materiale. Zagotavljanje, da je material pravilno pripravljen in brez kontaminantov, prav tako pomaga zmanjšati pojav te napake. Odpravljanje poroznosti je bistvenega pomena za ohranjanje vzdržljivosti, zanesljivosti in splošne kakovosti litih komponent.
Vzroki:
- Ujetost plina zaradi neustreznega odplinjevanja.
- Krčenje kovine, ko se ohladi in strdi.
- Slaba oblika plesni, ki zadržuje zrak
Kako to preprečiti:
- Za odstranitev raztopljenih plinov uporabite sredstva za razplinjevanje.
- Oblikujte kalupe z ustreznimi ventili, da omogočite uhajanje plinov.
- Optimizirajte hitrosti hlajenja, da zmanjšate krčenje.
2. Hladne zapore
Kaj je:
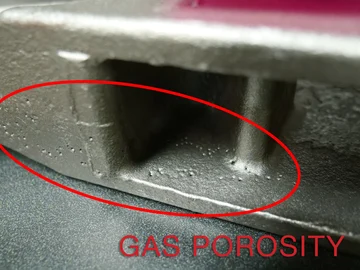
Hladni zaklopi so napake, pri katerih se dva toka staljene kovine ne zvarita popolnoma in pustita vidno črto ali šiv.
Vzroki:
- Nezadostna temperatura izlivanja.
- Slaba zasnova vratnega sistema.
- Prezgodnje strjevanje kovine.
Kako se temu izogniti:
- Staljena kovina mora imeti pravilno temperaturo vlivanja.
- Za nemoten pretok kovine uporabite dobro zasnovan zaporni sistem.
- Turbulenca med izlivanjem mora biti čim manjša.
3. Napake zaradi krčenja
Kaj je:
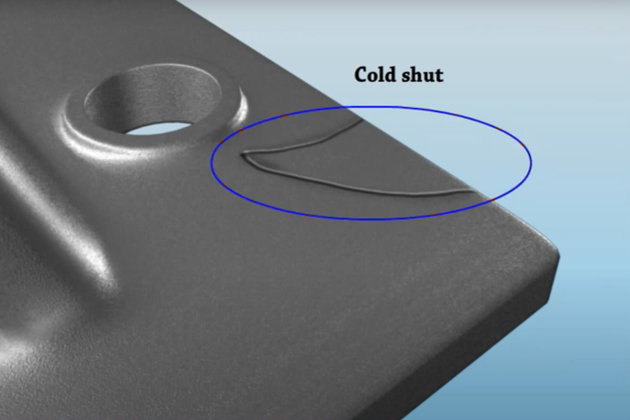
Napake zaradi krčenja so praznine ali votline, ki nastanejo, ko se kovina strdi in krči.
Vzroki:
- Premalo materiala za nadomestitev krčenja zaradi strjevanja.
- Slaba zasnova dvižnega voda.
- Visoke stopnje hlajenja.
Kako se temu izogniti:
- Oblikujte dvižne cevi za dovajanje tekoče kovine v območja krčenja.
- Za uravnavanje stopnje hlajenja na določenih območjih uporabite mraz.
- Pustite dovolj časa za strjevanje.
4. Napačno delovanje
Kaj je:
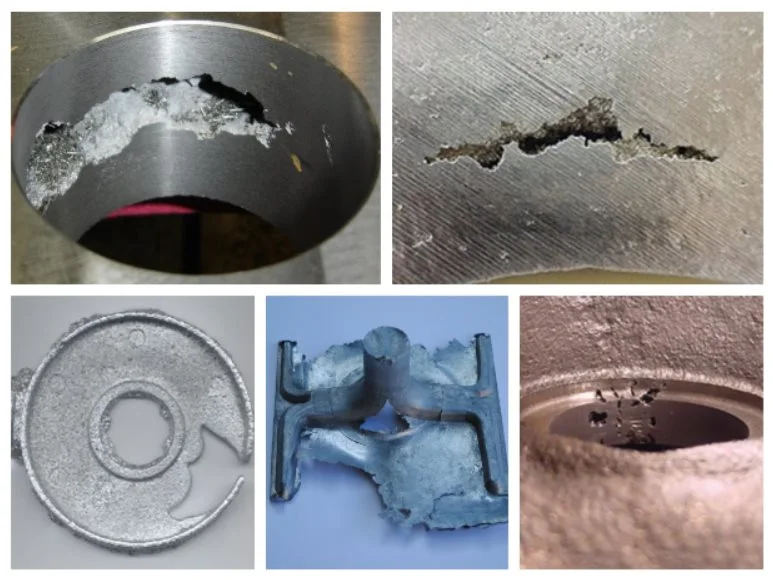
Do napačnega teka pride, ko staljena kovina ne zapolni celotne votline kalupa in tako proizvede delno dokončane dele.
Vzroki:
- Nizka temperatura izlivanja ali počasna hitrost izlivanja.
- Manjša količina kovine.
- Kompleksna zasnova kalupa.
Kako se temu izogniti:
- Prepričajte se, da je kovina stopljena na pravo temperaturo.
- Uporabite zaporni sistem, ki je namenjen nemotenemu in doslednemu pretoku kovine.
- Zmanjšajte kompleksnost kalupa, kjer koli je to mogoče.
5. Napake vključitve
Kaj je:
Napake vključkov se pojavijo, ko nekovinski delci, kot sta žlindra ali pesek, najdejo pot v ulito kovino.
Vzroki:
- Slaba kakovost surovin
- Kalup ni očiščen pred vlivanjem
- Žlindra ni pravilno odstranjena
Kako se temu izogniti:
- Poskrbite, da bodo surovine visoke kakovosti
- Pred vlivanjem kalupe ustrezno očistite
- Uporabite filter v zapornem sistemu, da ujamete nečistoče.
6. Vroče solze
Kaj je:
Vroče razpoke so razpoke, ki nastanejo, ko kovina zmrzne in se skrči, običajno okoli ostrih vogalov ali na mestih z visokim stresom.
Vzroki:
- Slaba oblika kalupa z ostrimi vogali.
- Visoke toplotne obremenitve pri hlajenju.
- Slaba sestava zlitine.
Kako se temu izogniti:
- Zaokrožite vse ostre vogale v oblikovanju kalupa.
- Uporabite materiale z nizko ekspanzijo.
- Nadzorujte stopnje hlajenja, da zmanjšate stres.
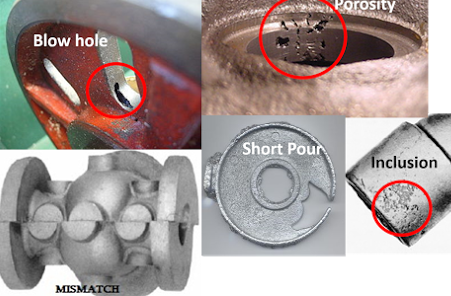
7. Površinske napake (luknjice, kraste, preponi)
Kaj je:
Površinske napake so tiste napake, ki se pojavijo na površini ulite kovine in dajejo neenakomerno teksturo ali madeže.
Vzroki:
- Plinski mehurčki, ujeti blizu površine.
- Slaba priprava peščenega kalupa.
- Pregrevanje ali neenakomerno segrevanje kovine.
Kako to preprečiti:
- Optimizirajte tehnike za pripravo peska.
- Izvedite prezračevalne sisteme, ki lahko sprostijo ujeti zrak.
- Med ulivanjem opazujte in kontrolirajte temperaturo kovine.
8. Prestavljanje plesni
Kaj je:
Ko se polovice kalupa premikajo med postopkom ulivanja, se deli ne poravnajo ali pa postanejo površine neenakomerno oblikovane.
- Slabo pritrjene polovice kalupa.
- Visok izlivni tlak.
- Šibke objemke kalupa.
Kako se temu izogniti:
- Pred vlivanjem trdno pritrdite polovice kalupa.
- Uporabite zmeren tlak izlivanja, da preprečite premik.
- Investirajte v visokokakovostne vpenjalne sisteme.
9. Prodiranje kovin
Kaj je:
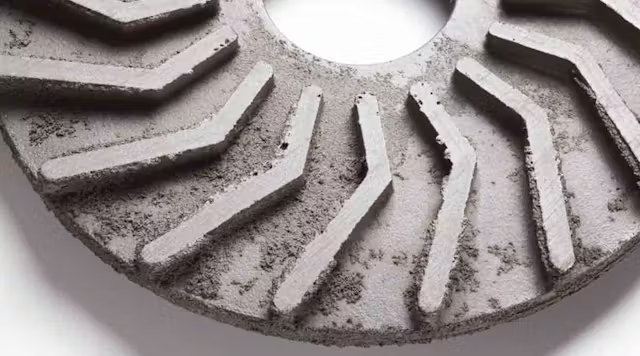
Prodiranje kovine se zgodi, ko staljena kovina prodre v peščeni kalup, kar povzroči hrapavo površino.
Vzroki:
- Nizka gostota peska.
- Previsoka temperatura izlivanja.
- Slab nanos premaza za kalup.
Kako se temu izogniti:
- Kompaktni peščeni kalupi za izboljšanje gostote.
- Nadzorujte temperaturo izlivanja, da preprečite prekomerno penetracijo.
- Nanesite visokokakovostne premaze za kalupe, da povečate odpornost površine.
10. Zvijanje
Kaj je:
Zvijanje se nanaša na popačenja ali deformacije ulite kovine, ki jih pogosto povzroči neenakomerno hlajenje.
Vzroki:
- Neenakomerne stopnje hlajenja.
- Neustrezna podpora med strjevanjem.
- Slaba zasnova kalupa.
Kako se temu izogniti:
- Uporabite mrzlico in ustrezne tehnike hlajenja, da zagotovite enakomerno hlajenje.
- Med strjevanjem podpirajte kritična mesta.
- Optimizirajte zasnovo kalupa za strukturno stabilnost.
Proaktivni ukrepi za zmanjšanje napak pri litju
Napake pri litju lahko ogrozijo moč, vzdržljivost in funkcionalnost kovinskih in betonskih komponent, zaradi česar so proaktivni ukrepi bistveni pri proizvodnji. S skrbnim nadzorom dejavnikov, kot so oblika kalupa, kakovost materiala, temperatura vlivanja in hitrost hlajenja, lahko proizvajalci znatno zmanjšajo pojav napak, kot so poroznost, razpoke, krčenje ali neusklajenost.
Izvajanje strogega nadzora, spremljanja procesa in protokolov za zagotavljanje kakovosti dodatno zagotavlja, da vsaka ulita komponenta izpolnjuje natančne specifikacije. Sprejetje teh proaktivnih strategij ne le izboljša zanesljivost izdelka, ampak tudi zmanjša količino odpadkov, zniža proizvodne stroške in poveča splošno učinkovitost pri postopkih litja.
Preprečevanje napak pri litju je kombinacija priprave, nadzora kakovosti in nenehnega izboljševanja:
- Izberite material: ustrezne kovine ali zlitine za vašo specifično uporabo
- Preverjanje kakovosti: redni pregledi kalupov, surovin in opreme
- Strokovno usposabljanje: Investirajte v ustrezno strokovno znanje in stalno usposabljanje v zvezi z vrhunskimi tehnikami litja.
- Tehnološka integracija: uporabite predvidevanje morebitnih napak, ki jih razkrije programska oprema za simulacijo.
Izbira pravega partnerja – Proizvajalec
Projekte vodi izkušen kasting Proizvajalec, kot je Kbear Metal, zagotavlja, da so zanje dobro poskrbljeni in izdelani z visoko stopnjo natančnosti. Zmanjševanje napak z uporabo naprednih tehnik, visoki standardi ukrepov nadzora kakovosti in leta strokovnega znanja zagotavljajo vrhunske rezultate proizvajalca.
pri Kbearzdružujemo napredne tehnologije litja s strogimi postopki nadzora kakovosti, da zagotovimo vzdržljive, visoko zmogljive komponente za uporabo v gradbeništvu, pomorstvu in industriji. Naša ekipa izkušenih inženirjev tesno sodeluje s strankami, da bi razumeli zahteve projekta, zagotovili prilagojene rešitve ter optimizirali izbiro materialov in proizvodne procese. Ta sodelovalni pristop zagotavlja, da je vsak del – od preprostih ulitkov do kompleksnih, po meri oblikovanih komponent – izdelan po natančnih specifikacijah.
Poleg tehničnega znanja Kbear poudarja zanesljivost in odzivnost, kar zagotavlja nemoteno komunikacijo, pravočasno dostavo in poprodajno podporo. Partnerstvo z uglednim proizvajalcem, kot je Kbear, zmanjša proizvodna tveganja, zmanjša količino odpadkov in poveča splošno učinkovitost projekta. Z izbiro pravega partnerja si podjetja ne le zagotovijo visokokakovostnih komponent, temveč pridobijo tudi strateškega zaveznika, ki je zavezan dolgoročnemu uspehu, inovacijam in trajnostnim proizvodnim praksam.
Zaključek
Kasting napake ne pridejo zlahka in ustrezne tehnike skupaj s potrebnim strokovnim znanjem lahko obravnavajo in preprečijo takšne napake. Poznavanje najpogostejših napak, ki se pojavijo med ulivanjem, pomaga izvajati proaktivne ukrepe za odpravo teh napak. To prinaša boljšo kakovost, manj odpadkov in splošno učinkovito produktivnost. Od avtomobilske do vesoljske in industrijske opreme, ulivanje brez napak predstavlja temelj dolgoročnega uspeha.
Doseganje litja brez napak je še posebej pomembno v panogah, kot so avtomobilska, vesoljska, gradbena, pomorska in industrijska oprema, kjer se o natančnosti, trdnosti in vzdržljivosti ni mogoče pogajati. Visokokakovostne lite komponente zagotavljajo optimalno delovanje, varnost in dolgoročno zanesljivost ter so temelj za uspešne projekte in zadovoljne stranke.
Za doseganje teh rezultatov je ključnega pomena sodelovanje z izkušenimi in uglednimi proizvajalci. Zaupanja vredni partnerji dajejo prednost kakovosti, inovativnosti in natančnosti na vseh stopnjah – od izbire materiala in oblikovanja kalupa do ulivanja, končne obdelave in pregleda. S sodelovanjem s strokovnjaki, ki vključujejo napredne tehnologije in strog nadzor kakovosti, lahko podjetja zagotovijo dosledno litje brez napak, hkrati pa izkoristijo inovativne rešitve, prilagojene njihovim edinstvenim potrebam. Zanesljive rešitve za ulivanje na koncu vodijo do vrhunskih izdelkov, učinkovite proizvodnje in trajne rasti na konkurenčnem svetovnem trgu.
Za zanesljive rešitve za ulivanje zaupajte izkušenim proizvajalcem. Pri Kbear Metalu dajemo prednost kakovosti, inovativnosti in natančnosti na vsakem koraku.



