


Кастинг це надзвичайно продуктивний виробничий процес, який дозволяє масово виготовляти складні металеві деталі з малими допусками та високою обробкою поверхні. Він використовується в багатьох галузях промисловості, включаючи автомобільну, аерокосмічну, споживчу електроніку та машинобудування, завдяки своїй здатності створювати великі обсяги компонентів за мінімальних витрат на одиницю. У цій публікації обговорюється, чому лиття під тиском є найкращим для масового виробництва, включаючи його переваги, матеріали, звичайне використання та контрасти з іншими виробничими процесами.
Що таке лиття під тиском?
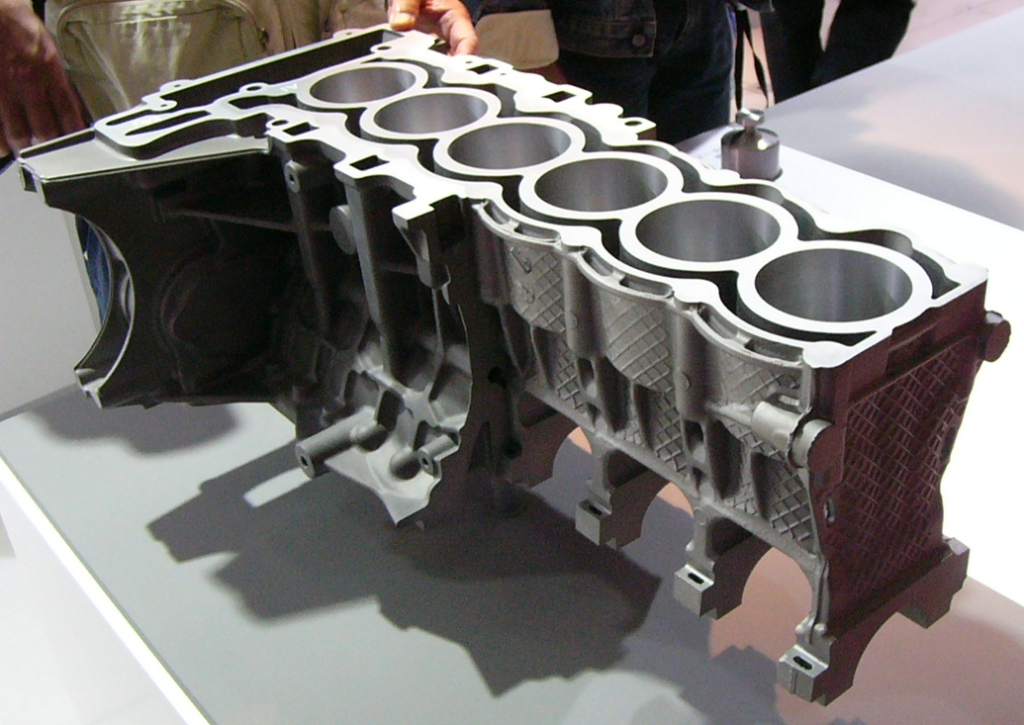
Кастинг це процес лиття металів, коли розплавлений метал пресується під високим тиском у порожнину форми. Штамп або прес-форма виготовляється з інструментальної сталі та призначена для виготовлення деталей зі складною геометрією та високою деталізацією. Лиття під тиском значною мірою автоматизоване і навіть може використовувати матриці з декількома порожнинами для відливання багатьох компонентів за один цикл.
Цей процес широко використовується для створення складних форм із гладкими поверхнями та жорсткими допусками на розміри. На відміну від інших методів лиття, таких як лиття в пісок, лиття під тиском дає змогу отримати деталі з чудовою реплікацією деталей і майже не потребує механічної обробки. Метали, які зазвичай використовуються для лиття під тиском, включають алюмінієві, цинкові, магнієві та мідні сплави, кожен з яких вибирається на основі вимог до продуктивності, таких як міцність, вага та стійкість до корозії.
Лиття під тиском пропонує значні переваги з точки зору швидкості, ефективності та економічності для виробництва великих обсягів. Це кращий вибір для таких галузей, як автомобільна, аерокосмічна, споживча електроніка та промислове обладнання, де точність і довговічність є критично важливими. Завдяки поєднанню точності з можливістю масштабування лиття під тиском стало одним із найнадійніших і найважливіших процесів у сучасному виробництві.
Основні переваги лиття під тиском для великосерійного виробництва
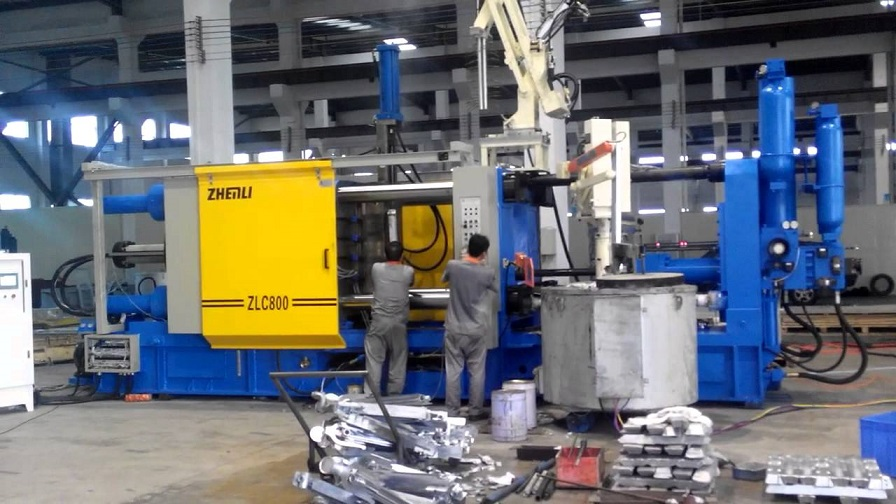
Лиття під тиском є одним із найефективніших і рентабельних методів виробництва великих обсягів металевих деталей незмінної якості. Його здатність забезпечувати точність, повторюваність і чудову обробку поверхні робить його кращим процесом у таких галузях, як автомобільна, авіакосмічна, споживчі товари та електроніка. На відміну від інших методів лиття, лиття під тиском спеціально розроблено для масового виробництва без шкоди для міцності чи точності розмірів. Поєднуючи швидкість із універсальністю, лиття під тиском забезпечує виробникам конкурентну перевагу, забезпечуючи надійні деталі, які відповідають як вимогам продуктивності, так і економічним цілям.
1. Швидка швидкість виробництва
Лиття під тиском є одним з найшвидших методів виробництва металевих деталей. Сам справжній цикл лиття після створення матриці є досить коротким і зазвичай займає кілька секунд або в кращому випадку хвилин. Це швидкий виробничий цикл, який створює ефективне виробництво в масштабі тисяч або мільйонів подібних одиниць.
2. Висока точність розмірів і повторюваність
Лиття під тиском забезпечує вищу точність розмірів, часто +/- 0,1 мм. Така висока точність зберігається навіть при великих виробничих тиражах, мінімізуючи вторинну обробку та проблеми з якістю.
3. Низька вартість одиниці у великих обсягах
Хоча початкова вартість штампа може бути високою, вартість одиниці дуже низька порівняно з масовим виробництвом. Процес дуже ефективний, і оскільки матриці можна використовувати повторно, тисячі циклів роблять його дуже економічно ефективним для масового виробництва.
4. Чудова обробка поверхні
Компоненти лиття під тиском часто мають поліровані поверхні з невеликою вимогою до подальшої обробки. Це добре підходить для компонентів, які потрібно пофарбувати, покрити або анодувати. Краща обробка поверхні також покращує привабливість споживчих товарів.
5. Тонкі стінки та складні геометрії
Лиття під тиском дозволяє виготовляти складні форми, тонкі стінки та дрібні деталі. Ця свобода дизайну усуває необхідність у кількох частинах або вузлах, підвищуючи продуктивність і міцність продукту.
6. Ефективність матеріалів
У процесі лиття під тиском утворюється мало відходів, і будь-який утворений часто можна переробити в наступну партію. Це робить його екологічним варіантом для великосерійного виробництва, заощаджуючи витрати на матеріали та вплив на навколишнє середовище.
7. Сумісність з автоматизацією
Лиття під тиском дуже сумісне з такими технологіями автоматизації, як роботизована обробка, напилення під тиском і обрізка. Це підвищує ефективність виробництва, знижує витрати на оплату праці та забезпечує незмінну якість продукції.
Матеріали, які зазвичай використовуються для лиття під тиском
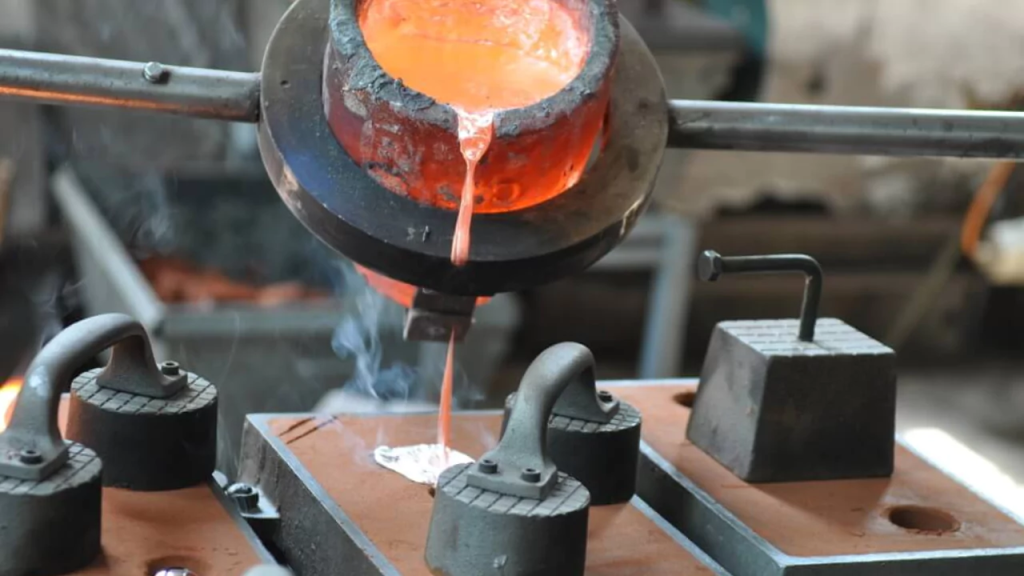
Кастинг часто використовується з кольоровими металами, які мають гарну ливарну здатність, стійкість до корозії та механічну міцність. Лиття під тиском можна виконувати з різними кольоровими металами, кожен з яких має певні механічні та економічні переваги. Вибір матеріалу безпосередньо впливає на міцність, вагу, стійкість до корозії та загальні характеристики кінцевого продукту. Алюмінієві, цинкові, магнієві та мідні сплави використовуються найчастіше завдяки їхній здатності поєднувати довговічність із економічною ефективністю. Розуміючи властивості цих металів, виробники можуть вибрати найбільш підходящий сплав для свого конкретного застосування, забезпечуючи оптимальні результати як у великосерійному, так і в спеціалізованому виробництві.
Найбільш часто використовувані матеріали:
- Алюміній: легкий, стійкий до корозії та підходить для конструкцій.
- Цинк: ідеально підходить для невеликих складних компонентів і забезпечує більшу стабільність розмірів.
- Магній: найлегший конструкційний метал, добре підходить для застосувань, де потрібна економія ваги.
- Мідь: забезпечує високу міцність і чудову тепло- та електропровідність.
Усі матеріали забезпечують певні переваги залежно від застосування, причому алюміній і цинк найбільш широко використовуються у великосерійному виробництві.
Застосування лиття під тиском у великосерійному виробництві
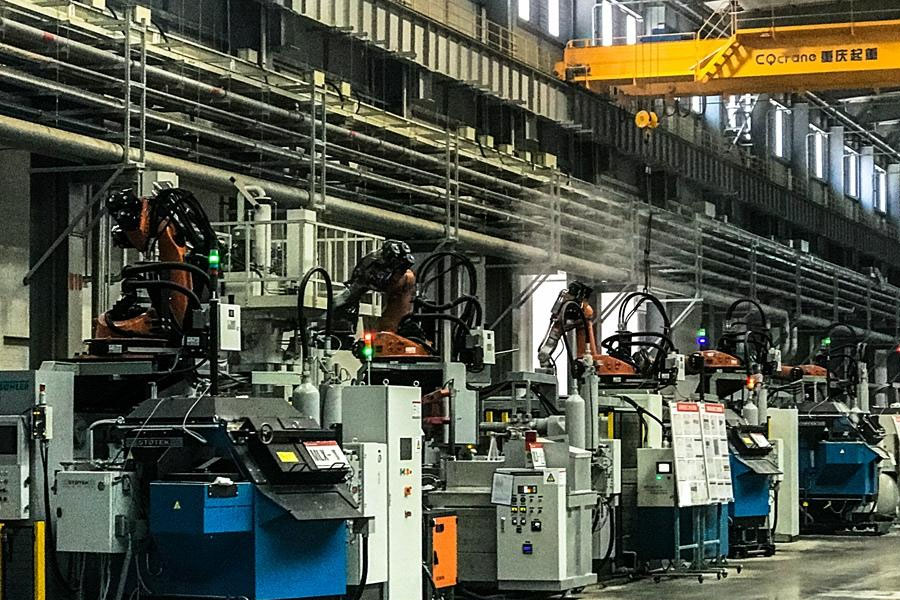
Лиття під тиском стало незамінним процесом для галузей, які потребують великої кількості точних, міцних і економічно ефективних компонентів. Його здатність виробляти складні форми з жорсткими допусками та чудовою обробкою поверхні робить його кращим вибором у секторах, починаючи від автомобільної та аерокосмічної промисловості до побутової електроніки та промислового обладнання. Поєднуючи швидкість і точність, лиття під тиском гарантує, що виробники можуть задовольнити вимоги масового виробництва, зберігаючи незмінну якість.
Автомобільна промисловість
Кастинг знаходить широке застосування в автомобільному виробництві в таких компонентах, як:
- Блоки двигуна
- Корпуси трансмісії
- Маточини коліс
- Гальмівні супорти
- Частини корпусу
Деталі в цих сферах вимагають високої міцності, стабільності розмірів і відтворюваності — якості, які найкраще досягаються за допомогою лиття під тиском.
Побутова електроніка
Лиття під тиском використовується для виробництва:
- Чохли для ноутбуків і смартфонів
- Корпуси камер
- Корпуси аудіосистем
Чудова обробка поверхні та жорсткі допуски є критично важливими для обтічного зовнішнього вигляду та компактного профілю електронних приладів.
Промислове обладнання
Литі компоненти широко поширені в:
- Корпуси насосів
- Деталі коробки передач
- Корпуси клапанів
Ці компоненти мають витримувати високі механічні навантаження та мати тривалий термін служби, що забезпечує лиття під тиском.
Товари для дому
Типові побутові товари, такі як:
- Дверні ручки
- Освітлювальні прилади
- Частини приладу
часто відливають під тиском, тому що процес дає вироби, які приємні для ока та міцні, виготовлені з більш ефективною швидкістю.
Порівняння з іншими виробничими процесами
Хоча лиття під тиском високо цінується за точність, швидкість і здатність виготовляти складні деталі у великих обсягах, це не єдиний варіант, доступний виробникам. Інші процеси, такі як лиття в пісок, лиття за моделлю, кування та механічна обробка, також відіграють життєво важливу роль у сучасному виробництві. Кожен метод має свої сильні сторони та обмеження щодо вартості, використання матеріалів, гнучкості конструкції та досяжних допусків. Порівнюючи лиття під тиском з альтернативними методами, виробники можуть краще визначити найбільш ефективний і економічний підхід для своїх конкретних вимог проекту.
| Особливість | Кастинг | Пісочний кастинг | Лиття по моделлю | Механічна обробка |
| Швидкість виробництва | Дуже висока | Низький | Помірний | Низький |
| Вартість одиниці (великий обсяг) | Низький | Високий | Помірний | Високий |
| Поверхнева обробка | Чудово | Бідний | добре | Чудово |
| Точність розмірів | Дуже висока | Низький | Високий | Дуже висока |
| Вартість інструменту | Високий | Низький | Помірний | Жодного |
| Відповідний обсяг | Високий | Від низького до середнього | Від низького до середнього | Від низького до середнього |
Кастинг відмінно підходить у ситуаціях великого обсягу завдяки своїй швидкості, точності та економічній ефективності на одиниці. Однак висока вартість інструментів може бути невиправданою для невеликих обсягів виробництва.
Труднощі лиття під тиском у великосерійному виробництві
1. Надмірно висока початкова вартість інструменту
Штамп для лиття вимагає великих грошових і тимчасових вкладень. Це варто лише тоді, коли обсяг виробництва достатньо високий, щоб покрити витрати за рахунок амортизації.
2. Проблеми сумісності з чорними металами
Кастинг зазвичай не застосовується для чорних металів, таких як сталь або залізо, через їхню високу температуру плавлення, яка може пошкодити штампи.
3. Проблема пористості
Захоплення повітря під час впорскування розплавленого металу може призвести до пористості, погіршуючи міцність і цілісність компонентів. Необхідно провести оптимізацію конструкції та процесу, щоб звести проблему до мінімуму.
Удосконалення лиття під тиском для масового виробництва
Вакуумне лиття під тиском
Цей метод мінімізує пористість завдяки видаленню повітря з порожнини матриці, створюючи міцніші та послідовніші деталі.
Лиття під тиском під високим тиском (HPDC)
Для виготовлення високоміцних деталей з високими швидкостями. HPDC широко використовується в автомобільній та аерокосмічній промисловості.
Напівтверде металеве лиття
У цій техніці використовується частково затверділий метал для мінімізації усадки та підвищення цілісності деталей, що особливо корисно для складних деталей.
Моніторинг у реальному часі
Сучасне обладнання для лиття під тиском оснащене датчиками та програмним забезпеченням, які відстежують температуру, тиск та інші фактори в режимі реального часу, забезпечуючи кращий контроль якості та менше браку.
Висновок
Кастинг це стійкий процес виробництва великих обсягів металевих компонентів. Його здатність виготовляти складні, точні та високоміцні деталі швидко й економічно робить його безцінним у багатьох галузях промисловості. Хоча це потребує значних початкових інвестицій в інструменти, економія з часом і надійність продукту більш ніж переважують витрати в ситуаціях великого обсягу.
Від високопродуктивних автомобільних двигунів до тонкої споживчої електроніки, лиття під тиском дає змогу виготовляти високопродуктивні компоненти, які відповідають суворим вимогам до сучасних продуктів. Для виробників, які прагнуть нарощувати виробництво, забезпечуючи при цьому якість і ефективність, лиття під тиском залишається критично важливим підходом у виробничому арсеналі.
Посилання
“Процес лиття під тиском, дефекти, дизайн” – CustomPartNet
NADCA (Північноамериканська асоціація лиття під тиском) – https://www.diecasting.org
Kalpakjian, Serope, and Schmid, Steven R. Manufacturing Engineering and Technology, Pearson
ASM International – Посібник з кастингу



