


စက်မှုလုပ်ငန်းသုံး ၀ယ်လိုအား မြင့်တက်လာခြင်းနှင့်အတူ ရှုပ်ထွေးပြီး အရည်အသွေးမြင့် ထုတ်ကုန်များအတွက် ဝယ်လိုအား မြင့်တက်လာပါသည်။ ကံအားလျော်စွာ၊ အမျိုးအစားအမျိုးမျိုး Cast လုပ်ငန်းစဉ်များ အမျိုးမျိုးသော applications များနှင့် သုံးစွဲသူများ၏ လိုအပ်ချက်များအတွက် ရှုပ်ထွေးပြီး တိကျသော ထုတ်ကုန်များ ထုတ်လုပ်ရေးတွင် ဖြစ်နိုင်သည်။
သင့်လျော်သောကိုရွေးချယ်ရန် ချပစ် သင့်လိုအပ်ချက်အတွက် နည်းလမ်း၊ ဤနည်းလမ်းများ၏ အားသာချက်များနှင့် အားနည်းချက်များကို နားလည်ရန် အကျိုးကျေးဇူးရှိသည်။ အောက်ဖော်ပြပါဆောင်းပါးသည် ကာစ်လုပ်ခြင်းလုပ်ငန်းစဉ် အမျိုးအစားအချို့ကို ၎င်းတို့၏ အားသာချက်များနှင့် အားနည်းချက်များနှင့်အတူ အကျဉ်းချုံးဖော်ပြပါသည်။
Casting လုပ်ငန်းစဉ်၏ ခြုံငုံသုံးသပ်ချက်
အပေြာင်း Casting လုပ်ငန်းစဉ် သွန်းသောသတ္တုကို ပုံစံခွက်ထဲသို့ လောင်းထည့်ကာ အခန်းအပူချိန်တွင် အအေးခံခြင်းဖြင့် အလိုရှိသော ပုံသဏ္ဍာန်ရှိသော သတ္တုအစိတ်အပိုင်းများကို ထုတ်လုပ်သည့် နည်းလမ်းတစ်ခုဖြစ်သည်။ ၎င်းသည် ၎င်းတို့၏ အရွယ်အစား မရွေးဘဲ ရှုပ်ထွေးပြီး ရှုပ်ထွေးသော အစိတ်အပိုင်းများကို ထုတ်လုပ်နိုင်စွမ်းရှိသည်။
ချပစ် ရလဒ်အနေဖြင့် အစုလိုက်အပြုံလိုက် ပမာဏများစွာဖြင့် isotropic သတ္တုအစိတ်အပိုင်းများကို ထုတ်လုပ်နိုင်ပြီး အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုအတွက် သင့်လျော်သည်။ ထို့အပြင်၊ တိကျသောအသုံးပြုသူလိုအပ်ချက်များနှင့်ကိုက်ညီရန်၊ အသုံးပြုထားသောပစ္စည်းနှင့် မှိုအလိုက်ကွဲပြားသည့် ပုံသွန်းပုံစံအမျိုးမျိုးရှိသည်။
Casting လုပ်ငန်းစဉ် အမျိုးမျိုး
1. Sand Casting လုပ်ငန်းစဉ်

သဲပုံသွန်း သတ္တု သို့မဟုတ် သတ္တုမဟုတ်သော သတ္တုစပ်ကို သွန်းလုပ်ရန် အသုံးပြုနိုင်သည့် ပြောင်းလွယ်ပြင်လွယ်ရှိသော သွန်းလုပ်ခြင်းလုပ်ငန်းစဉ်ဖြစ်သည်။ အင်ဂျင်တုံးများ၊ ဆလင်ဒါခေါင်းများ၊ crankshaft စသည်တို့ကဲ့သို့သော မော်တော်ကားသတ္တုသွန်းလုပ်သည့် အစိတ်အပိုင်းများ အမြောက်အမြားထုတ်လုပ်ရန်အတွက် စက်မှုယူနစ်များတွင် အသုံးများသည်။
2. Gravity Die Casting
ဆွဲငင်အား ဇီဝိန်ပြမှုအမြဲတမ်းမှိုပုံသွင်းခြင်းဟုလည်း လူသိများသော၊ သံမဏိ၊ ဂရပ်ဖိုက်နှင့် အခြားသတ္တုများကဲ့သို့ ပြန်လည်အသုံးပြုနိုင်သော မှိုများကို အသုံးပြု၍ သတ္တုနှင့် သတ္တုစပ်များကို ဖန်တီးသည်။ ဤသတ္တုသွန်းလုပ်ခြင်းလုပ်ငန်းစဉ်သည် ဂီယာများ၊ ဂီယာအိမ်ရာ၊ ပိုက်တပ်ဆင်မှုများ၊ ဘီးများ၊ အင်ဂျင်ပစ္စတင်များနှင့် အခြားအရာများကဲ့သို့သော အရာမျိုးစုံကို ထုတ်လုပ်နိုင်သည်။

3. Pressure Die Casting
ဖိအားပေါ်မူတည်၍ ပုံစံနှစ်မျိုးရှိသည်။ ဖိအားအသေခံခြင်း. Die Cast ဟူ၍ နှစ်မျိုးရှိသည်။ ဖိအားနည်းသော အသေခံခြင်း (low-pressure die casting) နှင့် ဖိအားမြင့် (high-pressure die casting) တို့ဖြစ်သည်။ မြင့်မားသော တိကျမှုလိုအပ်သော ရှုပ်ထွေးသော ဂျီသြမေတြီများ အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုတွင် ဖိအားမြင့်သေသွန်းခြင်းကို ပို၍အသုံးများသည်။ အခြားတစ်ဖက်တွင်၊ Low-pressure die Casting သည် ကြီးမားပြီး ရိုးရှင်းသော အစိတ်အပိုင်းများ ထုတ်လုပ်မှုအတွက် ဦးစားပေး ကာက်စ်လုပ်ငန်းစဉ်ဖြစ်သည်။

4. ရင်းနှီးမြှုပ်နှံမှု Casting
ရင်းနှီးမြုပ်နှံမှုသွန်းလုပ်ခြင်း။ပျောက်ဆုံးသွားသော ဖယောင်းပုံသဏ္ဍာန်ဟုလည်း လူသိများသော၊ သည် တစ်ခါသုံးကြွေထည်မှိုပုံသဏ္ဍာန်ပြုလုပ်ရန် ဖယောင်းပုံစံကို ဖယောင်းပုံစံဖြင့် ပေါင်းစပ်ကာ သတ္တုသွန်းလုပ်ခြင်းဖြင့် သတ္တုသွန်းလုပ်ခြင်းနည်းလမ်းတစ်ခုဖြစ်သည်။
ရင်းနှီးမြုပ်နှံမှုသွန်းလုပ်ခြင်း။ ဂီယာများ၊ စက်ဘီးစည်များ၊ မော်တိုဒစ်များ၊ နှင့် ပေါက်ကွဲမှု စက်အစားထိုး အစိတ်အပိုင်းများကဲ့သို့သော သတ္တုသွန်းလုပ်သည့် ကုန်ပစ္စည်းများ ပြုလုပ်ရန်အတွက် ကုန်ကျစရိတ်များပြီး လုပ်သားအမြောက်အများ သုံးစွဲနိုင်သည့် လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။

5. ပလာစတာ Casting
ပလပ်စတစ်သွန်းလုပ်ခြင်းသည် သဲပုံသဏ္ဍာန်နှင့်ဆင်တူသော်လည်း၊ မှိုသည် 'Plaster of Paris' ဟုလူသိများသောပစ္စည်းဖြင့်ဖွဲ့စည်းထားသည်။ ပလပ်စတစ်သည် ၎င်း၏အကန့်အသတ်ရှိသောအပူစီးကူးမှုနှင့် အပူစွမ်းရည်ကြောင့် သတ္တုများကို သဲထက်ပိုမိုနှေးကွေးစေပြီး၊ အထူးသဖြင့် ကျဉ်းမြောင်းသောအပိုင်းပိုင်းများအတွက် တိကျသေချာမှုရရှိစေရန် ကူညီပေးသည်။
သို့ရာတွင် ၎င်းသည် အပူချိန်မြင့်သော သံသတ္တုပစ္စည်းများအတွက် မသင့်တော်ပါ။ အင်္ဂတေမှိုပုံသွန်းခြင်းသည် 30 ဂရမ်ရှိသော အသေးစားသွန်းလုပ်ခြင်းအပြင် 45 ကီလိုဂရမ်ရှိသော ထုထည်အကြီးစားများကို ထုတ်လုပ်နိုင်စေပါသည်။ ဥပမာ၊ အောက်ဖော်ပြပါပုံသည် အပိုင်းအထူ 1 မီလီမီတာရှိသော ဤလုပ်ငန်းစဉ်မှ ဖန်တီးထားသော ကာစ်အစိတ်အပိုင်းတစ်ခုကို သရုပ်ဖော်သည်။

6. Centrifugal Casting
roto casting ဟုလည်းသိကြသော Centrifugal Casting သည် Centrifugal Force ကိုအသုံးပြု၍ စက်မှုလုပ်ငန်းခွင်တစ်ခုတွင် cylindrical အရာဝတ္ထုများကိုထုတ်လုပ်သည့်နည်းလမ်းတစ်ခုဖြစ်သည်။ သွန်းသောသတ္တုကို ဤသတ္တုသွန်းလုပ်နည်းတွင် ပြင်ဆင်ထားသော spinning die သို့ သွန်းလောင်းသည်။ မြင့်မားသောဖိအားတွင်၊ centrifugal စွမ်းအားများသည် သေတွင်းရှိ သွန်းသောသတ္တုများ ဖြန့်ဖြူးရာတွင် ကူညီပေးသည်။

7. Lost-Foam Casting
အပေြာင်း ဆုံးရှုံးသွားသောအမြှုပ်များပုံသွင်းခြင်း။ ပုံသဏ္ဍာန်သည် ဖယောင်းမဟုတ်ဘဲ အမြှုပ်ဖြင့်ပြုလုပ်ထားသည့် ရင်းနှီးမြှပ်နှံမှုပုံသဏ္ဍာန်နှင့် ဆင်တူသည်။ ဒီဇိုင်းကို ထုတ်လုပ်ပြီးနောက်၊ ၎င်းကို ရေစိမ်ခြင်း၊ အပေါ်ယံ၊ ပက်ဖြန်းခြင်း သို့မဟုတ် ဖြန်းခြင်းတို့ဖြင့် ခံနိုင်ရည်ရှိသော ကြွေထည်ဖြင့် ဖုံးအုပ်ထားသည်။ ထို့နောက် သွန်းသောသတ္တုကို လိုချင်သောထုတ်ကုန်ဖန်တီးရန် မှိုထဲသို့ လောင်းထည့်သည်။
ဤလုပ်ငန်းစဉ်သည် သတ္တုစပ်သံမဏိ၊ ကာဗွန်သံမဏိ၊ အလွိုင်းသွန်းသံ၊ သံမဏိသတ္တုစပ်များနှင့် အခြားပစ္စည်းများအပါအဝင် ကျယ်ပြန့်သောပစ္စည်းများနှင့် သက်ဆိုင်ပါသည်။

8. ဖုန်စုပ်စက်
အမည်ဖော်ပြသည့်အတိုင်း ဖုန်စုပ်ထုတ်ခြင်းဆိုသည်မှာ မှိုပေါက်အတွင်းမှ ဓာတ်ငွေ့ထုတ်လွှတ်မှုကို 100 bar သို့မဟုတ် ထိုထက်နည်းသော လေဟာနယ်ဖိအားအောက်တွင် ထုတ်လုပ်မှုပြုလုပ်သည့် ကာက်စ်အမျိုးအစားတစ်ခုဖြစ်သည်။ ပူဖောင်းများနှင့် လေအိတ်များကို ဖယ်ရှားရန်အတွက် ဖုန်စုပ်ခန်းအတွင်းရှိ မှိုအပေါက်ထဲသို့ သွန်းသောသတ္တုကို လောင်းထည့်သည်။
မော်တော်ကား၊ အာကာသယာဉ်၊ အီလက်ထရွန်းနစ်၊ ရေကြောင်းနှင့် တယ်လီဖုန်းဆက်သွယ်ရေး အပါအဝင် လုပ်ငန်းအမျိုးမျိုးတွင် ဖုန်စုပ်စက်ဖြင့် အသေခံခြင်းနည်းလမ်းကို တွင်ကျယ်စွာ အသုံးပြုပါသည်။ ရလဒ်အနေဖြင့် တည်ဆောက်ပုံကိုယ်ထည်အစိတ်အပိုင်းများနှင့် ယာဉ်ကိုယ်ထည်အစိတ်အပိုင်းများသည် ဤထုတ်လုပ်မှုနည်းပညာဖြင့် ထုတ်လုပ်သည့် အစိတ်အပိုင်းများထဲတွင် ပါဝင်ပါသည်။

9. Squeezing Casting
ဖျစ်ညှစ်သေဆုံး၊ အထူးသဖြင့်၊ မော်တော်ကားစနစ်များရှိ ဘေးကင်းရေး-အရေးပါသော အစိတ်အပိုင်းများအတွက် အလားအလာရှိသော Casting လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ အာကာသဘောင်အဆစ်များ၊ အလူမီနီယံ ရှေ့စတီယာရင် လက်ဆစ်များ၊ ကိုယ်ထည်ဘောင်များ၊ ကွင်းကွင်းများ သို့မဟုတ် ဆုံမှတ်များသည် ဥပမာများဖြစ်သည်။ ဤသတ္တုသွန်းလုပ်ခြင်းလုပ်ငန်းစဉ်သည် ပုံသွင်းခြင်းနှင့် အတုလုပ်ခြင်း၏ အားသာချက်များကို ပေါင်းစပ်ပေးသည်။ ဥပမာအားဖြင့်၊ ကျုံ့ခြင်းနှင့် porosity ကိုကာကွယ်ရာတွင် solidification အထောက်အကူပြုစဉ်အတွင်းအသုံးပြုသောမြင့်မားသောဖိအား။ သို့ရာတွင်၊ အထူးပြုကိရိယာလိုအပ်ချက်များကြောင့်၊ ၎င်းသည် ကြီးမားသောထုတ်လုပ်မှုအတွက် အခြားပုံသွင်းလုပ်ထုံးလုပ်နည်းများကဲ့သို့ သာမန်မဟုတ်ပေ။

10. ဆက်တိုက် ကာစ်တင်ခြင်း။
၎င်းသည် အမည်ဖော်ပြသည့်အတိုင်း သတ္တုပရိုဖိုင်များကို စဉ်ဆက်မပြတ် အပိုင်းလိုက်ဖြင့် စဉ်ဆက်မပြတ် အစုလိုက်အပြုံလိုက် ထုတ်လုပ်နိုင်စေပါသည်။ ဤပုံသွန်းပုံသဏ္ဍာန်ကို စတီးဘားများထုတ်လုပ်ရာတွင် အသုံးများသည်။ စဉ်ဆက်မပြတ် သွန်းလုပ်ခြင်းသည် ယေဘုယျအားဖြင့် တစ်ပြေးညီ၊ တသမတ်တည်းနှင့် သိပ်သည်းသော ထုတ်ကုန်များကို ထုတ်လုပ်သည်။

11. အခွံပုံသွင်းခြင်း။
အခွံပုံသွင်းခြင်း။ တခါသုံးမှိုများကို အသုံးပြုသည့် မှိုပုံသွန်းလုပ်ထုံးလုပ်နည်းတစ်ခုဖြစ်သည်။ ၎င်းသည် သဲပုံသွင်းခြင်းလုပ်ငန်းစဉ်နှင့် ဆင်တူသည်၊ သဲပုလင်းအစား သဲခွံသည် မှိုခန်းကို အသွင်သဏ္ဌာန်ပြုလုပ်ခြင်းမှလွဲ၍ ၎င်းနှင့် ဆင်တူသည်။ သဲပုံသဏ္ဍာန်တွင်အသုံးပြုသောသဲသည် ပိုနုသည်၊ ၎င်းကို အစေးဖြင့် ပေါင်းစပ်ထားသောကြောင့် ၎င်းကို အပူပေးကာ ဒီဇိုင်းပတ်လည်ရှိ အခွံထဲသို့ ဘိလပ်မြေထည့်နိုင်သည်။ Shell ပုံသွင်းခြင်းကို ဂီယာဘောက်စ်အိမ်ရာ၊ ချိတ်ဆက်ချောင်းများ၊ အရွယ်အစားသေးငယ်သောလှေများ၊ ယာဉ်ခေါင်းစွပ်များ၊ ဆလင်ဒါခေါင်းများ၊ camshafts၊ valve body စသည်တို့ကဲ့သို့သော စက်မှုပစ္စည်းများကို ဖန်တီးရန်အတွက် အသုံးပြုပါသည်။ သွန်းလုပ်ခြင်း ထုတ်ကုန်များသည် ချောမွေ့သော မျက်နှာပြင်အလွှာရှိပြီး အတိုင်းအတာ တိကျသည်။
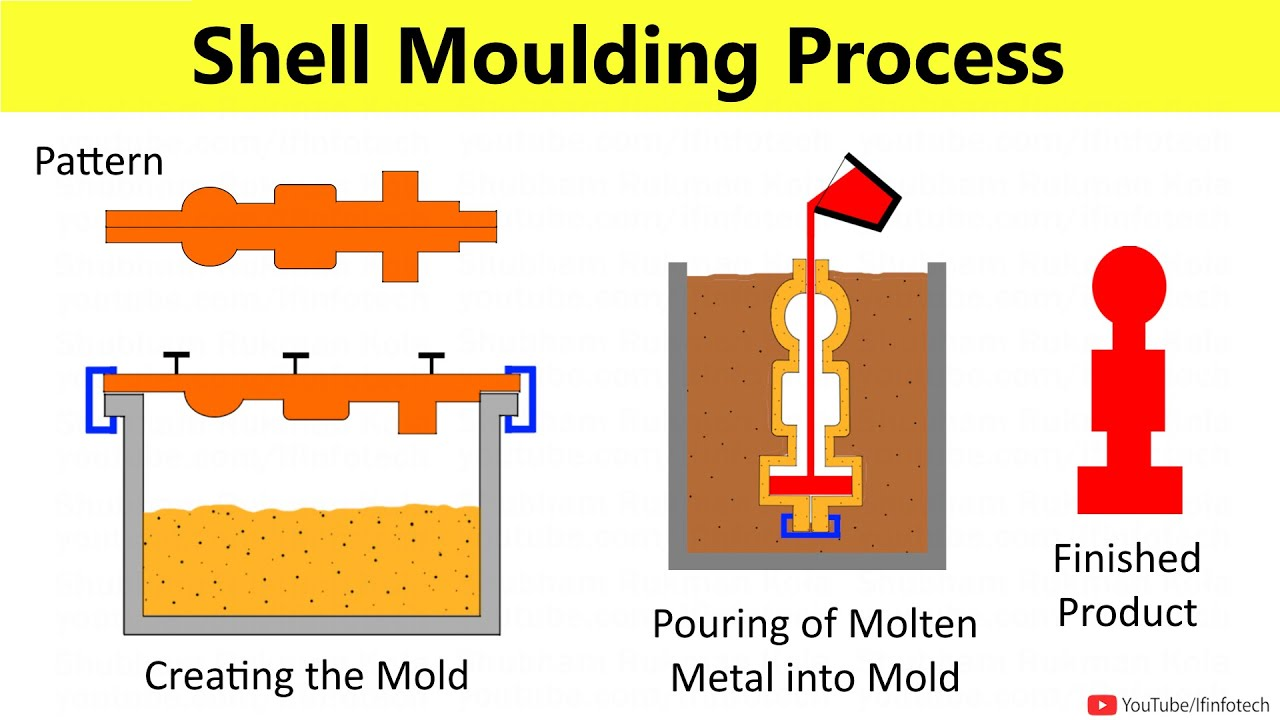
မတူညီသော Casting ထုတ်လုပ်မှု၏ အခြေခံအဆင့်များ
အများအားဖြင့် သွန်းလုပ်ခြင်းလုပ်ငန်းစဉ်များသည် ပုံစံပြုလုပ်ခြင်း၊ ပုံသွင်းပြုလုပ်ခြင်း၊ ရွေးချယ်ခြင်းနှင့် သတ္တုစပ်သွန်းလောင်းခြင်းနှင့် နောက်ဆုံးအနေဖြင့် သွန်းလုပ်ခြင်းစသည့် အခြေခံအဆင့်အချို့ကို လိုက်နာဆောင်ရွက်ပါသည်။
- ပုံစံပြုလုပ်ခြင်း။
ပုံစံတစ်ခုဖန်တီးရန် မှိုပုံသဏ္ဍာန်နှင့်ပတ်သက်၍ ဆုံးဖြတ်ရန် အလွန်အရေးကြီးပါသည်။ ယင်းအတွက် အသုံးပြုသည့်ပစ္စည်းများမှာ ဖယောင်း၊ သဲ၊ ပလပ်စတစ် သို့မဟုတ် သစ်သားပင် ဖြစ်သည်။
- မှိုပြုလုပ်ခြင်း။
ထို့နောက် ပုံသွင်းခြင်းအတွက် မှိုအမျိုးအစားအမျိုးမျိုးကို တီထွင်ရန် လိုအပ်မည်ဖြစ်ပါသည်။ တစ်ခါသုံးမှိုကို သဲ၊ အင်္ဂတေ သို့မဟုတ် ကြွေထည်အခွံတို့မှ ထုတ်လုပ်နိုင်သည်။ တစ်ခုချင်းစီမှာ ထူးခြားတဲ့ ထုတ်လုပ်မှုနည်းလမ်းတွေ ရှိပါတယ်။ ထို့အပြင် မီးဖိုထဲတွင် အမြှုပ် သို့မဟုတ် ဖယောင်းဖြင့် ပြုလုပ်ထားသော ပုံစံများကို မီးရှို့သည်။
- သတ္တုသတ္တုစပ်များကို ရွေးချယ်ပါ။
သတ္တုသွန်းများကို သတ္တု သို့မဟုတ် သံမဏိသတ္တုစပ်များဖြင့် ပြုလုပ်ထားသည်။ အလွိုင်းများသည် နောက်ဆုံးသွန်းလုပ်ရာတွင် အကောင်းဆုံးဖြစ်ကြောင်း သက်သေပြနိုင်သည့် စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိရှိသည့် ဒြပ်စင်များ၏ ဓာတုဗေဒရောစပ်မှုတစ်ခုဖြစ်ပြီး သံမဏိသတ္တုစပ်များသည် သံမဏိ၊ ပျော့ပြောင်းနိုင်သော သံနှင့် မီးခိုးရောင်သံတို့ ပါဝင်သည်။ အခြားတစ်ဖက်တွင်၊ သံမဟုတ်သောသတ္တုများတွင် အလူမီနီယမ်သတ္တုစပ်၊ ကြေးနှင့် ကြေးနီတို့ပါဝင်သည်။
- သတ္တုစပ်ကို အရည်ပျော်ပြီး လိုအပ်သလို လောင်းပါ။
သတ္တုသတ္တုစပ်များကို ရွေးချယ်ပြီးသည်နှင့်၊ အောက်ပါအဆင့်မှာ သတ္တုကို ပုံစံခွက်ထဲသို့ လောင်းထည့်ခြင်း ဖြစ်သည်။ ဤလုပ်ငန်းစဉ်တွင် သတ္တုအစိုင်အခဲတစ်ခုကို သစ်တုံးပေါ်တင်ကာ အဖွင့်မီး သို့မဟုတ် မီးဖိုထဲတွင် အရည်ပျော်သည်အထိ အပူပေးခြင်းတို့ ပါဝင်ပါသည်။ သေးငယ်သောသွန်းလုပ်ခြင်းအတွက်၊ သတ္တုတွင်းမှ သွန်းသောသတ္တုကို တိုက်ရိုက်သွန်းလောင်းခြင်းမှာ ဖြစ်နိုင်သော်လည်း သတ္တုကို ပုံစံခွက်ထဲသို့ မစွန့်ပစ်မီ ကြီးမားသောသွန်းလုပ်မှုသည် ဇွန်းကြီးတစ်ခုထဲသို့ လောင်းထည့်ရန်လိုအပ်ပါသည်။
- ပြီးသွားတယ်။
ခိုင်ခံ့ပြီးသည်နှင့် သွန်းလုပ်ခြင်း၏ ထုတ်ကုန်ကို ဖယ်ရှားပြီး သတ္တုမျက်နှာပြင်ကို ချောကလက်ပြုလုပ်သည်။ ထို့အပြင်၊ ပြီးစီးမှုလုပ်ငန်းစဉ်တွင် ပိုလျှံနေသော စွန့်ပစ်ပစ္စည်းအတွက် ပိုလျှံနေသော ပစ္စည်းများကို ဖယ်ရှားရာတွင် ပွတ်တိုက်ခြင်း သို့မဟုတ် စက်ကိရိယာများ ပါဝင်သည်။

အားသာချက်များနှင့် အားနည်းချက်များကို နှိုင်းယှဉ်ပါ။
အထက်ဖော်ပြပါ ပုံသွင်းနည်း 15 ခုကို နှိုင်းယှဉ်ရာတွင် အဆင်ပြေစေရန်အတွက်၊ ဤနေရာတွင် ၎င်းတို့၏ သက်ဆိုင်ရာ အားသာချက်များနှင့် အားနည်းချက်များကို စုစည်းထားပါသည်။
| Casting Method | အားသာချက်များ | အားနည်းချက်များ |
| Die Casting | မြင့်မားသောတိကျမှု၊ ချောမွေ့သောမျက်နှာပြင်၊ ကုန်ထုတ်စွမ်းအားမြင့်မားသည်။ | မြင့်မားသောမှိုထုတ်လုပ်မှုကုန်ကျစရိတ်၊ ကြွပ်ဆတ် |
| သဲ chasting | ကုန်ကျစရိတ်သက်သာခြင်း၊ ကြီးမားသောအစိတ်အပိုင်းများအတွက်သင့်လျော်သော၊ စွယ်စုံရရှိသည်။ | ကြမ်းတမ်းသောမျက်နှာပြင်၊ ဖြစ်နိုင်ခြေရှိသောချို့ယွင်းချက်များ၊ ကုန်ထုတ်စွမ်းအားနိမ့် |
| ရင်းနှီးမြှုပ်နှံမှု Casting | မြင့်မားသောတိကျမှု၊ ရှုပ်ထွေးသောအသေးစိတ်များ၊ စွယ်စုံရရှိသည်။ | မြင့်မားသောကုန်ထုတ်လုပ်မှုကုန်ကျစရိတ်၊ ရှည်လျားသောထုတ်လုပ်မှုစက်ဝန်း |
| Centrifugal Casting | မြင့်မားသောသန့်ရှင်းမှု၊ ချွေးပေါက်မရှိ၊ အတွင်းစိတ်ဖိစီးမှုမရှိပါ။ | ဝင်ရိုး-အချိုးညီသော အစိတ်အပိုင်းများကို ကန့်သတ်ထားသဖြင့် ကုန်ထုတ်စွမ်းအား နည်းပါးသည်။ |
| ပျောက်ဆုံးသွားသော Foam Casting | မြင့်မားသောတိကျမှု၊ ကြီးမားရှုပ်ထွေးသောအစိတ်အပိုင်းများအတွက်သင့်လျော်သည်။ | မြင့်မားသောကုန်ကျစရိတ်၊ ကန့်သတ်ပစ္စည်းရွေးချယ်မှု၊ ညစ်ညမ်းမှု |
| အမြဲတမ်း Mold Casting | ရှည်လျားသောမှိုသက်တမ်း၊ ကုန်ထုတ်စွမ်းအားမြင့်မား၊ ကုန်ကျစရိတ်သက်သာသည်။ | ရှုပ်ထွေးသော ဂျီသြမေတြီများကို ကန့်သတ်ထားပြီး မှိုကုန်ကျစရိတ် မြင့်မားသည်။ |
| အင်္ဂတေ Casting | အနုပညာနှင့် အလှဆင်ပစ္စည်းများအတွက် သင့်လျော်သည်။ | ကုန်ကျစရိတ်မြင့်မားခြင်း၊ မခိုင်မြဲခြင်း၊ ကြီးမားသောအစိတ်အပိုင်းများအတွက် မသင့်လျော်ပါ။ |
| ဖုန်စုပ်ခြင်း | မြင့်မားသောတိကျမှု၊ ကောင်းမွန်သောမျက်နှာပြင်အရည်အသွေး၊ ပွင့်လင်းမြင်သာမှု | ကုန်ကျစရိတ်မြင့်မား၍ အသေးစားအသုတ်များအတွက် သင့်လျော်သည်။ |
| ဆက်တိုက် Casting | ကုန်ထုတ်စွမ်းအားမြင့်မားခြင်း၊ စွန့်ပစ်ပစ္စည်းနည်းပါးခြင်း။ | အစိတ်အပိုင်းပုံသဏ္ဍာန်ကန့်သတ်ချက်များ၊ စက်ပစ္စည်းကုန်ကျစရိတ်မြင့်မားသည်။ |
| အခွံပုံသွင်းခြင်း။ | မြင့်မားသောတိကျမှု၊ ကောင်းမွန်သောမျက်နှာပြင်အရည်အသွေး၊ ကြာရှည်သောမှိုသက်တမ်း | ကုန်ကျစရိတ်မြင့်မား၍ သေးငယ်သောအသုတ်များအတွက် သင့်လျော်သည်။ |
| Pressure Die Casting ၊ | မြင့်မားသောကုန်ထုတ်စွမ်းအား၊ မြင့်မားသောတိကျမှု၊ အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုအတွက်သင့်လျော်သည်။ | သေးငယ်သောအစိတ်အပိုင်းများအတွက် မှိုထုတ်လုပ်မှုကုန်ကျစရိတ်မြင့်မားသည်။ |
| Squeezing Casting | သွန်းခြင်းနှင့် အတုလုပ်ခြင်း ပေါင်းစပ်ပြီး သိပ်သည်းဆ မြင့်မားသည်။ | မြင့်မားသောစက်ကိရိယာများနှင့်လုပ်ငန်းစဉ်လိုအပ်ချက်များ၊ မြင့်မားသောကုန်ကျစရိတ် |
| Low Pressure Casting ၊ | ကုန်ကျစရိတ်သက်သာပြီး အရည်အသွေးမြင့် အစိတ်အပိုင်းများ | ကုန်ကျစရိတ်မြင့်မား၍ အသေးစားအသုတ်များအတွက် သင့်လျော်သည်။ |
| Ductile သံ Casting | မြင့်မားသောခိုင်မာမှု၊ မြင့်မားသောခွန်အား၊ စွယ်စုံရရှိသည်။ | မြင့်မားသောကုန်ထုတ်လုပ်မှုကုန်ကျစရိတ်၊ တင်းကျပ်သောသတ္တုစပ်ထိန်းချုပ်မှုလိုအပ်သည်။ |
| Gravity Die Casting | ရိုးရှင်းသော၊ ကုန်ကျစရိတ်သက်သာပြီး သေးငယ်သောအတွဲများအတွက် သင့်လျော်သည်။ | တိကျမှုနှင့် မျက်နှာပြင်အရည်အသွေး နိမ့်ကျကာ ရိုးရှင်းသော အစိတ်အပိုင်းများအတွက် သင့်လျော်သည်။ |
မှန်ကန်သော Casting ထုတ်လုပ်သူ ရွေးချယ်ခြင်း။
မှန်ကန်သော ကာစ်ထုတ်လုပ်သူအား ရွေးချယ်ခြင်းသည် သင့်ပရောဂျက်သည် ၎င်း၏ ဒီဇိုင်း၊ ဘတ်ဂျက်နှင့် အရည်အသွေးပန်းတိုင်များ ပြည့်မီကြောင်း သေချာစေသည်။ မှာ Kbear Metal၊ ကျွန်ုပ်တို့သည် သင့်လိုအပ်ချက်များနှင့် အံဝင်ခွင်ကျဖြစ်အောင် ထိပ်တန်းအဆင့် ကာက်စ်ဖြေရှင်းချက်များအား ပေးဆောင်ရာတွင် အထူးပြုပါသည်။ သင်သည် တိကျသောရင်းနှီးမြုပ်နှံမှုပုံသွင်းခြင်း သို့မဟုတ် ခိုင်မာသောသဲပုံသွင်းခြင်း လိုအပ်သည်ဖြစ်စေ ကျွန်ုပ်တို့၏ကျွမ်းကျင်မှုသည် အပြစ်အနာအဆာကင်းသောရလဒ်များကို သေချာစေသည်။
ရွေးချယ်ခြင်း။ Kbear သတ္တု ဆိုလိုသည်မှာ ယှဉ်မနိုင်သော လက်မှုပညာ၊ ယုံကြည်စိတ်ချရသော ဝန်ဆောင်မှုနှင့် သာလွန်ကောင်းမွန်မှုအပေါ် အပ်နှံခြင်းကို တွေ့ကြုံခံစားရခြင်းဖြစ်သည်။ ယနေ့ ကျွန်ုပ်တို့နှင့် ချိတ်ဆက်ပြီး သင့်အမြင်ကို လက်တွေ့အဖြစ် မည်သို့ဆောင်ကြဉ်းနိုင်သည်ကို လေ့လာပါ။
ကောက်ချက်
သင့်စိတ်ကြိုက်သတ္တုပရောဂျက်အတွက် မှန်ကန်သောသွန်းလုပ်ခြင်းလုပ်ငန်းစဉ်ကို ရွေးချယ်ရာတွင် အသိပညာသည် အဓိကဖြစ်သည်။ အလုံအလောက်မသိခြင်းသည် သင့်ထုတ်ကုန်၏ အရည်အသွေး၊ ကုန်ကျစရိတ်နှင့် အလုံးစုံအောင်မြင်မှုကို များစွာထိခိုက်စေနိုင်သည်။ အထက်ဖော်ပြပါ ကဏ္ဍများတွင် ဆွေးနွေးထားသော မတူညီသော ပုံသဏ္ဍာန် လုပ်ငန်းစဉ် ၁၁ မျိုးအား နားလည်ခြင်းဖြင့်၊ မည်သည့်အရာသည် သင်၏ ထုတ်လုပ်မှု လိုအပ်ချက်နှင့် အကိုက်ညီဆုံးဖြစ်မည်ကို ပိုမိုသိရှိနားလည်သော ဆုံးဖြတ်ချက်ကို ချမှတ်နိုင်ပါသည်။



