


Зі зростанням промислового попиту та застосувань зростає попит на складну та високоякісну продукцію. На щастя, різні типи процеси лиття стали можливими у виробництві складних і точних продуктів для різних застосувань і потреб користувачів.
Щоб вибрати відповідне лиття метод для ваших потреб, вигідно зрозуміти переваги та недоліки цих методів. У наступній статті наведено короткий опис деяких типів процесів лиття разом із їхніми плюсами та мінусами.
Огляд процесу лиття
З процес лиття це метод виробництва, який виготовляє металеві деталі бажаної форми шляхом заливання розплавленого металу у форму, затвердіння та охолодження до кімнатної температури. Він здатний виготовляти складні та складні деталі, незалежно від їх розміру.
Кастинг може виробляти ізотропні металеві деталі в великих кількостях, що робить його придатним для масового виробництва. Крім того, щоб задовольнити конкретні вимоги користувачів, існують різні типи лиття, які відрізняються матеріалом і формою, що використовується.
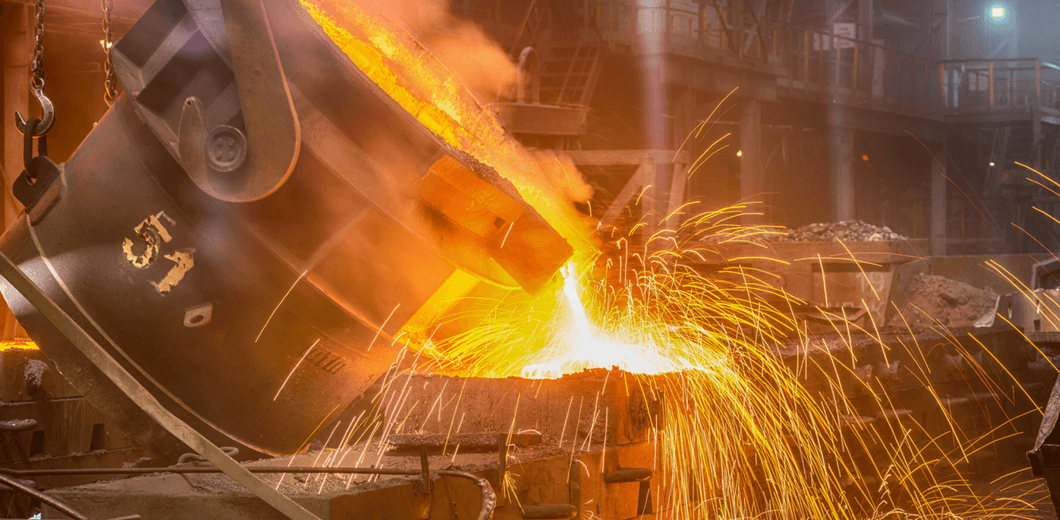
Різні типи процесу лиття
1. Процес лиття в пісок

Пісочний кастинг це гнучкий процес лиття, який можна використовувати для лиття будь-яких сплавів чорних або кольорових металів. Він зазвичай використовується в промислових установках для масового виробництва автомобільних металевих литих деталей, таких як блоки двигунів, головки циліндрів, колінчасті вали тощо.
2. Гравітаційне лиття під тиском
Гравітаційне лиття під тиском, також відомий як постійне лиття у форму, виготовляє метал і металеві сплави за допомогою багаторазових форм із металу, наприклад сталі, графіту тощо. Цей процес лиття металу може виробляти різноманітні елементи, такі як шестерні, корпуси редукторів, фітинги для труб, колеса, поршні двигуна тощо.

3. Лиття під тиском
Залежно від тиску розрізняють дві форми лиття під тиском. Існує два види лиття під тиском: лиття під низьким тиском і лиття під високим тиском. Лиття під високим тиском частіше використовується в масовому виробництві складних геометрій, що вимагають високої точності. З іншого боку, лиття під низьким тиском є кращим процесом лиття для виробництва великих і простих компонентів.

4. Лиття по моделлю
Лиття по моделлю, також відомий як лиття за виплавленим воском, — це спосіб виготовлення металевих відливок шляхом нанесення на воскову модель вогнетривкого матеріалу та зв’язуючого агента для формування одноразової керамічної форми, а потім заливання розплавленого металу в форму.
Лиття по моделлю це дорогий і трудомісткий процес, який можна використовувати для масового виробництва або складного лиття для виготовлення металевих ливарних виробів, таких як шестерні, багажники для велосипедів, мотоциклетні диски та запасні частини для вибухових машин.

5. Гіпсове лиття
Гіпсове лиття є ідентичним піщаному лиття, однак форма складається з матеріалу, відомого як «Паризький гіпс». Гіпс охолоджує метал повільніше, ніж пісок, через його обмежену теплопровідність і теплоємність, що допомагає досягти високої точності, особливо для частин вузького поперечного перерізу.
Однак він не підходить для високотемпературних чорних матеріалів. Лиття в гіпсовій формі дозволяє виготовляти невеликі виливки по 30 грамів, а також масивні виливки по 45 кілограмів. На малюнку нижче, наприклад, зображено литий компонент, створений цим процесом із товщиною профілю 1 мм.

6. Відцентрове лиття
Відцентрове лиття, також відоме як ротаційне лиття, — це метод виробництва циліндричних об’єктів у промислових умовах із застосуванням відцентрових сил. У цьому способі лиття металу розплавлений метал заливають у підготовлену прядильну матрицю. При високому тиску відцентрові сили сприяють розподілу розплавленого металу всередині матриці.

7. Відливка з пінопласту
З лиття з пінопласту Метод схожий на лиття по моделлю, за винятком того, що шаблон виготовляється з піни, а не з воску. Після виготовлення конструкції на неї наносять вогнетривку кераміку шляхом занурення, нанесення покриття, розпилення або нанесення пензлем. Потім розплавлений метал заливають у форму для створення бажаного продукту.
Цей процес застосовний до широкого діапазону матеріалів, включаючи леговану сталь, вуглецеву сталь, легований чавун, чорні сплави та інші.

8. Вакуумне лиття
Як випливає з назви, вакуумне лиття – це тип лиття, у якому виробництво відбувається під тиском вакууму 100 бар або менше для виведення газів із порожнини форми. Щоб усунути бульбашки та повітряні кишені, розплавлений метал заливають у порожнину форми всередині вакуумної камери.
Метод вакуумного лиття під тиском широко використовується в різних галузях промисловості, включаючи автомобільну, аерокосмічну, електронну, морську та телекомунікаційну. У результаті конструктивні компоненти шасі та елементи кузова транспортного засобу є серед компонентів, вироблених за цією технікою виробництва.

9. Лиття віджимання
Лиття під тиском, Зокрема, це перспективний процес лиття для критично важливих для безпеки елементів в автомобільних системах. Прикладами є з’єднання просторової рами, алюмінієві передні поворотні кулаки, рами шасі, кронштейни або вузли. Цей процес лиття металу поєднує в собі переваги лиття та кування. Наприклад, високий тиск, який використовується під час затвердіння, допомагає запобігти усадці та пористості. Однак через потреби в спеціальному інструменті для великого виробництва це не так часто, як інші процедури лиття.

10. Безперервне лиття
Це дозволяє безперервно масово виготовляти металеві профілі з постійним поперечним перерізом, як випливає з назви. Цей стиль лиття зазвичай використовується у виробництві сталевих прутків. Безперервне лиття дає продукти, які, як правило, однорідні, послідовні та щільні.

11. Формування оболонки
Формування раковини це процедура лиття у форму, яка використовує одноразові форми. Це подібно до процесу лиття в пісок, за винятком того, що замість колби з піском затверділа піщана оболонка утворює камеру форми. Пісок, який використовується для лиття в пісок, є більш дрібним, і він поєднується зі смолою, щоб його можна було термічно обробити та зацементувати в оболонку, що оточує конструкцію. Формування оболонки використовується для виготовлення таких промислових виробів, як корпус коробки передач, шатуни, малогабаритні човни, капоти транспортних засобів, циліндричні головки, розподільні вали, корпуси клапанів тощо. Литі вироби мають гладку поверхню і точні розміри.
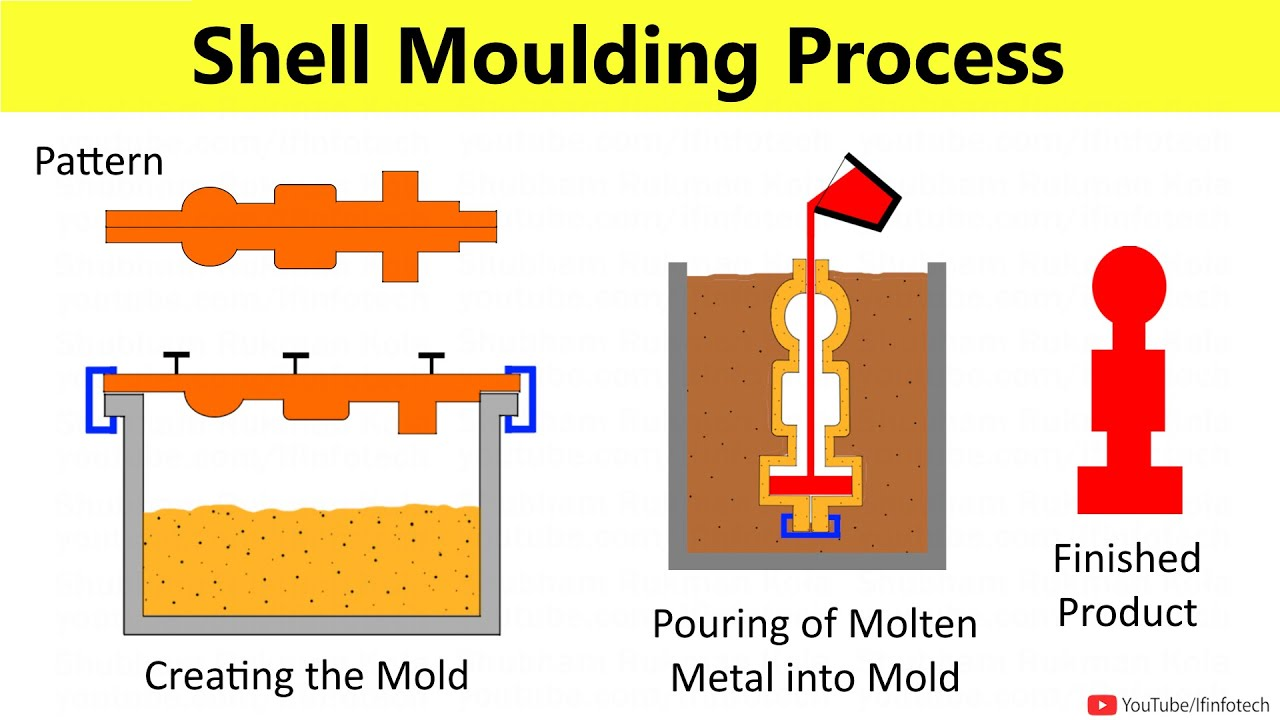
Основні етапи виготовлення різного литва
Здебільшого процеси лиття передбачають деякі основні етапи, такі як створення шаблону, виготовлення прес-форм, вибір і заливка металевих сплавів і, нарешті, обробка литої частини.
- Виготовлення візерунка
Для створення викрійки дуже важливо визначитися з формою форми. Для цього використовують віск, пісок, пластик або навіть дерево.
- Виготовлення форм
Після цього буде потрібно розробка різних типів форм для лиття. Одноразову форму можна виготовити з піску, гіпсу або керамічної оболонки. Кожен має унікальний спосіб виробництва. Крім того, в печі випалюють візерунки з пінопласту або воску.
- Виберіть металеві сплави
Металеві виливки виготовляють із сплавів чорних і кольорових металів. Сплави являють собою хімічну суміш елементів із механічними властивостями, які найкраще підходять для кінцевого лиття, тоді як чорні сплави складаються зі сталі, ковкого чавуну та сірого чавуну. З іншого боку, кольорові метали включають алюмінієві сплави, бронзу та мідь.
- Розтопіть сплав і залийте його, як потрібно.
Після вибору металевих сплавів наступним етапом є заливка металу у форму. Цей процес передбачає розміщення твердого металу над тиглем і нагрівання його за допомогою відкритого вогню або в печі, поки він не розплавиться. Для невеликих відливок можливе виливання розплавленого металу безпосередньо з тигля, але для великих відливок може знадобитися виливання металу у більшу ложку перед викиданням у форму.
- Оздоблення
Після застигання виріб від лиття виймають і проводять обробку металевої поверхні. Крім того, процес фінішної обробки може також включати очищення або механічну обробку для видалення надлишку матеріалу для більших відходів.

Порівняння переваг і недоліків
Щоб полегшити порівняння між згаданими вище 15 методами лиття, ось добірка їхніх відповідних переваг і недоліків.
| Метод лиття | Переваги | Недоліки |
| Кастинг | Висока точність, гладка поверхня, висока продуктивність | Висока вартість виготовлення форми, крихкість |
| Пісочний кастинг | Низька вартість, підходить для великих деталей, універсальний | Шорстка поверхня, можливі дефекти, низька продуктивність |
| Лиття по моделлю | Висока точність, складні деталі, універсальність | Висока вартість виготовлення, тривалий цикл виробництва |
| Відцентрове кастинг | Висока чистота, відсутність пористості, відсутність внутрішньої напруги | Обмежується осесиметричними деталями, низька продуктивність |
| Втрачене лиття з піни | Висока точність, підходить для великих складних деталей | Висока вартість, обмежений вибір матеріалів, забруднення |
| Постійне лиття в форму | Тривалий термін служби форми, висока продуктивність, низька вартість | Обмежує складну геометрію, високу вартість форми |
| Гіпсове лиття | Підходить для художніх і декоративних виробів | Висока вартість, крихкість, непридатність для великих деталей |
| Вакуумне лиття | Висока точність, хороша якість поверхні, прозорість | Висока вартість обладнання, підходить для невеликих партій |
| Безперервний кастинг | Висока продуктивність, низькі відходи матеріалу | Обмеження форм деталей, висока вартість обладнання |
| Формування оболонки | Висока точність, хороша якість поверхні, довгий термін служби форми | Висока вартість, підходить для невеликих партій |
| Лиття під тиском | Висока продуктивність, висока точність, підходить для масового виробництва | Висока вартість виготовлення форми, підходить для дрібних деталей |
| Віджимання Кастинг | Поєднує в собі лиття і кування, висока щільність | Високі вимоги до обладнання та процесу, висока вартість |
| Лиття під низьким тиском | Низька вартість, якісні запчастини | Висока вартість обладнання, підходить для невеликих партій |
| Лиття з ковкого чавуну | Висока міцність, висока міцність, універсальність | Висока вартість виробництва, вимагає суворого контролю сплаву |
| Гравітаційна кастинг | Простий, дешевий, підходить для невеликих партій | Нижча точність і якість поверхні, підходить для простих деталей |
Вибір правильного виробника лиття
Вибір правильного виробника лиття гарантує, що ваш проект відповідає цілям дизайну, бюджету та якості. на Kbear Metal, ми спеціалізуємося на наданні першокласних рішень для лиття, адаптованих до ваших потреб. Незалежно від того, чи потрібне вам точне лиття за виплавленими моделями чи міцне лиття з піску, наш досвід гарантує бездоганні результати.
Вибір Метал Kbear означає відчути неперевершену майстерність, надійне обслуговування та відданість вищості. Зв’яжіться з нами сьогодні та дізнайтеся, як ми можемо втілити ваше бачення в реальність!
Висновок
Коли справа доходить до вибору правильного процесу лиття для вашого індивідуального металевого проекту, знання є ключовим. Недостатнє знання може значно вплинути на якість, вартість і загальний успіх вашого продукту. Розуміючи 11 різних типів процесів лиття, розглянутих у наведених вище розділах, ви можете прийняти більш обґрунтоване рішення щодо того, який з них найкраще відповідатиме вашим виробничим потребам.



