


Dengan permintaan dan aplikasi perindustrian yang semakin meningkat, terdapat peningkatan dalam permintaan untuk produk yang kompleks dan berkualiti tinggi. Nasib baik, pelbagai jenis proses pemutus telah mungkin dalam pembuatan produk yang kompleks dan tepat untuk pelbagai aplikasi dan keperluan pengguna.
Untuk memilih yang sesuai Casting Kaedah untuk keperluan anda, adalah berfaedah untuk memahami kelebihan dan kekurangan kaedah ini. Artikel berikut memberikan penerangan ringkas tentang beberapa jenis proses pemutus bersama dengan kebaikan dan keburukan mereka.
Gambaran keseluruhan proses pemutus
The proses pemutus adalah kaedah pembuatan yang menghasilkan bahagian logam yang dikehendaki dengan menuangkan logam cair ke dalam acuan dan menguatkan dan menyejukkannya ke suhu bilik. Ia mampu menghasilkan bahagian yang rumit dan rumit, tanpa mengira saiz mereka.
Casting Boleh menghasilkan bahagian logam isotropik dalam kuantiti pukal, sebagai hasilnya, menjadikannya sesuai untuk pengeluaran besar -besaran. Selain itu, untuk memenuhi keperluan pengguna tertentu, terdapat pelbagai jenis pemutus yang berbeza dengan bahan dan acuan yang digunakan.
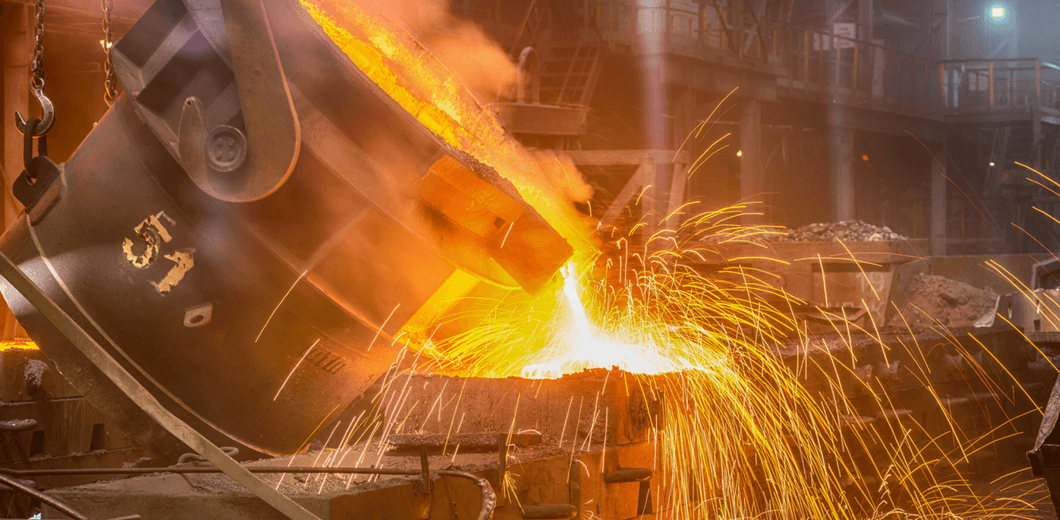
Pelbagai jenis proses pemutus
1. Proses pemutus pasir

Pemutus pasir adalah proses pemutus yang fleksibel yang boleh digunakan untuk membuang sebarang aloi logam ferus atau tidak ferus. Ia biasanya digunakan dalam unit perindustrian untuk pengeluaran besar -besaran bahagian pemutus logam automotif seperti blok enjin, kepala silinder, crankshafts, dan sebagainya.
2. Graviti mati pemutus
Gravity Die Casting, juga dikenali sebagai pemutus acuan kekal, membuat aloi logam dan logam menggunakan acuan yang boleh diguna semula yang diperbuat daripada logam seperti keluli, grafit, dan lain -lain. Proses pemutus logam ini boleh menghasilkan pelbagai barangan seperti gear, perumahan gear, kelengkapan paip, roda, enjin enjin, dan sebagainya.

3. Tekanan mati pemutus
Bergantung pada tekanan, terdapat dua bentuk Tekanan mati pemutus. Terdapat dua jenis pemutus mati: pemutus mati tekanan rendah dan pemutus mati tekanan tinggi. Pemutus mati tekanan tinggi lebih biasa digunakan dalam pembuatan massa geometri kompleks yang memerlukan ketepatan yang tinggi. Casting mati tekanan rendah, sebaliknya, adalah proses pemutus pilihan untuk pengeluaran komponen besar dan mudah.

4. Pelaburan Pelaburan
Pelaburan Pelaburan, juga dikenali sebagai pemutus lilin yang hilang, adalah kaedah menghasilkan casting logam dengan melabur corak lilin dengan bahan refraktori dan ejen mengikat untuk membentuk acuan seramik sekali pakai, dan kemudian menuangkan logam cair ke dalam acuan.
Pelaburan Pelaburan adalah proses yang mahal dan intensif buruh yang boleh digunakan untuk pengeluaran besar-besaran atau dalam casting rumit untuk membuat barangan pemutus logam seperti gear, batang basikal, cakera moto, dan bahagian penggantian mesin letupan.

5. Pemutus plaster
Pemutus plaster adalah sama dengan pemutus pasir, bagaimanapun, acuan terdiri daripada bahan yang dikenali sebagai 'plaster of Paris.' Plaster menyejukkan logam lebih perlahan daripada pasir kerana kekonduksian terma dan kapasiti haba yang terhad, yang membantu mencapai ketepatan yang tinggi, terutamanya untuk kepingan keratan rentas sempit.
Walau bagaimanapun, tidak sesuai untuk bahan ferus suhu tinggi. Pemutus acuan plaster membolehkan pengeluaran casting kecil sebanyak 30 gram serta casting besar 45 kilogram. Rajah di bawah, sebagai contoh, menggambarkan komponen pelakon yang dicipta oleh proses ini dengan ketebalan seksyen 1 mm.

6. Centrifugal Casting
Pemutus centrifugal, yang juga dikenali sebagai pemutus roto, adalah kaedah menghasilkan objek silinder dalam suasana perindustrian menggunakan daya sentrifugal. Logam cair dituangkan ke dalam mati berputar yang disediakan dalam kaedah pemutus logam ini. Pada tekanan tinggi, daya sentrifugal membantu dalam pengagihan logam cair dalam mati.

7. Pemutus Lost-Foam
The Pemutus Lost-Foam Kaedah adalah serupa dengan pemutus pelaburan kecuali coraknya diperbuat daripada buih dan bukannya lilin. Selepas reka bentuk dihasilkan, ia disalut dengan seramik refraktori dengan mencelup, salutan, penyemburan, atau memberus. Logam cair kemudian dicurahkan ke dalam acuan untuk mencipta produk yang dikehendaki.
Proses ini boleh digunakan untuk pelbagai bahan, termasuk keluli aloi, keluli karbon, besi tuang aloi, aloi ferus, dan lain -lain.

8. Casting Vacuum
Seperti namanya, pemutus vakum adalah sejenis pemutus di mana pembuatan berlaku di bawah tekanan vakum 100 bar atau kurang untuk gas ekzos dari rongga acuan. Untuk menghilangkan gelembung dan poket udara, logam cair dituangkan ke dalam rongga acuan di dalam ruang vakum.
Kaedah vakum mati vakum digunakan secara meluas dalam pelbagai industri, termasuk automotif, aeroangkasa, elektronik, marin, dan telekomunikasi. Akibatnya, komponen casis struktur dan elemen badan kenderaan adalah antara komponen yang dihasilkan oleh teknik pembuatan ini.

9. Memulakan pemutus
Memerah pemutus mati, Khususnya, adalah proses pemutus yang menjanjikan untuk elemen keselamatan kritikal dalam sistem kereta. Sendi bingkai ruang, buku jari depan aluminium, bingkai casis, kurungan, atau nod adalah contoh. Proses pemutus logam ini menggabungkan kelebihan pemutus dan penempaan. Sebagai contoh, tekanan tinggi yang digunakan semasa bantuan pemejalan dalam pencegahan pengecutan dan keliangan. Walau bagaimanapun, kerana keperluan perkakas khusus, ia tidak begitu biasa untuk pengeluaran besar sebagai prosedur pemutus lain.

10. Pemutus berterusan
Ia membolehkan pembuatan massa berterusan profil logam dengan keratan rentas yang berterusan, seperti namanya. Gaya pemutus ini biasanya digunakan dalam pembuatan bar keluli. Pemutus berterusan menghasilkan produk yang umumnya seragam, konsisten, dan padat.

11. Pencetakan shell
Cetakan shell adalah prosedur acuan yang menggunakan acuan pakai buang. Ia sama dengan proses pemutus pasir, kecuali bahawa bukannya sebotol pasir, cangkang pasir yang keras membentuk ruang acuan. Pasir yang digunakan dalam pemutus pasir lebih halus, dan ia digabungkan dengan resin supaya ia boleh dirawat panas dan disemen ke dalam shell yang mengelilingi reka bentuk. Pencetakan shell digunakan untuk membuat barangan perindustrian seperti perumahan gearbox, rod penyambung, bot bersaiz kecil, tudung kenderaan, kepala silinder, camshafts, badan injap, dan sebagainya. Produk pemutus mempunyai kemasan permukaan yang licin dan tepat secara dimensi.
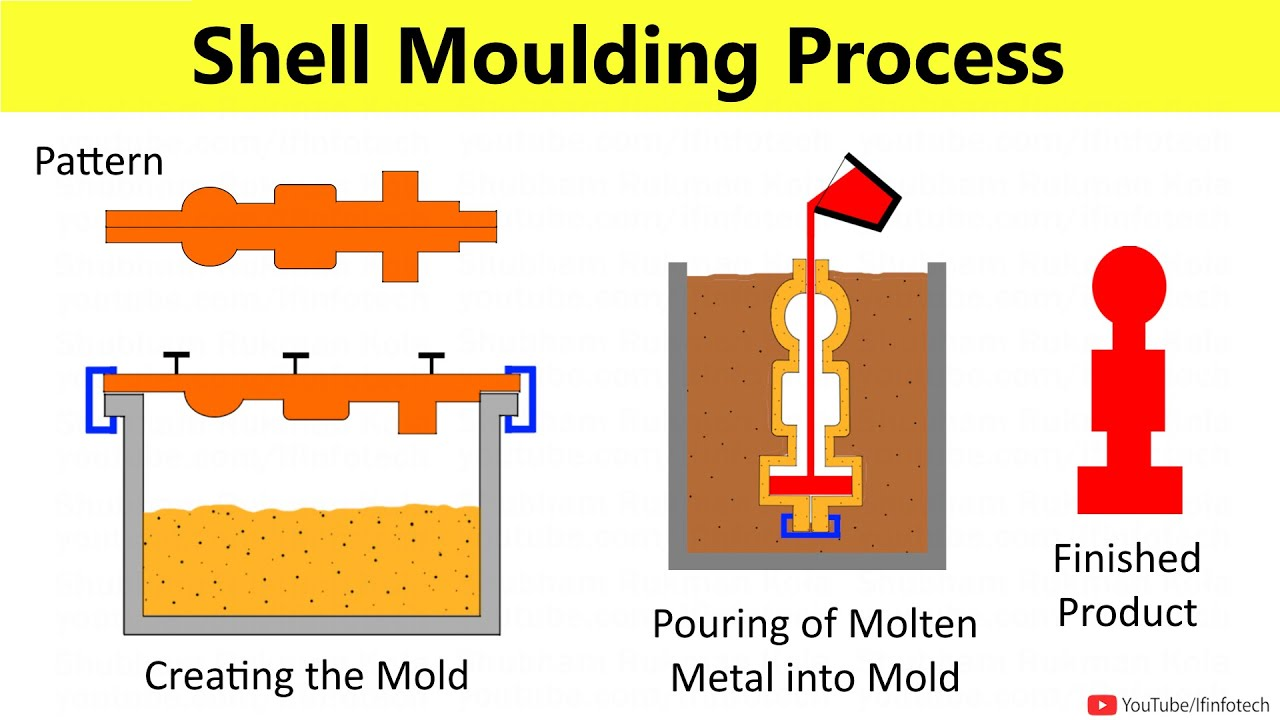
Langkah asas pengeluaran pemutus yang berbeza
Kebanyakannya, proses pemutus mengikuti beberapa langkah asas seperti membuat corak, pembuatan acuan, pemilihan dan menuangkan aloi logam dan akhirnya, penamat bahagian yang dilemparkan.
- Membuat corak
Untuk membuat corak, sangat penting untuk menentukan bentuk acuan. Untuk ini, bahan yang digunakan adalah lilin, pasir, plastik, atau kayu.
- Pembuatan acuan
Berikutan itu, ia diperlukan untuk membangunkan pelbagai jenis acuan untuk pemutus. Acuan penggunaan tunggal boleh dihasilkan dari pasir, plaster, atau shell seramik. Setiap mempunyai kaedah pengeluaran yang unik. Di samping itu, corak yang diperbuat daripada buih atau lilin dibakar dalam tanur.
- Pilih aloi logam
Casting logam dibuat dari aloi ferus atau tidak ferus. Aloi adalah campuran kimia unsur -unsur dengan sifat -sifat mekanikal yang membuktikan yang terbaik dalam aplikasi terakhir, sedangkan aloi ferus terdiri daripada keluli, besi yang mudah dibentuk, dan besi kelabu. Sebaliknya, logam bukan ferus terdiri daripada aloi aluminium, gangsa, dan tembaga.
- Melelehkan aloi dan tuangkannya seperti yang diperlukan.
Sebaik sahaja aloi logam telah dipilih, langkah berikut adalah mencurahkan logam ke dalam acuan. Proses ini melibatkan meletakkan logam pepejal di atas kritikal dan pemanasan menggunakan api terbuka atau di dalam relau sehingga ia cair. Untuk pemutus kecil, menuangkan logam cair secara langsung dari crucible adalah mungkin, tetapi casting besar mungkin memerlukan logam dituangkan ke dalam sudu yang lebih besar sebelum melupuskannya ke dalam acuan.
- Penamat
Setelah menguatkan, produk pemutus dikeluarkan, dan penamat permukaan logam dilakukan di atasnya. Selain itu, proses penamat juga mungkin melibatkan penggosok atau pemesinan dalam penyingkiran bahan yang berlebihan untuk bahan sisa yang lebih besar.

Perbandingan kelebihan dan kekurangan
Untuk memudahkan perbandingan antara 15 kaedah pemutus yang disebutkan di atas, inilah penyusunan kelebihan dan kekurangan masing -masing.
| Kaedah pemutus | Kelebihan | Kekurangan |
| Mati Casting | Ketepatan tinggi, permukaan licin, produktiviti tinggi | Kos pembuatan acuan tinggi, kelembutan |
| Pemutus pasir | Kos rendah, sesuai untuk bahagian besar, serba boleh | Permukaan kasar, kecacatan berpotensi, produktiviti yang rendah |
| Pelaburan Pelaburan | Ketepatan tinggi, butiran rumit, serba boleh | Kos pembuatan tinggi, kitaran pengeluaran panjang |
| Tuangan Empar | Kesucian tinggi, tidak ada keliangan, tiada tekanan dalaman | Terhad kepada bahagian paksi-simetri, produktiviti yang rendah |
| Lost Foam Casting | Ketepatan tinggi, sesuai untuk bahagian kompleks yang besar | Kos tinggi, pilihan bahan terhad, pencemaran |
| Pemutus acuan kekal | Kehidupan acuan panjang, produktiviti yang tinggi, kos rendah | Had geometri kompleks, kos acuan tinggi |
| Pemutus plaster | Sesuai untuk barangan seni dan hiasan | Kos tinggi, kerapuhan, tidak sesuai untuk bahagian besar |
| Pemutus vakum | Ketepatan tinggi, kualiti permukaan yang baik, ketelusan | Kos peralatan tinggi, sesuai untuk kelompok kecil |
| Pemutus berterusan | Produktiviti tinggi, sisa bahan yang rendah | Mengehadkan Bentuk Bahagian, Kos Peralatan Tinggi |
| Cetakan shell | Ketepatan tinggi, kualiti permukaan yang baik, kehidupan acuan panjang | Kos tinggi, sesuai untuk kelompok kecil |
| Tekanan mati pemutus | Produktiviti yang tinggi, ketepatan yang tinggi, sesuai untuk pengeluaran besar -besaran | Kos pembuatan acuan tinggi, sesuai untuk bahagian kecil |
| Pemutus memerah | Menggabungkan pemutus dan penempaan, ketumpatan tinggi | Keperluan peralatan dan proses yang tinggi, kos yang tinggi |
| Pemutus tekanan rendah | Kos yang lebih rendah, bahagian berkualiti tinggi | Kos peralatan tinggi, sesuai untuk kelompok kecil |
| Pemutus besi mulur | Ketangguhan tinggi, kekuatan tinggi, serba boleh | Kos pembuatan tinggi, memerlukan kawalan aloi yang ketat |
| Graviti Die Casting | Mudah, kos rendah, sesuai untuk kelompok kecil | Ketepatan yang lebih rendah dan kualiti permukaan, sesuai untuk bahagian mudah |
Memilih pengeluar pemutus yang betul
Memilih pengeluar pemutus yang betul memastikan projek anda memenuhi reka bentuk, anggaran, dan matlamat yang berkualiti. Pada Logam kbear, Kami pakar dalam menyampaikan penyelesaian pemutus peringkat atas yang disesuaikan dengan keperluan anda. Sama ada anda memerlukan pemutus pelaburan ketepatan atau pemutus pasir yang mantap, kepakaran kami memastikan hasil yang sempurna.
Memilih Logam Kbear bermaksud mengalami ketukangan yang tidak dapat ditandingi, perkhidmatan yang boleh dipercayai, dan dedikasi kepada keunggulan. Berhubung dengan kami hari ini dan pelajari bagaimana kami dapat membawa visi anda menjadi kenyataan!
Kesimpulan
Ketika datang untuk memilih proses pemutus yang tepat untuk projek logam adat anda, pengetahuan adalah kunci. Tidak mengetahui cukup banyak boleh memberi kesan kepada kualiti, kos, dan kejayaan keseluruhan produk anda. Dengan memahami 11 jenis proses pemutus yang dibincangkan di bahagian -bahagian di atas, anda boleh membuat keputusan yang lebih tepat mengenai mana yang sesuai dengan keperluan pembuatan anda.



