


Z naraščajočim industrijskim povpraševanjem in aplikacijami se povečuje tudi povpraševanje po kompleksnih in visokokakovostnih izdelkih. Na srečo različne vrste postopki litja so bile možne pri izdelavi kompleksnih in natančnih izdelkov za različne aplikacije in potrebe uporabnikov.
Izbrati ustrezno kasting metodo za vaše potrebe, je koristno razumeti prednosti in slabosti teh metod. Naslednji članek podaja kratek opis nekaterih vrst postopkov litja skupaj z njihovimi prednostmi in slabostmi.
Pregled postopka litja
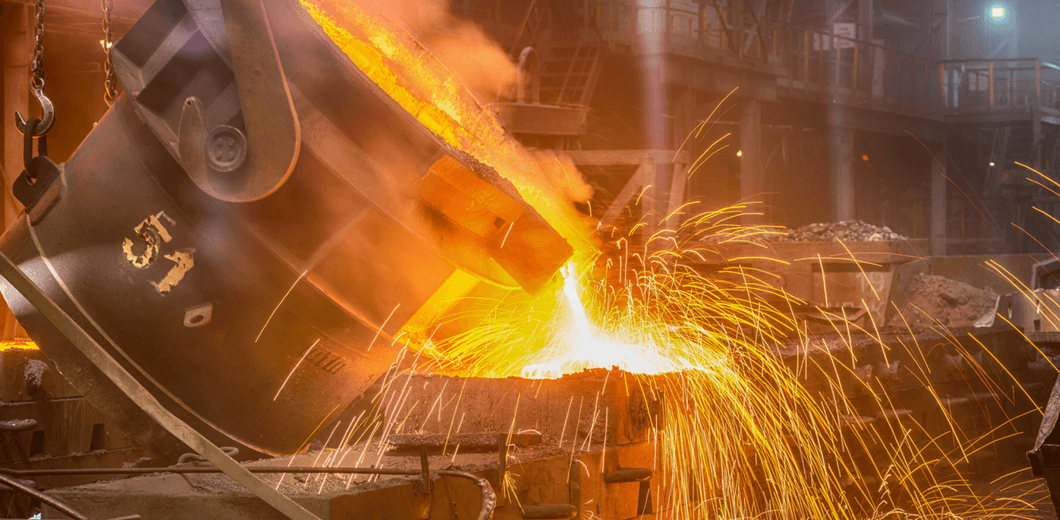
The postopek litja je proizvodna metoda, ki proizvaja kovinske dele želene oblike z vlivanjem staljene kovine v kalup ter strjevanjem in ohlajanjem na sobno temperaturo. Sposoben je izdelati kompleksne in zapletene dele, ne glede na njihovo velikost.
Kasting Posledično lahko proizvaja izotropne kovinske dele v razsutem stanju, zaradi česar je primeren za množično proizvodnjo. Poleg tega za izpolnjevanje določenih uporabniških zahtev obstajajo različne vrste igranja, ki se razlikujejo glede na uporabljeno gradivo in plesen.
Različne vrste postopka litja
1. postopek vlivanja peska

Ulivanje v pesek je prilagodljiv postopek litja, ki se lahko uporablja za ulivanje katere koli zlitine železa ali neželeza. Običajno se uporablja v industrijskih enotah za množično proizvodnjo avtomobilskih kovinskih litih delov, kot so bloki motorjev, glave cilindrov, ročične gredi itd.
2. Gravity Die Casting
Gravitacijsko tlačno litje, znano tudi kot trajno litje v kalupe, izdeluje kovino in kovinske zlitine z uporabo kalupov za večkratno uporabo iz kovine, kot so jeklo, grafit in drugi. S tem postopkom litja kovine lahko proizvedete različne predmete, kot so zobniki, ohišja menjalnika, priključki za cevi, kolesa, bati motorja itd.

3. Vlivanje tlaka
Glede na pritisk obstajata dve obliki tlačno litje. Obstajata dve vrsti tlačnega litja: nizkotlačno tlačno litje in visokotlačno tlačno litje. Visokotlačno tlačno litje se pogosteje uporablja pri množični proizvodnji kompleksnih geometrij, ki zahtevajo visoko natančnost. Po drugi strani je nizkotlačno tlačno litje prednostni postopek za proizvodnjo velikih in preprostih komponent.

4. Vlitje naložb
Naložbeno litje, znano tudi kot ulivanje po izgubljenem vosku, je metoda izdelave kovinskih ulitkov z vlaganjem voščenega vzorca z ognjevzdržnim materialom in vezivom za oblikovanje keramičnega kalupa za enkratno uporabo in nato vlivanjem staljene kovine v kalup.
Naložbeno litje je drag in delovno intenziven postopek, ki se lahko uporablja za množično proizvodnjo ali v zapletenih ulitkih za izdelavo izdelkov iz kovinskih ulitkov, kot so zobniki, prtljažniki za kolesa, moto diski in nadomestni deli za peskalne stroje.

5. Vlivanje mavca
Vlivanje mavca je enako vlivanju peska, vendar je kalup sestavljen iz materiala, znanega kot "omet pariza." Omet hladi kovino počasneje kot pesek zaradi svoje omejene toplotne prevodnosti in toplotne zmogljivosti, ki pomaga pri doseganju visoke natančnosti, zlasti za ozke koščke prečnega prereza.
Vendar ni primeren za visokotemperaturne železove materiale. Vlivanje mavčnih plesni omogoča proizvodnjo majhnih ulitkov 30 gramov in masivnih ulitkov v višini 45 kilogramov. Spodnja slika na primer prikazuje lito komponento, ki jo je ustvaril ta postopek z debelino odseka 1 mm.

6. Centrifugalno kasting
Centrifugalno litje, znano tudi kot roto litje, je metoda izdelave cilindričnih predmetov v industrijskem okolju z uporabo centrifugalnih sil. Staljena kovina se pri tej metodi ulivanja kovine vlije v pripravljeno predilno matrico. Pri visokem tlaku centrifugalne sile pomagajo pri porazdelitvi staljene kovine v matrici.

7. Igranje z izgubljeno peno
The ulivanje izgubljene pene Metoda je podobna vložnemu litju, le da je vzorec narejen iz pene in ne iz voska. Ko je dizajn izdelan, je prevlečen z ognjevzdržno keramiko s potapljanjem, premazovanjem, brizganjem ali ščetkanjem. Staljeno kovino nato vlijemo v kalup, da ustvarimo želeni izdelek.
Ta postopek velja za široko paleto materialov, vključno z zlitinskim jeklom, ogljikovim jeklom, litoželem železom, železom zlitinami in drugimi.

8. Vlivanje vakuuma
Kot pove že ime, je vakuumsko ulivanje vrsta ulivanja, pri katerem proizvodnja poteka pod vakuumskim tlakom 100 barov ali manj, da se iz votline kalupa odvajajo izpušni plini. Za odstranitev mehurčkov in zračnih žepov se staljena kovina vlije v votlino kalupa znotraj vakuumske komore.
Metoda vakuumskega tlačnega litja se pogosto uporablja v različnih panogah, vključno z avtomobilsko, vesoljsko, elektroniko, pomorstvom in telekomunikacijami. Posledično so strukturne komponente šasije in elementi karoserije vozila med komponentami, proizvedenimi s to proizvodno tehniko.

9. Stiskanje igranja
tlačno litje, zlasti je obetaven postopek ulivanja za varnostno kritične elemente v avtomobilskih sistemih. Spoji prostorskega okvirja, aluminijasti sprednji krmilni členki, okvirji šasije, nosilci ali vozli so primeri. Ta postopek litja kovin združuje prednosti litja in kovanja. Na primer, visok tlak, uporabljen med strjevanjem, pomaga pri preprečevanju krčenja in poroznosti. Vendar pa zaradi posebnih potreb po orodjih ni tako običajen za veliko proizvodnjo kot drugi postopki litja.

10. neprekinjeno igranje
Omogoča kontinuirano množično izdelavo kovinskih profilov s konstantnim presekom, kot že ime pove. Ta način ulivanja se običajno uporablja pri izdelavi jeklenih palic. Kontinuirano litje proizvaja izdelke, ki so na splošno enotni, konsistentni in gosti.

11. Oblikovanje lupine
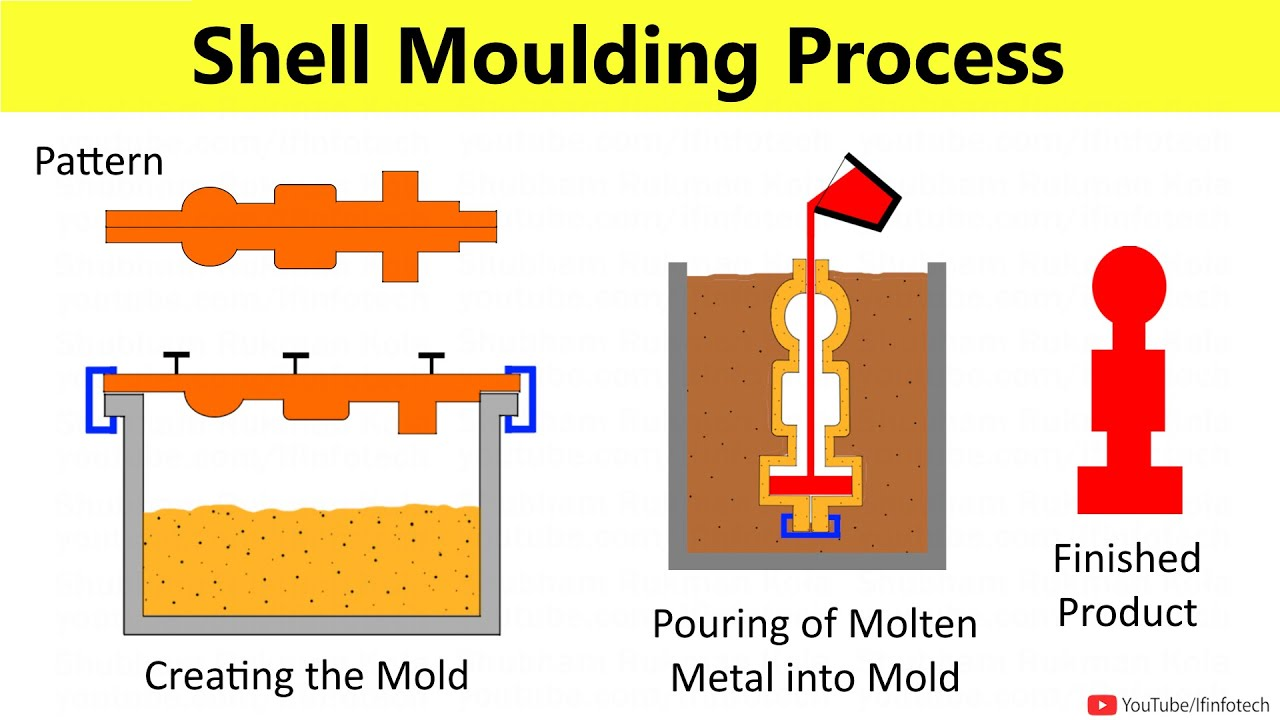
Oblikovanje školjke je postopek vlivanja v kalupe, ki uporablja kalupe za enkratno uporabo. Podoben je postopku litja v pesek, le da namesto bučke s peskom tvori komoro kalupa strjena lupina iz peska. Pesek, ki se uporablja pri litju v pesek, je finejši in je kombiniran s smolo, tako da ga je mogoče toplotno obdelati in cementirati v lupino, ki obdaja dizajn. Oblikovanje lupin se uporablja za izdelavo industrijskih predmetov, kot so ohišja menjalnika, ojnice, majhni čolni, pokrovi vozil, cilindrične glave, odmične gredi, telesa ventilov itd. Izdelki za litje imajo gladko površino in so dimenzijsko natančni.
Osnovni koraki različne proizvodnje kastinga
Večinoma postopki vlivanja sledijo nekaterim osnovnim korakom, kot so izdelava vzorcev, izdelava plesni, izbira in izlivanje kovinskih zlitin in nazadnje, zaključek igranega dela.
- Izdelava vzorcev
Če želite ustvariti vzorec, se je zelo pomembno odločiti o obliki kalupa. Za to so uporabljeni materiali vosek, pesek, plastika ali celo les.
- Izdelava plesni
Po tem bo treba razviti različne vrste kalupov za igranje. Kalup za enkratno uporabo lahko proizvedemo iz peska, omet ali keramične lupine. Vsak ima edinstven način proizvodnje. Poleg tega se v peči zgorejo vzorci iz pene ali voska.
- Izberite kovinske zlitine
Kovinski ulitki so narejeni iz železovih ali neželenih zlitin. Zlitine so kemična mešanica elementov z mehanskimi lastnostmi, ki se izkažejo za najbolje v končnih aplikacijah, medtem ko železove zlitine so sestavljene iz jekla, kopnega železa in sivega železa. Po drugi strani pa neželene kovine obsegajo aluminijeve zlitine, brona in baker.
- Zlitino stopite in jo nalijte po potrebi.
Ko so izbrane kovinske zlitine, je naslednji korak vlivanje kovine v kalup. Ta postopek vključuje postavitev trdne kovine nad loncem in ogrevanje z odprtim plamenom ali v peči, dokler se ne stopi. Za majhno vlivanje je možno nalivanje staljene kovine neposredno iz lončka, vendar lahko veliki ulitki zahtevajo, da se kovina vlije v večjo žlico, preden jo odstranite v kalup.
- Zaključek
Ko se utrdi, se izvleče produkt vlivanja in na njem se izvede končna obdelava kovinskih površin. Poleg tega lahko postopek zaključka vključuje tudi čiščenje ali obdelavo pri odstranjevanju presežka materiala za večji odpadni material.

Primerjava prednosti in slabosti
Za lažjo primerjavo med omenjenimi 15 metodami igranja je tu zbirka njihovih prednosti in slabosti.
| Metoda igranja | Prednosti | Slabosti |
| Die Casting | Visoka natančnost, gladka površina, visoka produktivnost | Stroški izdelave visokih plesni, krhkast |
| Pesek | Nizki stroški, primerni za velike dele, vsestranski | Groba površina, potencialne napake, nizka produktivnost |
| Naložbeno kasting | Visoka natančnost, zapletene podrobnosti, vsestranske | Visoki proizvodni stroški, dolg proizvodni cikel |
| Centrifugal Casting | Visoka čistost, brez poroznosti, brez notranjega stresa | Omejena na osi-simetrične dele, nizka produktivnost |
| Izgubljeno peno | Velika natančnost, primerna za velike zapletene dele | Visoki stroški, omejene materialne možnosti, onesnaževanje |
| Trajno kalup | Dolgo življenje plesni, visoka produktivnost, nizki stroški | Omejuje kompleksne geometrije, visoki stroški plesni |
| Vlivanje mavca | Primerno za umetniške in dekorativne predmete | Visoki stroški, krhkost, neprimerna za velike dele |
| Vakuumsko igranje | Velika natančnost, dobra kakovost površine, preglednost | Visoki stroški opreme, primerni za majhne serije |
| Neprekinjeno igranje | Visoka produktivnost, nizki materialni odpadki | Omeji oblike dela, visoki stroški opreme |
| Oblikovanje lupine | Visoka natančnost, dobra kakovost površine, dolgo življenje plesni | Visoki stroški, primerni za majhne serije |
| Vlivanje pritiska | Visoka produktivnost, velika natančnost, primerna za množično proizvodnjo | Stroški izdelave visokih plesni, primerni za majhne dele |
| Stiskanje kastinga | Združuje litje in kovanje, visoko gostoto | Visoka oprema in potrebe po postopku, visoki stroški |
| Vlivanje z nizkim tlakom | Nižji stroški, kakovostni deli | Visoki stroški opreme, primerni za majhne serije |
| Duktilno litino železa | Visoka žilavost, visoka moč, vsestranska | Visoki stroški proizvodnje zahtevajo strog nadzor nad zlitinami |
| Gravity Die Casting | Preprosti, nizki stroški, primerni za majhne serije | Nižja natančnost in kakovost površine, primerna za preproste dele |
Izbira pravega proizvajalca kastinga
Izbira pravega proizvajalca ulitkov zagotavlja, da bo vaš projekt izpolnjeval cilje glede oblikovanja, proračuna in kakovosti. pri Kbear Metal, specializirani smo za zagotavljanje vrhunskih rešitev za ulivanje, prilagojenih vašim potrebam. Ne glede na to, ali potrebujete natančno vlivanje ali robustno litje v pesek, naše strokovno znanje zagotavlja brezhibne rezultate.
Izbira Kbear Metal pomeni, da doživljamo neprimerljivo izdelavo, zanesljivo storitev in predanost superiornosti. Povežite se danes in se naučite, kako lahko vašo vizijo uresničimo!
Zaključek
Ko gre za izbiro pravega postopka litja za vaš kovinski projekt po meri, je znanje ključnega pomena. Nezadostno znanje lahko močno vpliva na kakovost, stroške in splošni uspeh vašega izdelka. Če razumete 11 različnih vrst postopkov litja, o katerih razpravljamo v zgornjih razdelkih, se lahko bolj informirano odločite, kateri bo najbolj ustrezal vašim potrebam proizvodnje.



