


С ростом промышленного спроса и приложений растет спрос на сложную и высококачественную продукцию. К счастью, разные виды процессы литья стало возможным в производстве сложных и точных продуктов для различных применений и потребностей пользователей.
Чтобы выбрать подходящий кастинг метод для ваших нужд, полезно понимать преимущества и недостатки этих методов. В следующей статье дается краткое описание некоторых типов процессов литья, а также их плюсы и минусы.
Обзор процесса литья
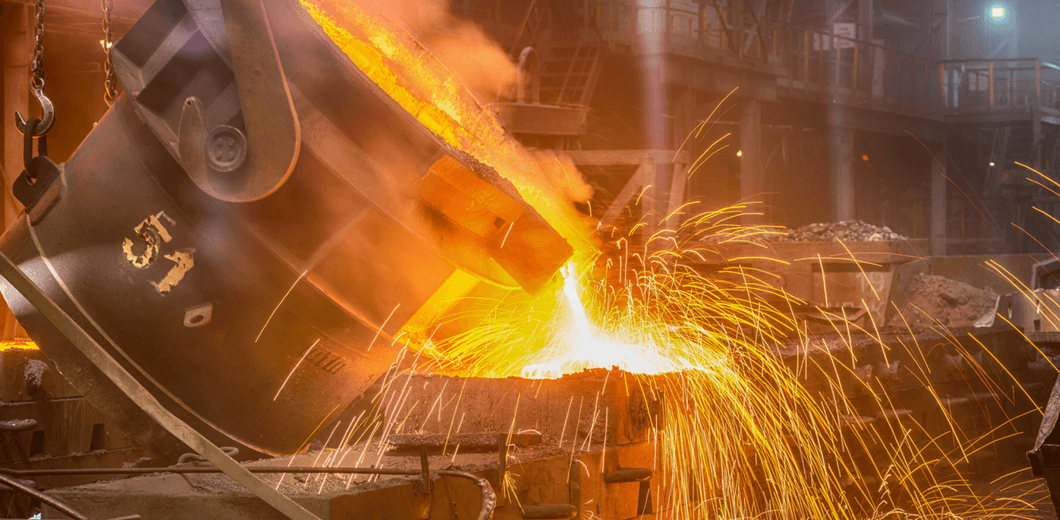
А процесс литья Это метод производства, при котором металлические детали желаемой формы производятся путем заливки расплавленного металла в форму, его затвердевания и охлаждения до комнатной температуры. Он способен производить сложные и замысловатые детали независимо от их размеров.
Кастинг может производить изотропные металлические детали в больших количествах, что делает их пригодными для массового производства. Кроме того, для удовлетворения конкретных требований пользователя существуют различные типы литья, которые различаются используемым материалом и формой.
Различные типы процесса литья
1. Процесс литья в песок

Кастинг песка представляет собой гибкий процесс литья, который можно использовать для отливки любых сплавов черных и цветных металлов. Он обычно используется на промышленных предприятиях для массового производства автомобильных металлических деталей, таких как блоки двигателей, головки цилиндров, коленчатые валы и т. д.
2. Гравитационное литье под давлением
Гравитация литья, также известная как литье в постоянные формы, производит металлы и металлические сплавы с использованием многоразовых форм из металлов, таких как сталь, графит и другие. Этот процесс литья металла позволяет производить различные изделия, такие как шестерни, корпуса редукторов, фитинги для труб, колеса, поршни двигателей и так далее.

3. Литье под давлением
В зависимости от давления различают две формы: литье под давлением. Существует два типа литья под давлением: литье под низким давлением и литье под высоким давлением. Литье под высоким давлением чаще используется при массовом производстве изделий сложной геометрии, требующих высокой точности. С другой стороны, литье под низким давлением является предпочтительным процессом литья для производства крупных и простых компонентов.

4. Литье по выплавляемым моделям
Инвестиционный кастинг, также известный как литье по выплавляемым моделям, представляет собой метод производства металлических отливок путем нанесения на восковую модель огнеупорного материала и связующего вещества для придания формы одноразовой керамической форме, а затем заливки расплавленного металла в форму.
Инвестиционный кастинг Это дорогостоящий и трудоемкий процесс, который можно использовать в массовом производстве или при сложной отливке для изготовления металлических отливок, таких как шестерни, багажники велосипедов, мотоциклетные диски и запасные части для пескоструйных машин.

5. Гипсовое литье
Литье из гипса идентично литью в песчаные формы, однако форма состоит из материала, известного как «Парижский гипс». Гипс охлаждает металл медленнее, чем песок, из-за его ограниченной теплопроводности и теплоемкости, что помогает достичь высокой точности, особенно для деталей с узким поперечным сечением.
Однако он не подходит для высокотемпературных черных металлов. Литье в гипсовые формы позволяет изготавливать как небольшие отливки весом 30 грамм, так и массивные отливки весом 45 килограммов. Например, на рисунке ниже показана литая деталь, созданная этим процессом, с толщиной сечения 1 мм.

6. Центробежное литье
Центробежное литье, также известное как ротационное литье, представляет собой метод производства цилиндрических предметов в промышленных условиях с использованием центробежных сил. При этом методе литья металла расплавленный металл заливают в подготовленную формовочную головку. При высоком давлении центробежные силы способствуют распределению расплавленного металла внутри матрицы.

7. Литье по выплавляемым моделям
А литье по выплавляемым моделям Метод аналогичен литью по выплавляемым моделям, за исключением того, что модель сделана из пенопласта, а не из воска. После изготовления конструкции ее покрывают огнеупорной керамикой путем погружения, нанесения покрытия, распыления или нанесения кистью. Затем расплавленный металл заливают в форму для создания желаемого продукта.
Этот процесс применим к широкому спектру материалов, включая легированную сталь, углеродистую сталь, легированный чугун, ферросплавы и другие.

8. Вакуумное литье
Как следует из названия, вакуумное литье — это тип литья, при котором производство происходит под давлением вакуума 100 бар или менее с выхлопом газов из полости формы. Для устранения пузырей и воздушных карманов расплавленный металл заливают в полость формы внутри вакуумной камеры.
Метод вакуумного литья под давлением широко используется в различных отраслях промышленности, включая автомобильную, аэрокосмическую, электронную, морскую и телекоммуникационную. В результате конструктивные компоненты шасси и элементы кузова автомобиля входят в число компонентов, производимых с помощью этой технологии производства.

9. Сжимающий кастинг
Выдавливание литья под давлением, в частности, это многообещающий процесс литья критически важных для безопасности элементов автомобильных систем. Примерами могут служить шарниры пространственной рамы, алюминиевые передние поворотные кулаки, рамы шасси, кронштейны или узлы. Этот процесс литья металла сочетает в себе преимущества литья и ковки. Например, высокое давление, используемое во время затвердевания, помогает предотвратить усадку и пористость. Однако из-за необходимости в специализированном инструменте для крупного производства это не так распространено, как другие процедуры литья.

10. Непрерывное литье
Он обеспечивает непрерывное массовое производство металлических профилей постоянного сечения, как следует из названия. Этот метод литья обычно используется при производстве стальных стержней. Непрерывное литье позволяет получать продукты, которые обычно однородны, однородны и плотны.

11. Формование ракушки
Литье ракушки Это процедура литья в формы, в которой используются одноразовые формы. Он аналогичен процессу литья в песок, за исключением того, что вместо опоки с песком камера формы образует затвердевшая песчаная оболочка. Песок, используемый при литье в песчаные формы, более мелкий, и его смешивают со смолой, чтобы его можно было подвергнуть термической обработке и зацементировать в оболочку, окружающую конструкцию. Оболочечное формование используется для создания таких промышленных изделий, как корпуса коробок передач, шатуны, малогабаритные лодки, капоты автомобилей, цилиндрические головки, распределительные валы, гидроблоки и т.д. Литые изделия имеют гладкую поверхность и имеют точные размеры.
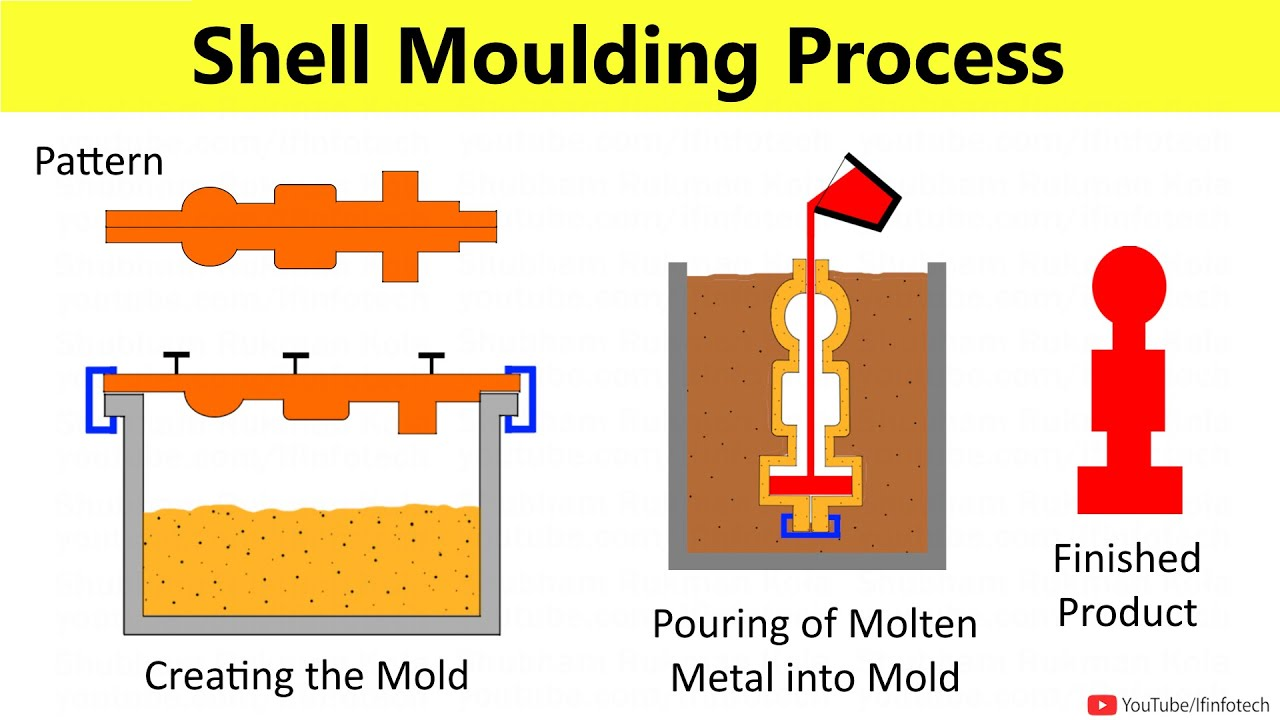
Основные этапы производства различных отливок
В основном процессы литья состоят из нескольких основных этапов, таких как изготовление моделей, изготовление форм, выбор и заливка металлических сплавов и, наконец, обработка отлитой детали.
- Изготовление выкроек
Для создания выкройки очень важно определиться с формой формы. Для этого используются воск, песок, пластик или даже дерево.
- Изготовление пресс-форм
После этого потребуется разработать различные типы форм для литья. Одноразовую форму можно изготовить из песка, гипса или керамической оболочки. У каждого свой уникальный метод производства. Кроме того, в печи обжигают узоры из пенопласта или воска.
- Выберите металлические сплавы
Металлические отливки изготавливаются из черных или цветных сплавов. Сплавы представляют собой химическую смесь элементов с механическими свойствами, которые лучше всего проявляют себя при окончательном литье, тогда как сплавы железа состоят из стали, ковкого железа и серого чугуна. С другой стороны, цветные металлы включают алюминиевые сплавы, бронзу и медь.
- Расплавьте сплав и залейте его по мере необходимости.
После выбора металлических сплавов следующим шагом является заливка металла в форму. Этот процесс включает в себя помещение твердого металла в тигель и его нагревание открытым пламенем или в печи до тех пор, пока он не расплавится. При небольшой отливке возможен разлив расплавленного металла непосредственно из тигля, но при больших отливках может потребоваться перелить металл в ложку большего размера, прежде чем выгружать его в форму.
- Отделка
После затвердевания изделие из отливки вынимают и производят обработку его поверхности металла. Кроме того, процесс отделки может также включать очистку или механическую обработку для удаления лишнего материала для более крупных отходов.

Сравнение преимуществ и недостатков
Чтобы облегчить сравнение вышеупомянутых 15 методов литья, вот подборка их преимуществ и недостатков.
| Метод литья | Преимущества | Недостатки |
| Умирать кастинг | Высокая точность, гладкая поверхность, высокая производительность. | Высокая стоимость изготовления пресс-формы, хрупкость |
| Кастинг песка | Низкая стоимость, подходит для крупных деталей, универсальный. | Шероховатая поверхность, возможные дефекты, низкая производительность. |
| Инвестиционное литье | Высокая точность, сложные детали, универсальность | Высокая стоимость производства, длительный производственный цикл. |
| Центробежный кастинг | Высокая чистота, отсутствие пористости, отсутствие внутреннего напряжения. | Ограничено осесимметричными деталями, низкая производительность. |
| Потерянный пенопластовый кастинг | Высокая точность, подходит для больших сложных деталей. | Высокая стоимость, ограниченный выбор материалов, загрязнение окружающей среды. |
| Постоянное литье плесени | Длительный срок службы пресс-формы, высокая производительность, низкая стоимость. | Ограничивает сложную геометрию, высокую стоимость пресс-формы |
| Гипсовая кастинг | Подходит для предметов искусства и декоративных предметов. | Высокая стоимость, хрупкость, непригоден для изготовления крупных деталей. |
| Вакуумный кастинг | Высокая точность, хорошее качество поверхности, прозрачность. | Высокая стоимость оборудования, подходит для небольших партий. |
| Непрерывное кастинг | Высокая производительность, низкий уровень отходов материала | Ограничение формы деталей, высокая стоимость оборудования. |
| Формование ракушек | Высокая точность, хорошее качество поверхности, длительный срок службы пресс-формы. | Высокая стоимость, подходит для небольших партий. |
| Литье под давлением | Высокая производительность, высокая точность, подходит для массового производства. | Высокая стоимость изготовления пресс-формы, подходит для небольших деталей. |
| Сжимающий кастинг | Сочетает в себе литье и ковку, высокая плотность. | Высокие требования к оборудованию и процессу, высокая стоимость. |
| Литье под низким давлением | Низкая стоимость, качественные детали | Высокая стоимость оборудования, подходит для небольших партий. |
| Литье из ковкого чугуна | Высокая прочность, высокая прочность, универсальность | Высокая стоимость производства, требует строгого контроля сплава. |
| Гравитационное литье под давлением | Простой, недорогой, подходит для небольших партий. | Более низкая точность и качество поверхности, подходит для простых деталей. |
Выбор подходящего производителя отливок
Выбор подходящего производителя отливок гарантирует, что ваш проект будет соответствовать целям дизайна, бюджета и качества. В Кбеар Металл, Мы специализируемся на поставке высококачественных решений для литья, адаптированных к вашим потребностям. Независимо от того, требуется ли вам точное литье по выплавляемым моделям или надежное литье в песчаные формы, наш опыт гарантирует безупречные результаты.
Выбор Кбеар Металл означает переживание непревзойденного мастерства, надежного обслуживания и преданности превосходству. Свяжитесь с нами сегодня и узнайте, как мы можем внести ваше видение в реальность!
Заключение
Когда дело доходит до выбора правильного процесса литья для вашего индивидуального проекта по металлу, знания имеют решающее значение. Недостаточные знания могут существенно повлиять на качество, стоимость и общий успех вашего продукта. Понимая 11 различных типов процессов литья, обсуждаемых в разделах выше, вы сможете принять более обоснованное решение относительно того, какой из них лучше всего соответствует вашим производственным потребностям.



