


Artan endüstriyel talep ve uygulamalarla birlikte karmaşık ve yüksek kaliteli ürünlere olan talep de artıyor. Neyse ki, farklı türleri döküm işlemleri çeşitli uygulamalara ve kullanıcı ihtiyaçlarına yönelik karmaşık ve hassas ürünlerin imalatında mümkün olmuştur.
Uygun olanı seçmek için döküm İhtiyacınıza uygun yöntemi seçerken bu yöntemlerin avantaj ve dezavantajlarını anlamanız avantajlı olacaktır. Aşağıdaki makale, bazı döküm işlemleri türlerinin artıları ve eksileri ile birlikte kısa bir açıklamasını vermektedir.
Döküm Sürecine Genel Bakış
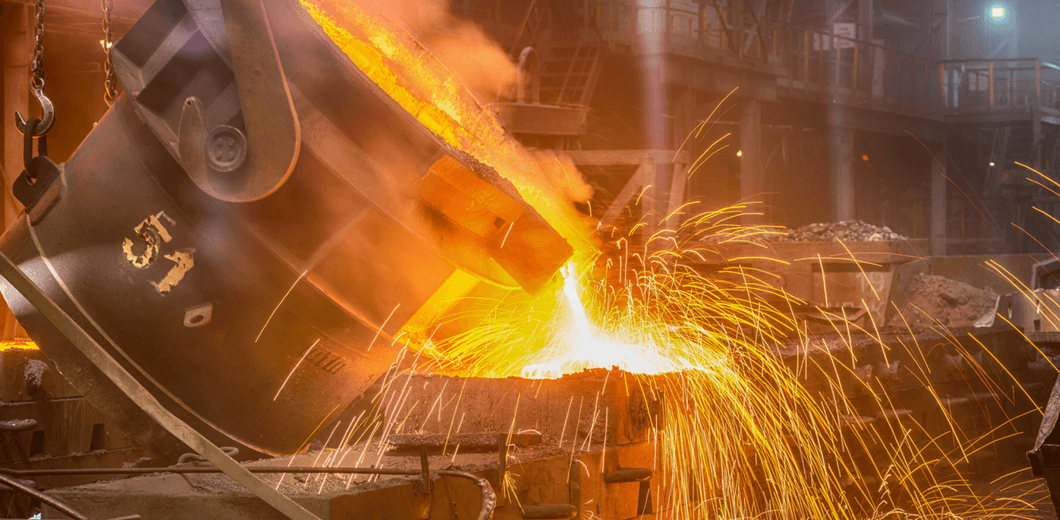
. döküm süreci Erimiş metalin bir kalıba dökülüp katılaştırılıp oda sıcaklığına kadar soğutulması yoluyla istenilen şekilli metal parçalar üreten bir imalat yöntemidir. Boyutlarına bakılmaksızın karmaşık ve karmaşık parçalar üretme kapasitesine sahiptir.
Döküm büyük miktarlarda izotropik metal parçalar üretebilir ve bunun sonucunda seri üretime uygun hale gelir. Ayrıca, belirli kullanıcı gereksinimlerini karşılamak için, kullanılan malzeme ve kalıba göre farklılık gösteren farklı döküm türleri vardır.
Farklı Döküm İşlemi Türleri
1. Kum Döküm Prosesi

Kum dökümü herhangi bir demirli veya demirsiz metal alaşımını dökmek için kullanılabilen esnek bir döküm işlemidir. Motor blokları, silindir kafaları, krank milleri vb. otomotiv metal döküm parçalarının seri üretimi için endüstriyel birimlerde yaygın olarak kullanılır.
2. Yerçekimi Basınçlı Döküm
Yerçekimi kalıp dökümKalıcı kalıba döküm olarak da bilinen, çelik, grafit ve diğerleri gibi metallerden yapılmış yeniden kullanılabilir kalıpları kullanarak metal ve metal alaşımları üretir. Bu metal döküm işlemi dişliler, dişli muhafazası, boru bağlantı parçaları, tekerlekler, motor pistonları vb. gibi çeşitli öğeler üretebilir.

3. Basınçlı Döküm
Basınca bağlı olarak iki şekli vardır. basınçlı döküm. İki tür basınçlı döküm vardır: alçak basınçlı döküm ve yüksek basınçlı döküm. Yüksek basınçlı döküm, yüksek hassasiyet gerektiren karmaşık geometrilerin seri imalatında daha yaygın olarak kullanılır. Düşük basınçlı döküm ise büyük ve basit parça üretimi için tercih edilen bir döküm prosesidir.

4. Hassas Döküm
Hassas dökümKayıp balmumu dökümü olarak da bilinen, tek kullanımlık bir seramik kalıbı şekillendirmek için bir mum deseninin refrakter malzeme ve bir bağlayıcı madde ile işlenmesi ve ardından erimiş metalin kalıba dökülmesi yoluyla metal döküm üretme yöntemidir.
Hassas döküm dişliler, bisiklet gövdeleri, moto diskleri ve kumlama makinesi yedek parçaları gibi metal döküm ürünleri yapmak için seri üretimde veya karmaşık dökümlerde kullanılabilen maliyetli ve emek yoğun bir işlemdir.

5. Alçı Döküm
Alçı dökümü kum dökümüyle aynıdır ancak kalıp 'Paris Alçısı' olarak bilinen bir malzemeden oluşur. Alçı, sınırlı ısı iletkenliği ve ısı kapasitesi nedeniyle metali kumdan daha yavaş soğutur, bu da özellikle dar kesitli parçalar için yüksek hassasiyet elde edilmesine yardımcı olur.
Ancak yüksek sıcaklıkta demir içeren malzemeler için uygun değildir. Alçı kalıba döküm, 30 gramlık küçük dökümlerin yanı sıra 45 kilogramlık masif dökümlerin üretimine de olanak sağlar. Örneğin aşağıdaki şekil, bu işlemle oluşturulan 1 mm kesit kalınlığına sahip bir döküm bileşenini göstermektedir.

6. Santrifüj Döküm
Roto döküm olarak da bilinen santrifüj döküm, endüstriyel bir ortamda merkezkaç kuvvetleri kullanılarak silindirik nesneler üretme yöntemidir. Bu metal döküm yönteminde erimiş metal hazırlanmış bir eğirme kalıbına dökülür. Yüksek basınçta merkezkaç kuvvetleri erimiş metalin kalıp içinde dağılımına yardımcı olur.

7. Kayıp Köpük Dökümü
. kayıp köpük dökümü Yöntem, modelin balmumu yerine köpükten yapılması dışında hassas döküme benzer. Tasarım üretildikten sonra daldırma, kaplama, püskürtme veya fırçalama yoluyla refrakter seramik ile kaplanır. Erimiş metal daha sonra istenen ürünü oluşturmak için kalıba dökülür.
Bu işlem, alaşımlı çelik, karbon çeliği, alaşımlı dökme demir, demir alaşımları ve diğerleri dahil olmak üzere çok çeşitli malzemelere uygulanabilir.

8. Vakumlu Döküm
Adından da anlaşılacağı gibi vakumlu döküm, kalıp boşluğundan gazın atılması için imalatın 100 bar veya daha az vakum basıncı altında gerçekleştiği bir döküm türüdür. Kabarcıkları ve hava ceplerini ortadan kaldırmak için erimiş metal, bir vakum odası içindeki kalıp boşluğuna dökülür.
Vakumlu döküm yöntemi, otomotiv, havacılık, elektronik, denizcilik ve telekomünikasyon dahil olmak üzere çeşitli endüstrilerde yaygın olarak kullanılmaktadır. Sonuç olarak yapısal şasi bileşenleri ve araç gövde elemanları da bu imalat tekniği ile üretilen bileşenler arasında yer almaktadır.

9. Sıkma Dökümü
Pres döküm sıkma, özellikle otomobil sistemlerindeki güvenlik açısından kritik elemanlar için umut verici bir döküm işlemidir. Uzay çerçeve bağlantıları, alüminyum ön direksiyon mafsalları, şasi çerçeveleri, braketler veya düğümler bunlara örnektir. Bu metal döküm işlemi, döküm ve dövmenin avantajlarını birleştirir. Örneğin katılaşma sırasında kullanılan yüksek basınç, büzülmenin ve gözenekliliğin önlenmesine yardımcı olur. Ancak özel takım ihtiyaçları nedeniyle büyük üretimlerde diğer döküm prosedürleri kadar yaygın değildir.

10. Sürekli Döküm
Adından da anlaşılacağı gibi sabit kesitli metal profillerin sürekli seri imalatına olanak sağlar. Bu döküm tarzı genellikle çelik çubukların imalatında kullanılır. Sürekli döküm, genellikle tekdüze, tutarlı ve yoğun ürünler üretir.

11. Kabuk Kalıplama
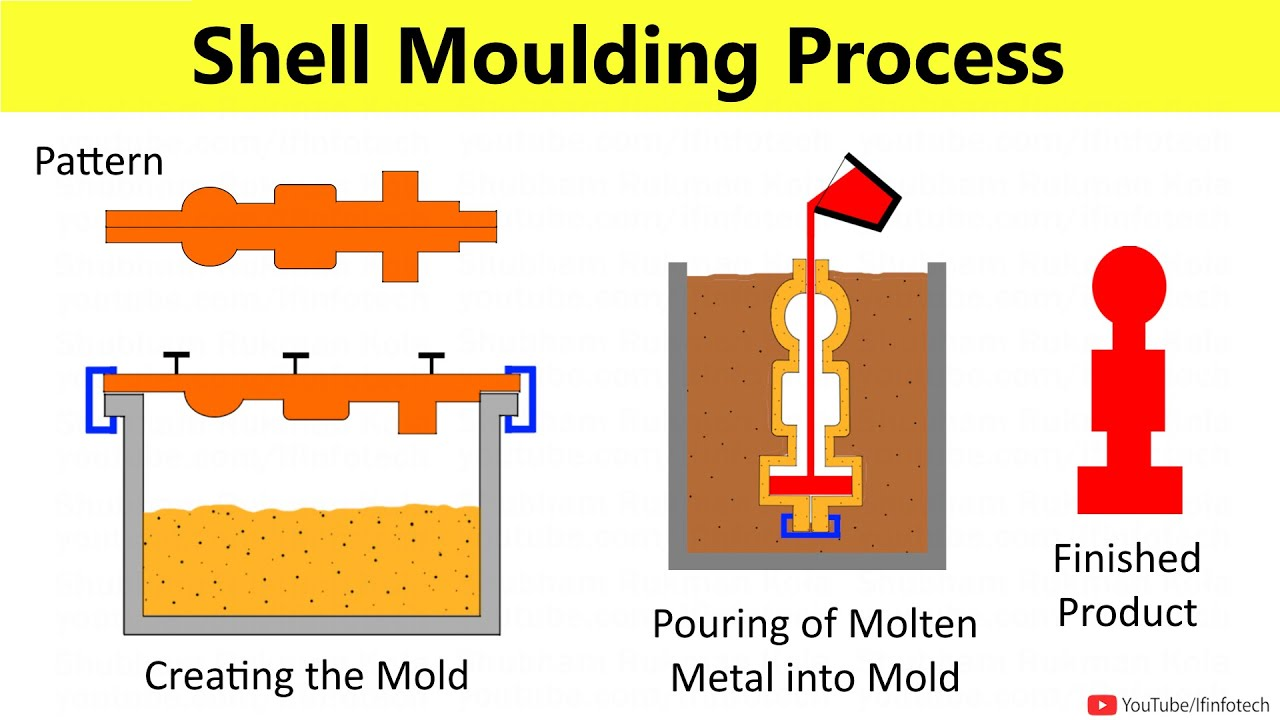
Kabuk kalıplama tek kullanımlık kalıpların kullanıldığı bir kalıp döküm işlemidir. Kum döküm işlemine benzer, ancak bir şişe kum yerine sertleştirilmiş kum kabuğu kalıp odasını oluşturur. Kum dökümünde kullanılan kum daha incedir ve ısıl işleme tabi tutulabilmesi ve tasarımı çevreleyen kabuğa yapıştırılabilmesi için bir reçine ile birleştirilir. Kabuk kalıplama, dişli kutusu muhafazası, bağlantı çubukları, küçük boyutlu tekneler, araç kaportaları, silindirik kafalar, eksantrik milleri, valf gövdeleri vb. gibi endüstriyel öğeler oluşturmak için kullanılır. Döküm ürünleri pürüzsüz bir yüzey kaplamasına sahiptir ve boyutsal olarak doğrudur.
Farklı Döküm Üretiminin Temel Adımları
Döküm işlemleri çoğunlukla model yapımı, kalıp yapımı, metal alaşımlarının seçimi ve dökülmesi ve son olarak döküm parçasının bitirilmesi gibi bazı temel adımları takip eder.
- Desen Yapımı
Desen oluşturmak için kalıbın şekline karar vermek çok önemlidir. Bunun için kullanılan malzemeler balmumu, kum, plastik ve hatta ahşaptır.
- Kalıp yapımı
Bunu takiben döküm için çeşitli kalıp türlerinin geliştirilmesi gerekecektir. Tek kullanımlık kalıp kumdan, alçıdan veya seramik kabuktan üretilebilir. Her birinin kendine özgü bir üretim yöntemi vardır. Ayrıca köpük veya balmumundan yapılan desenler fırında yakılır.
- Metal alaşımlarını seçin
Metal dökümler demir veya demir dışı alaşımlardan yapılır. Alaşımlar, son döküm uygulamalarında en iyi sonucu veren mekanik özelliklere sahip elementlerin kimyasal bir karışımıdır; demirli alaşımlar ise çelik, dövülebilir demir ve gri demirden oluşur. Demir dışı metaller ise alüminyum alaşımları, bronz ve bakırdan oluşur.
- Alaşımı eritin ve gerektiği gibi dökün.
Metal alaşımları seçildikten sonra, bir sonraki adım metalin kalıba dökülmesidir. Bu işlem, katı bir metalin bir pota üzerine yerleştirilmesini ve açık alev kullanılarak veya fırında eriyene kadar ısıtılmasını içerir. Küçük dökümler için, erimiş metalin doğrudan potadan dökülmesi mümkündür, ancak büyük dökümler, metalin kalıba atılmadan önce daha büyük bir kaşığa dökülmesini gerektirebilir.
- Bitirme
Katılaştıktan sonra döküm ürünü çıkarılır ve üzerine metal yüzey işlemi yapılır. Ayrıca bitirme işlemi, daha büyük atık malzeme için fazla malzemenin çıkarılmasında fırçalama veya makineyle işlemeyi de içerebilir.

Avantaj ve dezavantajların karşılaştırılması
Bahsedilen 15 döküm yöntemi arasında karşılaştırmayı kolaylaştırmak için burada bunların avantaj ve dezavantajlarının bir derlemesi verilmiştir.
| Döküm Yöntemi | Avantajları | Dezavantajları |
| Die Döküm | Yüksek hassasiyet, pürüzsüz yüzey, yüksek verimlilik | Yüksek kalıp imalat maliyeti, kırılganlık |
| Kum dökümü | Düşük maliyetli, büyük parçalara uygun, çok yönlü | Pürüzlü yüzey, potansiyel kusurlar, düşük verimlilik |
| Hassas Döküm | Yüksek hassasiyet, karmaşık ayrıntılar, çok yönlü | Yüksek üretim maliyeti, uzun üretim döngüsü |
| Savurma döküm | Yüksek saflık, gözeneklilik yok, iç gerilim yok | Eksen simetrik parçalarla sınırlı, düşük üretkenlik |
| Kayıp Köpük Dökümü | Büyük karmaşık parçalar için uygun, yüksek hassasiyet | Yüksek maliyet, sınırlı malzeme seçenekleri, kirlilik |
| Kalıcı Kalıp Döküm | Uzun kalıp ömrü, yüksek verimlilik, düşük maliyet | Karmaşık geometrileri sınırlar, yüksek kalıp maliyeti |
| Alçı Döküm | Sanat ve dekoratif öğeler için uygundur | Yüksek maliyet, kırılganlık, büyük parçalar için uygun değil |
| Vakumlu Döküm | Yüksek hassasiyet, iyi yüzey kalitesi, şeffaflık | Küçük partiler için uygun, yüksek ekipman maliyeti |
| Sürekli döküm | Yüksek verimlilik, düşük malzeme israfı | Parça şekillerini sınırlar, yüksek ekipman maliyeti |
| Kabuk Kalıplama | Yüksek hassasiyet, iyi yüzey kalitesi, uzun kalıp ömrü | Küçük partiler için uygun, yüksek maliyet |
| Basınçlı Döküm | Yüksek verimlilik, yüksek hassasiyet, seri üretime uygun | Küçük parçalar için uygun, yüksek kalıp imalat maliyeti |
| Sıkma Döküm | Döküm ve dövmeyi birleştirir, yüksek yoğunluk | Yüksek ekipman ve proses gereksinimleri, yüksek maliyet |
| Alçak Basınçlı Döküm | Daha düşük maliyetli, yüksek kaliteli parçalar | Küçük partiler için uygun, yüksek ekipman maliyeti |
| Sfero Döküm | Yüksek tokluk, yüksek mukavemet, çok yönlü | Yüksek üretim maliyeti, sıkı alaşım kontrolü gerektirir |
| Yerçekimi kalıp döküm | Basit, düşük maliyetli, küçük partiler için uygun | Basit parçalar için uygun, daha düşük hassasiyet ve yüzey kalitesi |
Doğru Döküm Üreticisini Seçmek
Doğru döküm üreticisini seçmek, projenizin tasarım, bütçe ve kalite hedeflerine ulaşmasını sağlar. Şu tarihte: Kayı Metal, İhtiyaçlarınıza göre uyarlanmış üst düzey döküm çözümleri sunma konusunda uzmanız. İster hassas hassas döküme ister sağlam kum dökümüne ihtiyacınız olsun, uzmanlığımız kusursuz sonuçlar sağlar.
Seçme Kbear Metal eşsiz işçilik, güvenilir hizmet ve üstünlüğe bağlılık anlamına gelir. Bugün bizimle iletişime geçin ve vizyonunuzu nasıl gerçeğe dönüştürebileceğimizi öğrenin!
Çözüm
Özel metal projeniz için doğru döküm sürecini seçme konusunda bilgi çok önemlidir. Yeterince bilgi sahibi olmamak, ürününüzün kalitesini, maliyetini ve genel başarısını büyük ölçüde etkileyebilir. Yukarıdaki bölümlerde tartışılan 11 farklı döküm prosesini anlayarak hangisinin üretim ihtiyaçlarınıza en uygun olduğuna dair daha bilinçli bir karar verebilirsiniz.



