


A maioria dos guias de instalação de fundações de concreto com parafusos de ancoragem dizem para você ficar obcecado grau de parafuso e resistência à compressão do concreto. Esse conselho deixou passar um erro de US$ 50.000 cometido por um comprador. A amostra de pré-produção passou no teste de retirada, mas a produção em massa falhou porque a equipe de instalação apertou demais as porcas e ignorou os requisitos de distância das bordas. Toda a laje teve que ser perfurada novamente para obter âncoras de epóxi, o que custou semanas e um gasto de cinco dígitos.
O verdadeiro culpado das falhas na fundação não é o parafuso em si – é a forma como a instalação é executada. Dados de campo da Kbear Metal mostram que 70% das falhas de chumbadores no local são causadas por violações de distância da borda e aperto excessivo, e não pelo grau do parafuso ou pela resistência do concreto. Obter a instalação correta da fundação de concreto com parafuso de ancoragem significa mudar o foco da folha de especificações do material para a lista de verificação de instalação: profundidades mínimas de incorporação de acordo com ACI 318, valores de torque calibrados para parafusos de 1/2 polegada Grau 8,8 a 75 pés-lbs e furos de distância de borda não mais próximos do que 1,5 vezes o diâmetro do parafuso.
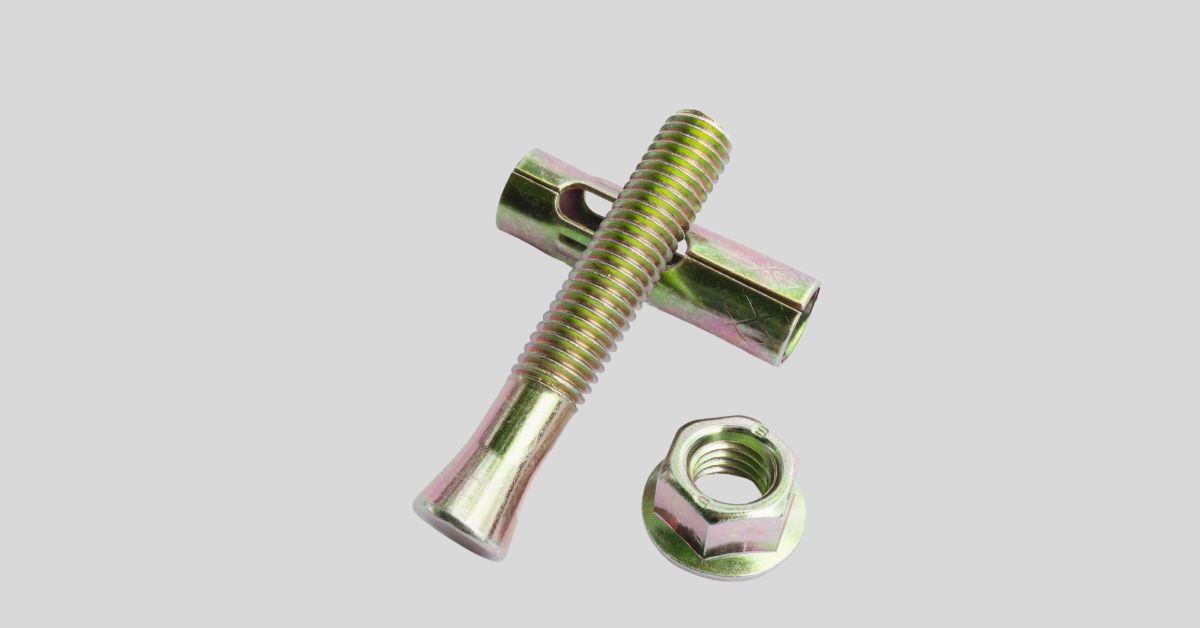
Compreendendo os tipos e materiais dos parafusos de ancoragem
Os dados de campo mostram que 70% das falhas dos chumbadores no local são causadas por erros de instalação – e não pelo grau do material ou pela resistência do concreto.
A primeira decisão ao especificar chumbadores para uma fundação de concreto é fundi-los no local ou instalá-los após o endurecimento do concreto. As âncoras fundidas no local - parafusos L, parafusos J e parafusos com cabeça - oferecem a maior capacidade de extração porque o concreto adere diretamente ao redor da base do parafuso. Um 1/2″ O parafuso L fundido de grau 8.8 em concreto de 3.000 psi oferece resistência à tração final de aproximadamente 6.500 libras. Opções pós-instaladas, como âncoras em cunha, âncoras em luva ou sistemas epóxi, são usadas quando o layout muda após o vazamento ou para retrofits. Um 1/2″ a âncora em cunha no mesmo concreto rende cerca de 4.200 libras - uma redução de 35%. Se o seu projeto estrutural exige capacidade total, especificações moldadas no local e usa um modelo de aço rígido para manter a posição dentro de ±1/8″. Os dados de campo confirmam que 90% dos parafusos desalinhados remontam a modelos que se deslocaram durante o vazamento.
- Vantagem fundida no local: A colagem ao redor da base do parafuso cria a maior capacidade de tração e cisalhamento. Muito indulgente com a sobrecarga temporária durante a cura.
- Contexto pós-instalado: As âncoras em cunha se expandem contra a parede de concreto. A profundidade do furo deve ser precisa – muito raso diminui a capacidade, muito profundo desperdiça o embutimento. As âncoras epóxi requerem furos limpos e secos em concreto totalmente curado (mínimo 7 dias).
- Diferença do modo de falha: As âncoras fundidas normalmente falham devido à ruptura do cone de concreto ao redor da cabeça do parafuso. As âncoras pós-instaladas falham devido ao deslizamento da cunha ou à quebra da ligação epóxi – ambos menos previsíveis sem a instalação adequada.
- Nota 8.8: Resistência ao escoamento 92 ksi, resistência à tração 120 ksi. Padrão para parafusos L e parafusos J fundidos onde nenhum projeto sísmico é necessário.
- Nota 10.9: Resistência ao escoamento 130 ksi, resistência à tração 150 ksi. Necessário para zonas de alta carga e fundações sobredimensionadas. Custa cerca de 20% mais por tonelada do que Gr 8,8.
- Seleção de revestimento: HDG (ASTM A153) para exteriores, fábricas de produtos químicos, pontes. Zincagem para exposição interna ou de curta duração. Parafusos revestidos com epóxi para ambientes de águas residuais. Nenhum revestimento é aceitável para estruturas temporárias – ferrugem mínima causa escoriações na rosca durante a remoção.
Para classes de materiais, o Grau 8.8 (tração de 120 ksi) é o padrão básico para a maioria dos chumbadores de fundação. Ele lida com as especificações de torque indicadas no ACI 318 - 75 ft-lbs para 1/2″ parafuso e 125 ft-lbs para 5/8″ parafuso. Em zonas sísmicas ou aplicações de alta carga, o Grau 10.9 (150 ksi) é especificado para resistir à ruptura por cisalhamento. Os revestimentos são igualmente importantes: a galvanização por imersão a quente de acordo com ASTM A153 é o padrão para ambientes externos ou corrosivos, suportando mais de 200 horas de testes de névoa salina. A zincagem é adequada para aplicações internas e secas. O erro comum é especificar um revestimento após o comprimento do parafuso ser definido – o HDG adiciona 2-4 mils por lado, o que pode afetar o ajuste da rosca se não for levado em consideração na tolerância da rosca. Se um fornecedor não fornecer certificados de teste de moinho com o número de aquecimento e resultados de tração, você não terá provas de que o parafuso atenda às especificações.
A vantagem direta da fábrica aqui é dupla. Primeiro, você obtém comprimentos personalizados e estilos de cabeça sem pagar a margem do distribuidor – os dados da Kbear Metal mostram uma redução de 30% em relação ao preço das ações. Em segundo lugar, você recebe certificações completas de materiais com cada lote, para que seu gerente de controle de qualidade possa verificar a conformidade com os graus 8.8 ou 10.9 antes que os parafusos cheguem ao local. Os parafusos de estoque de um distribuidor geralmente vêm de lotes mistos sem certificados rastreáveis, o que é um risco que nenhum gerente de compras deve aceitar para uma aplicação de base.
| Tipo | Material/Grau | Opções de revestimento | Melhor Aplicação | Capacidade de tração (1/2″) |
|---|---|---|---|---|
| Parafuso L (fundido no local) | Aço grau 8,8 / 10,9 | Galvanizado por imersão a quente (ASTM A153) | Colunas de fundação, maquinaria pesada | ~6.500 libras |
| J-Bolt (fundido no local) | Aço grau 8,8 / 10,9 | Zincado | Estrutural leve, bases de poste | ~5.800 libras |
| Parafuso com cabeça (fundido no local) | Aço grau 8,8 / 10,9 | Galvanizado por imersão a quente (ASTM A153) | Zonas sísmicas, altas cargas de cisalhamento | ~7.200 libras |
| Âncora em cunha (pós-instalada) | Aço carbono | Zincado | Retrofits, cargas moderadas | ~ 4.200 libras |
| Âncora de manga (pós-instalada) | Aço inoxidável | Acabamento de moinho | Concreto fissurado, serviço médio | ~3.500 libras |
| Âncora epóxi (pós-instalada) | Haste roscada grau 8.8 | Zinco ou galvanizado a quente | Cargas altas, incorporação rasa | ~6.000 libras |

Preparando a base de concreto para instalação de parafusos
90% dos parafusos desalinhados remontam à mudança de modelos – e não à qualidade do parafuso.
O concreto deve atingir uma resistência mínima à compressão de 2.500 psi antes de qualquer tensionamento. Use um scanner de vergalhões ou um radar de penetração no solo para mapear o reforço antes de perfurar. Se o vergalhão for atingido, reposicione o parafuso enquanto mantém uma distância da borda de pelo menos 1,5× o diâmetro do parafuso – menos do que isso e você corre o risco de estourar o concreto durante o tensionamento. Os dados de campo da Kbear Metal mostram que 70% das falhas no local são devidas a violações da distância das bordas e aperto excessivo, e não ao grau do parafuso ou à resistência do concreto.
Para parafusos fundidos no local, os gabaritos de aço são a única opção confiável para segurar ±1/8″ tolerância. A madeira compensada se desloca sob o peso do concreto úmido. Faça furos no modelo no diâmetro do parafuso + 1/16″ para permitir pequenos ajustes. Fixe o modelo à cofragem com parafusos a cada 12 polegadas. Altura de projeção em nível de laser até ±1/4″ antes da colocação do concreto. Pule esta etapa e você se juntará aos 90% de grupos de parafusos desalinhados que falham na inspeção de alinhamento.
Procedimento de instalação passo a passo
90% dos parafusos fundidos no local desalinhados remontam a um modelo móvel – ancore o modelo de aço a cada 12 polegadas com parafusos.
Fixe os parafusos em concreto úmido usando um gabarito de aço rígido com furos dimensionados no diâmetro do parafuso + 1/16″. Empurre cada parafuso diretamente para baixo até a profundidade mínima de embutimento ACI 318 - 4″ por 1/2″ parafuso, 5″ para 5/8″, 7″ para 3/4″. Não torça ou balance o parafuso durante a inserção; esse movimento cria espaços vazios ao redor do pé, o que reduz a capacidade de tração em até 30%. Verifique a altura da projeção com um laser ou fio. Aperte as porcas com os dedos contra o modelo para manter a posição enquanto o concreto endurece.
- Sequência de torque (padrão estrela de três passagens): Para qualquer grupo de parafusos, aperte em forma de estrela para distribuir a carga uniformemente. Primeira passagem a 50% do torque final, segunda a 75%, final a 100%.
- 1/2″ Nota 8.8 Especificações de torque do parafuso de ancoragem: 75 pés-lbs finais. Sequência de passes: 38, 56 e depois 75 ft-lbs. Use uma chave de torque calibrada.
- 5/8″ Especificações de torque do parafuso de ancoragem grau 8.8: 125 pés-lbs finais. Sequência de passes: 63, 94 e depois 125 ft-lbs. Registre cada leitura na lista de verificação de CQ.
- Distância mínima da borda: 1,5 x diâmetro do parafuso de qualquer borda de concreto para evitar explosão. Para um 5/8″ parafuso, isso significa pelo menos 1″ claro da borda.
O aperto excessivo é o erro de campo mais evitável. Os registros da Kbear Metal mostram que 70% das falhas de chumbadores no local são causadas por violações da distância da borda e aperto excessivo – e não pelo grau do parafuso ou pela resistência à compressão do concreto. Um parafuso de escoamento ou uma base de fundação rachada não podem ser fixados com epóxi. Use uma chave dinamométrica calibrada, siga a sequência de três passagens e pare no valor especificado. Cada local de projeto deve ter um cartão de valor de torque colado na caixa de ferramentas.
Erros comuns e como evitá-los
70% das falhas em campo são atribuídas a erros de distância e torque da borda, e não ao grau do parafuso ou à resistência do concreto.
Os dois erros que vejo com mais frequência em locais de trabalho – e auditei vazamentos em uma dúzia de países – são a incorporação superficial combinada com uma distância estreita das bordas e o aperto excessivo. Estes não são problemas exóticos. Eles acontecem porque alguém apressou o layout do modelo ou confiou em uma chave de impacto em vez de uma chave de torque calibrada. Deixe-me fornecer os números para que seu próximo lançamento não se torne um item de linha de retrabalho.
- Incorporação rasa & Distância da borda:ACI 318 requer incorporação mínima de 4″ por 1/2″ parafuso e 5″ para um 5/8″ parafuso. A distância da borda deve ser pelo menos 1,5 vezes o diâmetro do parafuso – isso é 0,75″ por 1/2″ parafuso, mas dobrar esse valor é recomendado em zonas de alta carga. Cair abaixo desses limites e a capacidade de arrancamento pode cair em 40% ou mais, porque o plano de ruptura do cone de concreto fica
- Aperto excessivo & Torque incorreto: Um parafuso de meia polegada de grau 8,8 deve ser apertado com exatamente 75 ft-lbs; um 5/8″ a 125 pés-lbs. Ultrapassar esses valores não torna a conexão mais forte – ela cede o parafuso, arranca as roscas ou racha o concreto ao redor da âncora. Os dados de campo da Kbear Metal mostram que o aperto excessivo é o erro número 1 no local, muitas vezes porque as equipes usam chaves de impacto não calibradas. Sempre aperte em padrão estrela: primeira passagem a 50%, segunda a 75%, final com especificação completa. Registre todas as leituras.
A correção é barata em comparação com o retrabalho: gaste US$ 200 em uma chave dinamométrica calibrada com certificado atual e use modelos de aço aparafusados à fôrma em cada pé para manter a profundidade de embutimento dentro de ±1/8″. Só isso elimina cerca de nove em cada dez falhas de alinhamento.
Conclusão
A instalação adequada do chumbador não vem de conselhos genéricos. Ele vem de números exatos – profundidade de embutimento de acordo com ACI 318, valores de torque para parafusos de grau 8.8 e regras de distância de borda. Desvios causam falhas reais: 70% dos problemas no local têm origem em apertos excessivos e violações da distância das bordas.
Antes de fazer seu próximo pedido, execute esta lista de verificação de três perguntas com seu fornecedor. (1) A especificação do parafuso corresponde à profundidade de embutimento ACI 318 para sua carga? (2) Você pode fornecer certificados de teste de usinagem e valores de torque documentados para a classe selecionada? (3) Você confirmou que a distância da borda em seu layout atende ao mínimo de 1,5D? Se a resposta for não, revise as especificações com um fabricante que ofereça suporte de engenharia de pré-produção – como a Kbear Metal, onde uma economia de custos de 30% geralmente ocorre com a detecção desses erros antes da ferramenta.
Perguntas frequentes
Qual a profundidade que os chumbadores devem ser embutidos no concreto?
Para parafusos fundidos no local, siga ACI 318: o embutimento deve ser de pelo menos 4 polegadas para parafusos de 1/2 polegada de diâmetro e 5 polegadas para parafusos de 5/8 de polegada de diâmetro. A profundidade exata depende do diâmetro do parafuso e da resistência do concreto. Sempre consulte seu engenheiro para profundidades específicas de incorporação do projeto.
Qual é a diferença entre uma âncora em cunha e uma âncora em manga?
Uma âncora em cunha se expande contra o concreto em sua extremidade profunda, proporcionando alta resistência ao arrancamento para concreto sólido, enquanto uma âncora em luva se expande ao longo de toda a sua manga e funciona em sólido ou. Escolha âncoras em cunha para aplicações estruturais de alta carga em concreto sólido.
Os chumbadores podem ser instalados em concreto úmido?
Os parafusos fundidos no local são instalados antes do vazamento, portanto, o concreto úmido é adequado; para âncoras pós-instaladas, o concreto úmido pode comprometer a resistência da adesão e deve ser evitado, a menos que seja usado um sistema epóxi com classificação úmida. Sempre verifique com. Evite âncoras pós-instaladas em concreto fresco sem aprovação de classificação úmida.
Como testar a resistência à tração do parafuso de ancoragem?
Use um macaco hidráulico calibrado e um relógio comparador para aplicar uma carga de tração diretamente na cabeça do parafuso de acordo com ASTM E488. Isso mede a força necessária para puxar o parafuso do. Execute testes de extração em amostras de maquete antes da instalação completa da produção.
Qual tipo de parafuso é melhor para fundações de concreto?
Parafusos de grau 8.8 (resistência à tração de 120 ksi) ou superior são recomendados para a maioria das fundações estruturais de concreto para evitar falhas por cisalhamento sob cargas elevadas. Em zonas sísmicas ou aplicações críticas, especifique o Grau. Combine o grau do parafuso com os requisitos de carga do engenheiro estrutural para segurança.



