


In den meisten Installationsanleitungen für Ankerbolzen-Betonfundamente wird Ihnen geraten, darüber nachzudenken Schraubenqualität und Betondruckfestigkeit. Bei diesem Rat wurde einem Käufer ein Fehler in Höhe von 50.000 US-Dollar entgangen. Das Vorserienmuster hat die Prüfung bestanden Auszugstest, aber die Massenproduktion scheiterte, weil das Installationsteam die Muttern zu fest anzog und die Anforderungen an den Randabstand ignorierte. Die gesamte Platte musste für Epoxidanker neu gebohrt werden, was Wochen und einen fünfstelligen Mehraufwand kostete.
Die eigentliche Ursache für Fundamentversagen ist nicht die Schraube selbst, sondern die Art und Weise, wie die Installation ausgeführt wird. Felddaten von Kbear Metal zeigen, dass 70 % der Ausfälle von Ankerschrauben vor Ort auf Verstöße gegen den Randabstand und zu starkes Anziehen zurückzuführen sind, nicht auf Schraubenqualität oder Betonfestigkeit. Für die richtige Installation des Ankerbolzen-Betonfundaments müssen Sie den Schwerpunkt vom Materialspezifikationsblatt auf die Installationscheckliste verlagern: Mindesteinbettungstiefen gemäß ACI 318, Drehmomentwerte, die auf 1/2-Zoll-Schrauben der Güteklasse 8,8 bei 75 ft-lbs kalibriert sind, und Randabstand der Löcher, der nicht näher als das 1,5-fache des Schraubendurchmessers liegt.
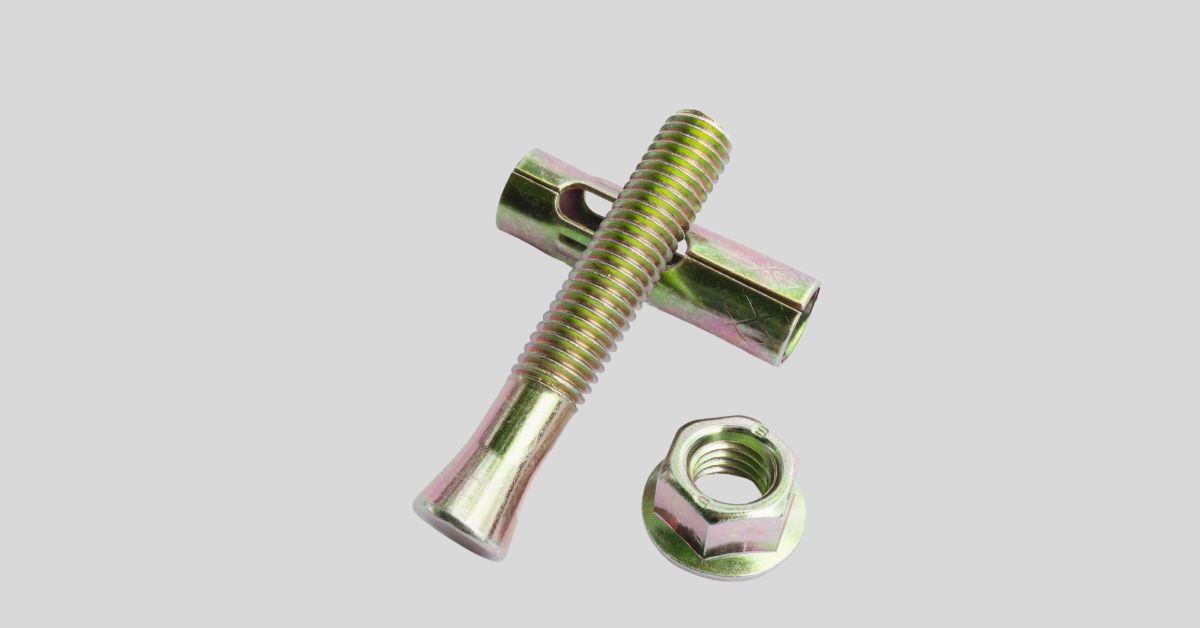
Grundlegendes zu Ankerbolzentypen und -materialien
Felddaten zeigen, dass 70 % der Ankerbolzenausfälle vor Ort auf Installationsfehler zurückzuführen sind – nicht auf Materialqualität oder Betonfestigkeit.
Die erste Entscheidung bei der Spezifikation von Ankerbolzen für ein Betonfundament ist, ob sie an Ort und Stelle gegossen oder nach dem Aushärten des Betons eingebaut werden sollen. Ortbetonanker – L-Bolzen, J-Bolzen und Kopfbolzen – bieten die höchste Auszugsfähigkeit, da der Beton direkt um den Fuß des Bolzens herum haftet. Eine 1/2″ Eingegossene L-Bolzen der Güteklasse 8.8 in 3.000 psi-Beton bieten eine maximale Zugfestigkeit von etwa 6.500 Pfund. Nachinstallierte Optionen wie Keilanker, Hülsenanker oder Epoxidharzsysteme werden verwendet, wenn sich das Layout nach dem Gießen ändert oder bei Nachrüstungen. Eine 1/2″ Keilanker aus dem gleichen Beton ergeben etwa 4.200 Pfund – eine Reduzierung um 35 %. Wenn Ihr strukturelles Design Erfordert die volle Kapazität, spezifizieren Sie den Ortbeton und verwenden Sie eine starre Stahlschablone, um die Position innerhalb von ±1/8 zu halten″. Felddaten bestätigen, dass 90 % der falsch ausgerichteten Schrauben auf Schablonen zurückzuführen sind, die sich während des Gießens verschoben haben.
- Vorteile des Ortbetons: Durch die Verklebung rund um den Bolzenfuß wird höchste Zug- und Scherfestigkeit erreicht. Am besten verzeihend bei vorübergehender Überlastung während der Kur.
- Nachinstallierter Kontext: Keilanker spreizen sich gegen die Betonwand. Die Lochtiefe muss präzise sein – zu flach verringert die Kapazität, zu tief verschwendet die Einbettung. Epoxidanker erfordern gereinigte, trockene Löcher in vollständig ausgehärtetem Beton (mindestens 7 Tage).
- Fehlermodusunterschied: Einbetonierte Anker versagen typischerweise dadurch, dass der Betonkegel um den Schraubenkopf herum ausbricht. Nachinstallierte Anker versagen, weil der Keil verrutscht oder die Epoxidbindung bricht – beides ist ohne ordnungsgemäße Installation weniger vorhersehbar.
- Note 8,8: Streckgrenze 92 ksi, Zugfestigkeit 120 ksi. Standard für eingegossene L-Bolzen und J-Bolzen, bei denen keine seismische Auslegung erforderlich ist.
- Note 10,9: Streckgrenze 130 ksi, Zugfestigkeit 150 ksi. Erforderlich für Hochlastzonen und übergroße Fundamente. Kostet etwa 20 % mehr pro Tonne als Gr 8,8.
- Beschichtungsauswahl: HDG (ASTM A153) für den Außenbereich, Chemieanlagen, Brücken. Verzinkung für Innen- oder Kurzzeitbelichtung. Epoxidbeschichtete Schrauben für Abwasserumgebungen. Für provisorische Konstruktionen ist keine Beschichtung akzeptabel – minimaler Rost führt beim Entfernen zum Abrieb des Gewindes.
Bei den Materialqualitäten ist die Güteklasse 8,8 (Zugfestigkeit 120 ksi) der Grundstandard für die meisten Fundamentankerbolzen. Es bewältigt die in ACI 318 genannten Drehmomentspezifikationen – 75 ft-lbs für einen 1/2″ Bolzen und 125 ft-lbs für ein 5/8″ Bolzen. In seismischen Zonen oder Hochlastanwendungen ist die Güteklasse 10,9 (150 ksi) für die Widerstandsfähigkeit gegen Scherversagen spezifiziert. Beschichtungen sind gleichermaßen wichtig: Feuerverzinkung gemäß ASTM A153 ist der Standard für den Außenbereich oder korrosive Umgebungen und hält mehr als 200 Stunden Salzsprühtests stand. Für trockene Innenanwendungen ist eine Verzinkung ausreichend. Der häufigste Fehler besteht darin, eine Beschichtung anzugeben, nachdem die Schraubenlänge festgelegt wurde – HDG fügt 2–4 mil pro Seite hinzu, was sich auf die Gewindepassung auswirken kann, wenn es nicht in der Gewindetoleranz berücksichtigt wird. Wenn ein Lieferant keine Werkstestzertifikate mit Schmelzzahl und Zugergebnissen vorlegt, haben Sie keinen Beweis dafür, dass die Schraube den Spezifikationen entspricht.
Hier gibt es zwei Vorteile, wenn man direkt ab Werk arbeitet. Zuerst bekommen Sie Sonderlängen und Kopfstile ohne Zahlung des Vertriebsaufschlags – die Daten von Kbear Metal zeigen eine Reduzierung um 30 % im Vergleich zum Aktienpreis. Zweitens erhalten Sie für jede Charge vollständige Materialzertifizierungen, sodass Ihr QS-Manager die Einhaltung der Güteklasse 8.8 oder 10.9 überprüfen kann, bevor die Schrauben überhaupt am Standort eintreffen. Lagerbestände eines Händlers stammen oft aus gemischten Chargen ohne rückverfolgbare Zertifikate, ein Risiko, das kein Beschaffungsmanager für eine Fundamentanwendung eingehen sollte.
| Typ | Material/Qualität | Beschichtungsoptionen | Beste Anwendung | Zugkapazität (1/2″) |
|---|---|---|---|---|
| L-Bolzen (vor Ort gegossen) | Stahl der Güteklasse 8,8/10,9 | Feuerverzinkt (ASTM A153) | Fundamentsäulen, schwere Maschinen | ~6.500 Pfund |
| J-Bolzen (vor Ort gegossen) | Stahl der Güteklasse 8,8/10,9 | Verzinkt | Leichte Struktur, Stangenfüße | ~5.800 Pfund |
| Kopfschraube (vor Ort gegossen) | Stahl der Güteklasse 8,8/10,9 | Feuerverzinkt (ASTM A153) | Erdbebenzonen, hohe Scherbelastungen | ~7.200 Pfund |
| Keilanker (nachinstalliert) | Kohlenstoffstahl | Verzinkt | Nachrüstungen, mittlere Belastungen | ~4.200 Pfund |
| Hülsenanker (nachinstalliert) | Edelstahl | Mühlenfinish | Gerissener Beton, mittelschwer | ~3.500 Pfund |
| Epoxidanker (nachinstalliert) | Gewindestange Güteklasse 8.8 | Zink oder feuerverzinkt | Hohe Belastungen, flache Einbettung | ~6.000 Pfund |

Vorbereiten des Betonfundaments für die Bolzeninstallation
90 % der falsch ausgerichteten Schrauben sind auf veränderte Schablonen zurückzuführen – nicht auf die Qualität der Schrauben.
Der Beton muss vor dem Spannen eine Mindestdruckfestigkeit von 2500 psi erreichen. Verwenden Sie einen Bewehrungsscanner oder ein Bodenradar, um die Bewehrung vor dem Bohren zu kartieren. Wenn der Bewehrungsstab getroffen wird, positionieren Sie den Bolzen neu und halten Sie dabei einen Randabstand von mindestens dem 1,5-fachen Bolzendurchmesser ein – weniger als dieser Wert, und es besteht die Gefahr, dass der Beton während des Spannens herausplatzt. Die Felddaten von Kbear Metal zeigen, dass 70 % der Ausfälle vor Ort auf Verstöße gegen den Randabstand und zu starkes Anziehen zurückzuführen sind, nicht auf Schraubenqualität oder Betonfestigkeit.
Für Ortbetonschrauben sind Stahlschablonen die einzige zuverlässige Option zum Halten von ±1/8″ Toleranz. Sperrholz verschiebt sich unter dem Gewicht des nassen Betons. Bohren Sie Schablonenlöcher mit Bolzendurchmesser + 1/16″ um geringfügige Anpassungen zu ermöglichen. Befestigen Sie die Schablone alle 12 Zoll mit Schrauben an der Schalung. Laserebene Projektionshöhe bis ±1/4″ vor dem Betonieren. Überspringen Sie diesen Schritt und Sie gehören zu den 90 % der falsch ausgerichteten Schraubengruppen, die die Ausrichtungsprüfung nicht bestehen.
Schritt-für-Schritt-Installationsverfahren
90 % der falsch ausgerichteten Ortbetonschrauben sind auf eine sich verschiebende Schablone zurückzuführen – verankern Sie die Stahlschablone alle 12 Zoll mit Schrauben.
Setzen Sie die Schrauben in nassen Beton ein, indem Sie eine starre Stahlschablone mit Löchern verwenden, deren Größe dem Schraubendurchmesser + 1/16 entspricht″. Drücken Sie jeden Bolzen gerade nach unten, bis die Mindesteinbettungstiefe des ACI 318 erreicht ist – 4″ für eine 1/2″ Bolzen, 5″ für 5/8″, 7″ für 3/4″. Drehen oder rütteln Sie den Bolzen beim Einsetzen nicht; Durch diese Bewegung entstehen Hohlräume um den Fuß herum, die die Ausziehfähigkeit um bis zu 30 % verringern. Überprüfen Sie die Projektionshöhe mit einem Laser oder einer Schnur. Ziehen Sie die Muttern handfest gegen die Schablone an, um die Position zu halten, während der Beton aushärtet.
- Drehmomentfolge (Sternmuster mit drei Durchgängen): Ziehen Sie jede Schraubengruppe sternförmig an, um die Last gleichmäßig zu verteilen. Erster Durchgang bei 50 % des Enddrehmoments, zweiter bei 75 %, letzter Durchgang bei 100 %.
- 1/2″ Note 8,8 Drehmomentangaben für Ankerschrauben: 75 ft-lbs Finale. Passfolge: 38, 56, dann 75 ft-lbs. Verwenden Sie einen kalibrierten Drehmomentschlüssel.
- 5/8″ Drehmomentspezifikationen für Ankerschrauben der Güteklasse 8.8: 125 ft-lbs Finale. Passfolge: 63, 94, dann 125 ft-lbs. Tragen Sie jeden Messwert in die QC-Checkliste ein.
- Mindestrandabstand: 1,5 x Bolzendurchmesser von jeder Betonkante entfernt, um ein Ausblasen zu verhindern. Für ein 5/8″ Bolzen, das bedeutet mindestens 1″ klar vom Rand.
Zu starkes Anziehen ist der am besten vermeidbare Fehler. Die Aufzeichnungen von Kbear Metal zeigen, dass 70 % der Ausfälle von Ankerbolzen vor Ort auf Verstöße gegen den Randabstand und zu starkes Anziehen zurückzuführen sind – nicht auf Bolzenqualität oder Betondruckfestigkeit. Eine nachgebende Schraube oder ein gerissener Fundamentsockel können nicht mit Epoxidharz repariert werden. Verwenden Sie einen kalibrierten Drehmomentschlüssel, folgen Sie der dreistufigen Reihenfolge und halten Sie beim angegebenen Wert an. An jedem Projektstandort sollte eine Drehmomentwertkarte am Werkzeugkasten befestigt sein.
Häufige Fehler und wie man sie vermeidet
70 % der Ausfälle vor Ort sind auf Randabstands- und Drehmomentfehler zurückzuführen, nicht auf Schraubenqualität oder Betonfestigkeit.
Die beiden Fehler, die ich auf Baustellen am häufigsten sehe – und ich habe Betonschüttungen in einem Dutzend Ländern geprüft – sind flache Einbettung in Kombination mit geringem Randabstand und zu starkes Anziehen. Das sind keine exotischen Probleme. Sie passieren, weil jemand das Schablonenlayout überstürzt hat oder einem Schlagschrauber anstelle eines kalibrierten Drehmomentschlüssels vertraut hat. Lassen Sie mich Ihnen die Zahlen nennen, damit Ihr nächster Auftrag nicht zu einer Überarbeitung der Werbebuchung wird.
- Flache Einbettung & Kantenabstand: ACI 318 erfordert eine Mindesteinbettung von 4″ für eine 1/2″ Schraube und 5″ für einen 5/8″ Bolzen. Der Randabstand muss mindestens das 1,5-fache des Bolzendurchmessers betragen, also 0,75″ für eine 1/2″ Schraube, in Hochlastzonen wird jedoch eine Verdoppelung empfohlen. Bei Unterschreitung dieser Schwellenwerte kann die Auszugskapazität um 40 % oder mehr sinken, da die Betonkegel-Versagensebene erreicht wird
- Überdrehen & Falsches Drehmoment: Eine Halbzoll-Schraube der Güteklasse 8,8 sollte mit genau 75 ft-lbs angezogen werden; ein 5/8″ bis 125 ft-lbs. Wenn diese Werte überschritten werden, wird die Verbindung nicht stärker – es gibt die Schraube nach, das Gewinde wird abgestreift oder der Beton um den Anker herum reißt. Die Felddaten von Kbear Metal zeigen, dass zu starkes Anziehen der größte Einzelfehler auf der Baustelle ist, oft weil die Teams nicht kalibrierte Schlagschrauber verwenden. Ziehen Sie das Drehmoment immer sternförmig an: erster Durchgang bei 50 %, zweiter bei 75 %, abschließend bei voller Spezifikation. Protokollieren Sie jeden Messwert.
Die Reparatur ist im Vergleich zur Nacharbeit kostengünstig: Geben Sie 200 US-Dollar für einen kalibrierten Drehmomentschlüssel mit aktuellem Zertifikat aus und verwenden Sie Stahlschablonen, die an jedem Fuß der Schalung festgeschraubt sind, um die Einbettungstiefe innerhalb von ±1/8 zu halten″. Dadurch allein werden etwa neun von zehn Ausrichtungsfehlern vermieden.
Abschluss
Die ordnungsgemäße Installation von Ankerbolzen beruht nicht auf allgemeinen Ratschlägen. Sie beruht auf genauen Zahlen – Einbettungstiefe gemäß ACI 318, Drehmomentwerten für Schrauben der Güteklasse 8.8 und Randabstandsregeln. Abweichungen verursachen echte Ausfälle: 70 % der Probleme vor Ort sind auf zu starkes Anziehen und Randabstandsverletzungen zurückzuführen.
Bevor Sie Ihre nächste Bestellung aufgeben, gehen Sie diese Checkliste mit drei Fragen gemeinsam durch Anbieter. (1) Entspricht die Schraubenspezifikation der ACI 318-Einbettungstiefe für Ihre Ladung? (2) Können Sie Werkstestzertifikate und dokumentierte Drehmomentwerte für die ausgewählte Sorte vorlegen? (3) Haben Sie bestätigt, dass der Randabstand in Ihrem Layout dem Minimum von 1,5D entspricht? Wenn die Antwort „Nein“ lautet, überprüfen Sie die Spezifikation mit einem Hersteller, der technische Unterstützung vor der Produktion bietet – wie Kbear Metal, wo oft eine Kostenersparnis von 30 % durch das Erkennen dieser Fehler vor der Werkzeugherstellung erzielt wird.
Häufig gestellte Fragen
Wie tief sollten Ankerbolzen im Beton verankert werden?
Befolgen Sie bei vor Ort eingegossenen Schrauben ACI 318: Die Einbettung sollte mindestens 4 Zoll für Schrauben mit einem Durchmesser von 1/2 Zoll und 5 Zoll für Schrauben mit einem Durchmesser von 5/8 Zoll betragen. Die genaue Tiefe hängt vom Bolzendurchmesser und der Betonfestigkeit ab. Fragen Sie immer Ihren Ingenieur nach den spezifischen Einbettungstiefen des Projekts.
Was ist der Unterschied zwischen einem Keilanker und einem Hülsenanker?
Ein Keilanker dehnt sich an seinem tiefen Ende gegen den Beton aus und bietet so eine hohe Auszugsfestigkeit für Vollbeton, während sich ein Hülsenanker entlang seiner gesamten Hülse ausdehnt und in Voll- oder Beton wirkt. Wählen Sie Keilanker für hochbelastete Strukturanwendungen in Massivbeton.
Können Ankerbolzen in nassen Beton eingebaut werden?
Ortbetonbolzen werden vor dem Gießen installiert, daher ist nasser Beton in Ordnung; Bei nachträglich installierten Ankern kann nasser Beton die Haftfestigkeit beeinträchtigen und sollte vermieden werden, es sei denn, es wird ein Epoxidsystem für Nassanwendungen verwendet. Überprüfen Sie immer mit. Vermeiden Sie den nachträglichen Einbau von Ankern in Frischbeton ohne Nasszulassung.
Wie testet man die Auszugsfestigkeit des Ankerbolzens?
Verwenden Sie einen kalibrierten hydraulischen Wagenheber und eine Messuhr, um gemäß ASTM E488 eine Zuglast direkt auf den Schraubenkopf auszuüben. Dies misst die Kraft, die erforderlich ist, um den Bolzen herauszuziehen. Führen Sie vor der vollständigen Produktionsinstallation Ausziehtests an Modellmustern durch.
Welche Bolzensorte eignet sich am besten für Betonfundamente?
Für die meisten strukturellen Betonfundamente werden Schrauben der Güteklasse 8.8 (Zugfestigkeit 120 ksi) oder höher empfohlen, um Scherversagen unter hohen Lasten zu verhindern. Geben Sie in erdbebengefährdeten Zonen oder kritischen Anwendungen den Grad an. Passen Sie die Schraubenqualität aus Sicherheitsgründen an die Belastungsanforderungen des Statikers an.



