


بیشتر راهنماهای نصب فونداسیون بتن انکر بولت به شما می گویند که وسواس داشته باشید درجه پیچ و مقاومت فشاری بتن. این توصیه اشتباه 50000 دلاری را برای یک خریدار از دست داد. نمونه پیش تولید گذشت تست بیرون کشیدن، اما اجرای انبوه تولید شکست خورد زیرا خدمه نصب مهره ها را بیش از حد سفت کردند و الزامات فاصله لبه را نادیده گرفتند. کل دال باید دوباره برای لنگرهای اپوکسی سوراخ میشد که هفتهها هزینه داشت و یک سرریز پنج رقمی داشت.
مقصر اصلی خرابی فونداسیون خود پیچ نیست، بلکه نحوه اجرای نصب است. دادههای میدانی از Kbear Metal نشان میدهد که 70 درصد از خرابیهای انکربولت در محل به نقض فاصله لبهها و سفت شدن بیش از حد برمیگردد، نه درجه پیچ یا مقاومت بتن. نصب صحیح فونداسیون بتون انکربولت به معنای تغییر تمرکز از برگه مشخصات مواد به چک لیست نصب است: حداقل عمق جاسازی در ACI 318، مقادیر گشتاور کالیبره شده به پیچ های 1/2 اینچی درجه 8.8 در 75 فوت پوند، و سوراخ های فاصله لبه نزدیکتر از 1.
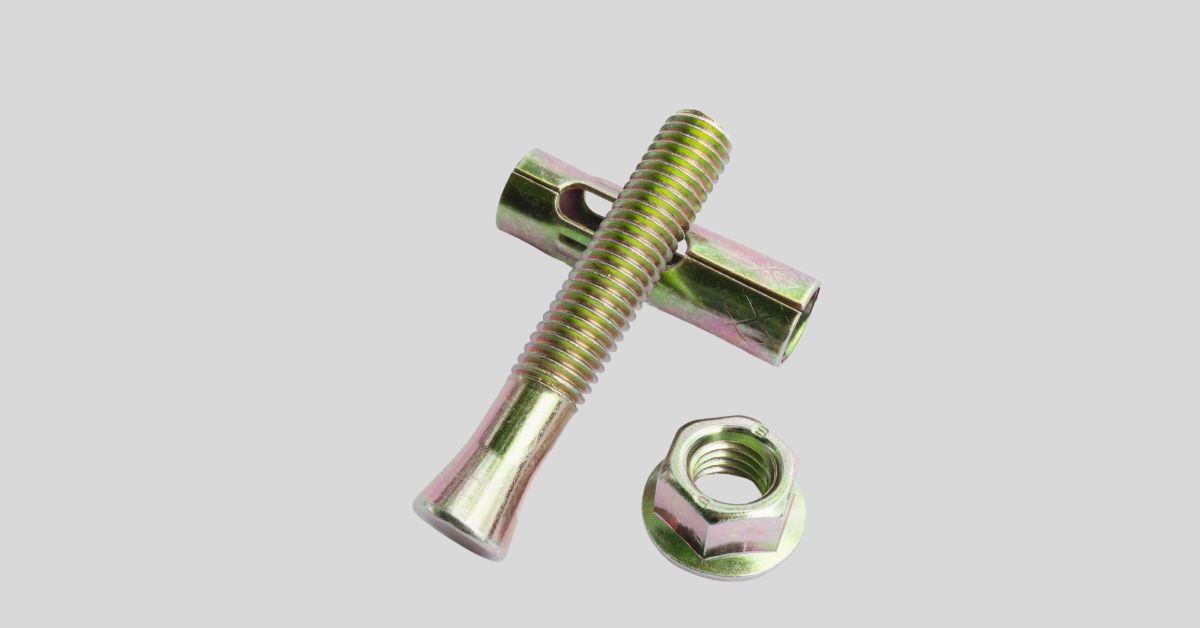
آشنایی با انواع و مواد انکربولت
دادههای میدانی نشان میدهد که 70 درصد خرابیهای انکربولت در محل ناشی از خطاهای نصب است - نه درجه مصالح یا مقاومت بتن.
اولین تصمیم در تعیین پیچ های لنگر برای فونداسیون بتنی این است که آیا آنها را در جای خود ریخته و یا بعد از سخت شدن بتن نصب کنیم. لنگرهای ریختهشده در محل - بولتهای L، J-بولت و پیچهای سردار - بالاترین ظرفیت بیرونکشی را دارند زیرا بتن مستقیماً به اطراف پایه پیچ میچسبد. یک 1/2″ ال بولت با درجه 8.8 در بتن 3000 psi استحکام کششی نهایی تقریباً 6500 پوند را ارائه می دهد. گزینههای پس از نصب مانند لنگرهای گوهای، لنگرهای آستین یا سیستمهای اپوکسی زمانی استفاده میشوند که چیدمان بعد از ریختن یا برای مقاومسازی تغییر میکند. یک 1/2″ لنگر گوه در همان بتن حدود 4200 پوند بازده می دهد - کاهش 35 درصدی. اگر شما طراحی سازه نیاز به ظرفیت کامل، مشخصات ریخته گری در محل و استفاده از یک قالب فولادی سفت و سخت برای حفظ موقعیت در ± 1/8″. دادههای میدانی تأیید میکند که 90 درصد پیچهای نامرتب به الگوهایی بازمیگردند که در حین ریختن جابجا شدهاند.
- مزیت بازیگران در محل: اتصال به اطراف پایه پیچ بیشترین ظرفیت کششی و برشی را ایجاد می کند. بیشترین بخشش برای اضافه بار موقت در طول درمان.
- زمینه پس از نصب: لنگرهای گوه در برابر دیوار بتنی منبسط می شوند. عمق سوراخ باید دقیق باشد - خیلی کم ظرفیت را کاهش می دهد، جاسازی زباله بسیار عمیق. انکرهای اپوکسی به سوراخهای تمیز و خشک در بتن کاملا پخته شده (حداقل 7 روز) نیاز دارند.
- تفاوت حالت شکست: لنگرهای ریخته گری معمولاً در اثر شکستن مخروط بتنی در اطراف سر پیچ از بین می روند. لنگرهای پس از نصب در اثر لغزش گوه یا شکستن باند اپوکسی شکست میخورند - هر دو بدون نصب مناسب کمتر قابل پیشبینی هستند.
- درجه 8.8: استحکام تسلیم 92 ksi، استحکام کششی 120 ksi. استاندارد برای پیچ و مهره های L و J-بولت ریخته گری که در آن ها طراحی لرزه ای لازم نیست.
- درجه 10.9: استحکام تسلیم 130 ksi، استحکام کششی 150 ksi. برای مناطق پر بار و پی های بزرگ مورد نیاز است. هزینه آن تقریباً 20 درصد بیشتر از Gr 8.8 در هر تن است.
- انتخاب پوشش: HDG (ASTM A153) برای بیرونی، کارخانه های شیمیایی، پل ها. روکش روی برای قرار گرفتن در معرض داخلی یا کوتاه مدت. پیچ و مهره با پوشش اپوکسی برای محیط های فاضلاب. هیچ پوششی برای سازههای موقت قابل قبول نیست - حداقل زنگ زدگی باعث ایجاد زنگ زدگی نخ در هنگام برداشتن میشود.
برای درجات مواد، درجه 8.8 (کشش 120 ksi) استاندارد پایه برای اکثر پیچهای لنگر پایه است. مشخصات گشتاور ذکر شده در ACI 318 را کنترل می کند - 75 فوت پوند برای 1/2″ پیچ و مهره و 125 فوت پوند برای 5/8″ پیچ در مناطق لرزه ای یا کاربردهای پر بار، درجه 10.9 (150 ksi) برای مقاومت در برابر شکست برشی مشخص شده است. پوشش ها به همان اندازه اهمیت دارند: گالوانیزه گرم در ASTM A153 استانداردی برای محیط های بیرونی یا خورنده است که بیش از 200 ساعت آزمایش اسپری نمک را تحمل می کند. روکش روی برای کاربردهای داخلی و خشک کافی است. خطای رایج مشخص کردن پوشش پس از تنظیم طول پیچ است - HDG 2-4 میل به هر طرف اضافه می کند، که اگر در تحمل رزوه در نظر گرفته نشود، می تواند بر تناسب رزوه تأثیر بگذارد. اگر یک تامین کننده گواهی های آزمایش آسیاب را با شماره حرارت و نتایج کششی ارائه ندهد، هیچ مدرکی ندارید که پیچ با مشخصات مطابقت دارد.
مزیت مستقیم کارخانه در اینجا دو برابر است. اول، شما دریافت می کنید طول های سفارشی و سبکهای سر بدون پرداخت نشانهگذاری توزیعکننده - دادههای Kbear Metal کاهش 30 درصدی را در مقایسه با قیمت سهام نشان میدهد. دوم، شما گواهینامههای کامل مواد را با هر لات دریافت میکنید، بنابراین مدیر QA شما میتواند انطباق با درجه 8.8 یا 10.9 را قبل از رسیدن پیچها به سایت تأیید کند. پیچهای استوک از یک توزیعکننده اغلب از لاتهای حرارتی مخلوط بدون گواهیهای قابل ردیابی میآیند، که این خطری است که هیچ مدیر تدارکاتی نباید برای درخواست پایه آن را بپذیرد.
| تایپ کنید | مواد / درجه | گزینه های پوشش | بهترین برنامه | ظرفیت کششی (1/2″) |
|---|---|---|---|---|
| ال بولت (کست در محل) | فولاد درجه 8.8 / 10.9 | گالوانیزه گرم (ASTM A153) | ستون های فونداسیون، ماشین آلات سنگین | ~ 6500 پوند |
| جی بولت (بازیگران در محل) | فولاد درجه 8.8 / 10.9 | روکش روی | ساختاری سبک، پایه های قطبی | ~ 5800 پوند |
| پیچ سر (بازیگر در محل) | فولاد درجه 8.8 / 10.9 | گالوانیزه گرم (ASTM A153) | مناطق لرزه ای، بارهای برشی بالا | ~ 7200 پوند |
| لنگر گوه (پس از نصب) | فولاد | روکش روی | مقاوم سازی، بارهای متوسط | ~ 4200 پوند |
| لنگر آستین (پس از نصب) | فولاد ضد زنگ | پایان آسیاب | بتن ترک خورده، کارکرد متوسط | ~ 3500 پوند |
| لنگر اپوکسی (پس از نصب) | میله رزوه ای درجه 8.8 | روی یا گالوانیزه گرم | بارهای زیاد، جاسازی کم عمق | ~ 6000 پوند |

آماده سازی پایه بتنی برای نصب پیچ و مهره
90 درصد پیچها و پیچها به الگوهای جابجایی بازمیگردند - نه کیفیت پیچ.
قبل از هر گونه کشش بتن باید به حداقل مقاومت فشاری 2500 psi برسد. قبل از حفاری از یک اسکنر میلگرد یا رادار نفوذی به زمین برای ترسیم آرماتورها استفاده کنید. در صورت ضربه زدن به میلگرد، پیچ را با حفظ فاصله لبه حداقل 1.5× قطر پیچ - کمتر از آن و خطر انفجار بتن در حین کشش را تغییر دهید. دادههای میدانی Kbear Metal نشان میدهد که 70 درصد از خرابیهای محل به دلیل نقض فاصله لبهها و سفت شدن بیش از حد است، نه درجه پیچ و مهره یا مقاومت بتن.
برای پیچ و مهره های ریخته شده در محل، قالب های فولادی تنها گزینه قابل اعتماد برای نگه داشتن 1/8 ± هستند.″ تحمل تخته سه لا تحت وزن بتن مرطوب جابجا می شود. سوراخ های قالب را با قطر پیچ + 1/16 دریل کنید″ تا امکان تنظیم جزئی فراهم شود. قالب را با پیچ در هر ۱۲ اینچ به قالب محکم کنید. ارتفاع پرتاب سطح لیزر به 1/4 ±″ قبل از بتن ریزی از این مرحله بگذرید و به 90 درصد از گروههای پیچ ناهمتراز میپیوندید که در بازرسی تراز ناموفق هستند.
مراحل نصب گام به گام
90 درصد پیچها و پیچهای ریختهشده در محل نامناسب به یک الگوی جابجایی بازمیگردند - قالب فولادی را هر 12 اینچ با پیچ محکم کنید.
پیچ و مهره ها را در بتن مرطوب با استفاده از یک قالب فولادی سخت با سوراخ هایی به اندازه قطر پیچ + 1/16 تنظیم کنید.″. هر پیچ را مستقیماً به سمت پایین فشار دهید تا حداقل عمق جاسازی ACI 318 - 4″ برای 1/2″ پیچ، 5″ برای 5/8″، 7″ برای 3/4″. پیچ را در حین جاگذاری پیچ و تاب نکنید. این حرکت باعث ایجاد حفره هایی در اطراف پا می شود که ظرفیت بیرون کشیدن را تا 30 درصد کاهش می دهد. ارتفاع طرح را با لیزر یا خط رشته بررسی کنید. مهره ها را به اندازه انگشت در برابر الگو محکم کنید تا در هنگام گیرش بتن در موقعیت خود قرار گیرند.
- توالی گشتاور (الگوی ستاره سه پاس): برای هر گروه پیچ، با الگوی ستاره ای سفت کنید تا بار به طور یکنواخت توزیع شود. پاس اول با 50 درصد گشتاور نهایی، دوم با 75 درصد، نهایی در 100 درصد.
- 1/2″ درجه 8.8 مشخصات گشتاور پیچ لنگر: فینال 75 فوت پوند دنباله پاس: 38، 56، سپس 75 فوت پوند. از آچار گشتاور کالیبره شده استفاده کنید.
- 5/8″ مشخصات گشتاور پیچ لنگر درجه 8.8: فینال 125 فوت پوند. دنباله پاس: 63، 94، سپس 125 فوت پوند. هر خواندن را در چک لیست QC ثبت کنید.
- حداقل فاصله لبه: 1.5 x قطر پیچ از هر لبه بتن برای جلوگیری از فوران. برای 5/8″ پیچ، یعنی حداقل 1″ از لبه پاک شود
سفت شدن بیش از حد قابل پیشگیری ترین خطای میدان است. سوابق Kbear Metal نشان میدهد که 70 درصد از خرابیهای انکربولت در محل ناشی از نقض فاصله لبه و سفت شدن بیش از حد است - نه درجه پیچ یا مقاومت فشاری بتن. پیچ تسلیم یا پد فونداسیون ترک خورده را نمی توان با اپوکسی ثابت کرد. از یک آچار گشتاور کالیبره شده استفاده کنید، دنباله سه پاس را دنبال کنید و در مقدار مشخص شده توقف کنید. هر سایت پروژه باید یک کارت مقدار گشتاور چسبانده شده به جعبه ابزار داشته باشد.
اشتباهات رایج و نحوه اجتناب از آنها
70 درصد خرابیهای میدان به خطای فاصله لبه و گشتاور مربوط میشود، نه درجه پیچ یا مقاومت بتن.
دو اشتباهی که من اغلب در سایتهای کار میبینم - و در دهها کشور حسابرسی کردهام - جاسازی کم عمق همراه با فاصله کم لبه و سفت شدن بیش از حد است. اینها مشکلات عجیب و غریبی نیستند. آنها به این دلیل اتفاق میافتند که شخصی بهجای آچار گشتاور کالیبرهشده، طرح قالب را تسریع کرده یا به یک درایور ضربهای اعتماد کرده است. اجازه دهید اعداد را به شما بدهم تا ریختن بعدی شما تبدیل به یک آیتم خط مجدد نشود.
- جاسازی کم عمق & Edge Distance: ACI 318 به حداقل تعبیه 4 نیاز دارد″ برای 1/2″ پیچ و 5″ برای 5/8″ پیچ فاصله لبه باید حداقل 1.5 برابر قطر پیچ باشد - این 0.75 است″ برای 1/2″ پیچ، اما دو برابر کردن آن در مناطق پر بار توصیه می شود. به زیر این آستانه ها افت کنید و ظرفیت کشش می تواند تا 40 درصد یا بیشتر کاهش یابد، زیرا صفحه شکست مخروط بتنی
- سفت شدن بیش از حد & گشتاور نادرست: یک پیچ نیم اینچی درجه 8.8 باید دقیقاً تا 75 فوت پوند گشتاور شود. یک 5/8″ تا 125 فوت پوند. پشت سر گذاشتن این مقادیر، اتصال را قویتر نمیکند - باعث ایجاد پیچ و مهره میشود، رشتهها را میکشد یا بتن را در اطراف لنگر میترکد. دادههای میدانی Kbear Metal نشان میدهد که سفت شدن بیش از حد خطای شماره ۱ در محل است، اغلب به این دلیل که خدمه از آچار ضربهای کالیبره نشده استفاده میکنند. همیشه گشتاور را در یک الگوی ستاره ای تنظیم کنید: اولین عبور در 50٪، دوم در 75٪، نهایی در مشخصات کامل. هر خواندنی را ثبت کنید.
تعمیر در مقایسه با کار مجدد ارزان است: 200 دلار را برای یک آچار گشتاور کالیبره شده با گواهی فعلی خرج کنید و از قالب های فولادی پیچ شده برای قالب بندی هر پا استفاده کنید تا عمق جاسازی را در 1/8 ± نگه دارید.″. این به تنهایی تقریباً 9 مورد از 10 شکست تراز را از بین می برد.
نتیجه گیری
نصب صحیح پیچ لنگر از توصیه های عمومی ناشی نمی شود. از اعداد دقیق - عمق جاسازی در ACI 318، مقادیر گشتاور برای پیچهای درجه 8.8 و قوانین فاصله لبه بدست میآید. انحرافات باعث خرابی های واقعی می شوند: 70 درصد از مشکلات در محل به سفت شدن بیش از حد و نقض فاصله لبه ها بازمی گردد.
قبل از ثبت سفارش بعدی، این چک لیست سه سوالی را با خود اجرا کنید تامین کننده. (1) آیا مشخصات پیچ با عمق تعبیه ACI 318 برای بار شما مطابقت دارد؟ (2) آیا می توانید گواهی های آزمایش آسیاب و مقادیر گشتاور مستند را برای درجه انتخاب شده ارائه دهید؟ (3) آیا تأیید کرده اید که فاصله لبه در طرح شما حداقل 1.5 بعدی را برآورده می کند؟ اگر پاسخ هیچ کدام منفی است، مشخصات را با سازنده ای که پشتیبانی مهندسی پیش از تولید را ارائه می دهد، بررسی کنید - مانند Kbear Metal، که در آن 30٪ صرفه جویی در هزینه اغلب با تشخیص این خطاها قبل از ابزارسازی همراه است.
سوالات متداول
انکر بولت ها باید در چه عمقی در بتن تعبیه شوند؟
برای پیچهای ریختهشده در محل، ACI 318 را دنبال کنید: جاسازی باید حداقل 4 اینچ برای پیچهای با قطر 1/2 اینچ و 5 اینچ برای پیچها با قطر 5/8 اینچ باشد. عمق دقیق به قطر پیچ، مقاومت بتن بستگی دارد. همیشه برای عمق تعبیه پروژه خاص با مهندس خود مشورت کنید.
تفاوت بین لنگر گوه ای و لنگر آستین چیست؟
یک لنگر گوه ای در مقابل بتن در انتهای عمیق آن منبسط می شود و استحکام کششی بالایی را برای بتن جامد فراهم می کند، در حالی که یک لنگر آستین در امتداد تمام آستین خود منبسط می شود و به صورت جامد یا کار می کند. لنگرهای گوه ای را برای کاربردهای سازه ای پر بار در بتن جامد انتخاب کنید.
آیا می توان انکر بولت ها را در بتن مرطوب نصب کرد؟
پیچ و مهره های ریخته گری در محل قبل از ریختن نصب می شوند، بنابراین بتن مرطوب خوب است. برای لنگرهای پس از نصب، بتن مرطوب می تواند استحکام اتصال را به خطر بیندازد و باید از آن اجتناب شود مگر اینکه از سیستم اپوکسی درجه بندی مرطوب استفاده شود. همیشه با. از لنگرهای پس از نصب در بتن تازه بدون تایید رتبه بندی مرطوب خودداری کنید.
چگونه استحکام کشش پیچ لنگر را آزمایش کنیم؟
برای اعمال بار کششی مستقیم به سر پیچ بر اساس ASTM E488 از جک هیدرولیک کالیبره شده و گیج شماره گیری استفاده کنید. این مقدار نیروی مورد نیاز برای کشیدن پیچ را اندازه گیری می کند. قبل از نصب کامل تولید، تست های خروجی را روی نمونه های ماکت انجام دهید.
چه پیچ و مهره ای برای پایه های بتنی بهتر است؟
پیچ های درجه 8.8 (مقاومت کششی 120 ksi) یا بالاتر برای اکثر پایه های بتنی سازه توصیه می شود تا از شکست برشی تحت بارهای زیاد جلوگیری شود. در مناطق لرزه ای یا کاربردهای بحرانی، Grade را مشخص کنید. درجه پیچ را با الزامات بار مهندسی سازه برای ایمنی مطابقت دهید.



