


મોટાભાગના એન્કર બોલ્ટ કોંક્રીટ ફાઉન્ડેશન ઇન્સ્ટોલેશન માર્ગદર્શિકાઓ તમને વિચારવાનું કહે છે બોલ્ટ ગ્રેડ અને કોંક્રિટ સંકુચિત શક્તિ. તે સલાહ એક ખરીદનાર માટે $50,000 ની ભૂલ ચૂકી ગઈ. પૂર્વ-ઉત્પાદન નમૂનાએ પાસ કર્યું પુલ-આઉટ ટેસ્ટ, પરંતુ સામૂહિક ઉત્પાદન રન નિષ્ફળ થયું કારણ કે ઇન્સ્ટોલેશન ક્રૂએ નટ્સને વધુ કડક કરી દીધા અને કિનારી અંતરની જરૂરિયાતોને અવગણ્યા. આખા સ્લેબને ઇપોક્સી એન્કર માટે ફરીથી ડ્રિલિંગ કરવું પડ્યું હતું, જેમાં અઠવાડિયાનો ખર્ચ થયો હતો અને પાંચ-આંકડો ઓવરરન હતો.
ફાઉન્ડેશનની નિષ્ફળતામાં વાસ્તવિક ગુનેગાર બોલ્ટ પોતે નથી - તે કેવી રીતે ઇન્સ્ટોલેશન એક્ઝિક્યુટ થાય છે. Kbear મેટલનો ફિલ્ડ ડેટા બતાવે છે કે 70% ઑન-સાઇટ એન્કર બોલ્ટ નિષ્ફળતા એજ ડિસ્ટન્સના ઉલ્લંઘનો અને વધારે પડતી ટાઈટીંગને ટ્રેસ કરે છે, બોલ્ટ ગ્રેડ અથવા કોંક્રિટની મજબૂતાઈ નહીં. એન્કર બોલ્ટ કોંક્રીટ ફાઉન્ડેશન ઇન્સ્ટોલેશન યોગ્ય રીતે મેળવવું એટલે મટીરીયલ સ્પેક શીટમાંથી ઇન્સ્ટોલેશન ચેકલિસ્ટ પર ફોકસ ખસેડવું: ACI 318 દીઠ ન્યૂનતમ એમ્બેડમેન્ટ ઊંડાઈ, ટોર્ક મૂલ્યો 75 ફૂટ-lbs પર 1/2-ઇંચ ગ્રેડ 8.8 બોલ્ટ પર માપાંકિત, અને કિનારી અંતર છિદ્રો કરતાં 15 ગણા વ્યાસની નજીક.
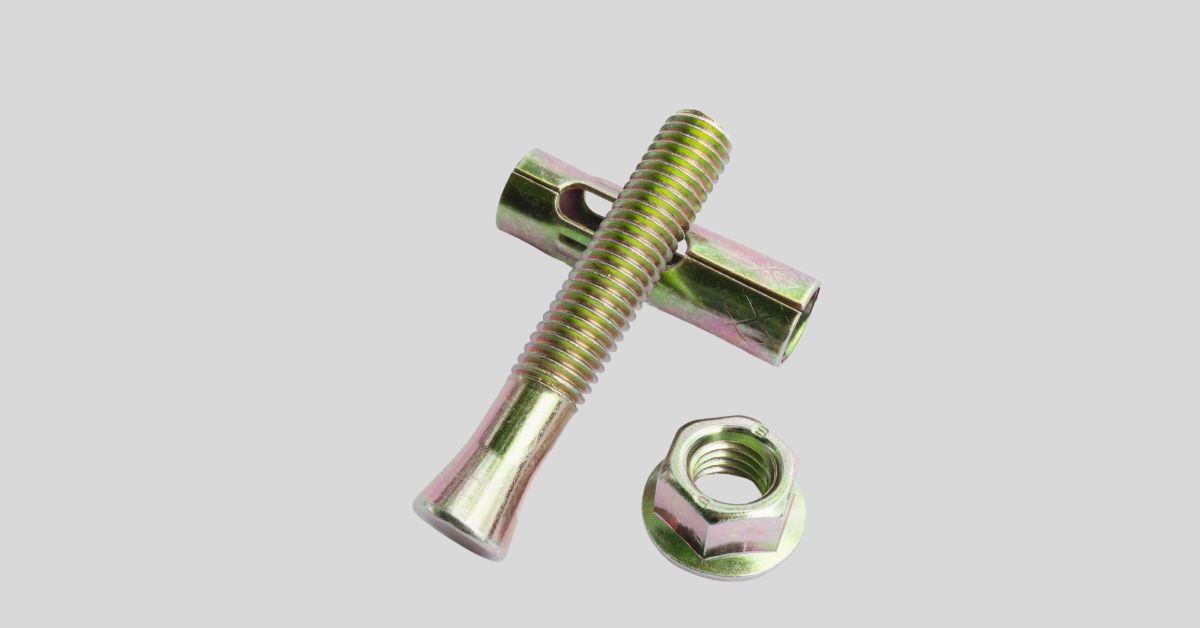
એન્કર બોલ્ટના પ્રકારો અને સામગ્રીને સમજવી
ફિલ્ડ ડેટા બતાવે છે કે સાઇટ પર એન્કર બોલ્ટની 70% નિષ્ફળતાઓ ઇન્સ્ટોલેશનની ભૂલોથી છે - મટીરીયલ ગ્રેડ અથવા કોંક્રિટ તાકાતથી નહીં.
કોંક્રિટ ફાઉન્ડેશન માટે એન્કર બોલ્ટ્સનો ઉલ્લેખ કરતી વખતે પ્રથમ નિર્ણય એ છે કે તેમને સ્થાને કાસ્ટ કરવા અથવા કોંક્રિટ સખત થઈ જાય પછી સ્થાપિત કરવા. કાસ્ટ-ઇન-પ્લેસ એન્કર-એલ-બોલ્ટ્સ, જે-બોલ્ટ્સ અને હેડેડ બોલ્ટ્સ-સૌથી વધુ પુલ-આઉટ ક્ષમતા પ્રદાન કરે છે કારણ કે બોલ્ટના પગની આસપાસ કોંક્રિટ બોન્ડ્સ સીધા હોય છે. એ 1/2″ 3,000 psi કોંક્રિટમાં ગ્રેડ 8.8 કાસ્ટ-ઇન એલ-બોલ્ટ આશરે 6,500 lbs અંતિમ તાણ શક્તિ પ્રદાન કરે છે. વેજ એન્કર, સ્લીવ એન્કર અથવા ઇપોક્સી સિસ્ટમ્સ જેવા પોસ્ટ-ઇન્સ્ટોલ કરેલા વિકલ્પોનો ઉપયોગ જ્યારે રેડ્યા પછી લેઆઉટ બદલાય છે અથવા રેટ્રોફિટ માટે થાય છે. એ 1/2″ સમાન કોંક્રિટમાં વેજ એન્કર લગભગ 4,200 એલબીએસ આપે છે - 35% ઘટાડો. જો તમારી માળખાકીય ડિઝાઇન સંપૂર્ણ ક્ષમતા, સ્પેક કાસ્ટ-ઇન-પ્લેસની માંગ કરે છે અને ±1/8 ની અંદર પોઝિશન રાખવા માટે સખત સ્ટીલ ટેમ્પલેટનો ઉપયોગ કરો″. ફિલ્ડ ડેટા પુષ્ટિ કરે છે કે 90% ખોટી રીતે સંલગ્ન બોલ્ટ્સ ટેમ્પ્લેટ્સ પર પાછા ફરે છે જે રેડવાની દરમિયાન ખસેડવામાં આવ્યા હતા.
- કાસ્ટ-ઇન-પ્લેસ ફાયદો: બોલ્ટ પગની આસપાસ બોન્ડિંગ સૌથી વધુ તાણ અને શીયર ક્ષમતા બનાવે છે. ઉપચાર દરમિયાન કામચલાઉ ઓવરલોડિંગ માટે સૌથી વધુ ક્ષમા.
- પોસ્ટ-ઇન્સ્ટોલ કરેલ સંદર્ભ: વેજ એન્કર કોંક્રિટ દિવાલ સામે વિસ્તરે છે. છિદ્રની ઊંડાઈ ચોક્કસ હોવી જોઈએ - ખૂબ છીછરી ક્ષમતા ઘટાડે છે, ખૂબ ઊંડા કચરો એમ્બેડમેન્ટ. ઇપોક્સી એન્કરને સંપૂર્ણ રીતે સાજા થયેલા કોંક્રિટમાં સાફ, સૂકા છિદ્રોની જરૂર પડે છે (ન્યૂનતમ 7 દિવસ).
- નિષ્ફળતા મોડ તફાવત: કાસ્ટ-ઇન એન્કર સામાન્ય રીતે બોલ્ટ હેડની આસપાસ કોંક્રિટ કોન બ્રેકઆઉટ દ્વારા નિષ્ફળ જાય છે. પોસ્ટ-ઇન્સ્ટોલ કરેલ એન્કર વેજ સ્લિપિંગ અથવા ઇપોક્સી બોન્ડ બ્રેકિંગ દ્વારા નિષ્ફળ જાય છે — બંને યોગ્ય ઇન્સ્ટોલેશન વિના ઓછા અનુમાનિત.
- ગ્રેડ 8.8: ઉપજ શક્તિ 92 ksi, તાણ શક્તિ 120 ksi. કાસ્ટ-ઇન L-બોલ્ટ્સ અને J-બોલ્ટ્સ માટે માનક જ્યાં કોઈ સિસ્મિક ડિઝાઇનની જરૂર નથી.
- ગ્રેડ 10.9: ઉપજ શક્તિ 130 ksi, તાણ શક્તિ 150 ksi. ઉચ્ચ-લોડ ઝોન અને મોટા પાયા માટે જરૂરી છે. Gr 8.8 કરતાં ટન દીઠ આશરે 20% વધુ ખર્ચ થાય છે.
- કોટિંગ પસંદગી: બાહ્ય, રાસાયણિક છોડ, પુલ માટે HDG (ASTM A153). ઇન્ડોર અથવા ટૂંકા ગાળાના એક્સપોઝર માટે ઝીંક પ્લેટિંગ. ગંદા પાણીના વાતાવરણ માટે ઇપોક્સી-કોટેડ બોલ્ટ. અસ્થાયી બંધારણો માટે કોઈ કોટિંગ સ્વીકાર્ય નથી - દૂર કરતી વખતે ન્યૂનતમ રસ્ટ થ્રેડ ગેલિંગનું કારણ બને છે.
મટીરીયલ ગ્રેડ માટે, ગ્રેડ 8.8 (120 ksi ટેન્સાઈલ) એ મોટાભાગના ફાઉન્ડેશન એન્કર બોલ્ટ માટે બેઝલાઈન સ્ટાન્ડર્ડ છે. તે 1/2 માટે ACI 318 — 75 ft-lbs માં કહેવાતા ટોર્ક સ્પેક્સને હેન્ડલ કરે છે″ 5/8 માટે બોલ્ટ અને 125 ફૂટ-lbs″ બોલ્ટ સિસ્મિક ઝોન અથવા ઉચ્ચ-લોડ એપ્લિકેશન્સમાં, શીયર નિષ્ફળતાનો પ્રતિકાર કરવા માટે ગ્રેડ 10.9 (150 ksi) નો ઉલ્લેખ કરવામાં આવે છે. કોટિંગ્સ સમાન રીતે મહત્વપૂર્ણ છે: ASTM A153 દીઠ હોટ-ડિપ ગેલ્વેનાઇઝિંગ એ બાહ્ય અથવા કાટ લાગતા વાતાવરણ માટેનું પ્રમાણભૂત છે, જે 200+ કલાકના મીઠાના સ્પ્રે પરીક્ષણને સહન કરે છે. ઝીંક પ્લેટિંગ આંતરિક, શુષ્ક કાર્યક્રમો માટે પર્યાપ્ત છે. બોલ્ટની લંબાઈ સેટ કર્યા પછી કોટિંગનો ઉલ્લેખ કરવામાં સામાન્ય ભૂલ છે — HDG પ્રતિ સાઇડ 2-4 મિલ્સ ઉમેરે છે, જે થ્રેડ સહિષ્ણુતામાં ન ગણાય તો થ્રેડ ફિટને અસર કરી શકે છે. જો કોઈ સપ્લાયર હીટ નંબર અને ટેન્સાઈલ પરિણામો સાથે મિલ પરીક્ષણ પ્રમાણપત્રો પ્રદાન કરતું નથી, તો તમારી પાસે બોલ્ટ સ્પષ્ટીકરણને પૂર્ણ કરે છે તેનો કોઈ પુરાવો નથી.
અહીં ફેક્ટરી-સીધો ફાયદો બે ગણો છે. પ્રથમ, તમે મેળવો કસ્ટમ લંબાઈ અને ડિસ્ટ્રીબ્યુટર માર્કઅપની ચૂકવણી કર્યા વિના હેડ સ્ટાઇલ — Kbear મેટલ ડેટા સ્ટોક કિંમતો વિરુદ્ધ 30% ઘટાડો દર્શાવે છે. બીજું, તમે દરેક લોટ સાથે સંપૂર્ણ સામગ્રી પ્રમાણપત્રો પ્રાપ્ત કરો છો, તેથી બોલ્ટ ક્યારેય સાઇટ પર પહોંચે તે પહેલાં તમારા QA મેનેજર ગ્રેડ 8.8 અથવા 10.9 અનુપાલનની ચકાસણી કરી શકે છે. ડિસ્ટ્રિબ્યુટરના સ્ટોક બોલ્ટ ઘણીવાર શોધી શકાય તેવા પ્રમાણપત્રો વિના મિશ્ર હીટ લોટમાંથી આવે છે, જે જોખમ છે કે કોઈ પણ પ્રોક્યોરમેન્ટ મેનેજરે ફાઉન્ડેશન એપ્લિકેશન માટે સ્વીકારવું જોઈએ નહીં.
| પ્રકાર | સામગ્રી / ગ્રેડ | કોટિંગ વિકલ્પો | શ્રેષ્ઠ એપ્લિકેશન | તાણ ક્ષમતા (1/2″) |
|---|---|---|---|---|
| એલ-બોલ્ટ (કાસ્ટ-ઇન-પ્લેસ) | ગ્રેડ 8.8 / 10.9 સ્ટીલ | હોટ-ડીપ ગેલ્વેનાઈઝ્ડ (ASTM A153) | ફાઉન્ડેશન કૉલમ, ભારે મશીનરી | ~6,500 lbs |
| જે-બોલ્ટ (કાસ્ટ-ઇન-પ્લેસ) | ગ્રેડ 8.8 / 10.9 સ્ટીલ | ઝીંક પ્લેટેડ | પ્રકાશ માળખાકીય, ધ્રુવ પાયા | ~5,800 lbs |
| હેડ બોલ્ટ (કાસ્ટ-ઇન-પ્લેસ) | ગ્રેડ 8.8 / 10.9 સ્ટીલ | હોટ-ડીપ ગેલ્વેનાઈઝ્ડ (ASTM A153) | સિસ્મિક ઝોન, ઉચ્ચ દબાણયુક્ત ભાર | ~7,200 lbs |
| વેજ એન્કર (ઇન્સ્ટોલ કર્યા પછી) | કાર્બન સ્ટીલ | ઝીંક પ્લેટેડ | રેટ્રોફિટ્સ, મધ્યમ લોડ | ~4,200 lbs |
| સ્લીવ એન્કર (ઇન્સ્ટોલ કર્યા પછી) | સ્ટેનલેસ સ્ટીલ | મિલ સમાપ્ત | તિરાડ કોંક્રિટ, મધ્યમ ફરજ | ~3,500 lbs |
| ઇપોક્સી એન્કર (ઇન્સ્ટોલ કર્યા પછી) | થ્રેડેડ રોડ ગ્રેડ 8.8 | ઝીંક અથવા હોટ-ડીપ ગેલ્વેનાઈઝ્ડ | ઉચ્ચ ભાર, છીછરા એમ્બેડમેન્ટ | ~6,000 lbs |

બોલ્ટ ઇન્સ્ટોલેશન માટે કોંક્રિટ ફાઉન્ડેશનની તૈયારી
90% ખોટી રીતે ગોઠવાયેલા બોલ્ટ શિફ્ટિંગ ટેમ્પ્લેટ્સ પર પાછા ફરે છે - બોલ્ટ ગુણવત્તા નહીં.
કોઈપણ તાણ પહેલાં કોંક્રિટને ઓછામાં ઓછી 2500 psi ની સંકુચિત શક્તિ સુધી પહોંચવું આવશ્યક છે. ડ્રિલિંગ પહેલાં મજબૂતીકરણનો નકશો બનાવવા માટે રીબાર સ્કેનર અથવા ગ્રાઉન્ડ-પેનિટ્રેટિંગ રડારનો ઉપયોગ કરો. જો રિબાર મારવામાં આવે છે, તો ઓછામાં ઓછા 1.5× બોલ્ટ વ્યાસની કિનારીનું અંતર જાળવી રાખીને બોલ્ટને સ્થાનાંતરિત કરો - તેનાથી ઓછું અને તમે ટેન્શનિંગ દરમિયાન કોંક્રિટ બ્લોઆઉટનું જોખમ લો છો. Kbear મેટલનો ફિલ્ડ ડેટા બતાવે છે કે 70% ઑન-સાઇટ નિષ્ફળતા એજ ડિસ્ટન્સના ઉલ્લંઘન અને વધુ પડતા કડક થવાને કારણે છે, બોલ્ટ ગ્રેડ અથવા કોંક્રિટ સ્ટ્રેન્થ નહીં.
કાસ્ટ-ઇન-પ્લેસ બોલ્ટ્સ માટે, ±1/8 રાખવા માટે સ્ટીલ ટેમ્પ્લેટ્સ એકમાત્ર વિશ્વસનીય વિકલ્પ છે″ સહનશીલતા પ્લાયવુડ ભીના કોંક્રિટ વજન હેઠળ બદલાય છે. બોલ્ટ વ્યાસ + 1/16 પર ટેમ્પલેટ છિદ્રો ડ્રિલ કરો″ નાના ગોઠવણને મંજૂરી આપવા માટે. દર 12 ઇંચના સ્ક્રૂ સાથે ફોર્મવર્ક માટે નમૂનાને સુરક્ષિત કરો. લેસર-લેવલ પ્રોજેક્શન ઊંચાઈ ±1/4″ કોંક્રિટ પ્લેસમેન્ટ પહેલાં. આ પગલું અવગણો અને તમે 90% ખોટી રીતે જોડાયેલા બોલ્ટ જૂથોમાં જોડાઓ છો જે ગોઠવણી નિરીક્ષણમાં નિષ્ફળ જાય છે.
સ્ટેપ-બાય-સ્ટેપ ઇન્સ્ટોલેશન પ્રક્રિયા
90% ખોટી રીતે ગોઠવાયેલા કાસ્ટ-ઇન-પ્લેસ બોલ્ટ્સ પાછા ફરતા ટેમ્પ્લેટ પર ટ્રેસ કરે છે — સ્ટીલ ટેમ્પલેટને સ્ક્રૂ વડે દર 12 ઇંચે એન્કર કરે છે.
બોલ્ટ વ્યાસ + 1/16 ના કદના છિદ્રો સાથે સખત સ્ટીલ ટેમ્પલેટનો ઉપયોગ કરીને ભીના કોંક્રિટમાં બોલ્ટ સેટ કરો″. દરેક બોલ્ટને સીધા નીચે ACI 318 લઘુત્તમ એમ્બેડમેન્ટ ઊંડાઈ - 4 પર દબાણ કરો″ 1/2 માટે″ બોલ્ટ, 5″ 5/8 માટે″, 7″ 3/4 માટે″. નિવેશ દરમિયાન બોલ્ટને ટ્વિસ્ટ અથવા રોકશો નહીં; તે ગતિ પગની આસપાસ ખાલી જગ્યાઓ બનાવે છે, જે પુલ-આઉટ ક્ષમતાને 30% સુધી ઘટાડે છે. લેસર અથવા સ્ટ્રિંગ લાઇન વડે પ્રક્ષેપણની ઊંચાઈ ચકાસો. જ્યારે કોંક્રીટ સેટ થાય ત્યારે પોઝીશન પકડી રાખવા માટે ટેમ્પલેટની સામે નટ્સને આંગળીથી સજ્જડ કરો.
- ટોર્ક ક્રમ (ત્રણ-પાસ સ્ટાર પેટર્ન)અઘડ કોઈપણ બોલ્ટ જૂથ માટે, લોડને સમાનરૂપે વિતરિત કરવા માટે સ્ટાર પેટર્નમાં સજ્જડ કરો. અંતિમ ટોર્કના 50% પર પ્રથમ પાસ, 75% પર બીજો, 100% પર અંતિમ.
- 1/2″ ગ્રેડ 8.8 એન્કર બોલ્ટ ટોર્ક સ્પેક્સ: 75 ફૂટ-lbs અંતિમ. પાસ ક્રમ: 38, 56, પછી 75 ft-lbs. માપાંકિત ટોર્ક રેંચનો ઉપયોગ કરો.
- 5/8″ ગ્રેડ 8.8 એન્કર બોલ્ટ ટોર્ક સ્પેક્સ: 125 ફૂટ-lbs અંતિમ. પાસ ક્રમ: 63, 94, પછી 125 ft-lbs. દરેક વાંચનને QC ચેકલિસ્ટ પર રેકોર્ડ કરો.
- કિનારી અંતર ન્યૂનતમ: ફટકો અટકાવવા માટે કોઈપણ કોંક્રિટ ધારથી 1.5 x બોલ્ટ વ્યાસ. 5/8 માટે″ બોલ્ટ, તેનો અર્થ ઓછામાં ઓછો 1″ ધારથી સાફ.
ઓવરટાઇટીંગ એ સૌથી અટકાવી શકાય તેવી ક્ષેત્રની ભૂલ છે. Kbear મેટલના રેકોર્ડ્સ દર્શાવે છે કે 70% ઑન-સાઇટ એન્કર બોલ્ટ નિષ્ફળતા એજ ડિસ્ટન્સના ઉલ્લંઘન અને વધુ કડક થવાને કારણે થાય છે - બોલ્ટ ગ્રેડ અથવા કોંક્રિટ સંકુચિત શક્તિને નહીં. યીલ્ડ બોલ્ટ અથવા તિરાડ ફાઉન્ડેશન પેડને ઇપોક્સી સાથે ઠીક કરી શકાતું નથી. માપાંકિત ટોર્ક રેંચનો ઉપયોગ કરો, ત્રણ-પાસ ક્રમને અનુસરો અને ઉલ્લેખિત મૂલ્ય પર રોકો. દરેક પ્રોજેક્ટ સાઈટ પર ટૂલ બોક્સ પર ટેપ કરેલ ટોર્ક વેલ્યુ કાર્ડ હોવું જોઈએ.
સામાન્ય ભૂલો અને તેમને કેવી રીતે ટાળવું
70% ફીલ્ડ નિષ્ફળતા એજ ડિસ્ટન્સ અને ટોર્કની ભૂલોને ટ્રેસ કરે છે, બોલ્ટ ગ્રેડ અથવા કોંક્રિટની મજબૂતાઈ નહીં.
બે ભૂલો હું જોબ સાઇટ્સ પર મોટે ભાગે જોઉં છું - અને મેં એક ડઝન દેશોમાં ઓડિટ કર્યું છે - છીછરા એમ્બેડમેન્ટને ચુસ્ત કિનારી અંતર સાથે જોડવામાં આવે છે, અને વધુ કડક બનાવવું. આ વિદેશી સમસ્યાઓ નથી. તે એટલા માટે થાય છે કારણ કે કોઈએ ટેમ્પલેટ લેઆઉટમાં દોડી આવી હતી અથવા કેલિબ્રેટેડ ટોર્ક રેન્ચને બદલે ઇમ્પેક્ટ ડ્રાઇવર પર વિશ્વાસ કર્યો હતો. ચાલો હું તમને નંબરો આપું જેથી તમારું આગલું રેડવું રીવર્ક લાઇન આઇટમ ન બને.
- છીછરા એમ્બેડમેન્ટ & એજ ડિસ્ટન્સ: ACI 318 ને ન્યૂનતમ 4 એમ્બેડમેન્ટની જરૂર છે″ 1/2 માટે″ બોલ્ટ અને 5″ 5/8 માટે″ બોલ્ટ કિનારીનું અંતર બોલ્ટના વ્યાસ કરતાં ઓછામાં ઓછું 1.5 ગણું હોવું જોઈએ - તે 0.75 છે″ 1/2 માટે″ બોલ્ટ, પરંતુ ઉચ્ચ-લોડ ઝોનમાં બમણું કરવાની ભલામણ કરવામાં આવે છે. આ થ્રેશોલ્ડથી નીચે જાઓ અને પુલ-આઉટ ક્ષમતા 40% કે તેથી વધુ ઘટી શકે છે, કારણ કે કોંક્રિટ શંકુ નિષ્ફળતા પ્લેન મેળવે છે.
- વધુ પડતું કડક કરવું & અયોગ્ય ટોર્ક: ગ્રેડ 8.8 અડધા ઇંચના બોલ્ટને બરાબર 75 ફૂટ-lbs સુધી ટોર્ક કરવું જોઈએ; a 5/8″ થી 125 ફૂટ-lbs. તે મૂલ્યોથી આગળ વધવાથી કનેક્શન મજબૂત થતું નથી - તે બોલ્ટ, સ્ટ્રીપ થ્રેડો અથવા એન્કરની આસપાસના કોંક્રિટને ક્રેક કરે છે. Kbear મેટલનો ફિલ્ડ ડેટા બતાવે છે કે ઓવરટાઇટીંગ એ સાઇટ પર #1 સિંગલ એરર છે, ઘણીવાર કારણ કે ક્રૂ અનકેલિબ્રેટેડ ઇમ્પેક્ટ રેન્ચનો ઉપયોગ કરે છે. હંમેશા સ્ટાર પેટર્નમાં ટોર્ક: પ્રથમ પાસ 50% પર, બીજો 75% પર, સંપૂર્ણ સ્પેક પર અંતિમ. દરેક વાંચનને લૉગ કરો.
રિવર્કની સરખામણીમાં ફિક્સ સસ્તું છે: વર્તમાન પ્રમાણપત્ર સાથે કેલિબ્રેટેડ ટોર્ક રેન્ચ પર $200નો ખર્ચ કરો અને ±1/8 ની અંદર એમ્બેડમેન્ટ ડેપ્થ રાખવા માટે દરેક ફૂટને ફોમવર્ક કરવા માટે બોલ્ટ કરેલા સ્ટીલ ટેમ્પલેટનો ઉપયોગ કરો.″. તે એકલા દસમાંથી લગભગ નવ સંરેખણ નિષ્ફળતાને દૂર કરે છે.
અંત
યોગ્ય એન્કર બોલ્ટ ઇન્સ્ટોલેશન સામાન્ય સલાહથી આવતું નથી. તે ચોક્કસ સંખ્યાઓમાંથી આવે છે — ACI 318 દીઠ એમ્બેડમેન્ટ ડેપ્થ, ગ્રેડ 8.8 બોલ્ટ માટે ટોર્ક મૂલ્યો અને કિનારી અંતરના નિયમો. વિચલનો વાસ્તવિક નિષ્ફળતાઓનું કારણ બને છે: 70% ઑન-સાઇટ સમસ્યાઓ વધુ કડક અને કિનારી અંતરના ઉલ્લંઘનને ટ્રેસ કરે છે.
તમે તમારો આગલો ઓર્ડર આપો તે પહેલાં, તમારી સાથે આ ત્રણ-પ્રશ્ન ચેકલિસ્ટ ચલાવો સપ્લાયર. (1) શું બોલ્ટ સ્પષ્ટીકરણ તમારા લોડ માટે ACI 318 એમ્બેડમેન્ટ ઊંડાઈ સાથે મેળ ખાય છે? (2) શું તમે પસંદ કરેલ ગ્રેડ માટે મિલ પરીક્ષણ પ્રમાણપત્રો અને દસ્તાવેજીકૃત ટોર્ક મૂલ્યો પ્રદાન કરી શકો છો? (3) શું તમે પુષ્ટિ કરી છે કે તમારા લેઆઉટમાં ધારનું અંતર 1.5D ન્યૂનતમને પૂર્ણ કરે છે? જો જવાબ ના હોય તો, ફેબ્રિકેટર સાથે સ્પેકની સમીક્ષા કરો જે પૂર્વ-ઉત્પાદન એન્જિનિયરિંગ સપોર્ટ ઓફર કરે છે — જેમ કે Kbear મેટલ, જ્યાં 30% ખર્ચ બચત ઘણીવાર ટૂલિંગ પહેલાં આ ભૂલોને પકડવા સાથે આવે છે.
વારંવાર પૂછાતા પ્રશ્નો
એન્કર બોલ્ટને કોંક્રીટમાં કેટલી ઊંડાઈએ એમ્બેડ કરવી જોઈએ?
કાસ્ટ-ઇન-પ્લેસ બોલ્ટ્સ માટે, ACI 318 ને અનુસરો: એમ્બેડમેન્ટ 1/2-ઇંચ વ્યાસના બોલ્ટ માટે ઓછામાં ઓછા 4 ઇંચ અને 5/8-ઇંચ વ્યાસના બોલ્ટ્સ માટે 5 ઇંચ હોવું જોઈએ. ચોક્કસ ઊંડાઈ બોલ્ટ વ્યાસ, કોંક્રિટ તાકાત પર આધાર રાખે છે. ચોક્કસ પ્રોજેક્ટ એમ્બેડમેન્ટ ઊંડાણો માટે હંમેશા તમારા એન્જિનિયરની સલાહ લો.
વેજ એન્કર અને સ્લીવ એન્કર વચ્ચે શું તફાવત છે?
વેજ એન્કર કોંક્રિટની સામે તેના ઊંડા છેડે વિસ્તરે છે, જે નક્કર કોંક્રિટ માટે ઉચ્ચ પુલ-આઉટ તાકાત પ્રદાન કરે છે, જ્યારે સ્લીવ એન્કર તેની સમગ્ર સ્લીવમાં વિસ્તરે છે અને નક્કર અથવા કામ કરે છે. નક્કર કોંક્રિટમાં ઉચ્ચ-લોડ માળખાકીય એપ્લિકેશન માટે ફાચર એન્કર પસંદ કરો.
શું ભીના કોંક્રિટમાં એન્કર બોલ્ટ સ્થાપિત કરી શકાય છે?
કાસ્ટ-ઇન-પ્લેસ બોલ્ટ્સ રેડતા પહેલા ઇન્સ્ટોલ કરવામાં આવે છે, તેથી ભીનું કોંક્રિટ સારું છે; પોસ્ટ-ઇન્સ્ટોલ કરેલ એન્કર માટે, ભીનું કોંક્રિટ બોન્ડની મજબૂતાઈ સાથે સમાધાન કરી શકે છે અને જ્યાં સુધી વેટ-રેટેડ ઇપોક્સી સિસ્ટમનો ઉપયોગ ન થાય ત્યાં સુધી ટાળવું જોઈએ. હંમેશા સાથે ચકાસો. વેટ-રેટેડ મંજૂરી વિના તાજા કોંક્રિટમાં પોસ્ટ-ઇન્સ્ટોલ કરેલ એન્કર ટાળો.
એન્કર બોલ્ટ પુલ-આઉટ તાકાત કેવી રીતે ચકાસવી?
ASTM E488 દીઠ બોલ્ટ હેડ પર સીધા જ ટેન્સાઇલ લોડ લાગુ કરવા માટે કેલિબ્રેટેડ હાઇડ્રોલિક જેક અને ડાયલ ગેજનો ઉપયોગ કરો. આ બોલ્ટને માંથી ખેંચવા માટે જરૂરી બળને માપે છે. સંપૂર્ણ ઉત્પાદન ઇન્સ્ટોલેશન પહેલાં મોક-અપ નમૂનાઓ પર પુલ-આઉટ પરીક્ષણો કરો.
કોંક્રિટ ફાઉન્ડેશનો માટે કયા ગ્રેડનો બોલ્ટ શ્રેષ્ઠ છે?
મોટા ભાગના માળખાકીય કોંક્રિટ ફાઉન્ડેશનો માટે 8.8 ગ્રેડ બોલ્ટ (120 ksi તાણ શક્તિ) અથવા તેથી વધુની ભલામણ કરવામાં આવે છે જેથી ઊંચા ભાર હેઠળ શીયર નિષ્ફળતા અટકાવી શકાય. સિસ્મિક ઝોન અથવા ક્રિટિકલ એપ્લિકેશન્સમાં, ગ્રેડનો ઉલ્લેખ કરો. સલામતી માટે સ્ટ્રક્ચરલ એન્જિનિયરની લોડ આવશ્યકતાઓ સાથે બોલ્ટ ગ્રેડને મેચ કરો.



