કોન્ક્રીટ લિફ્ટિંગ એન્કર પુલઆઉટ ટેસ્ટ એ પ્રથમ ચેકપોઇન્ટ છે જે ખરીદદારોએ સપ્લાયર, બજેટ અથવા પ્રોડક્શન સ્લોટને મંજૂરી આપતા પહેલા લોક કરવું જોઈએ. વિષય: પ્રીકાસ્ટ પેનલ લિફ્ટ નિષ્ફળતા — એન્કર પુલઆઉટ ટેસ્ટ પ્રક્રિયાને ફરીથી તપાસો. ગયા અઠવાડિયે તે ઇમેઇલ થ્રેડ જ્યાં ડબલ-ટીઝનો $50K ઓર્ડર ફ્લેગ કરવામાં આવ્યો હતો કારણ કે પૂર્વ-ઉત્પાદન નમૂનાએ એકદમ-સ્ટીલ ટેન્સાઇલ પરીક્ષણ પાસ કર્યું હતું પરંતુ સામૂહિક ઉત્પાદન રનમાં એન્કર 1.8x વર્કિંગ લોડ પર બહાર નીકળી ગયા હતા? તે અંતર છે જે આ લેખ બંધ કરે છે. કોંક્રિટ લિફ્ટિંગ એન્કર પુલઆઉટ ટેસ્ટ પ્રક્રિયા કે જે માત્ર પરિમાણો અને સામગ્રી પ્રમાણપત્રો તપાસે છે તે ચકાસણી નથી - તે એક કાગળની કવાયત છે.
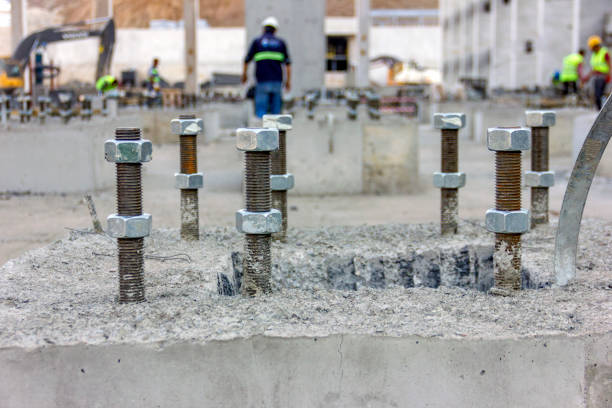
મોટાભાગના ફેક્ટરી QC વિભાગો ક્યારેય કોંક્રિટમાં કાસ્ટ-ઇન એન્કરને પ્રૂફ-લોડ કરતા નથી. તેઓ એકલા સ્ટીલનું પરીક્ષણ કરે છે, નંબર રેકોર્ડ કરે છે અને તેને સારું કહે છે. પરંતુ ધ પ્રિકાસ્ટ પેનલની અંદર એન્કર હેડની બેરિંગ ક્ષમતા એમ્બેડમેન્ટ ઊંડાઈ, કિનારી અંતર અને પર આધાર રાખે છે સ્ટ્રિપિંગ સમયે કોંક્રિટ પરિપક્વતા - જેમાંથી કોઈ મિલ પ્રમાણપત્ર પર દેખાતું નથી. જો તમે પ્રોડક્શન રન માટે એન્કર લિફ્ટિંગ પર સાઇન ઑફ કરી રહ્યાં હોવ, તો તમારે ત્રણ બાબતોની જરૂર છે: ઓછામાં ઓછા 2.5x વર્કિંગ લોડ માટે ASTM E488 ડિસ્પ્લેસમેન્ટ-નિયંત્રિત પુલઆઉટ ટેસ્ટ, રેકોર્ડ કરેલ લોડ/ડિસ્પ્લેસમેન્ટ કર્વ, અને નિષ્ફળતા મોડ ખરેખર તમને શું કહે છે તે વાંચવાની ક્ષમતા.

શા માટે તમારું લિફ્ટિંગ એન્કર કોંક્રિટ પેનલમાંથી બહાર ખેંચાય છે
કોંક્રિટ શંકુ 0.3 સેકન્ડમાં બને છે.
જ્યારે લિફ્ટિંગ એન્કર ખેંચાય છે, ત્યારે તે ધીમે ધીમે થતું નથી. યાંત્રિક ક્રમ એન્કર હેડથી શરૂ થાય છે, જે ટેન્સાઇલ લોડને પેનલમાં સ્થાનાંતરિત કરવા માટે આસપાસના કોંક્રિટની સામે ધરાવે છે. જેમ જેમ ભાર વધે છે, માથું તેના ઉપરના કોંક્રિટમાં ઉપર તરફ ધકેલે છે. તે બેરિંગ સ્ટ્રેસ એમ્બેડમેન્ટ ઝોનની આસપાસ તાણયુક્ત હૂપ સ્ટ્રેસ બનાવે છે.
પુલઆઉટ નિષ્ફળતાનો યાંત્રિક ક્રમ
જો ધારનું અંતર ખૂબ નાનું હોય અથવા કોંક્રિટની તાણ શક્તિ ખૂબ ઓછી હોય, તો શંકુ આકારની તિરાડ માથાથી નજીકની મુક્ત સપાટી પર ફેલાય છે. ક્રેક ઝડપથી બને છે — સામાન્ય રીતે પ્રૂફ લોડ પર અડધા સેકન્ડ કરતાં પણ ઓછા સમયમાં. એકવાર તે શંકુ છૂટી જાય પછી, એન્કર પેનલ દ્વારા વિસ્થાપિત થાય છે અને આગળ કોઈ પ્રતિકાર નથી.
આ સાંકળમાં નબળી કડી લગભગ ક્યારેય સ્ટીલ નથી. યોગ્ય રીતે ડિઝાઇન કરાયેલ કાસ્ટ-ઇન લિફ્ટિંગ એન્કરમાં તેની બેરિંગ ક્ષમતાને ઓળંગ્યા વિના કોંક્રિટમાં ભાર ફેલાવવા માટે માથાનો વિસ્તાર પૂરતો મોટો હોય છે. જ્યારે સ્ટીલની ઉપજ પહેલાં પુલઆઉટ થાય છે, કાં તો એમ્બેડમેન્ટની ઊંડાઈ ઓછી હતી અથવા લિફ્ટ સમયે કોંક્રિટમાં પૂરતી તાણ શક્તિનો અભાવ હતો.
ગ્રીન કોંક્રિટ રિસ્ક વિન્ડો
મોટાભાગના અકાળ પુલઆઉટ્સ સ્ટ્રિપિંગ અથવા પ્રારંભિક લિફ્ટિંગ દરમિયાન થાય છે - કોંક્રિટ તેની સ્પષ્ટ સ્ટ્રીપિંગ તાકાત સુધી પહોંચે તે પહેલાં. ગ્રીન કોંક્રીટ તેની 28-દિવસની ડિઝાઇન મૂલ્ય કરતાં નોંધપાત્ર રીતે ઓછી તાણ ક્ષમતા ધરાવે છે. તે ઘટાડો કોઈપણ એમ્બેડેડ એન્કરની આસપાસ કોંક્રિટ શંકુ બનાવવા માટે જરૂરી બળને સીધો સંકોચાય છે.
ડિઝાઇન સ્ટ્રેન્થના 70% પર ઉપાડેલી પેનલ તેની અસરકારક એન્કર ક્ષમતામાં આશરે 30% જેટલો ઘટાડો જોઈ શકે છે, જે મિક્સ ડિઝાઇન અને ક્યોરિંગ શરતોના આધારે છે. આથી જ પ્રીકાસ્ટ પેનલ્સ ઉપાડતા પહેલા લઘુત્તમ કોંક્રિટની મજબૂતાઈ પરિપક્વતા રેકોર્ડ અથવા સિલિન્ડર પરીક્ષણો દ્વારા ચકાસવી જોઈએ, એકલા કેલેન્ડર દિવસો દ્વારા અંદાજિત નથી.

કોન્ક્રીટ લિફ્ટિંગ એન્કર પુલઆઉટ ટેસ્ટ ઓન-સાઇટ કેવી રીતે ચલાવવી
લોડ સેલ અને ડાયલ ઇન્ડિકેટર એ એકમાત્ર એવા સાધનો છે જે એન્કરની ક્ષમતાને સાબિત કરે છે.
પ્રતિક્રિયા ફ્રેમ અને લોડ સેલ સેટ કરો
કેલિબ્રેટેડ લોડ સેલ સાથે હાઇડ્રોલિક રેમ પ્રતિક્રિયા ફ્રેમ પર બેસે છે જે એન્કરને ફેલાવે છે. ફ્રેમ એમ્બેડમેન્ટ ઝોનની આસપાસના કોંક્રિટમાં પુલ ફોર્સને પાછું સ્થાનાંતરિત કરે છે, એન્કરને આસપાસના મજબૂતીકરણની અસરોથી અલગ કરે છે. લોડ વધે તેમ ડિસ્પ્લેસમેન્ટ ટ્રૅક કરવા માટે એન્કર શાફ્ટ પર ડાયલ ઇન્ડિકેટર મૂકો.
1-2 મીમી/મિનિટના નિયંત્રિત દરે લોડ લાગુ કરો. આ દર સંપૂર્ણ ભાર/વિસ્થાપન વળાંક મેળવે છે, માત્ર ટોચનું મૂલ્ય જ નહીં. રેમ્પ ખૂબ ઝડપથી અને તમે ઉપજના ઉચ્ચપ્રદેશને છોડી દો જ્યાં કોંક્રિટ ક્રેકીંગ શરૂ થાય છે. 4x WLL પર અપેક્ષિત અંતિમ ક્ષમતા સાથે, પ્રૂફ ટેસ્ટિંગ માટે 2.5x રેટેડ વર્કિંગ લોડનું લક્ષ્ય છે. સતત ડેટા રેકોર્ડ કરો — ડાયગ્નોસ્ટિક્સ માટે એક પાસ/ફેલ નંબર નકામો છે.
આ સેટઅપ માટે ટોર્ક રેંચને ક્યારેય ન બદલો. ટોર્ક પરીક્ષણો માત્ર થ્રેડ ઘર્ષણ અને ઇન્સ્ટોલેશન પ્રીલોડને માપે છે. તેઓ કોંક્રિટની સામે એન્કર હેડની બેરિંગ ક્ષમતા વિશે કશું કહેતા નથી, જે ખરેખર લિફ્ટ દરમિયાન ધરાવે છે.
પ્રમાણિત એન્કર ક્ષમતા સામે સરખામણી કરો
તમારા માપેલા વળાંકની સરખામણી તે એન્કરના કદ, એમ્બેડમેન્ટની ઊંડાઈ, કોંક્રિટની મજબૂતાઈ અને કિનારી અંતર માટે ઉત્પાદકના પ્રમાણિત ક્ષમતા ચાર્ટ સાથે કરો. એક માન્ય એન્કર અચાનક ડિસ્પ્લેસમેન્ટ અથવા ડિઝાઇન ધારણાઓથી આગળ દૃશ્યમાન કોંક્રિટ ક્રેકીંગ વિના પ્રૂફ લોડ ધરાવે છે.
જો તમે કોંક્રિટ શંકુ નિષ્ફળતાના માપદંડ સુધી પહોંચતા પહેલા પ્રૂફ લોડ પર અથવા નીચેની હિલચાલ જોશો, તો તે એન્કર લોટને તરત જ નકારી કાઢો - તેનો અર્થ એ છે કે હેડ ભૂમિતિ અથવા સામગ્રી તેના રેટિંગ માટે અપૂરતી છે.
નિષ્ફળતા સ્થિતિ કેવી રીતે વાંચવી અને તેનો અર્થ શું છે
અસ્થિભંગનો આકાર એ ડાયગ્નોસ્ટિક ફિંગરપ્રિન્ટ છે જે તમને જણાવે છે કે કયો ઘટક પ્રથમ નિષ્ફળ ગયો - કોંક્રિટ, સ્ટીલ અથવા એન્કર હેડ.
પુલઆઉટ ટેસ્ટ કે જે લોડ રીડિંગ પર અટકે છે તે અડધી વાર્તા ચૂકી જાય છે. નિષ્ફળતા મોડ — બ્રેકઆઉટનો ભૌતિક આકાર — તમને બરાબર કહે છે કે કયો ઘટક તેની મર્યાદા પહેલા પહોંચ્યો છે. કોંક્રિટ, સ્ટીલ અને એન્કર હેડ દરેક એક અલગ ફ્રેક્ચર સહી બનાવે છે. તે સહીઓ વાંચવાનું શીખવું એ QC પાસ/નિષ્ફળ નિર્ણયને મૂળ કારણ તપાસથી અલગ કરે છે.
સ્ટીલ ફ્રેક્ચર
જ્યારે એન્કર બોડી અથવા થ્રેડ નેકીંગ ડાઉન થાય છે અને કોંક્રીટમાં તિરાડો પડે તે પહેલા સ્નેપ થાય છે, ત્યારે લાગુ કરાયેલા ભાર માટે સ્ટીલના ક્રોસ-સેક્શનને ઓછો કરવામાં આવ્યો હતો. અસ્થિભંગનો ચહેરો નમ્ર કપ-અને-શંકુ લક્ષણો દર્શાવે છે જે ટેન્સાઇલ ઓવરલોડની લાક્ષણિકતા છે. સુધારાત્મક ક્રિયા: મોટા વ્યાસ એન્કર અથવા ઉચ્ચ-શક્તિવાળા સામગ્રી ગ્રેડ પર અપગ્રેડ કરો.
કોંક્રિટ શંકુ પુલઆઉટ
કોંક્રીટનો શંકુ આકારનો ભાગ એન્કર હેડ સાથે અલગ પડે છે. આનો અર્થ એ છે કે એમ્બેડમેન્ટ ડેપ્થ અથવા કિનારીનું અંતર તે એન્કરના બેરિંગ એરિયા માટે ડિઝાઇન મૂલ્યથી નીચે આવી ગયું છે. સ્ટીલની ઉપજ પહેલાં કોંક્રિટની તાણ ક્ષમતા બહાર નીકળી ગઈ. સુધારાત્મક ક્રિયા: એમ્બેડમેન્ટની ઊંડાઈ વધારો, એન્કરને પેનલની કિનારીઓથી દૂર ખસેડો, અથવા મોટા હેડ બેરિંગ એરિયાનો ઉલ્લેખ કરો.
એન્કર હેડ સ્લિપ
એન્કર કોંક્રિટને તોડ્યા વિના અને સ્ટીલની ગરદન વગર ખેંચે છે. માથાની ભૂમિતિ અથવા સામગ્રી નિષ્ફળ ગઈ — કાં તો માથું લોડ હેઠળ વિકૃત અથવા તેની બેરિંગ સપાટી કોંક્રિટ સ્વરૂપમાં છિદ્રની તુલનામાં ખૂબ નાની હતી. સુધારાત્મક ક્રિયા: બેરિંગ એરિયા વધારવા, સખત સામગ્રી પર અપગ્રેડ કરવા અથવા પ્રમાણિત રેખાંકનો માટે પરિમાણીય સુસંગતતા ચકાસવા માટે હેડ ભૂમિતિને ફરીથી ડિઝાઇન કરો.
અંત
કાસ્ટ-ઇન લિફ્ટિંગ એન્કર માત્ર તેટલું જ વિશ્વસનીય છે જેટલું તે કોંક્રીટની સામે ધરાવે છે અને પરીક્ષણ જે તેને સાબિત કરે છે. પેપર સર્ટિફિકેટ અને ડાયમેન્શનલ ચેક પેનલની અંદર એન્કર હેડની બેરિંગ ક્ષમતાની પુષ્ટિ કરતા નથી. એકમાત્ર માન્ય ચકાસણી એ ASTM E488 દીઠ ડિસ્પ્લેસમેન્ટ-નિયંત્રિત પુલઆઉટ ટેસ્ટ છે, જે વર્કિંગ લોડના ઓછામાં ઓછા 2.5x સુધી લોડ થાય છે.
- ઓછામાં ઓછા 2.5x રેટેડ વર્કિંગ લોડ પર પ્રૂફ-લોડ કાસ્ટ-ઇન એન્કર.
- ASTM E488 નો ઉપયોગ કરો, ટોર્ક રેન્ચ અથવા ડાયમેન્શનલ ચેકનો નહીં.
- નિષ્ફળતા મોડ વાંચો — કોંક્રિટ કોન, સ્ટીલ નેકિંગ અથવા હેડ સ્લિપ.
તમારી આગલી પ્રીકાસ્ટ લિફ્ટ પહેલાં, તમારા સપ્લાયરને દસ્તાવેજીકૃત પ્રૂફ-લોડ ટ્રેસ અને મટિરિયલ ટ્રેસિબિલિટી માટે પૂછો — માત્ર પ્રમાણપત્ર જ નહીં. KBear મેટલના કોંક્રિટ કનેક્શન વિકલ્પોની સમીક્ષા કરો અને તમારા વર્તમાન સપ્લાયરના QC રિપોર્ટ સામે તેઓ એન્કરની ગુણવત્તાને કેવી રીતે દસ્તાવેજ કરે છે તેની તુલના કરો.
વારંવાર પૂછાતા પ્રશ્નો
કોંક્રિટ પુલઆઉટ ટેસ્ટ શું છે?
કોંક્રિટ પુલઆઉટ ટેસ્ટ એમ્બેડેડ એન્કર પર તેના ખેંચાઈ જવાના પ્રતિકારને માપવા માટે નિયંત્રિત તાણ બળ લાગુ કરે છે. આ નિર્ણાયક પહેલાં એન્કરની લોડ ક્ષમતા અને ઇન્સ્ટોલેશન ગુણવત્તાની ચકાસણી કરે છે. એન્કરની કામગીરીની પુષ્ટિ કરવા માટે આ પરીક્ષણનો ઉપયોગ કરો, માત્ર કાગળ પર જ નહીં.
લિફ્ટિંગ એન્કર કેટલી પુલઆઉટ ફોર્સ પકડી શકે છે?
પ્રમાણિત ક્ષમતા એન્કર ઉત્પાદક દ્વારા સેટ કરવામાં આવે છે અને તે એન્કરના કદ, એમ્બેડમેન્ટની ઊંડાઈ, કોંક્રિટની મજબૂતાઈ અને કિનારી અંતર પર આધારિત છે. પરીક્ષણ દરમિયાન હંમેશા કામના લોડ કરતાં ઓછામાં ઓછા 2.5 ગણા પ્રૂફ-લોડ કરો. ઉત્પાદકની રેટેડ વર્કિંગ લોડ મર્યાદાને ક્યારેય ઓળંગશો નહીં.
લિફ્ટિંગ એન્કર કેટલું ઊંડું એમ્બેડેડ હોવું જોઈએ?
એમ્બેડમેન્ટ ઊંડાઈ ઉત્પાદકની ડેટા શીટ દ્વારા વર્કિંગ લોડ અને કોંક્રિટ તાકાત માટે વ્યાખ્યાયિત કરવામાં આવે છે. જો ડેટા શીટ ખૂટે છે, તો કોઈપણ લિફ્ટ સાથે આગળ વધતા પહેલા સ્ટ્રક્ચરલ એન્જિનિયરની સલાહ લો. મંજૂર દુકાન રેખાંકન સામે એમ્બેડમેન્ટ ઊંડાઈ ચકાસો.
શું ટોર્ક ટેસ્ટ લિફ્ટિંગ એન્કરને ચકાસી શકે છે?
ના. ટોર્ક ટેસ્ટ થ્રેડમાં ઇન્સ્ટોલેશન અને પ્રીલોડ દરમિયાન ઘર્ષણ પ્રતિકારને માપે છે, કોંક્રિટ શંકુની બેરિંગ ક્ષમતાને નહીં. ચોક્કસ મોડલ અને લક્ષ્ય બજારની જરૂરિયાત સામે હંમેશા અનુપાલનને ચકાસો.