


કોંક્રિટ એન્કર પુલઆઉટ ટેસ્ટ: લિફ્ટિંગ સેફ્ટી ચકાસવાની 3 રીતો
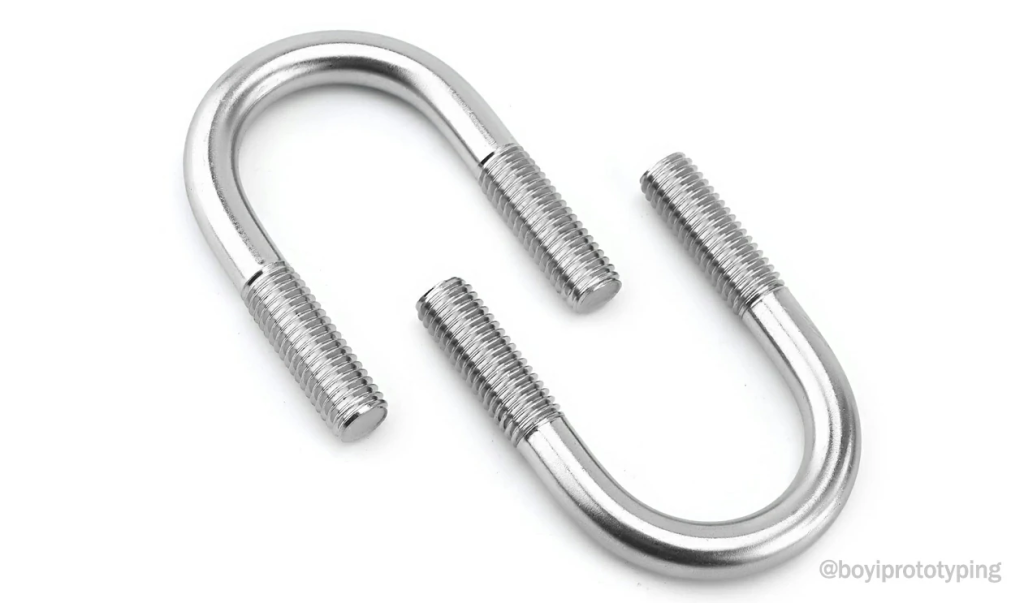
Concrete lifting anchor pullout test is the first checkpoint buyers should lock before they approve a supplier, budget, or production slot. Subject: Precast panel lift failure — re-check the anchor pullout test procedure. That email thread from last week where a $50K order of double-tees got flagged because the pre-production sample passed a bare-steel tensile […]
હેક્સ બોલ્ટ ગ્રેડ 8.8 વિ 12.9: તમે કઈ નિષ્ફળતાને સહન કરી શકો છો?
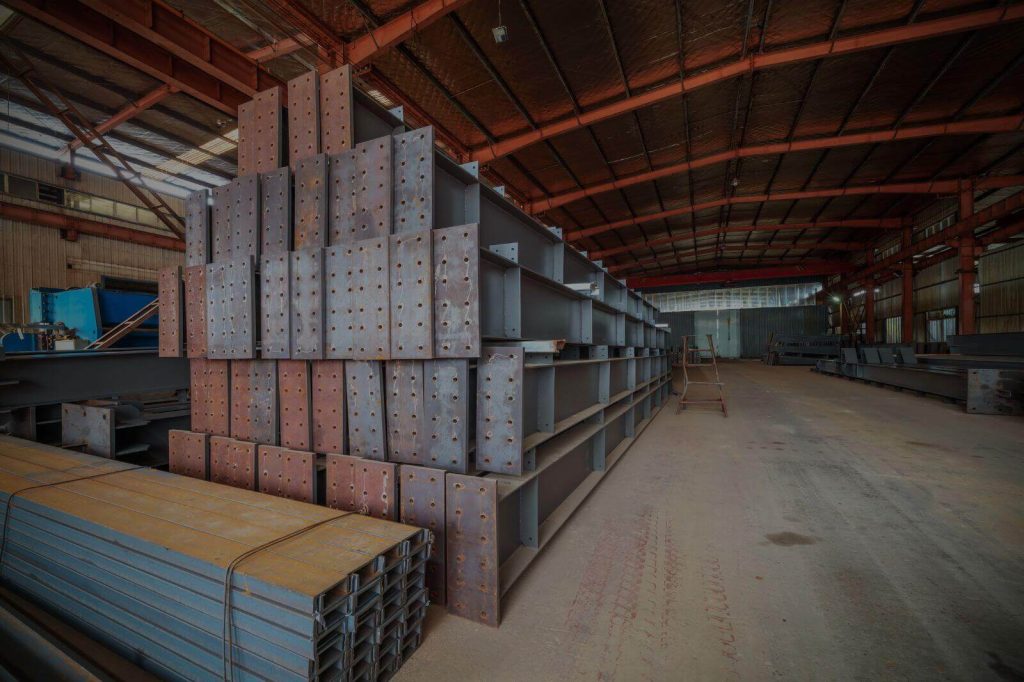
8 8 વિ 12 9 એ પ્રથમ ચેકપોઇન્ટ છે જે ખરીદદારોએ સપ્લાયર, બજેટ અથવા પ્રોડક્શન સ્લોટને મંજૂરી આપતા પહેલા લોક કરવું જોઈએ. ફેક્ટરી ફ્લોર પર, 8.8 વિ 12.9 બોલ્ટ નિષ્ફળતા પ્રશ્નનો ભાગ્યે જ ડેટાશીટ દ્વારા જવાબ મળે છે. ઇનકમિંગ બેચેસ તપાસતો ઓપરેટર જુએ છે કે વેચાણ કોલ ક્યારેય શું બતાવતું નથી: નીરસ સાથે થ્રેડ સપાટીઓ […]
ગ્રેડ 8.8 વિ 12.9 બોલ્ટ્સ: શા માટે તમારું સંયુક્ત નિષ્ફળ જાય છે
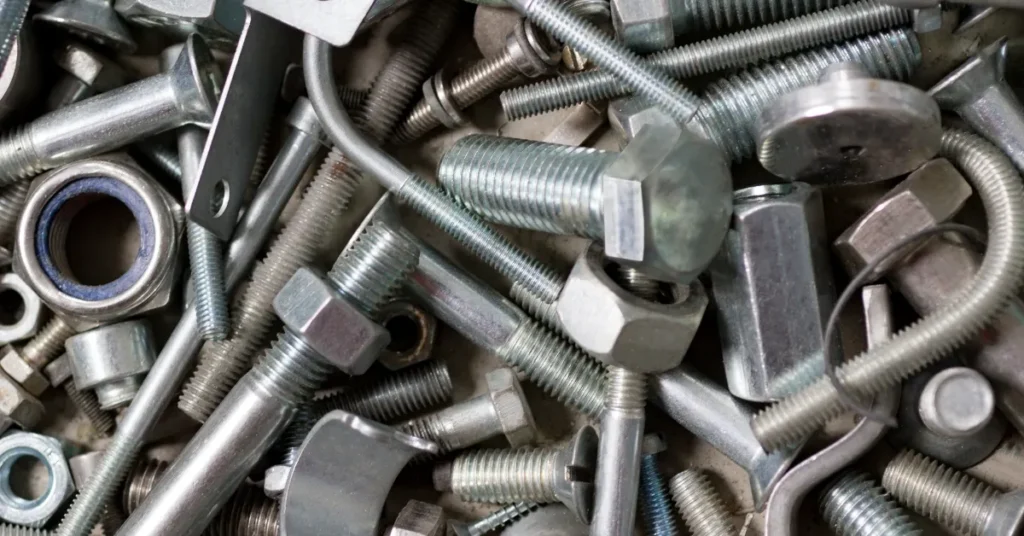
ગ્રેડ 8 8 વિ 12 એ પ્રથમ ચેકપોઇન્ટ છે જે ખરીદદારોએ સપ્લાયર, બજેટ અથવા પ્રોડક્શન સ્લોટને મંજૂરી આપતા પહેલા લોક કરવું જોઈએ. હીટ-ટ્રીટ લાઇન પરનો ઓપરેટર દરેક શિફ્ટમાં હાર્ડનેસ ટેસ્ટર રીડઆઉટને જુએ છે. તે જાણે છે કે ગ્રેડ 8.8 વિ 12.9 બોલ્ટની બેચ 35 ને બદલે 41 એચઆરસી પર બહાર આવે છે એટલે કે […]
સેન્ટ્રીફ્યુગલ કાસ્ટિંગ વિ સેન્ડ કાસ્ટિંગ: કયું મજબૂત છે?
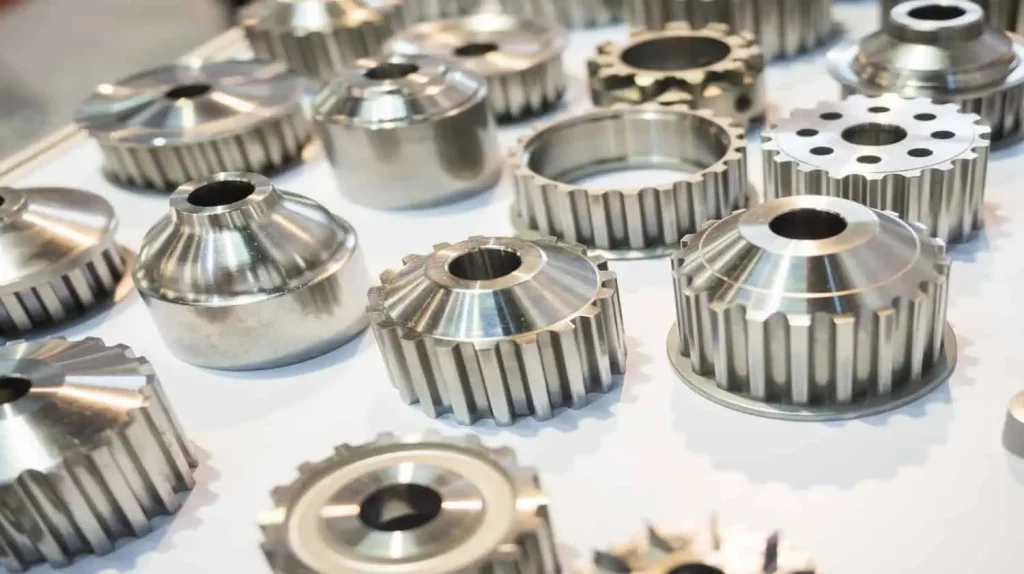
સેન્ટ્રીફ્યુગલ કાસ્ટિંગ વિ રેતી કાસ્ટિંગ તાકાતની સરખામણી ઘણીવાર એવી કોઈ વસ્તુ પર આવે છે જે તમે સ્પેક શીટ પર જોઈ શકતા નથી: જ્યાં અશુદ્ધિઓ સમાપ્ત થાય છે. મેં પ્રોક્યોરમેન્ટ ટીમોને $2,000 પેટર્ન ટૂલિંગ ખર્ચના આધારે સેન્ડ-કાસ્ટ સ્લીવને મંજૂરી આપતા જોયા છે, માત્ર 18 મહિના પછી જાણવા મળ્યું કે ક્રોસ-સેક્શનમાં છિદ્રાળુતા ક્ષેત્રની નિષ્ફળતાનું કારણ બને છે […]
કોંક્રિટ માટે એન્કર લિફ્ટિંગ: પુલઆઉટ નિષ્ફળતાને કેવી રીતે અટકાવવી
હ્યુસ્ટનમાં પ્રીકાસ્ટ યાર્ડ ખાતે પ્રાપ્તિ મેનેજર ગયા વર્ષે નિયમિત લિફ્ટ દરમિયાન $50,000 પેનલ ડ્રોપ જોયા હતા. કોંક્રિટ લિફ્ટિંગ એન્કર પુલઆઉટ થયું ન હતું કારણ કે સ્ટીલ સ્નેપ થઈ ગયું હતું - તે એટલા માટે થયું કારણ કે કાસ્ટ-ઇન હેડની આસપાસનો કોંક્રિટ શંકુ ફાટી ગયો હતો. તે નિષ્ફળતા મોડ છે જે મોટાભાગના ખરીદદારો જ્યારે તેઓ […]
કેસ સ્ટડી: મેટલ પાર્ટ્સના લીડ ટાઈમમાં 30% ઘટાડો
મેટલ પાર્ટ્સનો લીડ ટાઇમ એ પ્રથમ ચેકપોઇન્ટ ખરીદનાર છે જે તેઓ સપ્લાયર, બજેટ અથવા પ્રોડક્શન સ્લોટને મંજૂર કરે તે પહેલાં લૉક કરવા જોઈએ. સ્ટેમ્પિંગ લાઇન પરના ઓપરેટરને PO નંબરની પરવા નથી. તે ડાઇ સેટઅપ સમય, મટિરિયલ ગેજ અને સેમ્પલ એપ્રુવલ શીટ ડ્રોઇંગ પરની સહનશીલતા સાથે મેળ ખાય છે કે કેમ તેની કાળજી રાખે છે. તે […]
સ્ટેમ્પિંગ વિ કાસ્ટિંગ વિ ફોર્જિંગ વિ CNC: જે તમારા ભાગને બંધબેસે છે
મેટલ મેન્યુફેક્ચરિંગ પ્રક્રિયાઓની સરખામણી એ પ્રથમ ચેકપોઇન્ટ છે કે ખરીદદારોએ સપ્લાયર, બજેટ અથવા પ્રોડક્શન સ્લોટને મંજૂરી આપતા પહેલા લોક કરવું જોઈએ. સ્પેક શીટ 0.5mm સહિષ્ણુતા કહે છે, અને પૂર્વ-ઉત્પાદન નમૂના તેની પુષ્ટિ કરે છે. પરંતુ જ્યારે કન્ટેનર આવે છે, ત્યારે તમારો ભાગ નિર્ણાયક ફ્લેંજ પર 0.7mm માપે છે. $50,000 નો ઓર્ડર — ખોવાઈ ગયો કારણ કે મોટા પાયે ઉત્પાદન ચાલે છે […]
મેટ્રિક વિ ઇંચ ફાસ્ટનર સિસ્ટમ્સ: કિંમત, તાકાત & લીડ ટાઇમ્સ
ક્યારેય વિચાર્યું છે કે પ્રી-પ્રોડક્શન સેમ્પલ ફ્લાઈંગ કલર્સ સાથે પાસ થયા હોવા છતાં કસ્ટમ ફાસ્ટનર્સનો $50,000નો ઓર્ડર એસેમ્બલી ફિટ ટેસ્ટમાં કેમ નિષ્ફળ ગયો? મેટ્રિક વિ ઇંચ ફાસ્ટનર્સનો સંઘર્ષ ઘણીવાર ગુનેગાર હોય છે - અને સપ્લાયરના ગુણવત્તા નિયંત્રણ સાથે તેને ભાગ્યે જ કોઈ લેવાદેવા હોય છે. નમૂનાની મંજૂરી અને મોટા પાયે ઉત્પાદન વચ્ચેનું અંતર વધતું જાય છે […]
મેટલ સ્ટેમ્પિંગ મોટરસાઇકલના સ્પેર પાર્ટની ટકાઉપણું કેવી રીતે સુધારે છે
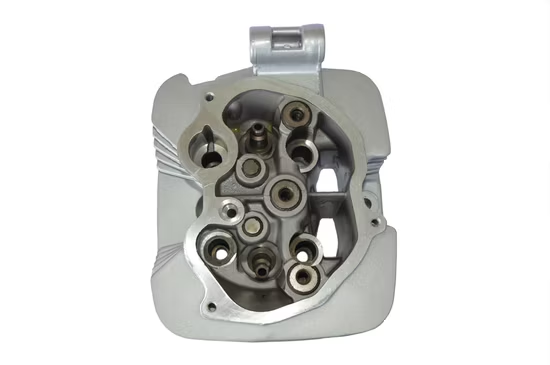
મેટલ સ્ટેમ્પિંગ એ મોટરસાઇકલના સ્પેરપાર્ટ્સના ઉત્પાદનમાં એક મહત્વપૂર્ણ પ્રક્રિયા છે, જે ટકાઉપણું અને વિશ્વસનીયતા બંનેને સુનિશ્ચિત કરે છે. ચોકસાઇ સ્ટેમ્પિંગ તકનીકોનો ઉપયોગ કરીને, ઉત્પાદકો સુસંગત આકારો, સચોટ પરિમાણો અને શ્રેષ્ઠ શક્તિ સાથે ઘટકો બનાવી શકે છે. આ ગુણો મોટરસાઇકલના ભાગો માટે નિર્ણાયક છે, જે સતત તણાવ, કંપન અને કઠોર પર્યાવરણીય પરિસ્થિતિઓના સંપર્કમાં ટકી રહે છે. યોગ્ય રીતે […]