


Beton Ankraj Çekme Testi: Kaldırma Güvenliğini Doğrulamanın 3 Yolu
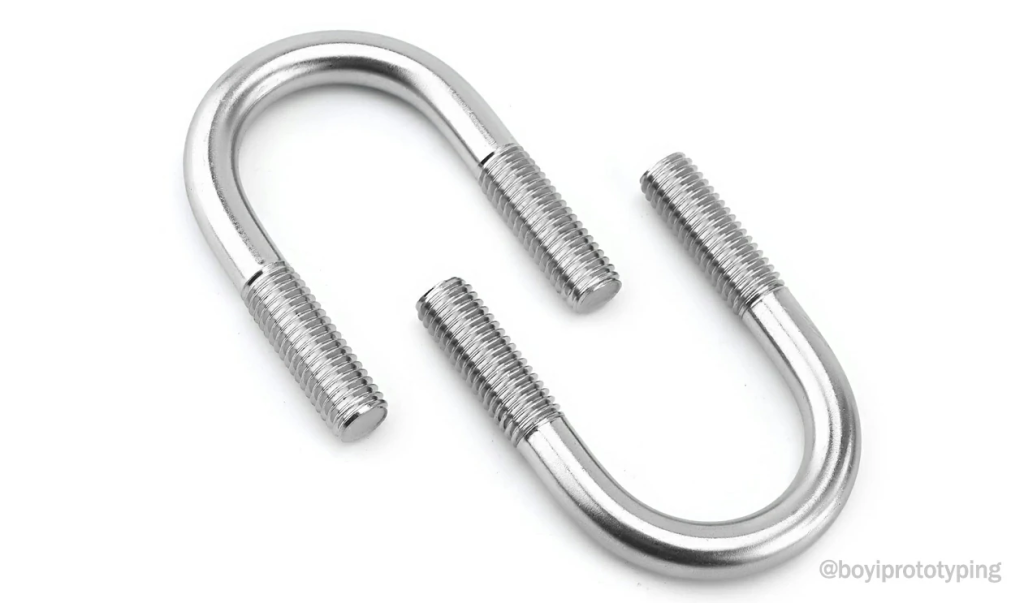
Concrete lifting anchor pullout test is the first checkpoint buyers should lock before they approve a supplier, budget, or production slot. Subject: Precast panel lift failure — re-check the anchor pullout test procedure. That email thread from last week where a $50K order of double-tees got flagged because the pre-production sample passed a bare-steel tensile […]
Altıgen Cıvata Derecesi 8.8 vs 12.9: Hangi Arızayı Tolere Edebilirsiniz?
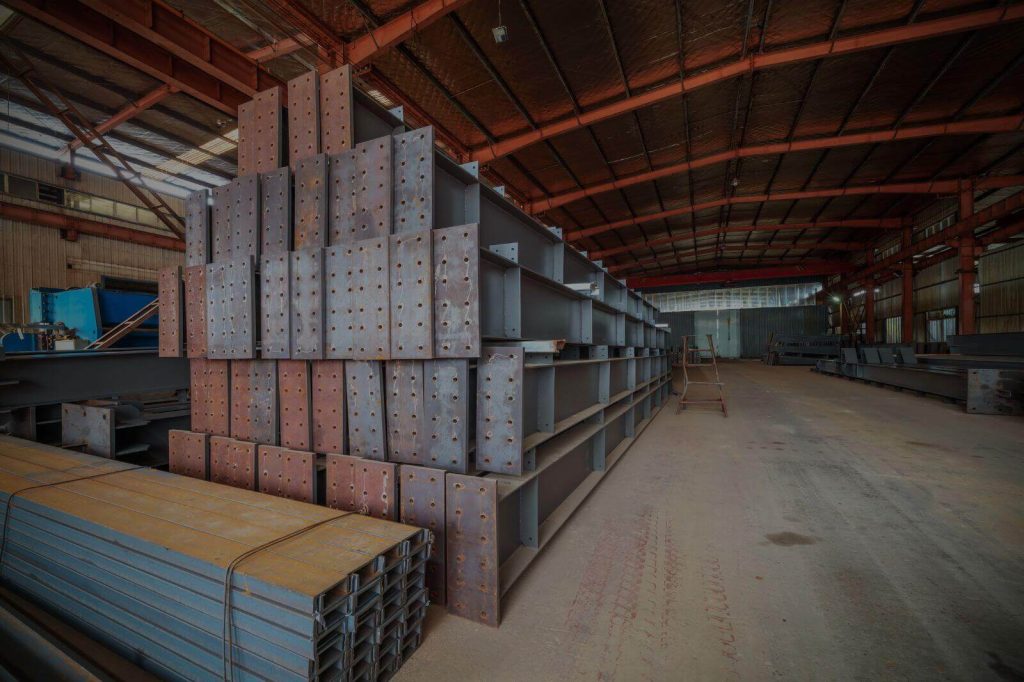
8 8'e karşı 12 9, alıcıların bir tedarikçiyi, bütçeyi veya üretim aralığını onaylamadan önce kilitlemeleri gereken ilk kontrol noktasıdır. Fabrikada 8,8'e karşı 12,9 cıvata arızası sorusuna nadiren bir veri sayfasıyla yanıt verilir. Gelen partileri kontrol eden operatör, satış görüşmesinin asla göstermediği şeyi görür: yüzeylerde mat bir iplik […]
Sınıf 8.8 ve 12.9 Cıvatalar: Bağlantınız Neden Arızalanıyor?
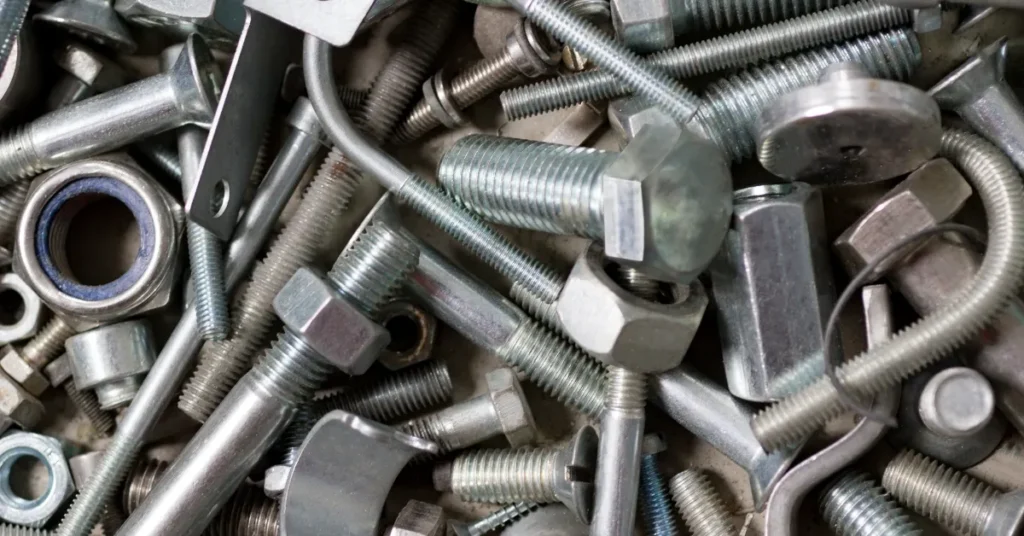
8. ve 8. sınıf, alıcıların bir tedarikçiyi, bütçeyi veya üretim aralığını onaylamadan önce kilitlemesi gereken ilk kontrol noktasıdır. Isıl işlem hattındaki operatör her vardiyada sertlik test cihazının okumasını izler. 35 yerine 41 HRC'de çıkan 8,8 ve 12,9 kalite cıvatalardan oluşan bir partinin şu anlama geldiğini biliyor:…]
Santrifüj Döküm vs Kum Döküm: Hangisi Daha Güçlü?
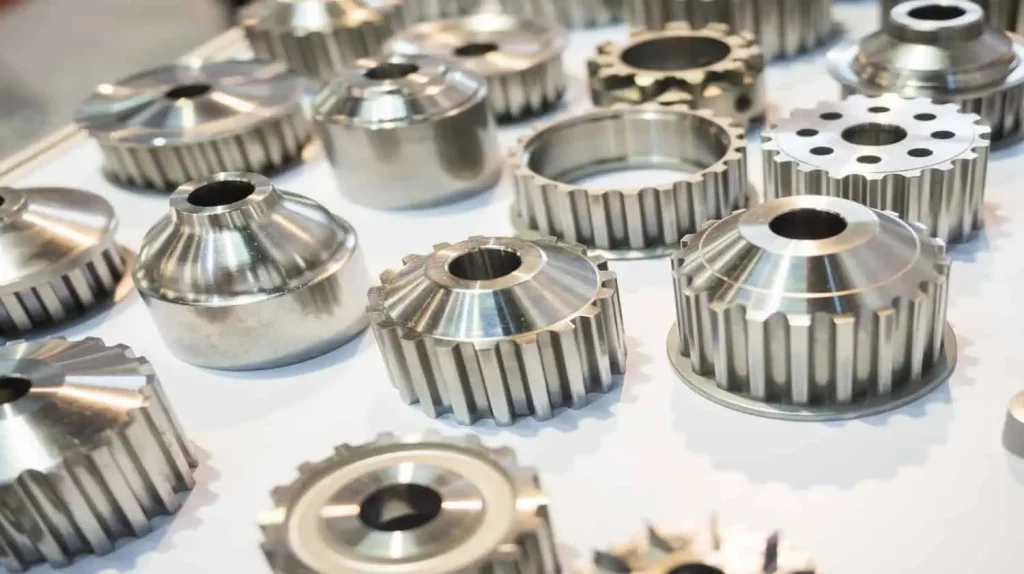
Santrifüj döküm ile kum döküm mukavemeti karşılaştırması genellikle teknik özellikler sayfasında göremediğiniz bir şeye gelir: yabancı maddelerin nerede bittiği. Tedarik ekiplerinin 2.000 $'lık model işleme maliyetine dayanarak kum döküm manşonu onayladığını gördüm, ancak 18 ay sonra kesitteki gözenekliliğin sahada bir arızaya neden olduğunu keşfettim […]
Beton için Kaldırma Ankrajları: Çekme Arızası Nasıl Önlenir
Houston'daki bir prefabrik imalathanesindeki bir satın alma müdürü, geçen yıl rutin bir kaldırma sırasında panelin 50.000 dolarlık düşüşünü izledi. Beton kaldırma ankrajının çekilmesi çeliğin kırılması nedeniyle gerçekleşmedi; bu, dökme başlığın etrafındaki beton koninin kopması nedeniyle gerçekleşti. Bu, çoğu alıcının planlamadığı başarısızlık modudur.…]
Örnek Olay: Metal Parçalar Teslim Süresinde 0 Kısalma
metal parçaların teslim süresi, alıcıların bir tedarikçiyi, bütçeyi veya üretim aralığını onaylamadan önce kilitlemesi gereken ilk kontrol noktasıdır. Damgalama hattındaki operatör PO numarasını umursamıyor. Kalıp kurulum süresini, malzeme ölçüsünü ve numune onay formunun çizimdeki toleranslarla eşleşip eşleşmediğini önemsiyor. O […]
Damgalama, Döküm, Dövme, CNC: Parçanıza Uygun Olan
metal üretim süreçlerinin karşılaştırılması, alıcıların bir tedarikçiyi, bütçeyi veya üretim aralığını onaylamadan önce kilitlemesi gereken ilk kontrol noktasıdır. Teknik özellikler sayfasında 0,5 mm tolerans yazıyor ve üretim öncesi numune de bunu doğruluyor. Ancak konteyner geldiğinde parçanız kritik flanşta 0,7 mm boyutundadır. 50.000 dolarlık bir sipariş — seri üretime geçildiği için kaybedildi […]
Metrik ve İnç Bağlantı Elemanı Sistemleri: Maliyet, Güç & Teslim Süreleri
Üretim öncesi numune başarılı bir şekilde geçmesine rağmen, 50.000 $'lık özel bağlantı elemanı siparişinin montaj uyum testinde neden başarısız olduğunu hiç merak ettiniz mi? Metrik ve inç bağlantı elemanları çatışması genellikle suçludur ve nadiren tedarikçinin kalite kontrolüyle ilgisi vardır. Numune onayı ile seri üretim arasındaki fark genişliyor…]
Metal damgası nasıl motosiklet yedek parça dayanıklılığı iyileştirir
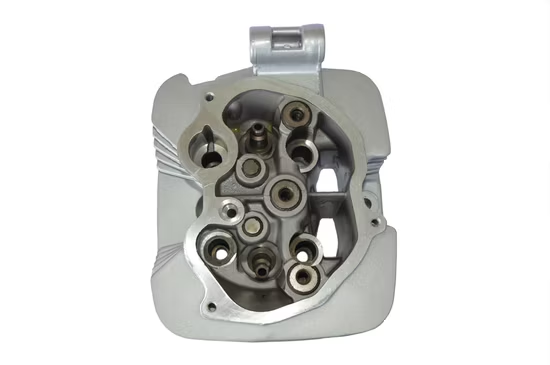
Metal damgalama, motosiklet yedek parçalarının üretiminde hem dayanıklılık hem de güvenilirlik sağlayan hayati bir işlemdir. Üreticiler, hassas damgalama tekniklerini kullanarak tutarlı şekillere, doğru boyutlara ve üstün dayanıklılığa sahip bileşenler oluşturabilir. Bu nitelikler, sürekli strese, titreşime ve zorlu çevre koşullarına maruz kalmaya dayanması gereken motosiklet parçaları için çok önemlidir. Düzgün bir şekilde […]