


Preskus izvleka betonskega sidra: 3 načini za preverjanje varnosti dviganja
Concrete lifting anchor pullout test is the first checkpoint buyers should lock before they approve a supplier, budget, or production slot. Subject: Precast panel lift failure — re-check the anchor pullout test procedure. That email thread from last week where a $50K order of double-tees got flagged because the pre-production sample passed a bare-steel tensile […]
Šestrobi vijak razreda 8.8 proti 12.9: Katero napako lahko dopustite?
8 8 proti 12 9 je prva kontrolna točka, ki bi jo morali kupci zakleniti, preden odobrijo dobavitelja, proračun ali proizvodno režo. V tovarni na vprašanje o okvari vijaka 8,8 proti 12,9 le redko dobijo odgovor na podatkovnem listu. Operater, ki preverja dohodne serije, vidi tisto, česar prodajni klic nikoli ne prikaže: navojne površine z dolgočasno […]
Vijaki stopnje 8,8 proti 12,9: zakaj vaš sklep odpove
razred 8 8 proti 12 je prva kontrolna točka, ki bi jo morali kupci zakleniti, preden odobrijo dobavitelja, proračun ali proizvodno režo. Operater na liniji za toplotno obdelavo vsako izmeno spremlja odčitek merilnika trdote. Ve, da serija vijakov stopnje 8,8 proti 12,9, ki izhajajo pri 41 HRC namesto 35, pomeni […]
Centrifugalno litje proti litju v pesek: kaj je močnejše?
Primerjava moči pri centrifugalnem litju in litju v pesek se pogosto zmanjša na nekaj, česar ne vidite na specifikacijskem listu: kje končajo nečistoče. Gledal sem, kako so ekipe za nabavo odobrile tulec iz peskane litine na podlagi 2000 $ stroškov orodja za vzorec, samo da bi 18 mesecev kasneje odkrile, da je poroznost v prerezu povzročila napako na terenu […]
Dvižna sidra za beton: Kako preprečiti okvaro pri izvleku
Vodja nabave na ladjedelnici za montažne konstrukcije v Houstonu je lani opazil, kako je med rutinskim dvigom padla plošča v vrednosti 50.000 USD. Izvlečenje betonskega dvižnega sidra se ni zgodilo, ker je jeklo počilo – zgodilo se je, ker se je betonski stožec okoli vlite glave iztrgal. To je način napake, ki ga večina kupcev ne načrtuje, ko […]
Študija primera: Čas dobave kovinskih delov skrajšan za 30 %
dobavni rok za kovinske dele je prva kontrolna točka, ki jo morajo kupci zakleniti, preden odobrijo dobavitelja, proračun ali proizvodno režo. Operaterju na liniji za žigosanje ni mar za številko naročilnice. Zanima ga čas nastavitve matrice, merilo materiala in ali se vzorčni list za odobritev ujema s tolerancami na risbi. to […]
Štancanje ali litje ali kovanje ali CNC: kar ustreza vašemu delu
primerjava proizvodnih procesov kovin je prva kontrolna točka, ki jo morajo kupci zakleniti, preden odobrijo dobavitelja, proračun ali proizvodno režo. Tehnični list pravi toleranco 0,5 mm, predprodukcijski vzorec pa to potrjuje. Toda ko posoda prispe, meri vaš del 0,7 mm na kritični prirobnici. Naročilo v vrednosti 50.000 $ — izgubljeno zaradi množične proizvodnje […]
Metrični in palčni sistemi pritrdilnih elementov: stroški, trdnost & Dobavni roki
Ste se kdaj vprašali, zakaj to naročilo pritrdilnih elementov po meri v vrednosti 50.000 USD ni opravilo testa prileganja sestavu, čeprav je predprodukcijski vzorec opravil z odliko? Konflikt metričnih in palčnih pritrdilnih elementov je pogosto krivec – in le redko je povezan z dobaviteljevim nadzorom kakovosti. Vrzel med odobritvijo vzorcev in množično proizvodnjo se povečuje […]
Kako kovinsko žigosanje izboljša vzdržljivost rezervnih delov motocikla
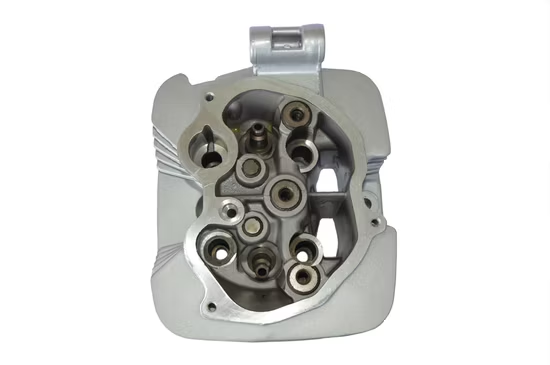
Vtiskovanje kovin je pomemben proces pri proizvodnji rezervnih delov za motocikle, ki zagotavlja tako vzdržljivost kot zanesljivost. Z uporabo natančnih tehnik žigosanja lahko proizvajalci ustvarijo komponente doslednih oblik, natančnih dimenzij in vrhunske trdnosti. Te lastnosti so ključnega pomena za dele motocikla, ki morajo vzdržati nenehne obremenitve, vibracije in izpostavljenost težkim okoljskim razmeram. Pravilno […]