


Uji Penarikan Jangkar Beton: 3 Cara Memverifikasi Keamanan Pengangkatan
Tes penarikan jangkar pengangkat beton adalah pos pemeriksaan pertama yang harus dikunci oleh pembeli sebelum mereka menyetujui pemasok, anggaran, atau slot produksi. Perihal: Kegagalan pengangkatan panel pracetak — periksa kembali prosedur pengujian penarikan jangkar. Rangkaian email dari minggu lalu di mana pesanan kaos ganda senilai $50K ditandai karena sampel praproduksi melewati uji tarik baja telanjang […]
Hex Bolt Grade 8.8 vs 12.9: Kegagalan Mana yang Dapat Anda Toleransi?
8 8 vs 12 9 adalah pos pemeriksaan pertama yang harus dikunci pembeli sebelum mereka menyetujui pemasok, anggaran, atau slot produksi. Di lantai pabrik, pertanyaan kegagalan baut 8,8 vs 12,9 jarang dijawab oleh lembar data. Operator yang memeriksa batch yang masuk melihat apa yang tidak pernah ditunjukkan oleh panggilan penjualan: permukaan benang dengan [ yang tumpul]…]
Baut Kelas 8.8 vs 12.9: Mengapa Sambungan Anda Gagal
kelas 8 8 vs 12 adalah pos pemeriksaan pertama yang harus dikunci pembeli sebelum mereka menyetujui pemasok, anggaran, atau slot produksi. Operator di jalur perlakuan panas mengawasi pembacaan penguji kekerasan setiap shift. Dia tahu bahwa kumpulan baut kelas 8.8 vs 12.9 yang keluar pada 41 HRC bukannya 35 berarti […]
Pengecoran Sentrifugal vs Pengecoran Pasir: Mana yang Lebih Kuat?
Perbandingan kekuatan pengecoran sentrifugal vs kekuatan pengecoran pasir sering kali mengarah pada sesuatu yang tidak dapat Anda lihat pada lembar spesifikasi: di mana pengotor berakhir. Saya telah menyaksikan tim pengadaan menyetujui selongsong cetakan pasir berdasarkan biaya perkakas pola sebesar $2.000, hanya untuk menemukan 18 bulan kemudian bahwa porositas pada penampang menyebabkan kegagalan di lapangan […]
Mengangkat Jangkar untuk Beton: Cara Mencegah Kegagalan Pencabutan
Seorang manajer pengadaan di halaman pracetak di Houston menyaksikan penurunan panel senilai $50.000 selama pengangkatan rutin tahun lalu. Pencabutan jangkar pengangkat beton tidak terjadi karena baja patah — melainkan karena kerucut beton di sekitar kepala cor robek. Ini adalah mode kegagalan yang tidak direncanakan oleh sebagian besar pembeli ketika mereka […]
Studi Kasus: Waktu Proses Bagian Logam Dipotong sebesar 30%
waktu tunggu suku cadang logam adalah pos pemeriksaan pertama yang harus dikunci oleh pembeli sebelum mereka menyetujui pemasok, anggaran, atau slot produksi. Operator di jalur stamping tidak memperdulikan nomor PO. Dia peduli dengan waktu pemasangan cetakan, ukuran material, dan apakah lembar persetujuan sampel sesuai dengan toleransi pada gambar. Itu […]
Stamping vs Casting vs Forging vs CNC: Yang Sesuai dengan Bagian Anda
perbandingan proses pembuatan logam adalah pos pemeriksaan pertama yang harus dikunci oleh pembeli sebelum mereka menyetujui pemasok, anggaran, atau slot produksi. Lembar spesifikasi menyatakan toleransi 0,5 mm, dan sampel praproduksi mengonfirmasinya. Namun ketika kontainer tiba, bagian Anda berukuran 0,7 mm pada flensa kritis. Pesanan senilai $50.000 — hilang karena produksi massal berjalan […]
Sistem Pengikat Metrik vs Inci: Biaya, Kekuatan & Waktu Pimpin
Pernahkah Anda bertanya-tanya mengapa pesanan pengencang khusus senilai $50.000 itu gagal dalam uji kesesuaian perakitan meskipun sampel praproduksi lulus dengan sangat baik? Konflik pengencang metrik vs inci sering kali menjadi penyebabnya — dan hal ini jarang ada hubungannya dengan kontrol kualitas pemasok. Kesenjangan antara persetujuan sampel dan produksi massal semakin lebar […]
Bagaimana Metal Stamping Meningkatkan Daya Tahan Spare Part Sepeda Motor
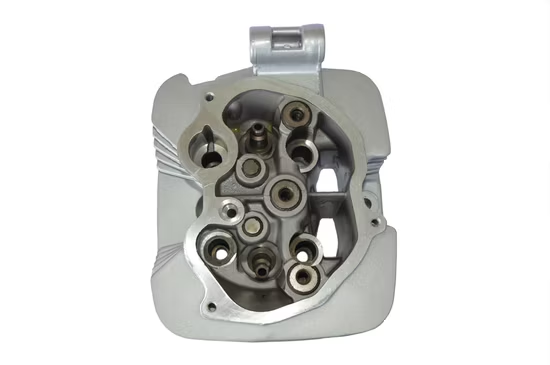
Stamping logam adalah proses penting dalam produksi suku cadang sepeda motor, yang memastikan ketahanan dan keandalan. Dengan menggunakan teknik stamping yang presisi, produsen dapat membuat komponen dengan bentuk yang konsisten, dimensi yang akurat, dan kekuatan yang unggul. Kualitas ini sangat penting untuk suku cadang sepeda motor, yang harus tahan terhadap tekanan, getaran, dan paparan kondisi lingkungan yang keras secara terus-menerus. Dengan baik […]