


Большинство руководств по установке бетонного фундамента с анкерными болтами советуют вам зацикливаться на класс болта и прочность бетона на сжатие. Этот совет упустил ошибку одного покупателя на сумму 50 000 долларов. Предсерийный образец прошел тест на выдергивание, но серийное производство провалилось, потому что монтажная бригада слишком затянула гайки и проигнорировала требования к краевому расстоянию. Всю плиту пришлось заново просверливать для установки эпоксидных анкеров, что стоило недель и пятизначного перерасхода средств.
Настоящим виновником разрушения фундамента является не сам болт, а то, как выполняется установка. Полевые данные Kbear Metal показывают, что 70% отказов анкерных болтов на объекте связаны с нарушением краевого расстояния и чрезмерной затяжкой, а не с маркой болта или прочностью бетона. Правильная установка бетонного фундамента с анкерными болтами означает смещение акцента со спецификации материала на контрольный список установки: минимальная глубина установки в соответствии с ACI 318, значения крутящего момента, откалиброванные для болтов 1/2 дюйма класса 8,8 при усилии 75 фут-фунтов, и отверстия с расстоянием до края не ближе, чем в 1,5 раза больше диаметра болта.
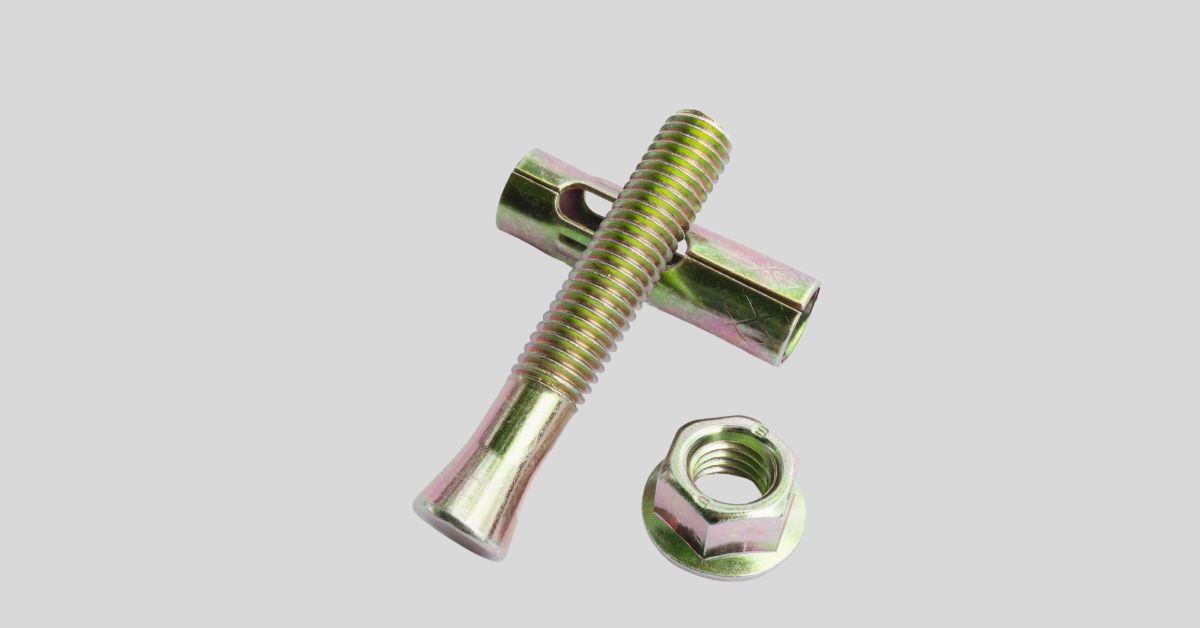
Понимание типов и материалов анкерных болтов
Полевые данные показывают, что 70% отказов анкерных болтов на площадке происходят из-за ошибок при установке, а не из-за марки материала или прочности бетона.
Первое решение при выборе анкерных болтов для бетонного фундамента — заливать их на место или устанавливать после затвердевания бетона. Залитые на месте анкеры — L-образные болты, J-образные болты и болты с головкой — обеспечивают максимальную выдергивающую способность, поскольку бетон сцепляется непосредственно вокруг основания болта. 1/2″ Литой L-образный болт класса 8,8 из бетона с давлением 3000 фунтов на квадратный дюйм обеспечивает предельную прочность на разрыв примерно 6500 фунтов. Варианты, устанавливаемые после установки, такие как клиновые анкеры, гильзовые анкеры или эпоксидные системы, используются при изменении компоновки после заливки или при модернизации. 1/2″ клиновой анкер в том же бетоне дает около 4200 фунтов — снижение на 35%. Если ваш структурный проект требует полной мощности, требует отливки на месте и использования жесткого стального шаблона для удержания положения в пределах ±1/8″. Полевые данные подтверждают, что 90% смещенных болтов связаны с шаблонами, которые сместились во время заливки.
- Преимущество монолитного монтажа: Соединение вокруг основания болта обеспечивает максимальную прочность на растяжение и сдвиг. Самый снисходительный к временным перегрузкам во время лечения.
- Постустановленный контекст: Клиновые анкеры расширяются относительно бетонной стены. Глубина отверстия должна быть точной — слишком мелкая снижает производительность, слишком глубокая заделка отходов. Эпоксидные анкеры требуют очищенных и сухих отверстий в полностью затвердевшем бетоне (минимум 7 дней).
- Разница в режимах отказа: Залитые анкеры обычно выходят из строя из-за прорыва бетонного конуса вокруг головки болта. Установленные после установки анкеры выходят из строя из-за проскальзывания клина или разрыва эпоксидной связи — и то, и другое менее предсказуемо без правильной установки.
- Оценка 8,8: Предел текучести 92 фунта на квадратный дюйм, предел прочности на разрыв 120 фунтов на квадратный дюйм. Стандарт для литых L-образных и J-образных болтов, для которых не требуется сейсмоустойчивое проектирование.
- Оценка 10,9: Предел текучести 130 фунтов на квадратный дюйм, предел прочности на разрыв 150 фунтов на квадратный дюйм. Требуется для зон высоких нагрузок и негабаритных фундаментов. Стоит примерно на 20% дороже за тонну, чем 8,8 гр.
- Выбор покрытия: HDG (ASTM A153) для наружных работ, химических заводов, мостов. Цинкование для внутреннего или кратковременного воздействия. Болты с эпоксидным покрытием для использования в сточных водах. Никакое покрытие недопустимо для временных конструкций — минимальная ржавчина приводит к истиранию резьбы при снятии.
Для марок материалов базовым стандартом для большинства фундаментных анкерных болтов является класс 8,8 (прочность на растяжение 120 фунтов на квадратный дюйм). Он соответствует спецификациям крутящего момента, указанным в ACI 318 — 75 футо-фунтов для 1/2″ болт и 125 фут-фунтов для размера 5/8.″ болт. В сейсмических зонах или приложениях с высокими нагрузками рекомендуется класс 10,9 (150 фунтов на квадратный дюйм), чтобы противостоять разрушению при сдвиге. Покрытия имеют одинаковое значение: горячее цинкование согласно ASTM A153 является стандартом для наружных или агрессивных сред и выдерживает более 200 часов испытаний в солевом тумане. Цинкование подходит для внутренних сухих работ. Распространенной ошибкой является указание покрытия после установки длины болта — HDG добавляет 2–4 мила с каждой стороны, что может повлиять на посадку резьбы, если не учтено в допуске резьбы. Если поставщик не предоставляет сертификаты заводских испытаний с указанием номера плавки и результатов растяжения, у вас нет доказательств того, что болт соответствует техническим характеристикам.
Прямое преимущество фабрики здесь двойное. Во-первых, вы получаете нестандартная длина и стили голов без уплаты дистрибьюторской надбавки — данные Kbear Metal показывают снижение на 30% по сравнению с ценами на акции. Во-вторых, вы получаете полную сертификацию материалов с каждой партией, поэтому ваш менеджер по контролю качества может проверить соответствие классу 8.8 или 10.9 еще до того, как болты попадут на площадку. Запасные болты от дистрибьютора часто поступают из смешанных партий без отслеживаемых сертификатов, что представляет собой риск, который ни один менеджер по закупкам не должен принимать при применении фундамента.
| Тип | Материал/класс | Варианты покрытия | Лучшее приложение | Предел прочности (1/2″) |
|---|---|---|---|---|
| L-образный болт (монолитный) | Сталь марки 8,8/10,9 | Горячее цинкование (ASTM A153) | Колонны фундамента, тяжелая техника | ~6500 фунтов |
| J-болт (монолитный) | Сталь марки 8,8/10,9 | Оцинкованный | Легкие конструкции, столбчатые основания | ~ 5800 фунтов |
| Болт с головкой (литой на месте) | Сталь марки 8,8/10,9 | Горячее цинкование (ASTM A153) | Сейсмические зоны, высокие сдвиговые нагрузки | ~7200 фунтов |
| Клиновой анкер (после установки) | Углеродистая сталь | Оцинкованный | Модернизация, умеренные нагрузки | ~ 4200 фунтов |
| Гильзовый анкер (после установки) | Нержавеющая сталь | Отделка мельницы | Треснувший бетон, средняя нагрузка | ~3500 фунтов |
| Эпоксидный анкер (после установки) | Резьбовой стержень Класс 8,8 | Цинк или горячеоцинкованный | Высокие нагрузки, неглубокая заделка | ~6000 фунтов |

Подготовка бетонного фундамента для установки болтов
90% смещений болтов происходят из-за смещения шаблонов, а не из-за качества болтов.
Перед любым натяжением бетон должен достичь минимальной прочности на сжатие 2500 фунтов на квадратный дюйм. Используйте сканер арматуры или георадар, чтобы составить карту арматуры перед бурением. Если арматурный стержень задет, переместите болт, сохраняя расстояние до края не менее 1,5 диаметра болта — меньше этого значения, и вы рискуете вырвать бетон во время натяжения. Полевые данные Kbear Metal показывают, что 70% отказов на объекте происходят из-за нарушения краевого расстояния и чрезмерной затяжки, а не из-за марки болта или прочности бетона.
Для литых болтов стальные шаблоны являются единственным надежным вариантом фиксации ±1/8.″ толерантность. Фанера смещается под тяжестью влажного бетона. Просверлите отверстия в шаблоне по диаметру болта + 1/16.″ чтобы позволить незначительную регулировку. Закрепите шаблон на опалубке винтами через каждые 12 дюймов. Высота проекции лазерного уровня до ±1/4″ перед бетонированием. Пропустите этот шаг, и вы присоединитесь к 90% групп болтов с несоосностью, которые не проходят проверку соосности.
Пошаговая процедура установки
90% смещенных болтов, отлитых на месте, происходят из-за смещающегося шаблона — закрепите стальной шаблон через каждые 12 дюймов винтами.
Установите болты во влажный бетон, используя жесткий стальной шаблон с отверстиями размером в диаметр болта + 1/16.″. Вставьте каждый болт прямо вниз на минимальную глубину установки ACI 318 — 4 дюйма.″ за 1/2″ болт, 5″ за 5/8″, 7″ за 3/4″. Не перекручивайте и не раскачивайте болт во время вставки; это движение создает пустоты вокруг стопы, что снижает возможность вытягивания до 30%. Проверьте высоту проекции с помощью лазерной или струнной линии. Затяните гайки вручную на шаблоне, чтобы удерживать положение во время схватывания бетона.
- Последовательность крутящего момента (трехходовая схема звезды): Любую группу болтов затягивайте по схеме «звезда», чтобы равномерно распределить нагрузку. Первый проход при 50% конечного крутящего момента, второй при 75%, последний при 100%.
- 1/2″ Оценка 8,8 Характеристики крутящего момента анкерного болта: Финал 75 футов-фунтов. Последовательность передач: 38, 56, затем 75 фут-фунтов. Используйте калиброванный динамометрический ключ.
- 5/8″ Характеристики крутящего момента анкерного болта класса 8.8: Финал 125 фут-фунтов. Последовательность передач: 63, 94, затем 125 фут-фунтов. Записывайте каждое показание в контрольный список контроля качества.
- Минимальное расстояние от края: На расстоянии 1,5 диаметра болта от любого края бетона для предотвращения выброса. На 5/8″ болт, это значит минимум 1″ ясно с края.
Чрезмерная затяжка – это наиболее предотвратимая эксплуатационная ошибка. Записи Kbear Metal показывают, что 70% отказов анкерных болтов на объекте вызваны нарушением краевого расстояния и чрезмерной затяжкой, а не маркой болта или прочностью бетона на сжатие. Податливый болт или треснутую фундаментную подушку невозможно закрепить эпоксидной смолой. Используйте калиброванный динамометрический ключ, следуйте последовательности из трех проходов и остановитесь на указанном значении. На каждом объекте проекта должна быть прикреплена к ящику для инструментов карта значений крутящего момента.
Распространенные ошибки и как их избежать
70% отказов на объекте связаны с ошибками краевого расстояния и крутящего момента, а не с маркой болтов или прочностью бетона.
Две ошибки, которые я чаще всего вижу на строительных площадках (а я проверял заливку в дюжине стран), — это неглубокая заделка в сочетании с малым расстоянием до края и чрезмерная затяжка. Это не экзотические проблемы. Они случаются потому, что кто-то поспешил с макетом шаблона или доверился ударному гайковерту вместо калиброванного динамометрического ключа. Позвольте мне назвать вам цифры, чтобы ваша следующая заливка не превратилась в переработку.
- Неглубокая заделка & Расстояние до края: ACI 318 требует минимум 4 закладок.″ за 1/2″ болт и 5″ на 5/8″ болт. Расстояние до края должно быть как минимум в 1,5 раза больше диаметра болта — это 0,75.″ за 1/2″ болт, но в зонах высоких нагрузок рекомендуется увеличить его вдвое. Если опуститься ниже этих пороговых значений, способность выдергивания может упасть на 40% и более, поскольку плоскость разрушения бетонного конуса становится
- Перетягивание & Неправильный крутящий момент: Полудюймовый болт класса 8,8 следует затягивать с усилием ровно 75 футо-фунтов; 5/8″ до 125 фут-фунтов. Превышение этих значений не делает соединение прочнее — оно разрушает болт, срывает резьбу или трескает бетон вокруг анкера. Полевые данные Kbear Metal показывают, что чрезмерная затяжка является единственной ошибкой №1 на строительной площадке, часто потому, что бригады используют некалиброванные ударные гайковерты. Всегда затягивайте по звездообразной схеме: первый проход на 50 %, второй на 75 %, последний на полной мощности. Записывайте каждое чтение.
Ремонт обходится дешевле по сравнению с доработкой: потратьте 200 долларов на калиброванный динамометрический ключ с действующим сертификатом и используйте стальные шаблоны, прикрепленные болтами, для опалубки на каждом футе, чтобы поддерживать глубину анкеровки в пределах ± 1/8.″. Одно только это исключает примерно девять из десяти ошибок центровки.
Заключение
Правильная установка анкерного болта не зависит от общих советов. Это основано на точных цифрах — глубине установки согласно ACI 318, значениях крутящего момента для болтов класса 8,8 и правилах краевого расстояния. Отклонения становятся причиной реальных поломок: 70% проблем на объекте связаны с перетяжкой и нарушением краевого расстояния.
Прежде чем разместить следующий заказ, прочитайте этот контрольный список из трех вопросов со своим поставщик. (1) Соответствует ли спецификация болта глубине установки ACI 318 для вашей нагрузки? (2) Можете ли вы предоставить сертификаты заводских испытаний и документированные значения крутящего момента для выбранной марки? (3) Подтвердили ли вы, что расстояние до края в вашем макете соответствует минимуму 1,5D? Если ответ «нет», обратитесь к производителю, который предлагает техническую поддержку перед производством, например, Kbear Metal, где 30%-ная экономия средств часто достигается за счет выявления этих ошибок перед оснасткой.
Часто задаваемые вопросы
Насколько глубоко следует заглублять анкерные болты в бетон?
Для болтов, литых на месте, следуйте стандарту ACI 318: заглубление должно составлять не менее 4 дюймов для болтов диаметром 1/2 дюйма и 5 дюймов для болтов диаметром 5/8 дюйма. Точная глубина зависит от диаметра болта, прочности бетона. Всегда консультируйтесь со своим инженером по поводу глубины заделки в конкретном проекте.
В чем разница между клиновым анкером и гильзовым анкером?
Клиновой анкер расширяется по бетону на своем глубоком конце, обеспечивая высокую прочность на выдергивание твердого бетона, в то время как гильзовый анкер расширяется по всей втулке и работает в твердом бетоне. Выбирайте клиновые анкеры для применения в конструкциях с высокими нагрузками в твердом бетоне.
Можно ли устанавливать анкерные болты во влажный бетон?
Литые болты устанавливаются перед заливкой, поэтому влажный бетон подойдет; для анкеров, установленных после установки, влажный бетон может снизить прочность сцепления, и его следует избегать, если только не используется эпоксидная система, рассчитанная на влажную эксплуатацию. Всегда сверяйтесь с. Избегайте установки анкеров в свежий бетон без одобрения на влажную эксплуатацию.
Как проверить прочность анкерного болта на выдергивание?
Используйте калиброванный гидравлический домкрат и индикатор часового типа, чтобы приложить растягивающую нагрузку непосредственно к головке болта в соответствии с ASTM E488. Это измеряет силу, необходимую для вытягивания болта из. Перед полной производственной установкой выполните испытания на выдергивание макетов.
Болты какой марки лучше всего подходят для бетонного фундамента?
Болты класса 8,8 (прочность на растяжение 120 фунтов на квадратный дюйм) или выше рекомендуются для большинства конструкционных бетонных фундаментов, чтобы предотвратить разрушение при сдвиге при высоких нагрузках. В сейсмических зонах или критических приложениях укажите Grade. В целях безопасности сопоставьте марку болта с требованиями инженера-строителя к нагрузкам.



