


maden döküm otomotiv, havacılık ve inşaat gibi çok çeşitli endüstrilere yönelik parçalar üreten imalattaki en temel süreçlerden biridir. Döküm esnek ve uygun maliyetli olsa da nihai ürünün kalitesi büyük önem taşımaktadır. Metal dökümde kalite kontrol, döküm bileşenlerinin bütünlüğünü, performansını ve güvenliğini korur ve bu nedenle tüm üretim sürecinin ayrılmaz bir parçasıdır.
Metal döküm, otomotiv, havacılık ve inşaat gibi çok çeşitli endüstrilere yönelik parçalar üreten imalattaki en temel süreçlerden biridir. Döküm esnek ve uygun maliyetli olsa da nihai ürünün kalitesi büyük önem taşımaktadır. Metal dökümde kalite kontrol, döküm bileşenlerinin bütünlüğünü, performansını ve güvenliğini korur ve bu nedenle tüm üretim sürecinin ayrılmaz bir parçasıdır.
Bu blogda metalde kalite kontrolün neden vazgeçilmez olduğunu keşfedeceğiz döküm, ilgili temel adımlar ve bunun çeşitli endüstrileri nasıl etkilediği.
Metal döküm nedir?
Metal döküm, sıvı metalin soğuyup katılaştıkça şeklini alması için bir kalıba döküldüğü temel bir üretim sürecidir. Bu çok yönlü teknik, diğer yöntemlerle elde edilmesi zor veya pahalı olan karmaşık geometrilerin ve büyük bileşenlerin üretilmesini sağlar. Döküm, otomotiv, havacılık, inşaat, enerji ve tüketici elektroniği gibi endüstrilerde motor blokları ve türbin muhafazalarından mimari donanımlara ve bağlantı elemanlarına kadar çeşitli parçaların tesliminde kullanılmaktadır.
Temel Kavramlar
- Eriyik hazırlama: Süreç, seçilen metal veya alaşımın, sıcaklığın, bileşimin ve temizliğin hassas kontrolünün gerekli olduğu bir fırında eritilmesiyle başlar. Safsızlıklar, kalıntılar veya zayıf noktalar gibi kusurlara yol açabilir, bu nedenle eritme, gazdan arındırma ve uygun rafinasyon sıklıkla gereklidir.
- Kalıp tasarımı ve malzemeleri: Kalıplar, her biri farklı yüzey kalitesi, toleranslar ve üretim oranları sunan kum, seramik, metal, alçı veya revetman modellerinden yapılabilir. Kalıp, parçanın dış geometrisini tanımlar ve yüzey kalitesini ve boyutsal doğruluğu önemli ölçüde etkiler.
- Doldurma ve katılaştırma: Erimiş metal kalıba dökülür veya enjekte edilir. Metalin dolma şekli ve ayrıca nasıl soğuyup katılaştığı, nihai mikro yapıyı, artık gerilimleri ve gözeneklilik, soğuk kapanma veya büzülme gibi potansiyel kusurları belirler.
- İşlem sonrası: Dökümden sonra parçalar, spesifikasyonları ve performans gereksinimlerini tam olarak karşılamak için sıklıkla işleme, taşlama, cilalama, ısıl işlem veya kaplama gibi bitirme işlemlerine tabi tutulur.
Metal Dökümün Avantajları
- Karmaşık geometriler: İşlenmesi zor olan karmaşık özellikleri, iç geçitleri, kirişleri ve içi boş bölümleri kopyalayabilir.
- Malzeme verimliliği: Malzeme israfını en aza indirmek ve işleme süresini azaltmak için net şekle yakın desenler kullanır.
- Seri üretim yeteneği: Özellikle basınçlı döküm gibi proseslerde tekrarlanabilir kalitede yüksek hacimli üretime uygundur.
Ortak Döküm Yöntemleri
- Kum dökümü: Karmaşık şekillere sahip düşük ila orta hacimli parçalar için esnek ve uygun maliyetli.
- Hassas döküm: Yüksek hassasiyet ve mükemmel yüzey kalitesi, ince detaylara sahip küçük ve orta ölçekli parçalar için idealdir.
- Basınçlı döküm: Dar toleranslar ve pürüzsüz yüzeylerle yüksek hızlı, yüksek hacimli üretim.
- Santrifüj döküm: Silindirik parçalar için uygundur, iyi yön özellikleri sağlar ve gözenekliliği azaltır.
- Kabuk kalıplama ve alçı kalıba döküm: Belirli geometriler için daha iyi yüzey kalitesi ve boyut kontrolü sunar.
Kalite ve Süreç Kontrolü
Metal dökümde kalite kontrol bütünlüğü, performansı ve güvenliği korur. Sağlam bir program aşağıdakiler sayesinde boyutsal doğruluk, tutarlı yüzey kalitesi ve güvenilir mekanik özellikler sağlar:
- Proses içi denetimler: Sıcaklık, dolum oranı ve kalıp durumunun izlenmesi.
- Malzeme izlenebilirliği: Parti geçmişinin, kimyasal bileşimin ve işleme parametrelerinin belgelenmesi.
- Kilometre taşlarını test etme: Eritme, dökme, katılaşma ve bitirme aşamaları kusur açısından değerlendirilir.
- İstatistiksel süreç kontrolü (SPC): Parametrelerdeki sapmayı algılar ve zamanında düzeltici eylemlere olanak sağlar.
- Tahribatsız muayene (NDT): X-ışını, ultrasonik ve boya penetrant testleri, yüzey altı veya yüzey kusurlarını hasar vermeden ortaya çıkarır.
Metal Dökümde Kalite Kontrol Neden Önemlidir?
1. Yapısal Bütünlüğün Sağlanması
Döküm Gözeneklilik, çatlaklar ve kalıntılar gibi kusurlar bir bileşenin yapısal bütünlüğünü tehlikeye atabilir. Kalite kontrol, ürün kritik uygulamalarda kullanılmadan önce bu sorunların tanımlanmasını ve ele alınmasını sağlar.
2. Endüstri Standartlarını Karşılamak
Havacılık ve otomotiv gibi sıkı güvenlik ve performans standartlarına sahip çeşitli endüstriler vardır. Kalite kontrol, döküm bileşenlerinin bu standartları karşılamasını sağlar, böylece arızaları önler ve uyumluluğu sürdürür.
3. Maliyet Tasarrufu
Kusurların erken dönemde tespit edilmesi ve düzeltilmesi döküm süreç israfı azaltır, yeniden çalışmayı azaltır ve sonuçta üretim maliyetini düşürür.
4. Müşteri Memnuniyeti
Yüksek kaliteli dökümler daha iyi ürün performansına ve güvenilirliğe katkıda bulunur, böylece müşteriler arasında güven ve memnuniyet yaratır.
Metal Dökümde Kalite Kontrolünde Temel Adımlar
1. Hammadde Denetimi
Kalite kontrolü kullanılan hammaddelerle başlar. Metallerin ve alaşımların saflığı ve tekdüzeliği, nihai üründe gerekli özelliklerin elde edilmesi için esastır.
- Kimyasal Analiz: Spesifikasyonlarını kontrol etmek için ham maddeleri karşılaştırır.
- Görsel İnceleme: Döküm sürecini engelleyebilecek yabancı maddeleri veya kontaminasyonu ortaya çıkarır.
2. Kalıp ve Desen İncelemesi
Kalıbın veya desenin kalitesi, döküm yüzeyinin bitişi ve hassasiyeti üzerinde doğrudan etkiye sahiptir.
- Boyutsal Kontroller: Kalıbın tasarım gereksinimlerini karşıladığını doğrulayın.
- Yüzey Denetimi: Doku veya kalıntı şeklindeki kusurları kontrol edin.
3. Süreç İzleme
Döküm işleminin tekdüzelik için gerçek zamanlı olarak izlenmesi gerekir.
- Sıcaklık Kontrolü: Soğuk kapanma veya hatalı çalışma gibi kusurları önlemek için erimiş metalin doğru sıcaklıkta dökülmesi gerekir.
- Döküm Hızı: Kısıtlanmış bir akış, türbülansı azaltır ve gazın hapsedilmesini azaltır.
4. Tahribatsız Muayene (NDT)
NDT yöntemleri, döküm bileşenlerin kalitesini, uygulamaya uygun olmaları için hasara yol açmadan değerlendirir.
- X-Ray İncelemesi: İçerideki delik veya çatlak gibi kusurları tanımlar.
- Ultrasonik Test: Metaldeki gözeneklilik veya kalıntı gibi kusurları ortaya çıkarır.
- Manyetik Parçacık Testi: Ferromanyetik malzemedeki yüzey ve yüzeye yakın düzensizlikleri ortaya çıkarır.
5. Boyutsal Doğruluk Kontrolleri
Pek çok uygulamada, özellikle havacılık ve tıp alanlarında hassasiyet son derece önemlidir. Kalite kontrol, koordinat ölçüm makineleri (CMM'ler) gibi araçlar kullanılarak döküm parçaların boyutlarının belirtilen toleransları karşılamasını sağlar.
6. Mekanik Özellik Testi
Döküm bileşenin mekanik özelliklerinin test edilmesi, onun servis koşullarının operasyonel streslerine dayanma gücüne sahip olmasını sağlar.
- Çekme Testi: Mukavemet ve sünekliği ölçer.
- Sertlik Testi: Aşınma ve deformasyona karşı direnci değerlendirir.
- Darbe Testi: Ani yükler altında enerji emme yeteneklerini değerlendirir.
Metal Dökümde Yaygın Hatalar ve Önlenmesi
Metal döküm çok yönlü bir üretim sürecidir ancak parça performansını, güvenliğini ve görünümünü tehlikeye atan çeşitli kusurlara neden olabilir. Tutarlı, yüksek kaliteli dökümler elde etmek için birincil kusurları, bunların temel nedenlerini ve pratik önleme stratejilerini anlamak çok önemlidir. Aşağıda dört yaygın kusura ilişkin kapsamlı bir genel bakış ve ardından uygulanabilir önleme teknikleri yer almaktadır.
1. Gözeneklilik
- Sebep: Gözeneklilik, katılaşma sırasında gaz sıkışmasından veya metal soğudukça büzülmesinden kaynaklanır. Gaz kaynakları arasında kalıptaki nem, yetersiz havalandırma, çekirdek malzemelerdeki uygun olmayan nem veya erimiş metalin yetersiz gazdan arındırılması yer alır. Büzülme gözenekliliği, metalin besleme sisteminin katılaşma bölümüne malzeme sağlayabileceğinden daha hızlı büzülmesi durumunda ortaya çıkar.
- Etki: Azalan yoğunluk, mekanik mukavemetin, yorulma ömrünün azalmasına ve basınç içeren parçalarda potansiyel sızıntı yollarına yol açar.
- Önleme:
- Uygun akışlar, vakumlu gaz giderme veya inert gaz köpürtme kullanarak eriyiğin gazını giderin.
- Kalıp ve maça malzemelerinin kuru ve nemsiz olduğundan emin olun; Sıkışmış gazların kaçmasına izin vermek için havalandırma kullanın.
- Katılaşmayı kontrol etmek ve büzülmeyi en aza indirmek için besleme sistemlerini (yükselticiler, besleyiciler ve soğutucular) optimize edin.
- Türbülansı ve gaz sıkışmasını en aza indirmek için dökme sıcaklığını ve dökme hızını kontrol edin.
- Gaz oluşumunu en aza indiren ve havalandırmayı iyileştiren kalıp kaplamalarını ve yüzey işlemlerini koruyun.
2. Çatlaklar
- Neden: Çatlaklar, düzensiz soğutma, termal eğimler, artık gerilimler veya taşıma sırasındaki aşırı mekanik gerilimlerden kaynaklanır. Hızlı soğuma yüzeyde çekme gerilmelerine neden olabilirken, yavaş soğuma farklı büzülme ve çatlamalara neden olabilir.
- Etki: Çatlaklar servis yükleri altında yayılarak arızaya, sızıntıya veya ciddi parça kaybına neden olabilir.
- Önleme:
- Parçaları ve kalıpları, düzgün soğutmayı teşvik edecek ve termal değişimleri azaltacak şekilde tasarlayın (soğutmalar, yükselticiler ve kontrollü bölümler kullanın).
- Uyumlu termal genleşme ve iletkenliğe sahip kalıp malzemeleri ve kaplamaları seçin.
- Uygun olduğunda kontrollü soğutma hızları ve döküm sonrası ısıl işlemler uygulayın.
- Çatlamayı teşvik eden türbülansı ve sıcak noktaları en aza indirmek için geçit sistemlerini optimize edin.
- Potansiyel sıcak noktaları belirlemek için kapsamlı süreç optimizasyonu gerçekleştirin ve katılaşmayı simüle edin.
3. Dahil Etme Kusurları
- Neden: Cüruf, oksit filmler veya maçalardan gelen kum gibi metalik olmayan parçacıklar, dökme veya katılaşma sırasında erimiş metalin içine gömülebilir.
- Etki: Kalıntılar stres yoğunlaştırıcı olarak hareket eder, dayanıklılığı azaltır ve çatlakları başlatabilecek zayıf noktalar oluşturur.
- Önleme:
- Akılama, sıyırma, filtreleme ve özel pota uygulamaları yoluyla eriyik temizliğini iyileştirin.
- Uygun şekilde hazırlanmış maçalar ve kalıp malzemeleri kullanın ve maçaların kalıntı içermediğinden emin olun.
- Eriyik akışında filtreleme sistemleri kullanın ve oksit oluşumunu en aza indirmek için alaşımı uygun işlemle rafine edin.
- Oksit kabuğunun ayrılmasını ve kalıntı oluşumunu önlemek için metal ve kalıp kaplamaları arasındaki reaksiyonu kontrol edin.
4. Yanlış Çalıştırmalar ve Soğuk Kapatmalar
- Nedeni: Hatalı çalıştırmalar, genellikle yetersiz dökme sıcaklığı, düşük dökme hızı veya yetersiz yolluk tasarımı nedeniyle kalıp tamamen doldurulmadığında meydana gelir. Erken katılaşma nedeniyle erimiş metalin iki cephesi tamamen kaynaşamadığında soğuk kapanma oluşur.
- Etki: Bu kusurlar eksik bölümler ve zayıf noktalar oluşturarak parça bütünlüğünden ödün verir.
- Önleme:
- Yollukları ve yollukları düzgün, hızlı ve tam dolum sağlayacak şekilde tasarlayın.
- Uygun erimiş metal sıcaklığını ve tutarlı dökme hızını koruyun.
- Tekdüze dolumu teşvik etmek ve büzülmeyi telafi etmek için yollukları, besleyicileri ve yükselticileri stratejik olarak kullanın.
- Gerektiğinde kalıpları önceden ısıtın ve dolumu engelleyebilecek gaz sıkışmasını önlemek için uygun havalandırma uygulayın.
Etkili önleme bütünsel bir yaklaşıma bağlıdır: üretilebilirlik için tasarım, sıkı eriyik temizleme protokolleri, iyi planlanmış geçit ve besleme sistemleri, kontrollü soğutma ve sıkı süreç içi denetim. Proses yeterlilik çalışmaları ve tahribatsız testler gibi kalite kontrol önlemlerinin uygulanması, kusurların erken tespit edilmesine ve israfın azaltılmasına yardımcı olur. Üreticiler tasarım, proses kontrolü ve denetimi entegre ederek yaygın kusurları en aza indirebilir ve performans, dayanıklılık ve güvenlik gereksinimlerini karşılayan veya aşan dökümler üretebilir.
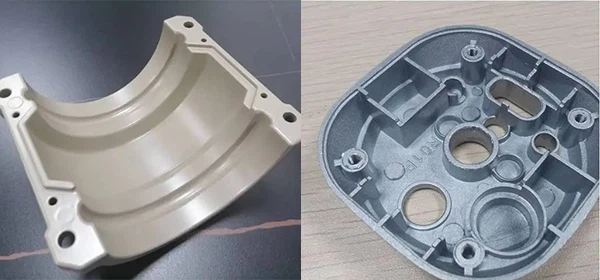
Kalite Kontrolde Teknolojinin Rolü
Metal dökümde kalite kontrol, teknolojinin ilerlemesiyle birlikte önemli bir dönüşüm geçirmiş, bu da onu çok daha verimli ve güvenilir hale getirmiştir.
1. Simülasyon Yazılımı
Dökümdeki simülasyon araçları kusurları tahmin eder ve üreticilerin üretim aşamasından önce süreci optimize etmelerine olanak tanır.
2. Otomatik Denetim Sistemleri
Otomasyon, insan hatasını en aza indirir ve denetimin daha hızlı ve daha doğru sonuçlarla yapılmasını sağlar.
3. Çevrimiçi İzleme
Sensörler ve IoT tabanlı cihazlar, döküm hakkında sürekli bilgi vererek kaliteyi optimum seviyede tutuyor.
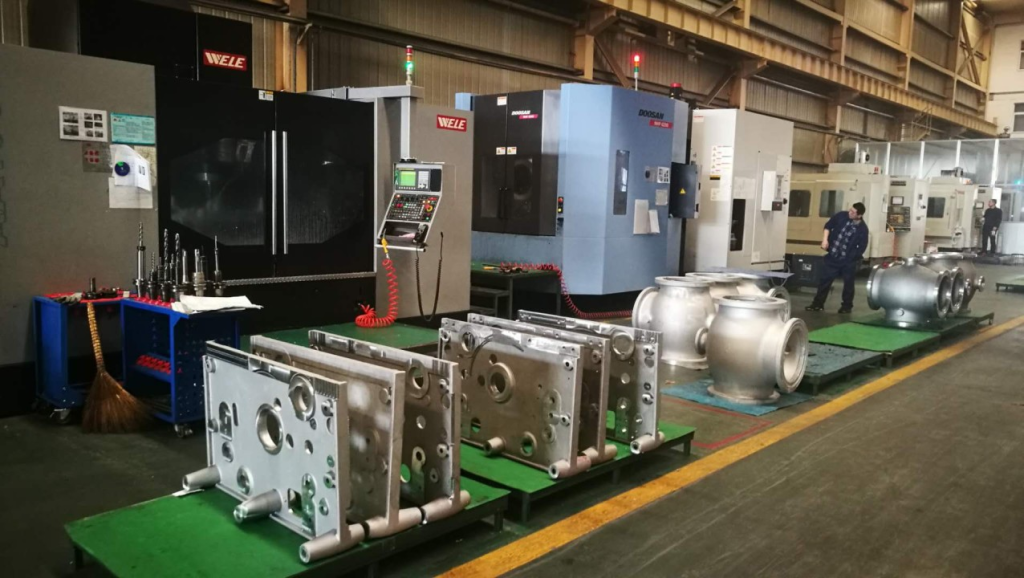
Kalite Kontrolün Endüstriler Üzerindeki Etkisi
1. Otomotiv
Motor blokları ve süspansiyon parçaları gibi güvenlik açısından kritik bileşenleri kusursuz hale getirir.
Hafif tasarımlar her ayrıntıda doğru olduğundan yakıt tüketimini azaltır.
2. Havacılık
Türbin kanatları ve yapısal elemanlar gibi maksimum gerilim içeren uygulamalarda güvenilirlik ve güvenlik sağlar.
Uçuşa elverişlilik açısından sıkı düzenleyici gereklilikleri karşılar.
3. İnşaat
Altyapı projelerine sağlam ve hatasız parçalar sunar.
Kiriş ve ankraj gibi bileşenlerin ömrünü uzatır.
4. Tıbbi
Cerrahi aletlerin ve implantların güvenliğini ve doğruluğunu garanti eder.
Sıkı biyouyumluluk standartlarını karşılar.
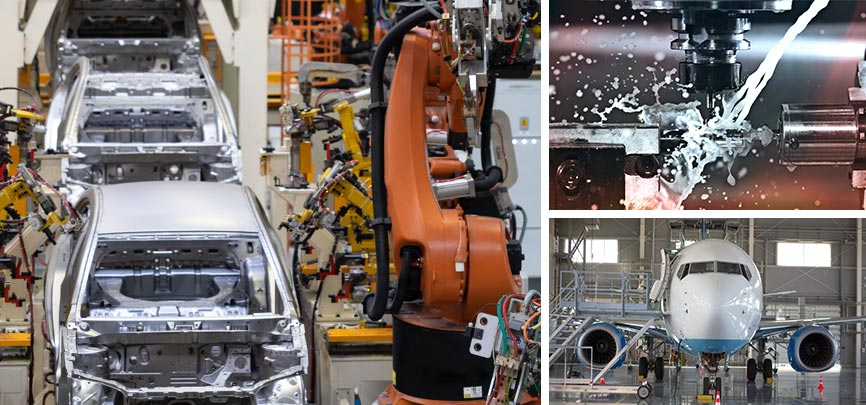
Neden Kbear Metal Oyuncu Seçiminiz için?
-Den Kbear MetalDöküm sürecinin her adımında kaliteyi ön planda tutuyoruz. İşte bu yüzden döküm projeleriniz için ideal ortağız:
- Son Teknoloji Tesisler: Şirket, yüksek kaliteli çıktı sağlamak için en ileri teknolojiyle donatılmıştır.
- Deneyimli Ekip: Yüksek hassasiyetli döküm bileşenlerin üretiminde onlarca yıllık deneyim.
- Sıkı Kalite Kontrolü: En yüksek standartları karşılamak için kapsamlı denetim ve testler.
- Özel Çözümler: Döküm özel gereksinimlerinize göre uyarlanmış hizmetler.
- Sürdürülebilirlik: Modern üretim hedefleriyle uyumlu çevre dostu uygulamalar.
Çözüm
Metalin çekirdeği ve omurgası döküm döküm bileşeninin güvenlik, performans ve güvenilirlikle ilgili zorlu standartları karşılamasını sağlamayı içerir. Hammadde seçiminden son denetime kadar olan her süreçte, kaliteli parçaların üretilmesinde her husus önemlidir.
Proses kontrolleri tutarlı kalitenin kalbidir. Hassas eriyik işlemi, gazdan arındırma ve eritme, kalıntıları ve gazla ilgili gözenekliliği azaltır. Titiz sıcaklık yönetimi, havalandırma ve kontrollü dökme oranları, türbülansı ve yüzey kusurlarının oluşumunu sınırlar. Soğutma ve yalıtımın stratejik kullanımı, tanecik yapısını ve yüzey kaplamasını optimize edecek şekilde soğutma hızlarını ayarlar. Döküm sonrası işlemler (işleme, taşlama, cilalama, ısıl işlem ve kaplamalar), bütünlükten ödün vermeden hedef boyutlara ve yüzey estetiğine ulaşmak için dikkatle planlanır.
Metalde mükemmel kalite ve doğruluk için döküm, iletişime geç Kbear Metabugün ben. Projeniz hakkında konuşun ve mükemmel işçilik ve yoğun kalite kontrolün yarattığı sonuca hayran kalacaksınız.



