


Металл кастинг — это один из наиболее фундаментальных процессов в производстве деталей для таких различных отраслей, как автомобилестроение, авиакосмическая промышленность и строительство. Хотя литье может быть гибким и экономически эффективным, качество конечного продукта имеет первостепенное значение. Контроль качества при литье металла гарантирует целостность, производительность и безопасность литых компонентов и, следовательно, является неотъемлемым аспектом всего производственного процесса.
Литье металла — один из наиболее фундаментальных процессов в производстве деталей для таких отраслей, как автомобильная, аэрокосмическая и строительная. Хотя литье может быть гибким и экономически эффективным, качество конечного продукта имеет первостепенное значение. Контроль качества при литье металла гарантирует целостность, производительность и безопасность литых компонентов и, следовательно, является неотъемлемым аспектом всего производственного процесса.
В этом блоге мы рассмотрим, почему контроль качества необходим в металлообработке. кастинг, ключевые шаги и то, как это влияет на различные отрасли.
Что такое металлическое литье?
Литье металла — это основополагающий производственный процесс, при котором жидкий металл разливается в форму, чтобы принять ее форму по мере охлаждения и затвердевания. Эта универсальная технология позволяет изготавливать детали сложной геометрии и крупные детали, которые другими методами было бы сложно или дорого реализовать. Литье используется в таких отраслях, как автомобильная, аэрокосмическая, строительная, энергетическая и бытовая электроника, поставляя самые разные детали: от блоков двигателей и корпусов турбин до архитектурных приспособлений и крепежных изделий.
Основные понятия
- Подготовка расплава. Процесс начинается с плавления выбранного металла или сплава в печи, где важен точный контроль температуры, состава и чистоты. Примеси могут привести к таким дефектам, как включения или слабые места, поэтому часто необходимы флюсование, дегазация и надлежащее рафинирование.
- Конструкция и материалы пресс-формы. Формы могут быть изготовлены из песка, керамики, металла, гипса или паковочных форм, каждая из которых имеет различную обработку поверхности, допуски и производительность. Пресс-форма определяет внешнюю геометрию детали и существенно влияет на качество поверхности и точность размеров.
- Заполнение и затвердевание: расплавленный металл разливается или впрыскивается в форму. То, как металл заполняется, а также то, как он охлаждается и затвердевает, определяет конечную микроструктуру, остаточные напряжения и потенциальные дефекты, такие как пористость, холодные замыкания или усадка.
- Постобработка: после литья детали часто подвергаются чистовым операциям, таким как механическая обработка, шлифовка, полировка, термообработка или нанесение покрытия, чтобы соответствовать точным спецификациям и требованиям к производительности.
Преимущества литья металла
- Сложная геометрия: позволяет воспроизводить сложные элементы, внутренние проходы, ребра и полые секции, которые трудно обрабатывать.
- Эффективность использования материала: используются модели, близкие к заданной форме, чтобы минимизировать отходы материала и сократить время обработки.
- Возможность массового производства: подходит для крупносерийного производства с воспроизводимым качеством, особенно в таких процессах, как литье под давлением.
Распространенные методы литья
- Литье в песчаные формы: гибкость и экономичность при изготовлении деталей сложной формы в небольших и средних объемах.
- Литье по выплавляемым моделям: высокая точность и отличное качество поверхности, идеально подходит для изготовления мелких и средних деталей с мелкими деталями.
- Литье под давлением: высокоскоростное крупносерийное производство с жесткими допусками и гладкими поверхностями.
- Центробежное литье: подходит для цилиндрических деталей, обеспечивает хорошие направленные свойства и пониженную пористость.
- Формование ракушек и литье в гипсовые формы: обеспечивают лучшее качество поверхности и контроль размеров для конкретной геометрии.
Контроль качества и процессов
Контроль качества металлического литья гарантирует целостность, производительность и безопасность. Надежная программа обеспечивает точность размеров, стабильное качество поверхности и надежные механические свойства за счет:
- Внутрипроизводственные проверки: Мониторинг температуры, скорости заполнения и состояния пресс-формы.
- Отслеживаемость материалов: Документирование истории партии, химического состава и параметров обработки.
- Этапы тестирования: Стадии плавления, заливки, затвердевания и отделки оцениваются на наличие дефектов.
- Статистический контроль процессов (СПК): Обнаруживает отклонения параметров и обеспечивает своевременные корректирующие действия.
- Неразрушающий контроль (NDT): Рентгеновские, ультразвуковые и цветные дефектоскопии выявляют подповерхностные или поверхностные дефекты без повреждений.
Почему контроль качества необходим при литье металлов?
1. Обеспечение структурной целостности
Кастинг такие дефекты, как пористость, трещины и включения, могут поставить под угрозу структурную целостность компонента. Контроль качества гарантирует выявление и устранение этих проблем до того, как продукт будет использоваться в критически важных приложениях.
2. Соответствие отраслевым стандартам
Есть несколько отраслей, таких как аэрокосмическая и автомобильная, в которых действуют строгие стандарты безопасности и производительности. Контроль качества гарантирует, что литые компоненты соответствуют этим стандартам, тем самым предотвращая сбои и поддерживая соответствие.
3. Экономия средств
Выявление и исправление дефектов на ранних стадиях кастинг Процесс сокращает количество отходов, сокращает объем переделок и в конечном итоге снижает себестоимость продукции.
4. Удовлетворенность клиентов
Высококачественное литье способствует повышению производительности и надежности продукции, тем самым вызывая доверие и удовлетворенность клиентов.
Ключевые этапы контроля качества металлического литья
1. Проверка сырья
Контроль качества начинается с используемого сырья. Чистота и однородность металлов и сплавов необходимы для получения требуемых характеристик конечного продукта.
- Химический анализ: сравнивает сырье, чтобы проверить его характеристики.
- Визуальный осмотр: выявляет примеси или загрязнения, которые могут помешать процессу литья.
2. Исследование пресс-форм и моделей.
Качество формы или рисунка напрямую влияет на качество обработки и точность поверхности отливки.
- Проверка размеров: убедитесь, что форма соответствует проектным требованиям.
- Осмотр поверхности: проверка на наличие дефектов в виде текстур или включений.
3. Мониторинг процесса
Процесс литья необходимо контролировать в режиме реального времени для обеспечения единообразия.
- Контроль температуры: расплавленный металл необходимо разливать при правильной температуре, чтобы избежать таких дефектов, как холодное закрытие или сбои в работе.
- Скорость разливки: Ограниченный поток уменьшает турбулентность и уменьшает задержку газа.
4. Неразрушающий контроль (НК)
Методы неразрушающего контроля позволяют оценить качество литых деталей, не вызывая повреждений, и сделать их пригодными для применения.
- Рентгеновский контроль: выявляет внутренние дефекты, такие как отверстия или трещины.
- Ультразвуковой контроль: выявляет дефекты металла, такие как пористость или включения.
- Магнитопорошковое тестирование: выявляет поверхностные и приповерхностные неровности ферромагнитного материала.
5. Проверка точности размеров.
Во многих приложениях точность имеет первостепенное значение, особенно в аэрокосмической и медицинской областях. Контроль качества гарантирует соответствие размеров отлитых деталей заданным допускам с использованием таких инструментов, как координатно-измерительные машины (КИМ).
6. Испытание механических свойств
Испытание механических свойств литого компонента позволяет убедиться в том, что он способен выдерживать эксплуатационные нагрузки в условиях эксплуатации.
- Испытание на растяжение: измеряет прочность и пластичность.
- Испытание на твердость: оценивает устойчивость к износу и деформации.
- Испытание на удар: оценивается способность поглощать энергию при внезапных нагрузках.
Распространенные дефекты металлического литья и их предотвращение
Литье металла — универсальный производственный процесс, но он может привести к возникновению ряда дефектов, которые ухудшают эксплуатационные характеристики, безопасность и внешний вид детали. Понимание основных дефектов, их коренных причин и практических стратегий предотвращения имеет важное значение для получения стабильных и высококачественных отливок. Ниже приводится подробный обзор четырех распространенных дефектов, а также действенные методы их предотвращения.
1. Пористость
- Причина: Пористость возникает из-за захвата газа во время затвердевания или из-за усадки металла при охлаждении. Источниками газа являются влага в форме, недостаточная вентиляция, неправильная влажность в материалах стержня или недостаточная дегазация расплавленного металла. Усадочная пористость возникает, когда металл сжимается быстрее, чем система подачи может подавать материал в секцию затвердевания.
- Воздействие: пониженная плотность приводит к снижению механической прочности, усталостной долговечности и потенциальных путей утечек в деталях, находящихся под давлением.
- Профилактика:
- Дегазируйте расплав с помощью соответствующих флюсов, вакуумной дегазации или барботирования инертным газом.
- Убедитесь, что материалы формы и стержня сухие и не содержат влаги; используйте вентиляцию, чтобы обеспечить выход захваченных газов.
- Оптимизируйте системы подачи (стояки, питатели и охладители), чтобы контролировать затвердевание и минимизировать усадку.
- Контролируйте температуру и скорость заливки, чтобы минимизировать турбулентность и захват газа.
- Поддерживайте покрытия пресс-формы и обработку поверхности, которые сводят к минимуму выделение газа и улучшают вентиляцию.
2. Трещины
- Причина: Трещины возникают в результате неравномерного охлаждения, температурных градиентов, остаточных напряжений или чрезмерных механических напряжений во время транспортировки. Быстрое охлаждение может вызвать растягивающие напряжения на поверхности, а медленное охлаждение может вызвать дифференциальное сжатие и растрескивание.
- Воздействие: Трещины могут распространяться под эксплуатационными нагрузками, что приводит к поломке, утечке или катастрофической потере детали.
- Профилактика:
- Проектируйте детали и формы так, чтобы обеспечить равномерное охлаждение и уменьшить температурные градиенты (используйте охладители, стояки и контролируемые секции).
- Выбирайте материалы форм и покрытия с совместимыми тепловым расширением и проводимостью.
- При необходимости используйте контролируемую скорость охлаждения и термообработку после отливки.
- Оптимизируйте литниковые системы, чтобы свести к минимуму турбулентность и горячие точки, способствующие растрескиванию.
- Проведите тщательную оптимизацию процесса и смоделируйте затвердевание, чтобы выявить потенциальные горячие точки.
3. Дефекты включения
- Причина: неметаллические частицы, такие как шлак, оксидные пленки или песок из стержней, могут проникнуть в расплавленный металл во время разливки или затвердевания.
- Воздействие: включения действуют как концентраторы напряжений, снижают ударную вязкость и создают слабые места, которые могут привести к образованию трещин.
- Профилактика:
- Повышайте чистоту расплава за счет флюсования, обезжиривания, фильтрации и применения специальных методов работы в ковше.
- Используйте правильно подготовленные стержни и материалы для форм и убедитесь, что в стержнях нет мусора.
- Используйте системы фильтрации потока расплава и очищайте сплавы, соблюдая соответствующие правила обращения с ними, чтобы свести к минимуму образование оксидов.
- Контролируйте реакцию между металлом и покрытиями формы, чтобы предотвратить отслоение оксидной пленки и образование включений.
4. Сбои в работе и холодные остановки
- Причина: сбои в работе происходят, когда форма не полностью заполнена, часто из-за недостаточной температуры заливки, низкой скорости заливки или неправильной конструкции литников. Холодные замыкания образуются, когда два фронта расплавленного металла не могут полностью расплавиться из-за преждевременного затвердевания.
- Воздействие: эти дефекты создают неполные секции и слабые места, нарушая целостность детали.
- Профилактика:
- Спроектируйте ворота и направляющие таким образом, чтобы обеспечить плавное, быстрое и полное заполнение.
- Поддерживайте соответствующую температуру расплавленного металла и постоянную скорость разливки.
- Используйте направляющие, питатели и стояки стратегически, чтобы обеспечить равномерное заполнение и компенсировать усадку.
- При необходимости разогрейте формы и установите подходящую вентиляцию, чтобы предотвратить захват газа, который может помешать заполнению.
Эффективная профилактика зависит от целостного подхода: проектирование с учетом технологичности, строгие протоколы чистоты расплава, хорошо спланированные системы литников и подачи, контролируемое охлаждение и тщательный контроль в процессе производства. Внедрение мер контроля качества, таких как исследование возможностей процесса и неразрушающий контроль, помогает на ранней стадии обнаруживать дефекты и сокращать отходы. Интегрируя проектирование, контроль процесса и контроль, производители могут свести к минимуму распространенные дефекты и производить отливки, которые соответствуют или превосходят требования к производительности, долговечности и безопасности.
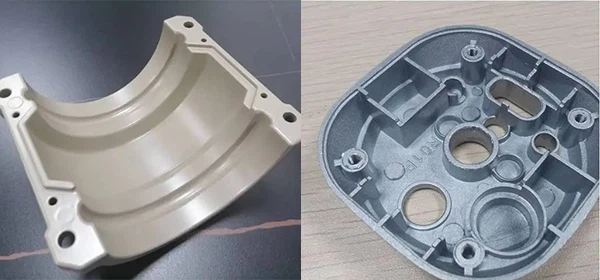
Роль технологий в контроле качества
С развитием технологий контроль качества при литье металлов претерпел значительные изменения, что сделало его намного более эффективным и надежным.
1. Программное обеспечение для моделирования
Инструменты моделирования литья прогнозируют дефекты и позволяют производителям оптимизировать процесс еще до этапа производства.
2. Автоматизированные системы контроля
Автоматизация сводит к минимуму человеческие ошибки, ускоряет проверку и дает более точные результаты.
3. Онлайн-мониторинг
Датчики и устройства на базе Интернета вещей непрерывно передают информацию о отливке, поддерживая качество на оптимальном уровне.
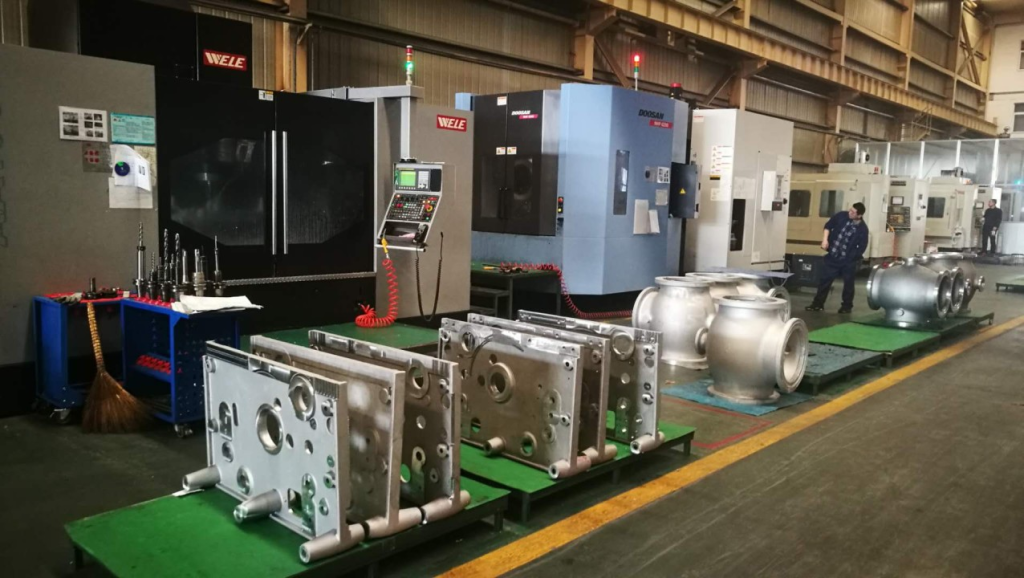
Влияние контроля качества на отрасли
1. Автомобильная промышленность
Очищает от дефектов критически важные для безопасности компоненты, такие как блоки цилиндров и детали подвески.
Снижает расход топлива, поскольку легкая конструкция точна в каждой детали.
2. Аэрокосмическая промышленность
Обеспечивает надежность и безопасность при работе с максимальными нагрузками, например, в случае лопаток турбин и элементов конструкции.
Соответствует строгим нормативным требованиям летной годности.
3. Строительство
Поставляет надежные и бездефектные детали для инфраструктурных проектов.
Улучшает срок службы таких компонентов, как балки и анкеры.
4. Медицинский
Гарантирует безопасность и точность хирургических инструментов и имплантатов.
Соответствует строгим стандартам биосовместимости.
Почему Кбеар Металл для вашего кастинга?
В Кбеар Металл, мы уделяем приоритетное внимание качеству на каждом этапе процесса литья. Вот почему мы являемся идеальным партнером для ваших кастинговых проектов:
- Современное оборудование: Компания оснащена самыми передовыми технологиями для обеспечения высококачественной продукции.
- Опытная команда: Десятилетия опыта в производстве высокоточных литых компонентов.
- Строгий контроль качества: комплексная проверка и тестирование на соответствие самым высоким стандартам.
- Индивидуальные решения: Кастинг услуги, адаптированные к вашим конкретным требованиям.
- Устойчивое развитие: экологически чистые методы, соответствующие современным производственным целям.
Заключение
Ядро и основа металла кастинг предполагают, что литой компонент будет соответствовать строгим стандартам безопасности, производительности и надежности. В каждом процессе, от выбора сырья до окончательной проверки, каждый аспект имеет значение для производства качественных деталей.
Контроль процессов — это залог стабильного качества. Точная обработка расплава, дегазация и флюсование уменьшают количество включений и связанную с газом пористость. Строгий контроль температуры, вентиляция и контролируемая скорость заливки ограничивают турбулентность и образование поверхностных дефектов. Стратегическое использование охлаждения и изоляции адаптирует скорость охлаждения для оптимизации зернистой структуры и качества поверхности. Операции после литья — механическая обработка, шлифовка, полировка, термообработка и нанесение покрытий — тщательно планируются для достижения целевых размеров и эстетики поверхности без ущерба для целостности.
Для превосходного качества и точности обработки металла кастинг, свяжитесь с Кбеар Метая сегодня. Расскажите о своем проекте и удивитесь результату, полученному благодаря высочайшему мастерству и тщательному контролю качества.



