


Metal odlew to jeden z najbardziej podstawowych procesów produkcyjnych, polegający na wytwarzaniu części dla tak różnorodnych branż, jak motoryzacja, lotnictwo i budownictwo. Chociaż odlewanie może być elastyczne i opłacalne, jakość produktu końcowego ma ogromne znaczenie. Kontrola jakości odlewów metalowych zapewnia integralność, wydajność i bezpieczeństwo odlewanych elementów i dlatego stanowi integralny aspekt całego procesu produkcyjnego.
Odlewanie metali to jeden z najbardziej podstawowych procesów produkcyjnych, w ramach którego powstają części dla tak różnorodnych branż, jak motoryzacja, lotnictwo i budownictwo. Chociaż odlewanie może być elastyczne i opłacalne, jakość produktu końcowego ma ogromne znaczenie. Kontrola jakości odlewów metalowych zapewnia integralność, wydajność i bezpieczeństwo odlewanych elementów i dlatego stanowi integralny aspekt całego procesu produkcyjnego.
Na tym blogu sprawdzimy, dlaczego kontrola jakości jest niezbędna w przypadku metalu odlew, kluczowe etapy i wpływ, jaki ma to na różne branże.
Co to jest casting metalowy?
Odlewanie metali to podstawowy proces produkcyjny, podczas którego ciekły metal wlewa się do formy, aby przyjąć swój kształt po ochłodzeniu i zestaleniu. Ta wszechstronna technika umożliwia produkcję złożonych geometrii i dużych komponentów, których osiągnięcie innymi metodami byłoby trudne lub kosztowne. Odlewanie jest stosowane w takich branżach, jak motoryzacja, lotnictwo, budownictwo, energetyka i elektronika użytkowa, dostarczając części, od bloków silnika i obudów turbin po osprzęt architektoniczny i elementy złączne.
Podstawowe pojęcia
- Przygotowanie stopu: Proces rozpoczyna się od stopienia wybranego metalu lub stopu w piecu, gdzie niezbędna jest precyzyjna kontrola temperatury, składu i czystości. Zanieczyszczenia mogą prowadzić do defektów, takich jak wtrącenia lub słabe punkty, dlatego często konieczne jest topienie, odgazowywanie i odpowiednia rafinacja.
- Projekt formy i materiały: Formy mogą być wykonane z piasku, ceramiki, metalu, gipsu lub modeli inwestycyjnych, z których każdy oferuje inne wykończenie powierzchni, tolerancje i tempo produkcji. Forma określa zewnętrzną geometrię części i znacząco wpływa na jakość powierzchni i dokładność wymiarową.
- Wypełnianie i krzepnięcie: Roztopiony metal wlewa się lub wtryskuje do formy. Sposób, w jaki metal wypełnia się, a także sposób jego ochładzania i krzepnięcia, determinuje ostateczną mikrostrukturę, naprężenia szczątkowe i potencjalne defekty, takie jak porowatość, zimne zamknięcia lub skurcz.
- Obróbka końcowa: Po odlaniu części często poddawane są operacjom wykończeniowym, takim jak obróbka skrawaniem, szlifowanie, polerowanie, obróbka cieplna lub powlekanie, aby spełnić dokładne specyfikacje i wymagania dotyczące wydajności.
Zalety odlewania metali
- Złożone geometrie: Można odtworzyć skomplikowane elementy, wewnętrzne kanały, żebra i puste w środku sekcje, które są trudne w obróbce.
- Efektywność materiałowa: wykorzystuje wzory zbliżone do kształtu netto, aby zminimalizować straty materiału i skrócić czas obróbki.
- Możliwość produkcji masowej: Nadaje się do produkcji na dużą skalę o powtarzalnej jakości, szczególnie w procesach takich jak odlewanie ciśnieniowe.
Typowe metody odlewania
- Odlewanie piaskowe: Elastyczne i ekonomiczne w przypadku części o małej i średniej objętości o skomplikowanych kształtach.
- Odlewanie metodą traconą: wysoka precyzja i doskonałe wykończenie powierzchni, idealne do małych i średnich części z drobnymi szczegółami.
- Odlewanie ciśnieniowe: produkcja na dużą skalę z dużą szybkością, z wąskimi tolerancjami i gładkimi powierzchniami.
- Odlewanie odśrodkowe: Nadaje się do części cylindrycznych, zapewnia dobre właściwości kierunkowe i zmniejszoną porowatość.
- Formowanie skorupowe i odlewanie w formach gipsowych: zapewniają lepsze wykończenie powierzchni i kontrolę wymiarów dla określonych geometrii.
Kontrola jakości i procesu
Kontrola jakości odlewów metalowych gwarantuje integralność, wydajność i bezpieczeństwo. Solidny program zapewnia dokładność wymiarową, spójne wykończenie powierzchni i niezawodne właściwości mechaniczne poprzez:
- Inspekcje w trakcie procesu: Monitorowanie temperatury, szybkości napełniania i stanu formy.
- Identyfikowalność materiału: Dokumentowanie historii partii, składu chemicznego i parametrów przetwarzania.
- Testowanie kamieni milowych: Etapy topienia, zalewania, krzepnięcia i wykańczania są oceniane pod kątem wad.
- Statystyczna kontrola procesu (SPC): Wykrywa odchylenia parametrów i umożliwia podjęcie działań korygujących w odpowiednim czasie.
- Badania nieniszczące (NDT): Badania rentgenowskie, ultradźwiękowe i penetracyjne ujawniają wady podpowierzchniowe lub powierzchniowe bez uszkodzeń.
Dlaczego kontrola jakości jest niezbędna w odlewnictwie metali?
1. Zapewnienie integralności strukturalnej
Odlew defekty, takie jak porowatość, pęknięcia i wtrącenia, mogą zagrozić integralności strukturalnej komponentu. Kontrola jakości gwarantuje, że problemy te zostaną zidentyfikowane i rozwiązane przed użyciem produktu w zastosowaniach krytycznych.
2. Spełnianie standardów branżowych
Istnieje kilka branż, takich jak przemysł lotniczy i motoryzacyjny, które mają rygorystyczne standardy bezpieczeństwa i wydajności. Kontrola jakości zapewnia, że odlewane elementy spełniają te standardy, zapobiegając w ten sposób awariom i utrzymując zgodność.
3. Oszczędności
Identyfikowanie i korygowanie usterek na wczesnym etapie odlew Proces zmniejsza ilość odpadów, zmniejsza liczbę poprawek i ostatecznie obniża koszty produkcji.
4. Zadowolenie klienta
Wysokiej jakości odlewy przyczyniają się do lepszej wydajności i niezawodności produktów, generując tym samym zaufanie i satysfakcję wśród klientów.
Kluczowe etapy kontroli jakości odlewów metalowych
1. Kontrola surowców
Kontrola jakości rozpoczyna się od użytych surowców. Czystość i jednorodność metali i stopów są niezbędne do uzyskania wymaganych właściwości w produkcie końcowym.
- Analiza chemiczna: porównuje surowce w celu sprawdzenia ich specyfikacji.
- Kontrola wzrokowa: Ujawnia zanieczyszczenia lub zanieczyszczenia, które mogą utrudniać proces odlewania.
2. Badanie pleśni i wzorów
Jakość formy lub wzoru ma bezpośredni wpływ na wykończenie i precyzję powierzchni odlewu.
- Kontrole wymiarowe: Sprawdź, czy forma spełnia wymagania projektowe.
- Kontrola powierzchni: Sprawdź, czy nie występują defekty w postaci tekstur lub wtrąceń.
3. Monitorowanie procesu
Aby zapewnić jednolitość, proces odlewania musi być monitorowany w czasie rzeczywistym.
- Kontrola temperatury: Roztopiony metal należy wlewać w odpowiedniej temperaturze, aby uniknąć defektów, takich jak zimne zamknięcia lub nieprawidłowe przebiegi.
- Szybkość rzucania: Ograniczony przepływ zmniejsza turbulencje i ogranicza zatrzymywanie gazu.
4. Badania nieniszczące (NDT)
Metody NDT oceniają jakość elementów odlewanych bez powodowania uszkodzeń, tak aby nadawały się do zastosowania.
- Kontrola rentgenowska: identyfikuje defekty wewnętrzne, takie jak dziury lub pęknięcia.
- Testy ultradźwiękowe: ujawniają wady metalu, takie jak porowatość lub wtrącenia.
- Badanie cząstek magnetycznych: ujawnia nieregularności powierzchniowe i przypowierzchniowe materiału ferromagnetycznego.
5. Kontrole dokładności wymiarowej
W wielu zastosowaniach precyzja ma ogromne znaczenie, zwłaszcza w przemyśle lotniczym i medycznym. Kontrola jakości zapewnia, że wymiary części odlewanych spełniają określone tolerancje przy użyciu narzędzi takich jak współrzędnościowe maszyny pomiarowe (CMM).
6. Badanie właściwości mechanicznych
Badanie właściwości mechanicznych elementu odlewanego pozwala upewnić się, że jest on w stanie wytrzymać naprężenia eksploatacyjne w warunkach pracy.
- Próba rozciągania: mierzy wytrzymałość i plastyczność.
- Badanie twardości: ocenia odporność na zużycie i odkształcenia.
- Testowanie udarności: ocenia zdolność pochłaniania energii pod nagłymi obciążeniami.
Typowe wady odlewów metalowych i zapobieganie im
Odlewanie metali to wszechstronny proces produkcyjny, ale może powodować szereg defektów, które pogarszają wydajność, bezpieczeństwo i wygląd części. Zrozumienie głównych wad, ich przyczyn źródłowych i praktycznych strategii zapobiegania jest niezbędne do uzyskania stałych odlewów o wysokiej jakości. Poniżej znajduje się kompleksowy przegląd czterech typowych usterek oraz praktyczne techniki zapobiegania.
1. Porowatość
- Przyczyna: Porowatość powstaje w wyniku uwięzienia gazu podczas krzepnięcia lub skurczu podczas stygnięcia metalu. Źródła gazu obejmują wilgoć w formie, niewystarczającą wentylację, niewłaściwą wilgotność materiałów rdzenia lub niewystarczające odgazowanie stopionego metalu. Porowatość skurczowa występuje, gdy metal kurczy się szybciej, niż system podawania jest w stanie dostarczyć materiał do sekcji zestalania.
- Wpływ: Zmniejszona gęstość prowadzi do zmniejszenia wytrzymałości mechanicznej, trwałości zmęczeniowej i potencjalnych ścieżek wycieków w częściach znajdujących się pod ciśnieniem.
- Zapobieganie:
- Odgazuj stop przy użyciu odpowiednich topników, odgazowania próżniowego lub barbotowania gazu obojętnego.
- Upewnić się, że materiały formy i rdzenia są suche i wolne od wilgoci; stosować odpowietrzanie, aby umożliwić ucieczkę uwięzionych gazów.
- Optymalizuj systemy podawania (podstawy, podajniki i schładzacze), aby kontrolować krzepnięcie i minimalizować skurcz.
- Kontroluj temperaturę i szybkość zalewania, aby zminimalizować turbulencje i uwięzienie gazu.
- Utrzymuj powłoki form i obróbkę powierzchni, aby zminimalizować wydzielanie gazu i poprawić wentylację.
2. Pęknięcia
- Przyczyna: Pęknięcia wynikają z nierównomiernego chłodzenia, gradientów temperatur, naprężeń szczątkowych lub nadmiernych naprężeń mechanicznych podczas obsługi. Szybkie chłodzenie może wywołać naprężenia rozciągające na powierzchni, podczas gdy powolne chłodzenie może powodować różnicowy skurcz i pękanie.
- Wpływ: Pęknięcia mogą rozprzestrzeniać się pod obciążeniem eksploatacyjnym, prowadząc do awarii, wycieków lub katastrofalnej utraty części.
- Zapobieganie:
- Projektuj części i formy, aby promować równomierne chłodzenie i zmniejszać gradienty termiczne (używaj chłodziw, pionów i sekcji kontrolowanych).
- Wybierz materiały i powłoki na formy o odpowiedniej rozszerzalności cieplnej i przewodności.
- W stosownych przypadkach należy wdrożyć kontrolowane szybkości chłodzenia i obróbkę cieplną po odlewaniu.
- Optymalizuj systemy wlewowe, aby zminimalizować turbulencje i gorące punkty, które sprzyjają pękaniu.
- Przeprowadź dokładną optymalizację procesu i symuluj krzepnięcie, aby zidentyfikować potencjalne gorące punkty.
3. Wady włączenia
- Przyczyna: Cząsteczki niemetaliczne, takie jak żużel, warstwy tlenków lub piasek z rdzeni, mogą osadzić się w roztopionym metalu podczas zalewania lub krzepnięcia.
- Wpływ: Wtrącenia działają jak koncentratory naprężeń, zmniejszają wytrzymałość i tworzą słabe punkty, które mogą inicjować pęknięcia.
- Zapobieganie:
- Popraw czystość stopu poprzez topienie, szumowanie, filtrację i specjalne praktyki w kadziach.
- Należy używać odpowiednio przygotowanych rdzeni i materiałów na formy oraz upewnić się, że rdzenie są wolne od zanieczyszczeń.
- Stosować systemy filtracji w strumieniu stopu i udoskonalać stop, stosując odpowiednie postępowanie, aby zminimalizować tworzenie się tlenków.
- Kontroluj reakcję pomiędzy powłokami metalu i formy, aby zapobiec odwarstwianiu się naskórka tlenkowego i tworzeniu się wtrąceń.
4. Błędy i zimne zamknięcia
- Przyczyna: Nieprawidłowe wypływy występują, gdy forma nie jest całkowicie wypełniona, często z powodu niewystarczającej temperatury zalewania, małej szybkości wylewania lub nieodpowiedniej konstrukcji wlewu. Zimne zamknięcia powstają, gdy dwa fronty stopionego metalu nie łączą się całkowicie z powodu przedwczesnego krzepnięcia.
- Wpływ: Te defekty powodują niekompletne sekcje i słabe punkty, zagrażające integralności części.
- Zapobieganie:
- Zaprojektuj wlewy i prowadnice, aby zapewnić płynne, szybkie i pełne napełnianie.
- Utrzymuj odpowiednią temperaturę stopionego metalu i stałą prędkość odlewania.
- Użyj prowadnic, podajników i pionów w strategiczny sposób, aby zapewnić równomierne wypełnienie i kompensować skurcz.
- W razie potrzeby podgrzej formy i zastosuj odpowiednią wentylację, aby zapobiec uwięzieniu gazu, który może utrudniać napełnianie.
Skuteczne zapobieganie opiera się na podejściu holistycznym: projektowaniu pod kątem możliwości produkcyjnej, rygorystycznych protokołach czystości stopu, dobrze zaplanowanych systemach wlewowych i zasilających, kontrolowanym chłodzeniu i rygorystycznej kontroli w trakcie procesu. Wdrożenie środków kontroli jakości, takich jak badania możliwości procesów i badania nieniszczące, pomaga wcześnie wykryć defekty i zmniejszyć ilość odpadów. Integrując projektowanie, kontrolę procesu i inspekcję, producenci mogą zminimalizować typowe wady i wytwarzać odlewy, które spełniają lub przekraczają wymagania dotyczące wydajności, trwałości i bezpieczeństwa.
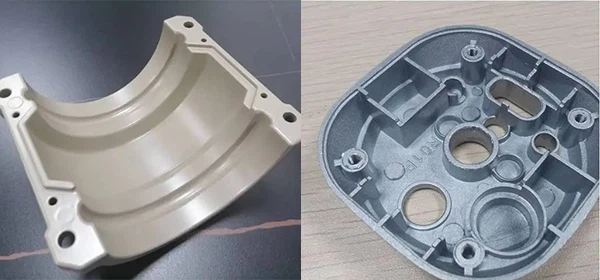
Rola technologii w kontroli jakości
Kontrola jakości w odlewnictwie metali wraz z postępem technologii uległa znacznej transformacji, co czyni ją znacznie bardziej wydajną i niezawodną.
1. Oprogramowanie symulacyjne
Narzędzia symulacyjne w odlewnictwie przewidują wady i umożliwiają producentom optymalizację procesu przed etapem produkcji.
2. Zautomatyzowane systemy kontroli
Automatyzacja minimalizuje błędy ludzkie i przyspiesza inspekcję, zapewniając dokładniejsze wyniki.
3. Monitorowanie online
Czujniki i urządzenia oparte na IoT dostarczają ciągłych informacji o odlewie, utrzymując w ten sposób jakość na optymalnym poziomie.
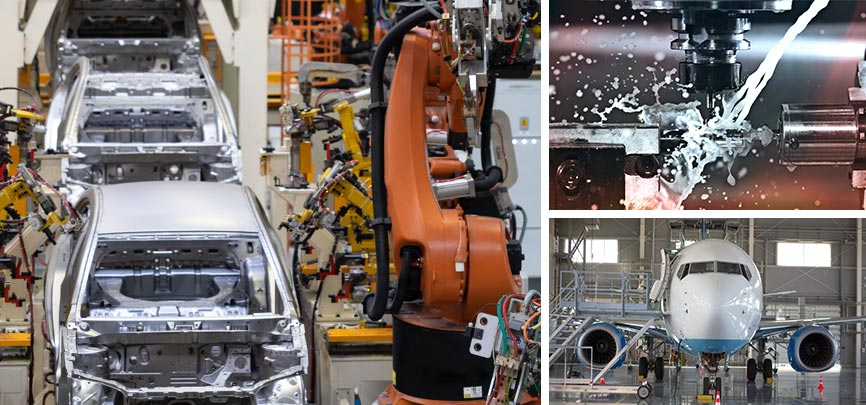
Wpływ kontroli jakości na branże
1. Motoryzacja
Sprawia, że elementy krytyczne dla bezpieczeństwa, takie jak bloki silnika i części zawieszenia, są wolne od defektów.
Zmniejsza zużycie paliwa, ponieważ lekkie konstrukcje są dokładne w każdym szczególe.
2. Lotnictwo
Zapewnia niezawodność i bezpieczeństwo w zastosowaniach wymagających największych naprężeń, np. w przypadku łopatek turbin i elementów konstrukcyjnych.
Spełnia rygorystyczne wymagania regulacyjne dotyczące zdatności do lotu.
3. Budowa
Dostarcza solidne i wolne od wad części do projektów infrastrukturalnych.
Poprawia żywotność komponentów, takich jak belki i kotwy.
4. Medyczne
Gwarantuje bezpieczeństwo i dokładność narzędzi chirurgicznych i implantów.
Spełnia rygorystyczne normy biokompatybilności.
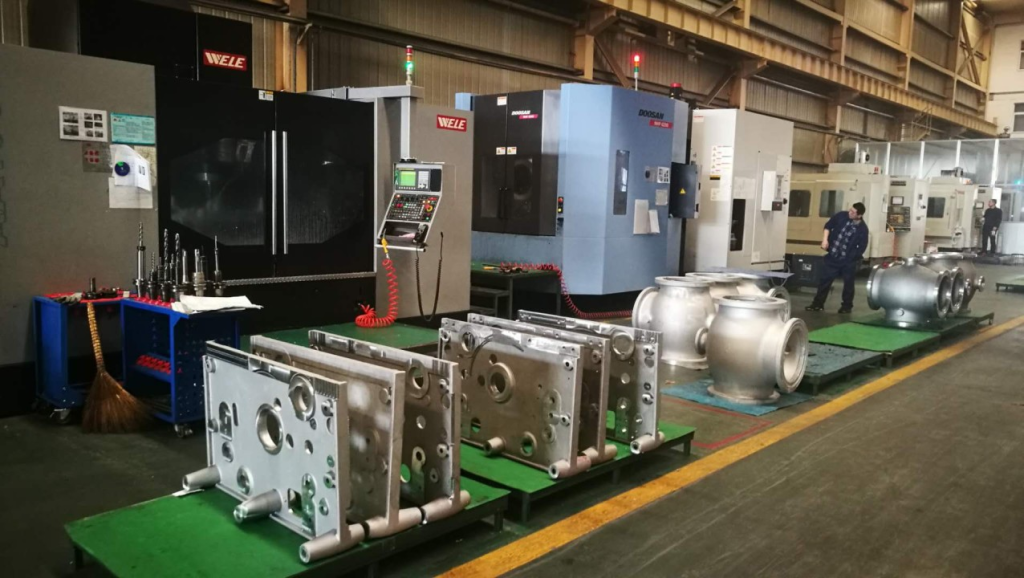
Dlaczego Metal Kbear na Twój casting?
Na Metal Kbear, stawiamy na jakość na każdym etapie procesu odlewania. Oto dlaczego jesteśmy idealnym partnerem dla Twoich projektów castingowych:
- Najnowocześniejsze udogodnienia: Firma jest wyposażona w najbardziej zaawansowaną technologię, aby zapewnić wysoką jakość wydruków.
- Doświadczony zespół: Dziesięciolecia doświadczenia w produkcji precyzyjnych elementów odlewanych.
- Ścisła kontrola jakości: kompleksowa kontrola i testy w celu spełnienia najwyższych standardów.
- Rozwiązania niestandardowe: Odlew usługi dostosowane do Twoich konkretnych wymagań.
- Zrównoważony rozwój: praktyki przyjazne dla środowiska, które są zgodne z celami nowoczesnej produkcji.
Wniosek
Rdzeń i szkielet z metalu odlew obejmować zapewnienie, że odlany element spełni rygorystyczne standardy dotyczące bezpieczeństwa, wydajności i niezawodności. W każdym procesie, od wyboru surowca aż do kontroli końcowej, przy wytwarzaniu części wysokiej jakości liczy się każdy aspekt.
Kontrola procesu jest sercem stałej jakości. Precyzyjna obróbka stopu, odgazowanie i topnik zmniejszają wtrącenia i porowatość związaną z gazem. Rygorystyczne zarządzanie temperaturą, odpowietrzanie i kontrolowane szybkości zalewania ograniczają turbulencje i powstawanie defektów powierzchni. Strategiczne wykorzystanie chłodu i izolacji dostosowuje szybkość chłodzenia w celu optymalizacji struktury ziaren i wykończenia powierzchni. Operacje poodlewane – obróbka skrawaniem, szlifowanie, polerowanie, obróbka cieplna i powlekanie – są starannie planowane, aby osiągnąć docelowe wymiary i estetykę powierzchni bez uszczerbku dla integralności.
Doskonała jakość i dokładność w metalu odlew, skontaktuj się z Kbear Metaja dzisiaj. Opowiedz o swoim projekcie i daj się zaskoczyć rezultatowi, jaki uzyskano dzięki doskonałemu kunsztowi i intensywnej kontroli jakości.



