


метал лиття є одним із найважливіших процесів у виробництві, виробляючи деталі для таких різноманітних галузей, як автомобільна, аерокосмічна та будівельна. Хоча лиття може бути гнучким і економічно ефективним, якість кінцевого продукту має першочергове значення. Контроль якості лиття металу гарантує цілісність, ефективність і безпеку литих компонентів і тому є невід’ємним аспектом усього виробничого процесу.
Лиття металу є одним із найважливіших процесів у виробництві, виробляючи деталі для таких різноманітних галузей, як автомобільна, аерокосмічна та будівельна. Хоча лиття може бути гнучким і економічно ефективним, якість кінцевого продукту має першочергове значення. Контроль якості лиття металу гарантує цілісність, ефективність і безпеку литих компонентів і тому є невід’ємним аспектом усього виробничого процесу.
У цьому блозі ми з’ясуємо, чому контроль якості є незамінним для металу лиття, ключові етапи та як це впливає на різні галузі.
Що таке металеве лиття?
Лиття металу — це основний виробничий процес, у якому рідкий метал заливають у форму, щоб набути форми під час охолодження та затвердіння. Ця універсальна техніка дозволяє виготовляти складні геометрії та великі компоненти, які було б важко або дорого отримати за допомогою інших методів. Лиття використовується в таких галузях, як автомобілебудування, авіакосмічна промисловість, будівництво, енергетика та споживча електроніка, доставляючи деталі від блоків двигунів і корпусів турбін до архітектурних пристосувань і кріплень.
Основні поняття
- Підготовка розплаву: процес починається з плавлення вибраного металу або сплаву в печі, де необхідний точний контроль температури, складу та чистоти. Домішки можуть призвести до дефектів, таких як включення або слабкі місця, тому часто необхідні флюс, дегазація та належне рафінування.
- Конструкція прес-форми та матеріали: Форми можуть бути виготовлені з піску, кераміки, металу, гіпсу або шаблонів для формування, кожна з яких пропонує різну обробку поверхні, допуски та швидкість виробництва. Форма визначає зовнішню геометрію деталі та суттєво впливає на якість поверхні та точність розмірів.
- Заповнення та затвердіння: розплавлений метал заливають або впорскують у форму. Те, як метал наповнюється, а також те, як він охолоджується та твердне, визначає кінцеву мікроструктуру, залишкові напруги та потенційні дефекти, такі як пористість, холодне закриття або усадка.
- Постобробка: після відливання деталі часто піддаються фінішній обробці, такій як механічна обробка, шліфування, полірування, термічна обробка або покриття для відповідності точним специфікаціям і вимогам до продуктивності.
Переваги металевого лиття
- Складна геометрія: може повторювати складні деталі, внутрішні проходи, ребра та порожнисті секції, які важко обробляти.
- Ефективність використання матеріалів: використовує візерунки майже чистої форми, щоб мінімізувати відходи матеріалу та скоротити час обробки.
- Можливість масового виробництва: підходить для виробництва великих обсягів із стабільною якістю, особливо в таких процесах, як лиття під тиском.
Загальні методи лиття
- Лиття в пісок: гнучке та економічно ефективне для деталей невеликого та середнього обсягу складної форми.
- Лиття за моделлю: Висока точність і відмінна обробка поверхні, ідеально підходить для малих і середніх деталей з дрібними деталями.
- Лиття під тиском: високошвидкісне, великосерійне виробництво з жорсткими допусками та гладкими поверхнями.
- Відцентрове лиття: підходить для циліндричних деталей, забезпечуючи хороші спрямовані властивості та знижену пористість.
- Формування корпусів і лиття в гіпсові форми: краща обробка поверхні та контроль розмірів для певних геометрій.
Контроль якості та процесу
Контроль якості металевого лиття гарантує цілісність, ефективність і безпеку. Надійна програма забезпечує точність розмірів, стабільну обробку поверхні та надійні механічні властивості завдяки:
- Поточний контроль: моніторинг температури, швидкості наповнення та стану форми.
- Простежуваність матеріалу: документування історії партій, хімічного складу та параметрів обробки.
- Віхи тестування: стадії плавлення, заливки, затвердіння та фінішної обробки оцінюються на наявність дефектів.
- Статистичний контроль процесу (SPC): Виявляє дрейф параметрів і дозволяє вчасно вжити коригувальних дій.
- Неруйнівний контроль (NDT): рентгенівський, ультразвуковий і проникаючий тести виявляють підповерхневі або поверхневі дефекти без пошкоджень.
Чому контроль якості в металевому литті важливий?
1. Забезпечення структурної цілісності
Кастинг дефекти, такі як пористість, тріщини та включення, можуть порушити структурну цілісність компонента. Контроль якості гарантує виявлення та усунення цих проблем до того, як продукт буде використано в критичних програмах.
2. Відповідність галузевим стандартам
Є кілька галузей промисловості, наприклад аерокосмічна та автомобільна, які мають суворі стандарти безпеки та продуктивності. Контроль якості гарантує, що литі компоненти відповідають цим стандартам, тим самим запобігаючи поломкам і зберігаючи відповідність.
3. Економія коштів
Виявлення та усунення дефектів на ранній стадії лиття процес зменшує відходи, скорочує повторну обробку та, зрештою, знижує собівартість виробництва.
4. Задоволеність клієнтів
Високоякісні виливки сприяють кращим характеристикам і надійності продукції, тим самим викликаючи довіру та задоволення серед клієнтів.
Основні етапи контролю якості металевого лиття
1. Перевірка сировини
Контроль якості починається з використовуваної сировини. Чистота й однорідність металів і сплавів мають важливе значення для отримання необхідних характеристик кінцевого продукту.
- Хімічний аналіз: порівнює сировину для перевірки її специфікації.
- Візуальний огляд: Виявляє домішки або забруднення, які можуть перешкоджати процесу лиття.
2. Перевірка форми та шаблону
Якість форми або візерунка безпосередньо впливає на обробку та точність ливарної поверхні.
- Перевірка розмірів: переконайтеся, що прес-форма відповідає вимогам конструкції.
- Перевірка поверхні: перевірка на наявність дефектів у вигляді текстур або включень.
3. Моніторинг процесу
Процес лиття потрібно контролювати в режимі реального часу для однорідності.
- Контроль температури: розплавлений метал потрібно заливати при правильній температурі, щоб уникнути таких дефектів, як холодне закриття або неправильна робота.
- Швидкість лиття: обмежений потік зменшує турбулентність і зменшує захоплення газу.
4. Неруйнівний контроль (NDT)
Методи НК оцінюють якість литих компонентів без пошкодження, щоб вони були придатними для застосування.
- Рентгенівська перевірка: Виявляє внутрішні дефекти, такі як отвори або тріщини.
- Ультразвуковий контроль: виявляє дефекти металу, такі як пористість або вкраплення.
- Магнітопорошковий тест: виявляє поверхневі та приповерхневі неоднорідності феромагнітного матеріалу.
5. Перевірка точності розмірів
У багатьох сферах застосування точність має першорядне значення, особливо в аерокосмічній та медичній сферах. Контроль якості гарантує, що розміри литих деталей відповідають заданим допускам за допомогою таких інструментів, як координатно-вимірювальні машини (КІМ).
6. Тестування механічних властивостей
Випробування механічних властивостей литого компонента дозволяє переконатися, що він має міцність протистояти робочим навантаженням в умовах експлуатації.
- Випробування на розтяг: вимірює міцність і пластичність.
- Випробування на твердість: оцінює стійкість до зношування та деформації.
- Випробування на удар: оцінює здатність поглинати енергію під раптовими навантаженнями.
Поширені дефекти металевого лиття та їх запобігання
Лиття металу — це універсальний виробничий процес, але він може спричинити низку дефектів, які погіршують продуктивність, безпеку та зовнішній вигляд деталей. Розуміння первинних дефектів, їх корінних причин і практичних стратегій запобігання є важливим для досягнення стабільних високоякісних відливок. Нижче наведено вичерпний огляд чотирьох поширених дефектів, а потім дієві методи запобігання.
1. Пористість
- Причина: пористість виникає внаслідок захоплення газу під час затвердіння або усадки під час охолодження металу. Джерела газу включають вологу у прес-формі, недостатню вентиляцію, неправильну вологість матеріалів серцевини або недостатню дегазацію розплавленого металу. Усадкова пористість виникає, коли метал стискається швидше, ніж система подачі може подавати матеріал до секції затвердіння.
- Вплив: Знижена щільність призводить до зниження механічної міцності, стійкості до втоми та потенційних шляхів витоку в частинах, що перебувають під тиском.
- Профілактика:
- Дегазуйте розплав за допомогою відповідних флюсів, вакуумної дегазації або барботування інертного газу.
- Переконайтеся, що матеріали форми та серцевини сухі та вільні від вологи; використовуйте вентиляційний отвір для виходу газів, що схопилися.
- Оптимізуйте системи подачі (стойки, живильники та охолоджувачі) для контролю затвердіння та мінімізації усадки.
- Контролюйте температуру заливки та швидкість заливки, щоб мінімізувати турбулентність і захоплення газу.
- Підтримуйте покриття форми та обробку поверхні, щоб мінімізувати виділення газу та покращити вентиляцію.
2. Тріщини
- Причина: тріщини є результатом нерівномірного охолодження, температурних градієнтів, залишкових напруг або надмірних механічних навантажень під час транспортування. Швидке охолодження може спричинити розтягуючі напруги на поверхні, тоді як повільне охолодження може спричинити диференціальне звуження та розтріскування.
- Вплив: тріщини можуть поширюватися під експлуатаційними навантаженнями, що призводить до відмови, витоку або катастрофічної втрати деталей.
- Профілактика:
- Конструюйте деталі та прес-форми для сприяння рівномірному охолодженню та зменшення температурних градієнтів (використовуйте холодильники, стояки та контрольовані секції).
- Вибирайте матеріали для форм і покриття з сумісним тепловим розширенням і провідністю.
- Застосовуйте контрольовані швидкості охолодження та термічну обробку після лиття, якщо це необхідно.
- Оптимізуйте системи затворів, щоб мінімізувати турбулентність і гарячі точки, які сприяють утворенню тріщин.
- Проведіть ретельну оптимізацію процесу та імітуйте затвердіння, щоб виявити потенційні гарячі точки.
3. Дефекти включення
- Причина: неметалеві частинки, такі як шлак, оксидні плівки або пісок із сердечників, можуть потрапити в розплавлений метал під час заливання або затвердіння.
- Вплив: включення діють як концентратори напруги, знижують міцність і створюють слабкі місця, які можуть ініціювати тріщини.
- Профілактика:
- Покращуйте чистоту розплаву за допомогою флюсу, знежирення, фільтрації та спеціальних ковшів.
- Використовуйте належним чином підготовлені стрижні та матеріали для форми та переконайтеся, що на стрижнях немає сміття.
- Використовуйте системи фільтрації в потоці розплаву та очищайте сплав за допомогою належного поводження, щоб мінімізувати утворення оксиду.
- Контролюйте реакцію між покриттям металу та форми для запобігання відшарування оксидної оболонки та утворення включень.
4. Збій у роботі та холодне закриття
- Причина: збої в роботі виникають, коли форма не повністю заповнена, часто через недостатню температуру заливки, низьку швидкість заливки або невідповідну конструкцію литника. Холодні затвори утворюються, коли два фронти розплавленого металу не зливаються повністю через передчасне затвердіння.
- Вплив: ці дефекти створюють неповні секції та слабкі місця, що порушує цілісність деталей.
- Профілактика:
- Сконструюйте литник і напрямні, щоб забезпечити плавне, швидке та повне заповнення.
- Підтримуйте відповідну температуру розплавленого металу та постійну швидкість заливки.
- Використовуйте напрямні, живильники та стояки стратегічно, щоб забезпечити рівномірне заповнення та компенсувати усадку.
- За потреби попередньо розігрійте форми та застосуйте відповідну вентиляцію, щоб запобігти захопленню газу, який може перешкоджати заповненню.
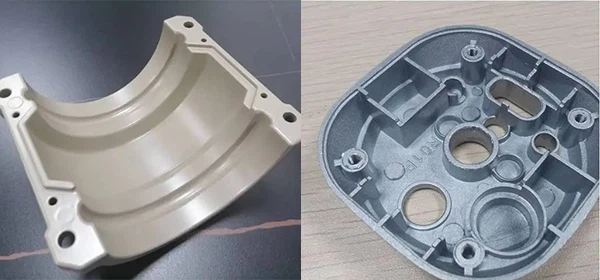
Ефективна профілактика залежить від цілісного підходу: дизайн для технологічності, суворі протоколи чистоти розплаву, добре сплановані системи лініювання та живлення, контрольоване охолодження та ретельний контроль у процесі виробництва. Впровадження заходів контролю якості, таких як дослідження можливостей процесу та неруйнівний контроль, допомагає завчасно виявляти дефекти та зменшувати відходи. Завдяки інтеграції проектування, контролю процесу та перевірки виробники можуть мінімізувати загальні дефекти та виготовляти виливки, які відповідають або перевищують вимоги до продуктивності, довговічності та безпеки.
Роль технології в контролі якості
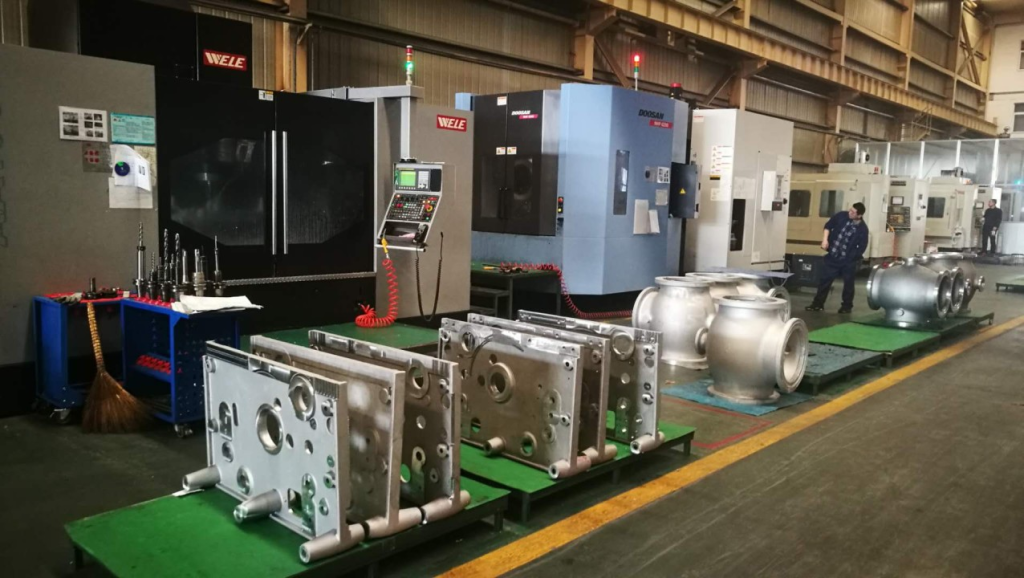
Контроль якості лиття металу зазнав значних змін із розвитком технологій, що робить його набагато ефективнішим і надійнішим.
1. Програмне забезпечення для моделювання
Інструменти моделювання в литті передбачають дефекти та дозволяють виробникам оптимізувати процес до етапу виробництва.
2. Автоматизовані системи контролю
Автоматизація мінімізує людські помилки та робить перевірку швидшою з більш точними результатами.
3. Онлайн моніторинг
Датчики та пристрої на основі Інтернету речей постійно передають інформацію про кастинг, таким чином підтримуючи якість на оптимальному рівні.
Вплив контролю якості на промисловість
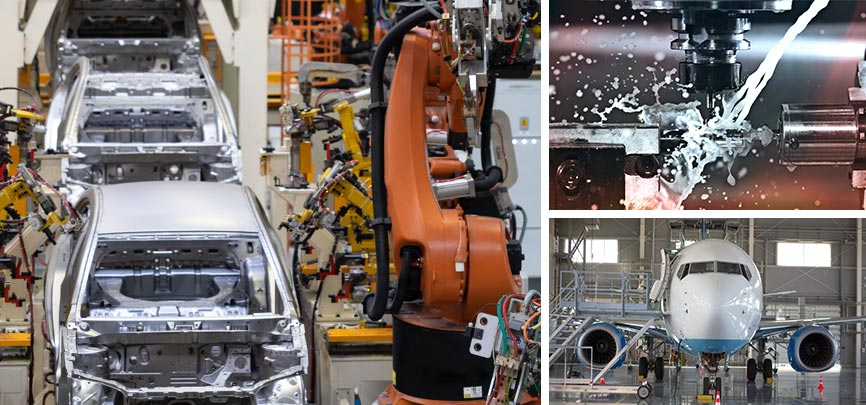
1. Автомобільний
Усуває критичні для безпеки компоненти, такі як блоки двигунів і деталі підвіски, без дефектів.
Зменшує споживання палива, оскільки легкі конструкції точні в кожній деталі.
2. Аерокосмічний
Забезпечує надійність і безпеку для застосувань, що включають максимальне навантаження, наприклад, у випадку лопаток турбін і структурних елементів.
Відповідає суворим нормативним вимогам щодо льотної придатності.
3. Будівництво
Постачає надійні та бездефектні деталі для інфраструктурних проектів.
Покращує термін служби таких компонентів, як балки та анкери.
4. Медичний
Гарантує безпеку та точність хірургічних інструментів та імплантів.
Відповідає суворим стандартам біосумісності.
чому Метал Kbear для вашого кастингу?
В Метал Kbear, ми віддаємо пріоритет якості на кожному етапі процесу лиття. Ось чому ми є ідеальним партнером для ваших кастингових проектів:
- Сучасне обладнання: компанія оснащена найсучаснішими технологіями для забезпечення високоякісної продукції.
- Досвідчена команда: десятиліття досвіду у виробництві високоточних литих компонентів.
- Суворий контроль якості: всебічна перевірка та тестування на відповідність найвищим стандартам.
- Спеціальні рішення: Кастинг послуги, адаптовані до ваших конкретних вимог.
- Сталий розвиток: екологічно чисті методи, які відповідають цілям сучасного виробництва.
Висновок
Ядро і кістяк металу лиття передбачають забезпечення того, що литий компонент відповідатиме вимогливим стандартам щодо безпеки, продуктивності та надійності. З кожним процесом, починаючи від вибору сировини і закінчуючи остаточною перевіркою, кожен аспект має значення для створення якісних деталей.
Контроль процесів - це серцебиття незмінної якості. Точна обробка розплаву, дегазація та флюсування зменшують включення та пористість, пов’язану з газом. Ретельний контроль температури, вентиляція та контрольована швидкість заливки обмежують турбулентність і утворення поверхневих дефектів. Стратегічне використання холодів та ізоляції адаптує швидкість охолодження для оптимізації зернистої структури та якості поверхні. Операції після лиття — механічна обробка, шліфування, полірування, термічна обробка та покриття — ретельно плануються для досягнення цільових розмірів і естетики поверхні без шкоди для цілісності.
За відмінну якість і точність обробки металу лиття, зв'яжіться з Kbear Metaл сьогодні. Розкажіть про свій проект і ви будете вражені результатом, створеним завдяки чудовій майстерності та інтенсивному контролю якості.



