


隨著鑄造工業需求和應用的不斷增長,對複雜、高品質產品的需求也隨之增加。
幸運的是,不同類型的母帶鑄造過程已經可以用於製造複雜而精確的產品,以滿足各種應用和用戶需求。
要選擇合適的 鑄件 方法滿足您的需求,了解這些方法的優點和缺點是有利的。
以下文章簡要描述了一些鑄造工藝類型及其優缺點。
掌握鑄造製程概述
鑄造過程是透過將熔融金屬倒入模具中並凝固並冷卻至室溫來生產所需形狀金屬零件的製造方法。它能夠生產複雜的零件,無論其尺寸如何。
鑄件 可以大量生產各向同性金屬零件,因此適合大規模生產。此外,為了滿足特定的使用者要求,根據所使用的材料和模具的不同,有不同類型的鑄件。

探索11鑄造工藝
不同類型的母帶鑄造工藝
1、砂型鑄造工藝
砂型鑄造是一種靈活的鑄造工藝,可用於鑄造任何黑色金屬或有色金屬合金。常用於工業單位大量生產汽車金屬鑄造件,如引擎缸體、汽缸蓋、曲軸等。

2.重力鑄造
重力壓鑄,也稱為永久模具鑄造,使用由鋼、石墨等金屬製成的可重複使用模具製造金屬和金屬合金。
這種金屬鑄造製程可以生產各種物品,如齒輪、齒輪箱、配件、車輪、引擎活塞等。

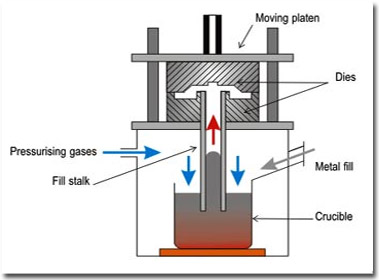
3. 壓力鑄造
根據壓力的不同,壓力壓鑄有兩種形式。壓鑄有兩種類型:低壓壓鑄和高壓壓鑄。
高壓壓鑄更常用於需要高精度的複雜幾何形狀的大規模製造。另一方面,低壓壓鑄是大型和簡單零件生產的首選鑄造過程。
4.熔模鑄造
熔模鑄造又稱失蠟鑄造,是用耐火材料和結合劑將蠟型澆鑄成一次性陶瓷模具,然後將熔融金屬澆注到模具中來生產金屬鑄件的方法。
熔模鑄造是一種成本高且勞力密集的工藝,可用於大規模生產或複雜的鑄件,以製造齒輪、自行車後備箱、摩托車圓盤和噴砂機替換零件等金屬鑄造產品。

5. 石膏鑄造
石膏铸造与砂型铸造相同,但模具由一种被称为“熟石膏”的材料组成。由於石膏的導熱性和熱容量有限,因此金屬的冷卻速度比砂慢,這有助於實現高精度,特別是對於窄截面工件。
然而,它不適用於高溫含鐵材料。石膏模鑄造可以生產 30 克的小型鑄件以及 45 公斤的大型鑄件。例如,下圖描繪了透過此工藝創建的截面厚度為 1 毫米的鑄造部件。

6. 離心鑄造
離心鑄造,也稱為旋轉鑄造,是一種在工業環境中利用離心力生產圓柱形物體的方法。
在這種金屬鑄造方法中,將熔融金屬倒入準備好的旋轉模具中。在高壓下,離心力有助於熔融金屬在模具內的分佈。

7. 消失模鑄造
消失模鑄造方法與熔模鑄造類似,只不過模型是由泡沫而不是蠟製成的。
設計完成後,以浸漬、塗覆、噴塗或刷塗的方式塗上耐火陶瓷。然後將熔融金屬倒入模具中以製造出所需的產品。
此製程適用於多種材料,包括合金鋼、碳鋼、合金鑄鐵、鐵合金等。

8. 真空鑄造
顧名思義,真空鑄造是在100巴或更低的真空壓力下進行製造,以排出模具型腔中的氣體的鑄造類型。
為了消除氣泡和氣穴,將熔融金屬倒入真空室內的模具型腔中。
真空壓鑄方法廣泛應用於多種產業,包括汽車、航太、電子、船舶和電信。
因此,底盤結構零件和車身元件都屬於採用這種製造技術生產的零件。
9. 擠壓鑄造
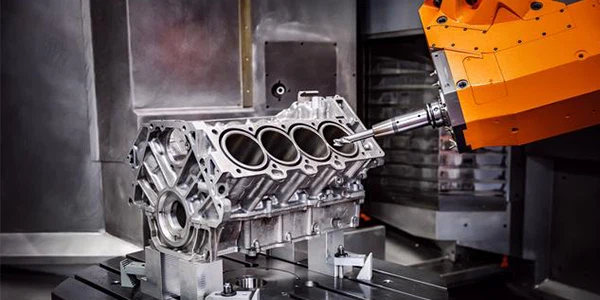
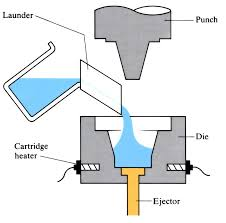
尤其是擠壓壓鑄,對於汽車系統中的安全關鍵元件來說是一種很有前景的鑄造過程。例如,空間框架接頭、鋁製前轉向節、底盤框架、支架或節點。這種金屬鑄造過程結合了鑄造和鍛造的優點。
例如,凝固過程中使用的高壓有助於防止收縮和孔隙率。然而,由於需要專門的模具,它在大批量生產中並不像其他鑄造工藝那樣常見。
10. 連續鑄造
顧名思義,它能夠連續批量製造具有恆定橫截面的金屬型材。這種鑄造方式通常用於鋼筋的製造。
連續鑄造生產的產品通常均勻、一致且緻密。

11. 外殼成型
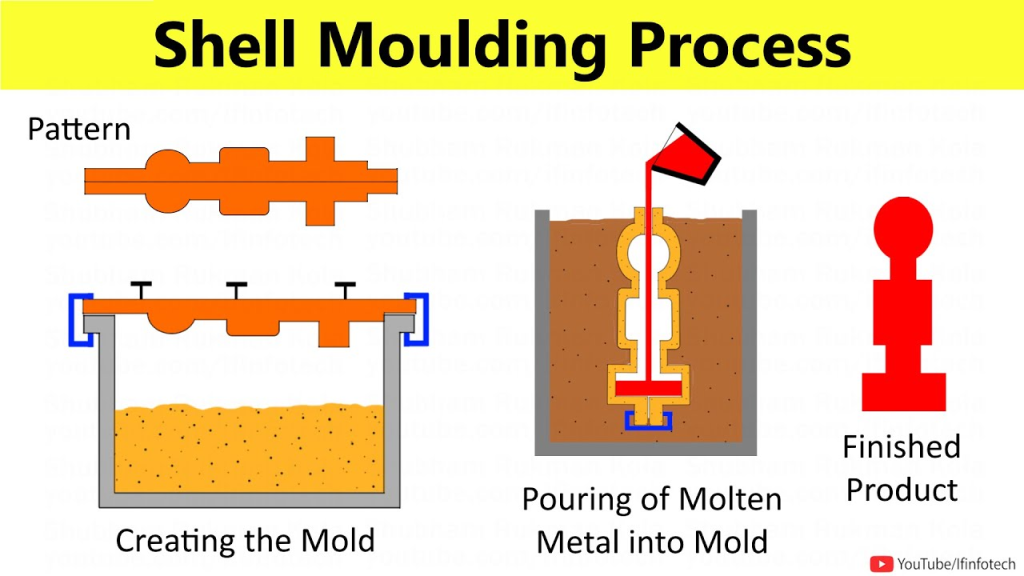
殼模成型是一種使用一次性模具的模鑄工藝。它與砂型鑄造過程類似,只是用硬化的砂殼代替砂箱,形成鑄型室。
砂型鑄造中使用的砂子更細,並且與樹脂結合,以便可以進行熱處理並粘合到設計周圍的外殼中。
殼體成型用於製造工業製品,如變速箱殼體、連桿、小型船、車輛引擎蓋、圓柱體、凸輪軸、閥體等。鑄造產品具有光滑的表面光潔度和尺寸精確。
不同鑄件生產的基本步驟
大多數情況下,鑄造過程遵循一些基本步驟,例如模型製作、模具製作、金屬合金的選擇和澆注,以及最後的鑄造部件的精加工。
- 打版
要建立模型,決定模具的形狀非常重要。為此,所使用的材料有蠟、沙子、塑料,甚至木材。
- 模具製作
隨後,需要開發各種類型的鑄造模具。一次性模具可由沙子、石膏或陶瓷殼製成。每一種都有獨特的生產方法。此外,由泡沫或蠟製成的模型在窯中燒製。
- 選擇金屬合金
金屬鑄件由黑色金屬或有色金屬合金製成。合金是元素的化學混合物,其機械性能在最終鑄造應用中證明是最佳的,而鐵合金由鋼、可鍛造鑄鐵和灰鑄鐵組成。另一方面,有色金屬包括鋁合金、青銅和銅。
- 將合金熔化並按要求澆注。
一旦選擇了金屬合金,接下來的步驟是將金屬澆注到模具中。該過程包括將固體金屬放置在坩堝上並使用明火或在熔爐中加熱直至其熔化。對於小型鑄件,可以直接從坩堝中倒入熔融金屬,但大型鑄件可能需要將金屬倒入更大的湯匙中,然後再將其放入模具中。
- 精加工
凝固後,取出鑄造產品,並進行金屬表面處理。此外,精加工過程還可能涉及擦洗或機械加工,以去除較大廢料的多餘材料。
比較母帶鑄造流程 優點和缺點
為了方便對上述15種鑄造方法進行比較,這裡總結了它們各自的優缺點。
| 鑄造方法 | 優勢 | 缺點 |
| 鑄造 | 精度高、表面光滑、生產率高 | 模具製造成本高、脆性大 |
| 砂型鑄造 | 成本低,適合大型零件,用途廣泛 | 表面粗糙、潛在缺陷、生產率低 |
| 投資鑄造 | 高精度、細節複雜、用途廣泛 | 製造成本高、生產週期長 |
| 離心鑄造 | 純度高、無氣孔、無內應力 | 僅限於軸對稱零件,生產率低 |
| 丟失的泡沫鑄件 | 精度高,適合大型複雜零件 | 成本高、材料選擇有限、污染 |
| 永久模具鑄件 | 模具壽命長、生產率高、成本低 | 限制複雜的幾何形狀、高模成本 |
| 石膏鑄件 | 適用於藝術品和裝飾物品 | 成本高、易碎、不適合大型零件 |
| 真空鑄造 | 精度高、表面品質好、透明度高 | 設備成本高,適合小批量 |
| 連續鑄造 | 高生產力、低材料浪費 | 限制零件形狀,設備成本高 |
| 外殼成型 | 精度高、表面品質好、模具壽命長 | 成本高,適合小批量 |
| 壓力鑄造 | 生產率高、精度高、適合大量生產 | 模具製造成本高,適合小型零件 |
| 擠壓鑄造 | 鑄鍛結合,密度高 | 設備及製程要求高,成本高 |
| 低壓鑄造 | 成本更低,零件品質更高 | 設備成本高,適合小批量 |
| 球墨鑄鐵件 | 高韌性、高強度、用途廣泛 | 製造成本高,需要嚴格的合金控制 |
| 重力鑄造 | 簡單、成本低、適合小批量 | 精度和表面品質較低,適用於簡單零件 |
選擇正確的鑄件製造商
選擇正確的鑄件製造商可確保您的專案符合其設計、預算和品質目標。在 Kbear Metal,我們專注於提供根據您的需求量身定制的頂級鑄造解決方案。
無論您需要精密熔模鑄造還是堅固的砂型鑄造,我們的專業知識都能確保完美的結果。
選擇 熊金屬 意味著體驗無與倫比的工藝、可靠的服務和對卓越的奉獻。今天就聯絡我們,了解我們如何將您的願景變為現實!
結論
在為您的客製化金屬項目選擇正確的鑄造流程時,知識是關鍵。了解不夠會極大地影響產品的品質、成本和整體成功。
透過了解上述部分討論的 11 種不同類型的鑄造工藝,您可以就哪一種最適合您的製造需求做出更明智的決定。



