


Odlewanie wraz z rosnącym popytem i zastosowaniami przemysłowymi powoduje wzrost zapotrzebowania na produkty złożone i wysokiej jakości.
Na szczęście możliwe stały się różne rodzaje procesów odlewania masteringowego przy wytwarzaniu złożonych i precyzyjnych produktów do różnych zastosowań i potrzeb użytkowników.
Aby wybrać odpowiedni odlew metodę dostosowaną do Twoich potrzeb, warto poznać zalety i wady tych metod.
Poniższy artykuł zawiera krótki opis niektórych rodzajów procesów odlewniczych wraz z ich zaletami i wadami.
Przegląd procesów masteringu castingowego
proces odlewania to metoda produkcji, podczas której wytwarza się części metalowe o pożądanym kształcie poprzez wlewanie stopionego metalu do formy, zestalanie i schładzanie go do temperatury pokojowej. Jest w stanie wytwarzać złożone i skomplikowane części, niezależnie od ich rozmiarów.
Odlew może produkować izotropowe części metalowe w dużych ilościach, dzięki czemu nadają się do masowej produkcji. Ponadto, aby spełnić specyficzne wymagania użytkownika, istnieją różne rodzaje odlewów, które różnią się zastosowanym materiałem i formą.

Odkrywanie procesu castingu 11
Różne typy opanowywania procesów odlewniczych
1. Proces odlewania w piasku
Odlewanie piaskowe to elastyczny proces odlewania, który można zastosować do odlewania dowolnego stopu metalu żelaznego i nieżelaznego. Jest powszechnie stosowany w jednostkach przemysłowych do masowej produkcji metalowych części samochodowych, takich jak bloki silnika, głowice cylindrów, wały korbowe i tak dalej.

2. Odlewanie grawitacyjne
Odlewanie ciśnieniowe grawitacyjne, znane również jako odlewanie w formach trwałych, polega na wytwarzaniu metali i stopów metali przy użyciu form wielokrotnego użytku wykonanych z metalu, takiego jak stal, grafit i inne.
W procesie odlewania metali można wytwarzać różnorodne elementy, takie jak koła zębate, obudowy przekładni, łączniki rurowe, koła, tłoki silnika i tak dalej.

3. Odlewanie ciśnieniowe
W zależności od ciśnienia istnieją dwie formy odlewania ciśnieniowego. Istnieją dwa rodzaje odlewania ciśnieniowego: odlewanie pod niskim ciśnieniem i odlewanie pod wysokim ciśnieniem.
Odlewanie ciśnieniowe jest częściej stosowane w masowej produkcji skomplikowanych geometrii wymagających dużej precyzji. Z drugiej strony odlewanie ciśnieniowe pod niskim ciśnieniem jest preferowanym procesem odlewania w przypadku produkcji dużych i prostych komponentów.
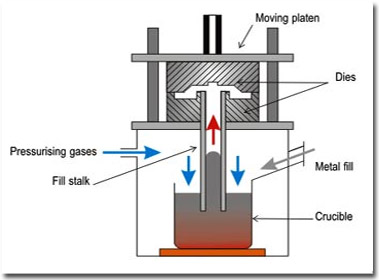
4. Casting inwestycyjny
Odlewanie metodą traconego wosku, znane również jako odlewanie z wosku traconego, to metoda wytwarzania odlewów metalowych polegająca na wypełnieniu modelu woskowego materiałem ogniotrwałym i środkiem wiążącym w celu nadania kształtu jednorazowej formie ceramicznej, a następnie wlaniu do formy stopionego metalu.
Odlewanie metodą traconą to kosztowny i pracochłonny proces, który można wykorzystać w produkcji masowej lub w skomplikowanych odlewach do wytwarzania wyrobów z odlewów metalowych, takich jak koła zębate, bagażniki rowerowe, tarcze motocyklowe i części zamienne do maszyn do śrutowania.

5. Odlewanie gipsu
Odlewanie w gipsie jest identyczne z odlewaniem w piasku, jednak forma składa się z materiału zwanego „gipsem paryskim”. Gips wychładza metal wolniej niż piasek ze względu na ograniczoną przewodność cieplną i pojemność cieplną, co pomaga w osiągnięciu dużej precyzji, szczególnie w przypadku elementów o wąskich przekrojach.
Nie nadaje się jednak do materiałów żelaznych o wysokiej temperaturze. Odlewanie w formach gipsowych umożliwia produkcję zarówno małych odlewów o masie 30 gramów, jak i odlewów masywnych o masie 45 kilogramów. Poniższy rysunek przedstawia przykładowo odlew wykonany w tym procesie o grubości przekroju 1 mm.

6. Odlewanie odśrodkowe
Odlewanie odśrodkowe, znane również jako odlewanie rotacyjne, to metoda wytwarzania przedmiotów cylindrycznych w warunkach przemysłowych przy użyciu sił odśrodkowych.
W tej metodzie odlewania metalu roztopiony metal wlewa się do przygotowanej matrycy przędzalniczej. Przy wysokim ciśnieniu siły odśrodkowe pomagają w rozprowadzaniu stopionego metalu w matrycy.

7. Odlewanie metodą traconej pianki
Metoda odlewania metodą traconej pianki jest podobna do odlewania metodą traconą, z tą różnicą, że wzór jest wykonany z pianki, a nie z wosku.
Po wykonaniu projektu pokrywa się go ogniotrwałą ceramiką poprzez zanurzanie, powlekanie, natryskiwanie lub szczotkowanie. Następnie stopiony metal wlewa się do formy, aby uzyskać pożądany produkt.
Proces ten ma zastosowanie do szerokiej gamy materiałów, w tym stali stopowej, stali węglowej, żeliwa stopowego, stopów żelaza i innych.

8. Odlewanie próżniowe
Jak sama nazwa wskazuje, odlewanie próżniowe to rodzaj odlewania, w którym produkcja odbywa się pod ciśnieniem próżniowym wynoszącym 100 barów lub mniej w celu usunięcia gazów z wnęki formy.
Aby wyeliminować pęcherzyki i kieszenie powietrzne, stopiony metal wlewa się do wnęki formy znajdującej się w komorze próżniowej.
Metoda odlewania próżniowego jest szeroko stosowana w różnych gałęziach przemysłu, w tym w przemyśle motoryzacyjnym, lotniczym, elektronicznym, morskim i telekomunikacyjnym.
W rezultacie konstrukcyjne elementy podwozia i elementy nadwozia pojazdu należą do komponentów wytwarzanych tą techniką produkcji.
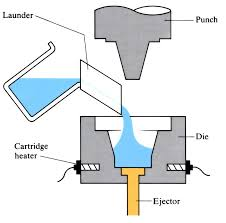
9. Odlewanie ściskające
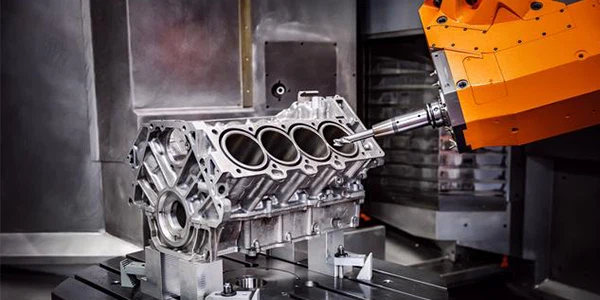
W szczególności odlewanie ciśnieniowe z wyciskaniem jest obiecującym procesem odlewania elementów układów samochodowych o krytycznym znaczeniu dla bezpieczeństwa. Przykładami są przeguby ramy przestrzennej, aluminiowe zwrotnice przednie, ramy podwozia, wsporniki lub węzły. Ten proces odlewania metali łączy w sobie zalety odlewania i kucia.
Na przykład wysokie ciśnienie stosowane podczas krzepnięcia pomaga zapobiegać skurczowi i porowatości. Jednak ze względu na potrzeby w zakresie specjalistycznych narzędzi nie jest to tak powszechne w przypadku dużej produkcji, jak inne procedury odlewania.
10. Ciągłe odlewanie
Umożliwia ciągłą, masową produkcję profili metalowych o stałym przekroju, jak sama nazwa wskazuje. Ten styl odlewania jest powszechnie stosowany w produkcji prętów stalowych.
Odlewanie ciągłe daje produkty, które są na ogół jednolite, spójne i gęste.

11. Formowanie skorupy
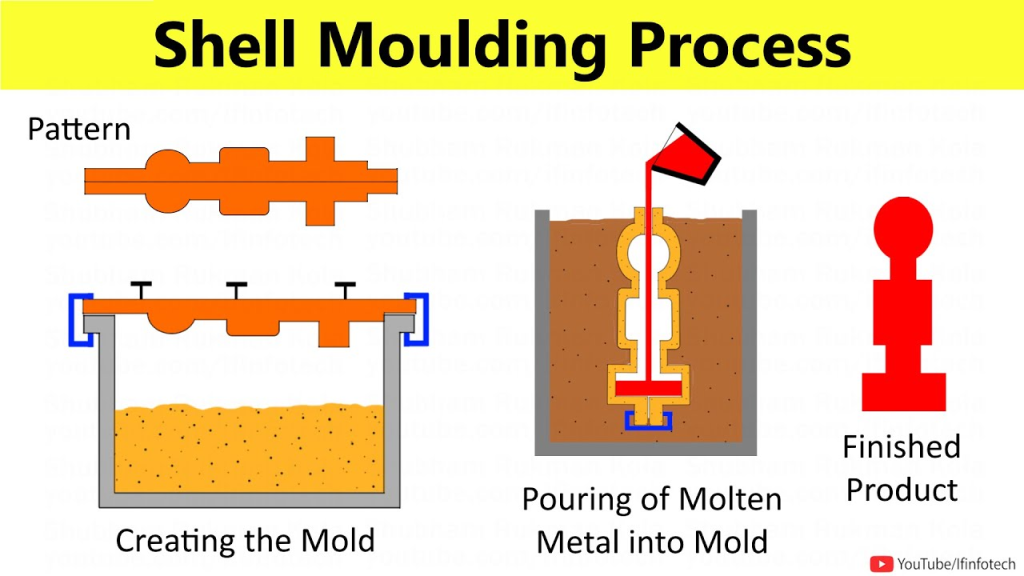
Formowanie skorupowe to procedura odlewania z wykorzystaniem form jednorazowych. Przypomina proces odlewania w piasku, z tą różnicą, że zamiast kolby z piaskiem komorę formy tworzy utwardzona skorupa piasku.
Piasek używany do odlewania w piasku jest drobniejszy i łączy się go z żywicą, dzięki czemu można go poddać obróbce cieplnej i cementować w skorupie otaczającej projekt.
Formowanie skorupowe służy do tworzenia elementów przemysłowych, takich jak obudowy skrzyni biegów, korbowody, łodzie o małych rozmiarach, maski pojazdów, głowice cylindryczne, wałki rozrządu, korpusy zaworów i tak dalej. Produkty odlewnicze mają gładkie wykończenie powierzchni i są dokładne wymiarowo.
Podstawowe etapy różnych produkcji odlewów
Przeważnie procesy odlewania składają się z kilku podstawowych etapów, takich jak wykonanie modelu, wykonanie form, wybór i odlewanie stopów metali, a na koniec wykończenie odlewanej części.
- Tworzenie wzorów
Aby stworzyć wzór, bardzo ważne jest, aby zdecydować o kształcie formy. W tym celu stosowanymi materiałami są wosk, piasek, plastik, a nawet drewno.
- Wykonywanie form
Następnie konieczne będzie opracowanie różnych typów form do odlewania. Forma jednorazowa może być wykonana z piasku, gipsu lub skorupy ceramicznej. Każdy z nich ma unikalną metodę produkcji. Dodatkowo w piecu wypalane są wzory wykonane z pianki lub wosku.
- Wybierz stopy metali
Odlewy metalowe wykonywane są ze stopów żelaza lub metali nieżelaznych. Stopy są mieszaniną chemiczną pierwiastków o właściwościach mechanicznych, które najlepiej sprawdzają się w końcowych zastosowaniach odlewniczych, natomiast stopy żelaza składają się ze stali, żelaza ciągliwego i żeliwa szarego. Z drugiej strony metale nieżelazne obejmują stopy aluminium, brąz i miedź.
- Rozpuść stop i wlej go w razie potrzeby.
Po wybraniu stopów metali kolejnym krokiem jest wlanie metalu do formy. Proces ten polega na umieszczeniu stałego metalu nad tyglem i podgrzaniu go przy użyciu otwartego płomienia lub w piecu aż do stopienia. W przypadku małych odlewów możliwe jest wylewanie stopionego metalu bezpośrednio z tygla, ale w przypadku dużych odlewów może być konieczne wlanie metalu do większej łyżki przed włożeniem go do formy.
- Wykończeniowy
Po zestaleniu wyrób odlewu jest wyjmowany i wykonywana jest na nim obróbka powierzchni metalu. Poza tym proces wykańczania może również obejmować szorowanie lub obróbkę skrawaniem w celu usunięcia nadmiaru materiału w przypadku większych odpadów.
Porównanie procesów masteringu odlewania zalet i wad
Aby ułatwić porównanie wyżej wymienionych 15 metod odlewania, poniżej zestawienie ich zalet i wad.
| Metoda odlewania | Zalety | Wady |
| Odlewanie ciśnieniowe | Wysoka precyzja, gładka powierzchnia, wysoka wydajność | Wysoki koszt produkcji formy, kruchość |
| Casting piasku | Niski koszt, odpowiedni do dużych części, wszechstronny | Chropowata powierzchnia, potencjalne wady, niska produktywność |
| Casting inwestycyjny | Wysoka precyzja, misterne detale, wszechstronność | Wysokie koszty produkcji, długi cykl produkcyjny |
| Casting odśrodkowy | Wysoka czystość, brak porowatości, brak naprężeń wewnętrznych | Ograniczone do części osiowo-symetrycznych, niska produktywność |
| Odlewanie utraconej pianki | Wysoka precyzja, odpowiednia do dużych, skomplikowanych części | Wysoki koszt, ograniczone opcje materiałowe, zanieczyszczenie |
| Trwałe odlewanie form | Długa żywotność formy, wysoka produktywność, niski koszt | Ogranicza złożone geometrie i wysoki koszt formy |
| Odlew gipsowy | Nadaje się do przedmiotów artystycznych i dekoracyjnych | Wysoki koszt, kruchość, nieodpowiednie dla dużych części |
| Odlewanie próżniowe | Wysoka precyzja, dobra jakość powierzchni, przezroczystość | Wysoki koszt sprzętu, odpowiedni dla małych partii |
| Ciągłe odlewanie | Wysoka produktywność, niskie straty materiału | Ogranicza kształty części, wysoki koszt sprzętu |
| Formowanie skorupy | Wysoka precyzja, dobra jakość powierzchni, długa żywotność formy | Wysoki koszt, odpowiedni dla małych partii |
| Odlewanie ciśnieniowe | Wysoka produktywność, wysoka precyzja, odpowiednia do produkcji masowej | Wysoki koszt produkcji formy, odpowiedni do małych części |
| Wyciskanie Castingu | Łączy odlewanie i kucie, wysoka gęstość | Wysokie wymagania sprzętowe i procesowe, wysokie koszty |
| Odlewanie pod niskim ciśnieniem | Niższe koszty, wysokiej jakości części | Wysoki koszt sprzętu, odpowiedni dla małych partii |
| Odlew z żeliwa sferoidalnego | Wysoka wytrzymałość, wysoka wytrzymałość, wszechstronność | Wysokie koszty produkcji wymagają ścisłej kontroli stopu |
| Odlewanie grawitacyjne | Prosty, tani, odpowiedni dla małych partii | Niższa precyzja i jakość powierzchni, odpowiednia do prostych części |
Wybór odpowiedniego producenta odlewów
Wybór odpowiedniego producenta odlewów gwarantuje, że Twój projekt spełni swoje cele projektowe, budżetowe i jakościowe. W Kbear Metal specjalizujemy się w dostarczaniu najwyższej klasy rozwiązań odlewniczych dostosowanych do Twoich potrzeb.
Niezależnie od tego, czy potrzebujesz precyzyjnego odlewu metodą traconego wosku, czy solidnego odlewu piaskowego, nasza wiedza gwarantuje doskonałe rezultaty.
Wybieranie Metal Kbear oznacza doświadczenie niezrównanego kunsztu, niezawodnej obsługi i dążenia do wyższości. Połącz się z nami już dziś i dowiedz się, jak możemy wcielić Twoją wizję w rzeczywistość!
Wniosek
Jeśli chodzi o wybór odpowiedniego procesu odlewania dla Twojego niestandardowego projektu metalowego, kluczowa jest wiedza. Brak wystarczającej wiedzy może znacząco wpłynąć na jakość, koszt i ogólny sukces produktu.
Rozumiejąc 11 różnych typów procesów odlewania omówionych w powyższych sekcjach, możesz podjąć bardziej świadomą decyzję, który z nich będzie najlepiej odpowiadał Twoim potrzebom produkcyjnym.



