


Insieme alla crescente domanda industriale e alle applicazioni, aumenta anche la domanda di prodotti complessi e di alta qualità.
Fortunatamente, sono stati possibili diversi tipi di processi di fusione mastering nella produzione di prodotti complessi e precisi per varie applicazioni ed esigenze degli utenti.
Per scegliere l'appropriato fusione metodo per le vostre esigenze, è utile comprendere i vantaggi e gli svantaggi di questi metodi.
Il seguente articolo fornisce una breve descrizione di alcuni tipi di processi di fusione insieme ai loro pro e contro.
Panoramica sulla padronanza dei processi di fusione
Il processo di fusione è un metodo di produzione che produce parti metalliche della forma desiderata versando il metallo fuso in uno stampo, solidificandolo e raffreddandolo a temperatura ambiente. È in grado di produrre parti complesse e intricate, indipendentemente dalle loro dimensioni.
Casting può quindi produrre parti metalliche isotrope in grandi quantità, rendendolo quindi adatto alla produzione di massa. Inoltre, per soddisfare le specifiche esigenze dell'utilizzatore, esistono diverse tipologie di fusione che si differenziano per il materiale e lo stampo utilizzato.

Esplorando il processo di casting degli 11
Diversi tipi di padronanza dei processi di fusione
1. Processo di fusione in sabbia
La fusione in sabbia è un processo di fusione flessibile che può essere utilizzato per fondere qualsiasi lega metallica ferrosa e non ferrosa. Viene comunemente utilizzato nelle unità industriali per la produzione in serie di parti di fusione metallica per autoveicoli come blocchi motore, testate cilindri, alberi a gomiti e così via.

2. Pressofusione per gravità
La pressofusione per gravità, nota anche come fusione in stampo permanente, fabbrica metalli e leghe metalliche utilizzando stampi riutilizzabili in metallo come acciaio, grafite e altri.
Questo processo di fusione del metallo può produrre una varietà di articoli come ingranaggi, alloggiamenti degli ingranaggi, raccordi per tubi, ruote, pistoni del motore e così via.

3. Pressofusione
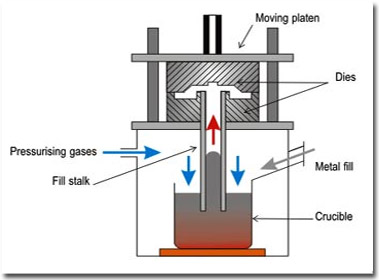
A seconda della pressione, esistono due forme di pressofusione. Esistono due tipi di pressofusione: pressofusione a bassa pressione e pressofusione ad alta pressione.
La pressofusione ad alta pressione è più comunemente utilizzata nella produzione in serie di geometrie complesse che richiedono elevata precisione. La pressofusione a bassa pressione, invece, è il processo di fusione preferito per la produzione di componenti grandi e semplici.
4. Colata di investimento
La fusione a cera persa, nota anche come fusione a cera persa, è un metodo per produrre fusioni di metallo investendo un modello in cera con materiale refrattario e un agente legante per modellare uno stampo ceramico usa e getta, quindi versando il metallo fuso nello stampo.
La fusione a cera persa è un processo costoso e ad alta intensità di manodopera che può essere utilizzato per la produzione di massa o in fusioni complesse per realizzare articoli di fusione di metalli come ingranaggi, bauli di biciclette, dischi di moto e parti di ricambio per sabbiatrici.

5. Colata in gesso
La fusione in gesso è identica alla fusione in sabbia, tuttavia, lo stampo è composto da un materiale noto come "Gesso di Parigi". Il gesso raffredda il metallo più lentamente della sabbia a causa della sua conduttività termica e capacità termica limitate, che aiuta a ottenere un'elevata precisione, in particolare per pezzi a sezione trasversale stretta.
Non è tuttavia adatto per materiali ferrosi ad alta temperatura. La fusione in stampi in gesso consente la produzione di piccoli getti da 30 grammi e di getti massicci da 45 chilogrammi. La figura seguente, ad esempio, mostra un componente fuso creato da questo processo con uno spessore di sezione di 1 mm.

6. Colata centrifuga
La fusione centrifuga, nota anche come fusione rotazionale, è un metodo per produrre oggetti cilindrici in un ambiente industriale utilizzando forze centrifughe.
In questo metodo di fusione del metallo, il metallo fuso viene versato in una filiera preparata. Ad alta pressione, le forze centrifughe aiutano nella distribuzione del metallo fuso all'interno dello stampo.

7. Colata a schiuma persa
Il metodo di fusione a schiuma persa è simile alla fusione a cera persa, tranne per il fatto che il modello è realizzato in schiuma anziché in cera.
Dopo che il disegno è stato prodotto, viene rivestito con una ceramica refrattaria mediante immersione, rivestimento, spruzzatura o spazzolatura. Il metallo fuso viene poi colato nello stampo per creare il prodotto desiderato.
Questo processo è applicabile a un'ampia gamma di materiali, tra cui acciaio legato, acciaio al carbonio, ghisa legata, leghe ferrose e altri.

8. Colata sotto vuoto
Come suggerisce il nome, la fusione sotto vuoto è un tipo di fusione in cui la produzione avviene sotto una pressione di vuoto pari o inferiore a 100 bar per scaricare il gas dalla cavità dello stampo.
Per eliminare bolle e sacche d'aria, il metallo fuso viene versato nella cavità dello stampo all'interno di una camera a vuoto.
Il metodo di pressofusione sotto vuoto è ampiamente utilizzato in una varietà di settori, tra cui quello automobilistico, aerospaziale, elettronico, marittimo e delle telecomunicazioni.
Di conseguenza, i componenti strutturali del telaio e gli elementi della carrozzeria del veicolo rientrano tra i componenti prodotti con questa tecnica di produzione.
9. Colata di compressione
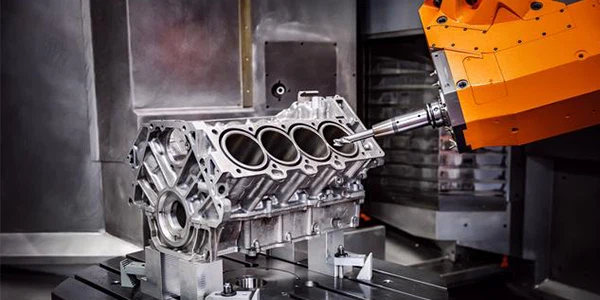
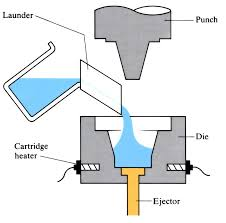
La pressofusione a compressione, in particolare, è un processo di fusione promettente per elementi critici per la sicurezza nei sistemi automobilistici. Alcuni esempi sono i giunti del telaio spaziale, i fusi a snodo dello sterzo anteriore in alluminio, i telai del telaio, le staffe o i nodi. Questo processo di fusione del metallo combina i vantaggi della fusione e della forgiatura.
Ad esempio, l'alta pressione utilizzata durante la solidificazione aiuta a prevenire il ritiro e la porosità. Tuttavia, a causa delle esigenze di attrezzature specializzate, non è così comune per le grandi produzioni come altre procedure di fusione.
10. Colata continua
Consente la produzione in serie continua di profili metallici con sezione trasversale costante, come suggerisce il nome. Questo stile di fusione è comunemente utilizzato nella produzione di barre di acciaio.
La colata continua produce prodotti generalmente uniformi, consistenti e densi.

11. Stampaggio del guscio
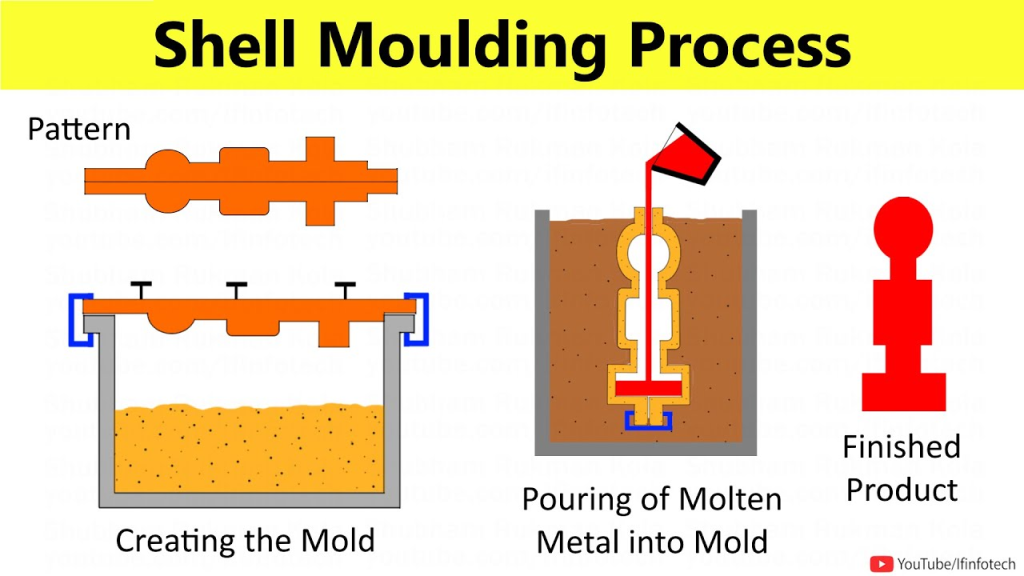
Lo shell moulding è una procedura di fusione in stampo che utilizza stampi usa e getta. È simile al processo di fusione in sabbia, tranne per il fatto che invece di un pallone di sabbia, il guscio di sabbia indurito forma la camera dello stampo.
La sabbia utilizzata nella fusione in sabbia è più fine e viene combinata con una resina in modo che possa essere trattata termicamente e cementata nel guscio che circonda il disegno.
Lo stampaggio a conchiglia viene utilizzato per creare articoli industriali come scatole di ingranaggi, bielle, imbarcazioni di piccole dimensioni, cofani di veicoli, teste cilindriche, alberi a camme, corpi di valvole e così via. I prodotti di fusione hanno una finitura superficiale liscia e sono dimensionalmente accurati.
Fasi fondamentali di diverse produzioni di fusione
Nella maggior parte dei casi, i processi di fusione seguono alcune fasi fondamentali quali la modellistica, la realizzazione dello stampo, la selezione e la colata delle leghe metalliche e, infine, la finitura del pezzo fuso.
- Realizzazione di modelli
Per creare un modello è molto importante decidere la forma dello stampo. Per questo, i materiali utilizzati sono cera, sabbia, plastica o persino legno.
- Realizzazione di stampi
Successivamente sarà necessario sviluppare varie tipologie di stampi per la fusione. Lo stampo monouso può essere prodotto con sabbia, gesso o guscio di ceramica. Ognuno ha un metodo di produzione unico. Inoltre, nel forno vengono cotti modelli in schiuma o cera.
- Seleziona le leghe metalliche
I getti metallici sono realizzati con leghe ferrose o non ferrose. Le leghe sono una miscela chimica di elementi con proprietà meccaniche che si dimostrano migliori nelle applicazioni di fusione finale, mentre le leghe ferrose sono costituite da acciaio, ghisa malleabile e ghisa grigia. D'altra parte, i metalli non ferrosi comprendono le leghe di alluminio, bronzo e rame.
- Sciogliere la lega e versarla quanto basta.
Una volta selezionate le leghe metalliche, la fase successiva è la colata del metallo nello stampo. Questo processo prevede il posizionamento di un metallo solido su un crogiolo e il riscaldamento utilizzando una fiamma libera o nella fornace finché non si scioglie. Per le piccole fusioni, è possibile versare il metallo fuso direttamente dal crogiolo, ma per le fusioni di grandi dimensioni potrebbe essere necessario versare il metallo in un cucchiaio più grande prima di disporlo nello stampo.
- Finitura
Una volta solidificato, il prodotto di fusione viene estratto e su di esso viene eseguita la finitura superficiale del metallo. Inoltre, il processo di finitura può anche comportare la pulitura o la lavorazione meccanica per la rimozione del materiale in eccesso per il materiale di scarto più grande.
Confronto dei processi di fusione di mastering di vantaggi e svantaggi
Per facilitare il confronto tra i 15 metodi di fusione sopra menzionati, ecco una raccolta dei rispettivi vantaggi e svantaggi.
| Metodo di fusione | Vantaggi | Svantaggi |
| Pressofusione | Alta precisione, superficie liscia, alta produttività | Elevato costo di produzione dello stampo, fragilità |
| Casting di sabbia | Basso costo, adatto a pezzi di grandi dimensioni, versatile | Superficie ruvida, potenziali difetti, bassa produttività |
| Colata di investimento | Alta precisione, dettagli intricati, versatile | Costo di produzione elevato, ciclo produttivo lungo |
| Casting centrifugo | Elevata purezza, nessuna porosità, nessuno stress interno | Limitato a parti simmetriche sugli assi, bassa produttività |
| Colata in schiuma persa | Alta precisione, adatta per parti complesse di grandi dimensioni | Costi elevati, opzioni di materiali limitate, inquinamento |
| Colata in stampo permanente | Lunga durata dello stampo, alta produttività, basso costo | Limita geometrie complesse, costo elevato dello stampo |
| Colata in gesso | Adatto per oggetti artistici e decorativi | Costo elevato, fragilità, inadatto per pezzi di grandi dimensioni |
| Colata sottovuoto | Alta precisione, buona qualità della superficie, trasparenza | Costo elevato dell'attrezzatura, adatta per piccoli lotti |
| Casting continuo | Alta produttività, basso spreco di materiale | Limita le forme delle parti, costi elevati delle attrezzature |
| Stampaggio a conchiglia | Alta precisione, buona qualità superficiale, lunga durata dello stampo | Costo elevato, adatto a piccoli lotti |
| Pressofusione | Alta produttività, alta precisione, adatta alla produzione di massa | Elevato costo di produzione dello stampo, adatto per piccole parti |
| Colata di spremitura | Combina fusione e forgiatura, ad alta densità | Elevati requisiti di attrezzature e processi, costi elevati |
| Colata a bassa pressione | Costo inferiore e componenti di alta qualità | Costo elevato dell'attrezzatura, adatta per piccoli lotti |
| Fusione di ferro duttile | Elevata tenacità, alta resistenza, versatile | Gli elevati costi di produzione richiedono un rigoroso controllo della lega |
| Pressofusione per gravità | Semplice, economico, adatto a piccoli lotti | Precisione e qualità della superficie inferiori, adatte per parti semplici |
Scegliere il giusto produttore di getti
La selezione del giusto produttore di getti garantisce che il tuo progetto soddisfi gli obiettivi di progettazione, budget e qualità. Noi di Kbear Metal siamo specializzati nella fornitura di soluzioni di fusione di alto livello su misura per le vostre esigenze.
Che tu abbia bisogno di una fusione a cera persa di precisione o di una robusta fusione in sabbia, la nostra esperienza garantisce risultati impeccabili.
Selezione KBear Metal significa sperimentare un artigianato senza eguali, un servizio affidabile e una dedizione alla superiorità. Connettiti con noi oggi e scopri come possiamo trasformare la tua visione in realtà!
Conclusione
Quando si tratta di scegliere il giusto processo di fusione per il tuo progetto in metallo personalizzato, la conoscenza è fondamentale. Non saperne abbastanza può avere un impatto notevole sulla qualità, sui costi e sul successo complessivo del tuo prodotto.
Comprendendo gli 11 diversi tipi di processi di fusione discussi nelle sezioni precedenti, puoi prendere una decisione più informata su quale si adatta meglio alle tue esigenze di produzione.



