


Premier Tubi del forno di cracking dell'etilene — HK40, HP-Nb & Fusione centrifuga in lega modificata
Kbear Metal produce tubi a spirale per cracking mediante fusione centrifuga per forni di etilene, propilene e pirolisi. Qualità HK40, HP-Nb e leghe modificate fuse secondo ASTM A608: temperature di servizio 1.000-1.150°C, dati sulla rottura per scorrimento viscoso secondo il database CECA-NESC e superficie ID progettata per la resistenza al coke.
// Specifiche del tubo di cracking
Parametri importanti per gli acquirenti di tubi per impianti in etilene
Numeri concreti che definiscono ciò che possiamo fornire per progetti di bobine di cracking e tubi di pirolisi.
Temp. massima della bobina
Controsoffitto in lega HP-Nb per tubi a spirale di cracking di etilene in servizio di pirolisi.
Vita da design inquietante
Durata calcolata per scorrimento-rottura alla temperatura di progetto della parete della bobina. API 530 verificata.
Tolleranza DE (mm)
Il diametro esterno del pezzo fuso è mantenuto entro ±0,4 mm dopo la lavorazione. Fondamentale per l'assemblaggio della bobina.
Lunghezza massima del tubo
Colata centrifuga in pezzo unico fino a 12 m di tratto rettilineo.
Copertura UT
Test ad ultrasuoni su ogni tubo di cracking. Nessun campionamento statistico.
Prova idrostatica
Test di pressione a 1,5 volte la pressione di progetto secondo ASME B31.3 su ogni tubo.
Certificazione del mulino
EN 10204 3.1 chimica e meccanica riconducibile al numero di calore per spira.
Tempi di consegna (giorni)
Tubi da cracking standard HK40/HP-Nb dal PO confermato alla cassa imballata.
Sei configurazioni di tubi di cracking per il servizio di pirolisi
Bobine diritte, curve di ritorno, curve a U e collettori di uscita per forni di cracking di etilene, propilene e nafta.
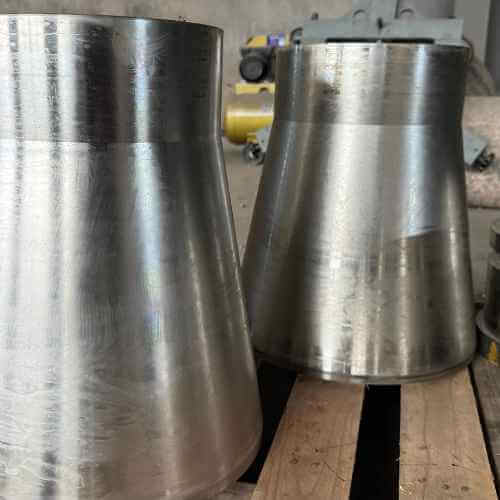
Bobine di cracking HK40
Lega 25Cr-20Ni per sezioni diritte di coil da cracking di etilene. Servizio fino a una temperatura della parete della batteria di 1.100°C.
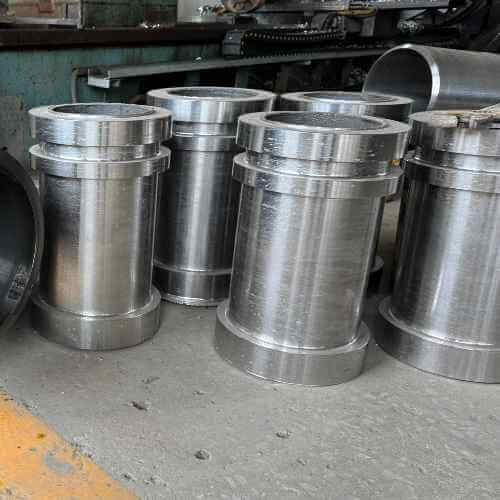
Tubi per pirolisi HP-Nb
Lega modificata 35Cr-45Ni-Nb per servizio di pirolisi severo. Prestazioni di scorrimento superiori allo standard HK40.
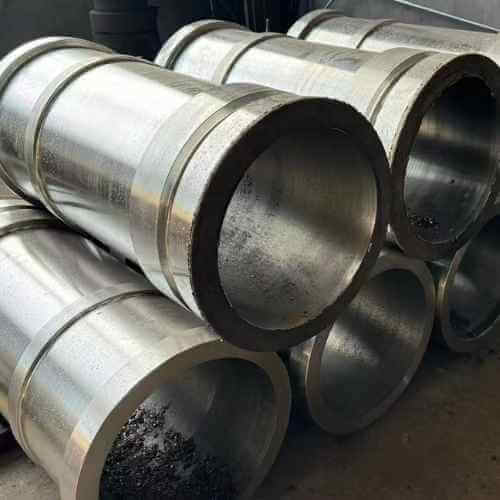
Curve di ritorno & Curve a U
Curve di ritorno bobina in lega abbinata HK40 / HP-Nb. Fuso in un unico pezzo, senza giunzioni oblique saldate.
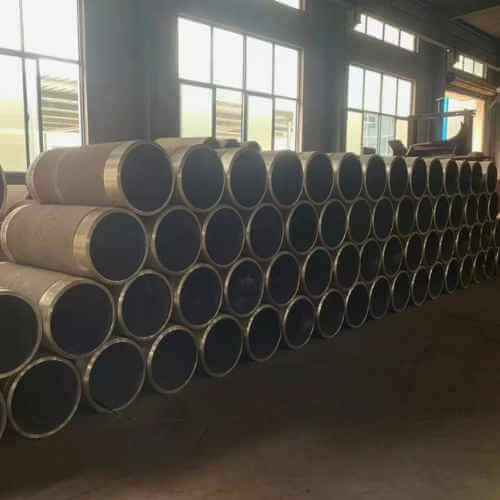
Intestazioni di uscita della bobina
Collettori di uscita per gruppi di bobine di cracking. Chimica della bobina corrispondente HP-Nb o lega 800H.
Tubi per cracking di propilene
Tubi HK40 e HP-Nb per il servizio di deidrogenazione del propano (PDH) e cracking di impianti di propilene.
Tubi con identificazione anti-coking
Tubi di cracking con superficie interna alluminata o drogata al silicio per ridurre la deposizione di coke tra i cicli di decoking.
Dalla fusione alla bobina imballata: otto fasi controllate
Catena di documentazione API 530 e ASME B31.3 mantenuta in ogni fase.
Progettazione chimica
Intervalli target Cr/Ni/Nb/C definiti in base al grado ASTM A608. Il campione della siviera verifica il pre-versamento.
Preparazione dello stampo
Stampo in metallo rivestito di sabbia preriscaldato a 200-400°C. Il rivestimento interno previene la reazione dello stampo in lega.
Fusione ad induzione
Induzione a media frequenza a 1.560-1.580°C. Lo spurgo dell'argon rimuove l'idrogeno disciolto.
Centrifuga per
Stampo a 700-1.300 giri/min (adattato al diametro esterno). Velocità di versamento controllata tramite paniera.
Raffreddamento & Sformare
Il raffreddamento controllato previene il cracking termico. ID sgrossato per eliminare le inclusioni.
Soluzione Ricottura
Trattare termicamente a 1.150°C, tenuta per spessore della parete, raffreddamento rapido. Profilo termico documentato.
NDT & Pressione
100% UT e colorante penetrante. Test idrostatico 1,5x pressione di progetto secondo ASME B31.3.
Macchina, Segna, Imballa
Finitura OD/ID lavorata a macchina, numero di stampa stampato, estremità protetta, imballato per l'esportazione.
Qualità da cracking HK40, HP-Nb e leghe modificate
Materiale verificato mediante spettrometro su ogni fusione. Disponibile la nuova verifica PMI sui tubi spediti.
25Cr-20Ni
Lega da cracking standard. Servizio a 1.100°C.
25Cr-20Ni-Nb
Modificato con niobio per una migliore scorrimento viscoso.
25Cr-35Ni-Nb
Pirolisi grave. Servizio a 1.150°C.
HP-Mod High-Ni
Anti-coking, minore carburazione.
15Cr-35Ni
Ni più alto per il servizio di carburazione.
19Cr-39Ni
Forte cementazione/solforazione.
Lega 800H
Intestazioni di uscita e trecce.
Leghe specifiche dell'acquirente
Chimica del progetto per disegno.
Capacità dimensionale e meccanica di cracking del tubo
Busta tubo standard. Dimensioni personalizzate e chimica quotate in base al progetto.
| Parametro | HK40 | HP-Nb | 35Cr-45Ni |
|---|---|---|---|
| Composizione (Cr/Ni) | 25/20 | 25 / 35 / N.b | 35/45 |
| Temperatura massima della parete della bobina (°C) | 1.050 | 1.150 | 1.150 |
| Resistenza alla trazione (MPa) | 450 | 470 | 460 |
| Carico di snervamento (MPa) | 240 | 280 | 260 |
| Rottura per scorrimento (10⁵ h, 1.000°C) | 8MPa | 14MPa | 16MPa |
| Resistenza alla carburazione | Standard | Alto | Molto alto |
| Gamma OD | 50-200mm | 50-250mm | 50-200mm |
| Spessore della parete | 6-20 mm | 6-20 mm | 6-18 mm |
| Lunghezza massima (pezzo singolo) | 10 milioni | 12 milioni | 10 milioni |
Catena di documentazione che supera gli audit di approvvigionamento degli impianti di etilene
I guasti ai tubi dovuti al cracking hanno bloccato la produzione di etilene a oltre 250.000 dollari al giorno di margine perso. I team di approvvigionamento controllano i fornitori per la completa tracciabilità: prodotti chimici, trattamenti termici, NDT, test di pressione. Il nostro controllo qualità costruisce il pacchetto insieme alla produzione.
Ispezione UT al 100%.
Test ad ultrasuoni su ogni tubo della bobina: non campionamento statistico. Copertura del volume 100%.
Prova di pressione idrostatica
1,5 volte la pressione di progetto secondo ASME B31.3. Certificato di prova rilasciato per provetta con numero di serie.
Dati dei test di carburazione
Dati dei test di resistenza alla carburazione secondo il protocollo ASTM B619 disponibili sulle batterie di prova.
Database sulla rottura strisciante
Dati sulle rotture viscose a lungo termine secondo la banca dati CECA-NESC. Utile per la modellazione di tirature.
Tracciabilità del numero di calore
Su ogni tubo è stampato un numero di calore tracciabile attraverso il campione di siviera fino alla materia prima.
Dove i tubi di cracking vengono spediti dalla nostra fabbrica
Otto applicazioni di servizio di pirolisi in cui i tubi di cracking colati mediante centrifugazione rappresentano lo standard del settore.
Impianti di etilene
Tubi a spirale del forno di cracking dell'etilene per il servizio di pirolisi dello steam cracker.
Propilene PDH
Tubi del reattore di deidrogenazione del propano per la produzione di impianti di propilene.
Cracking della nafta
Bobine di forni di cracking alimentati a nafta per materie prime complesse chimiche di olefine.
Forni di pirolisi
Tubi per forni di pirolisi generali per la conversione di materie prime petrolchimiche.
Cracking dell'etano
Bobine del forno di cracking ad alimentazione leggera (etano) per impianti di gas cracking di olefine.
Aromatici BTX
Tubi con sezione reformer per piante aromatiche benzene-toluene-xilene.
Forni da coker
Tubi del riscaldatore del coker ritardato: variante a temperatura più bassa con resistenza alla carburazione.
Specialità petrolchimica
Pirolisi chimica speciale: unità da metanolo a olefine, butadiene.
Guarda come viene realizzato un tubo a spirale
Tre brevi video che trattano la chimica della fusione, la fusione centrifuga e la verifica della qualità.

Verifica chimica HK40 & Versare
Lo spettrometro della siviera verifica la composizione di 25Cr-20Ni prima del versamento. Lo stampo gira a 1.100 giri/min.
Soluzione Ricottura + Ispezione UT
Tubi ricotti a 1.150°C, quindi test ad ultrasuoni al 100% su ogni tubo prima della lavorazione.
Test idrostatico + pacchetto esportazione
Test idrostatico alla pressione di progetto 1,5x secondo ASME B31.3, quindi protezione finale e imballato per il trasporto marittimo.
Domande dell'acquirente, risposta diretta
Domande comuni da parte degli ingegneri addetti all'approvvigionamento degli impianti di etilene, degli acquirenti di progetti EPC e dei team di manutenzione dei forni di pirolisi.