


Fonte principale per Colate centrifughe dalla Cina — Tubi per reformer HP40/HK40, tubi per forni di cracking & Fusioni in lega personalizzate
Kbear Metal è un affidabile produttore cinese di colata centrifuga che produce tubi di colata centrifuga HP40, HK40, HP-Nb, Inconel e acciaio inossidabile dal 1989. Serviamo riformatori petrolchimici, forni di cracking dell'etilene, cilindri per acciaierie e acquirenti di fusioni di leghe personalizzate in oltre 40 mercati: da 100 mm a 1.800 mm OD, fino a 8.000 kg per pezzo, con ASTM A608, ASTM A351 e documentazione ISO 9001.
// Capacità di lancio
Come la fusione centrifuga costruisce tubi e anelli metallici privi di difetti
Il metodo a processo controllato che utilizziamo per produrre pezzi fusi con una struttura a grana più densa e meno difetti di porosità rispetto agli equivalenti fusi in sabbia.
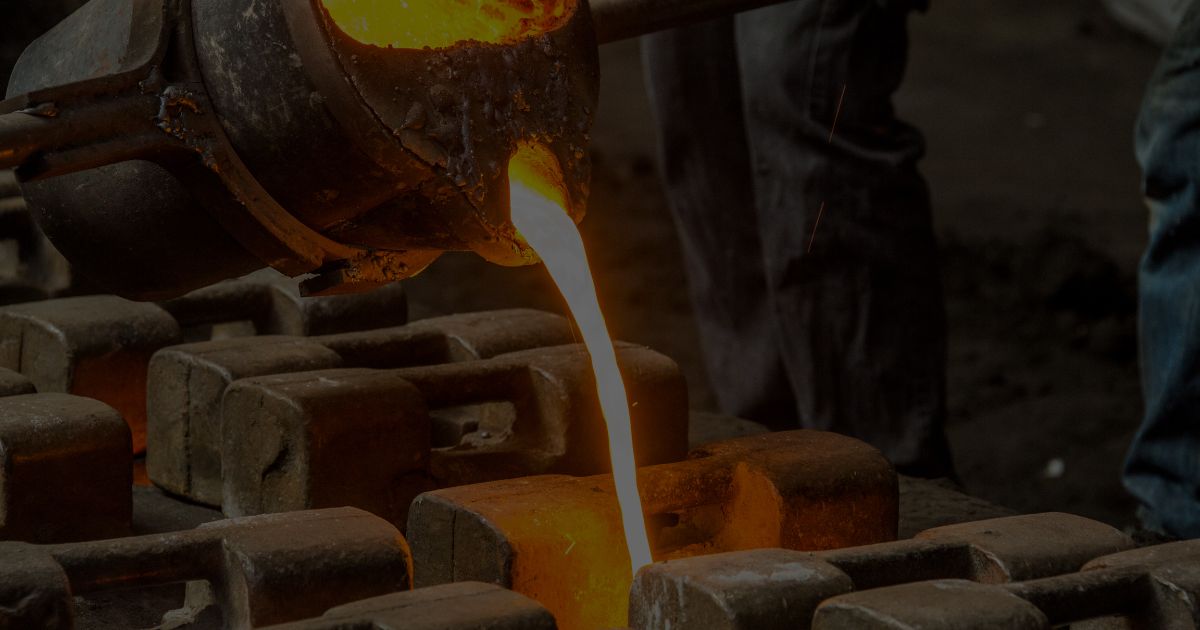
La fusione centrifuga è il metodo a processo controllato che utilizziamo in Kbear Metal per produrre tubi e anelli metallici privi di difetti. La lega fusa viene versata in uno stampo a rotazione rapida (200–1.500 giri al minuto a seconda della geometria); la forza centrifuga spinge il metallo più denso verso l'esterno verso la parete dello stampo mentre le impurità più leggere, il gas e gli ossidi si raccolgono sul diametro interno dove vengono rimossi dopo il raffreddamento.
Il risultato è un casting con struttura del grano più densa, meno difetti di porosità e proprietà meccaniche significativamente migliori rispetto agli equivalenti fusi in sabbia, in particolare per le leghe ad alta temperatura come HP40 e HK40 utilizzate nei tubi di reforming petrolchimico e nei forni di cracking dell'etilene.
Kbear Metal gestisce due linee di colata centrifuga, entrambe inserite nello stesso flusso di lavoro di lavorazione, trattamento termico, ispezione NDT e finitura:
Colata centrifuga orizzontale
Per parti cilindriche — tubi, condotti, manicotti, boccole — fino a 1.800 mm di diametro esterno e 6.000 mm di lunghezza.
Colata centrifuga verticale
Per parti a forma di anello e asimmetriche — flange, coperture terminali, componenti di forma speciale — fino a 1.500 mm di diametro esterno.
Otto famiglie di prodotti principali prodotte sotto lo stesso tetto
Ogni famiglia è collegata a una pagina tecnica dedicata con qualità dei materiali, gamme dimensionali e dati applicativi.
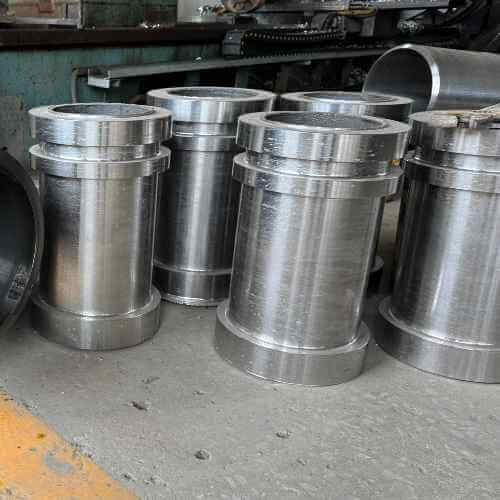
Tubi del riformatore
Tubi HP40/HP-Nb per reformer di idrogeno, sintesi di metanolo, impianti di ammoniaca. ASTM A608.
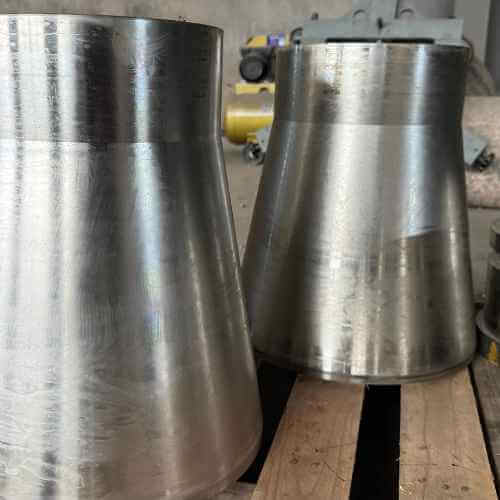
Tubi del forno di cracking dell'etilene
Bobine di cracking HK40/HP-Nb per forni di etilene, propilene e pirolisi.
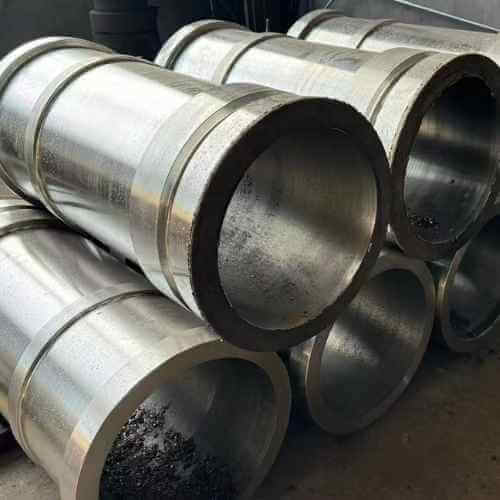
Tubi colati centrifughi & Tubi
Tubi fusi in acciaio e leghe da 100-1.800 mm di diametro esterno per servizio ad alta temperatura.
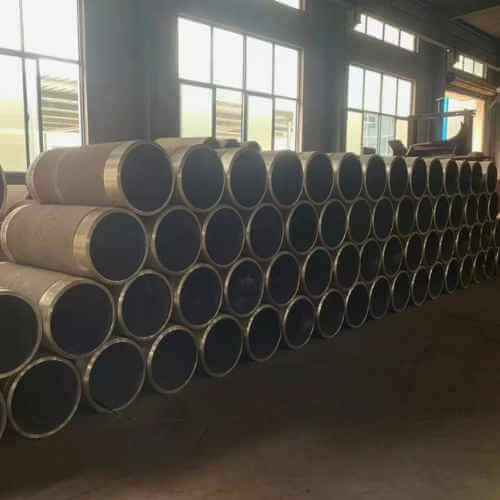
Anelli di colata centrifuga & Maniche
Fusioni di anelli per cuscinetti, anelli di scorrimento, componenti di forni, alloggiamenti di pompe.
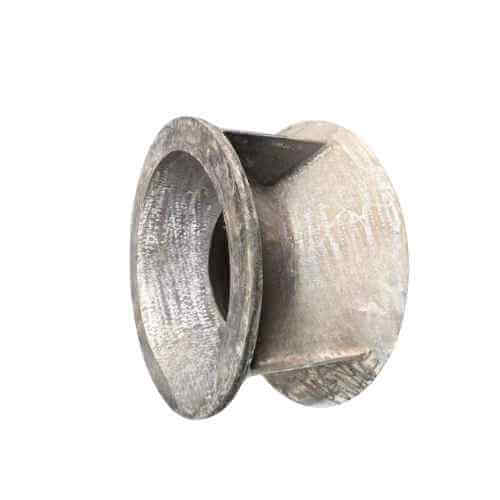
Boccole in fusione centrifuga
Boccole in bronzo e leghe di nichel per il servizio marittimo, minerario e di macchinari pesanti.
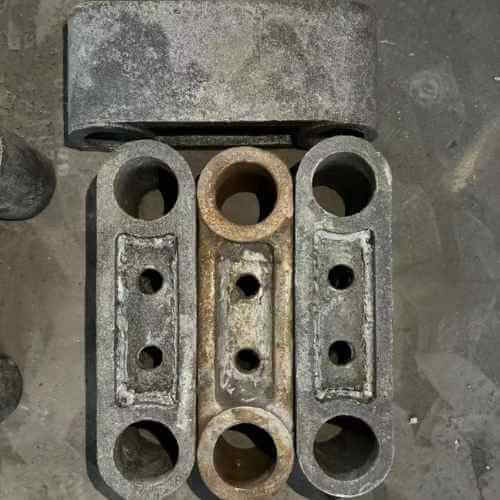
Pignoni per acciaieria & Rotoli
Getti centrifughi resistenti all'usura per rulli e ruote dentate di forni di acciaierie.
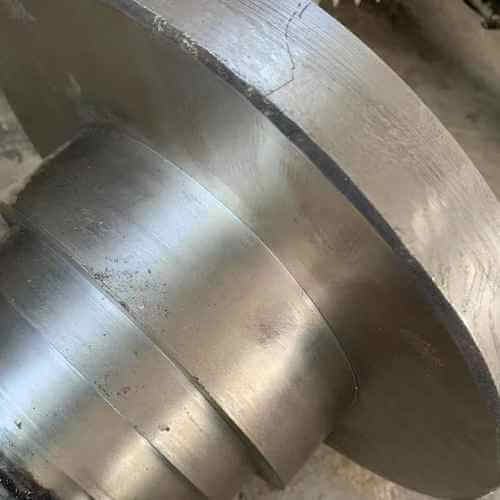
Rastremato & Tubi a forma speciale
Pezzi fusi con forma personalizzata: profili conici, flangiati e asimmetrici fusi in un unico pezzo.
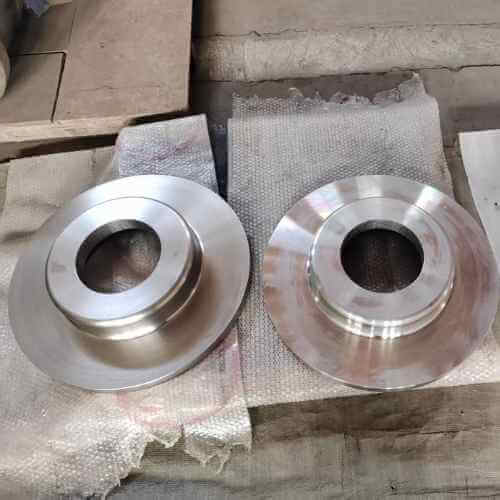
Barre cave
Barre cave centrifugate per la lavorazione di anelli, manicotti, ingranaggi.
Tutte le principali famiglie di leghe resistenti al calore, alla corrosione e all'usura
Materiale verificato mediante spettrometro su ogni fusione. I certificati dello stabilimento conformi alla norma EN 10204 3.1 vengono forniti con ogni lotto.
| Famiglia in lega | Gradi comuni | Temp. di servizio | Ideale per | Pagina |
|---|---|---|---|---|
| Serie HP | HP40, HP-Nb, HP-Mod, HP-MA | Fino a 1.150°C | Tubi reformer, impianti ammoniaca | Visualizza HP40 → |
| Serie HK | 40HK, 45HK | Fino a 1.100°C | Cracking dell'etilene, pirolisi | Visualizza HK40 → |
| Acciaio inossidabile | 304H, 310, 316L, 321H | Fino a 900°C | Tubazioni di processo, servizi chimici | Visualizza Acciaio → |
| Leghe di nichel | Inconel 600/625/800H, Incoloy | Fino a 1.200°C | Calore estremo & corrosione | Visualizza Nichel → |
| Resistente al calore | 1.4848, 1.4865, 35Cr-45Ni | Fino a 1.150°C | Tubi del forno, elementi riscaldanti | Visualizza Resistente al calore → |
| Resistente all'usura | Ghisa ad alto contenuto di cromo, Ni-Hard | Dovere di usura | Rulli di macinazione, ruote dentate, macinazione | Visualizza Resistente all'usura → |
| Acciaio inossidabile duplex | 2205, 2507, Superfronte-retro | Corrosivo + carico | Pompe marine e chimiche | Ottieni l'offerta |
| Rame/Bronzo | C95400, C90300, Bronzo alluminio | Servizio cuscinetti | Boccole, cuscinetti scorrevoli | Ottieni l'offerta |
Involucro di produzione su linee orizzontali e verticali
Le dimensioni esterne a questa matrice possono essere quotate in base al progetto con strumenti personalizzati.
| Parametro | Linea orizzontale | Linea verticale |
|---|---|---|
| Diametro esterno massimo (OD) | 1.800 mm | 1.500 mm |
| Diametro esterno minimo (OD) | 100 mm | 200 mm |
| Lunghezza massima | 6.000 mm | 800 mm |
| Intervallo di spessore della parete | 10 – 150 mm | 15 – 200 mm |
| Peso di lancio massimo | 8.000 chilogrammi | 3.500 chilogrammi |
| Gamma di giri dello stampo | 200 – 1.500 | 100 – 800 |
| Materiale dello stampo | Sabbia/Metallo | Metallo (lega di Cu) |
| Ideale per | Tubi, condotti, manicotti | Anelli, parti asimmetriche, flangiate |
Dove la fusione centrifuga è il percorso di produzione standard
Ovunque una parte metallica debba resistere a calore estremo, pressione, abrasione o corrosione, sei segmenti industriali costituiscono la maggior parte delle nostre spedizioni.
Petrolchimico & Raffinazione
Tubi reformer HP40 e HP-Nb per unità di produzione idrogeno, sintesi di metanolo, impianti di ammoniaca. Temperature di esercizio 850-1.050°C. Norma ASTM A608. La fusione in un unico pezzo elimina i punti di rottura nelle zone di saldatura comuni nei tubi fabbricati.
Visualizza Petrolchimico →Etilene & Cracking petrolchimico
Tubi per forni di cracking HK40 e HP-Nb e curve di ritorno per forni di etilene, propilene e pirolisi. Temperatura di esercizio 1.000-1.150°C. La microstruttura resistente al creep supera i tubi forgiati nei cicli di fatica.
Visualizza Tubi da rottura →Acciaieria & Metallurgia
Getti centrifughi resistenti all'usura per rulli di forni di acciaierie, componenti di forni a trave mobile, ruote dentate, cuscinetti di scorrimento. Gradi ad alto contenuto di cromo e leghe di nichel selezionati in base all'applicazione: abrasione, cicli termici o entrambi.
Visualizza l'acciaieria →Cemento & Estrazione mineraria
Gusci di rulli di forni, rivestimenti di mulini, manicotti resistenti all'abrasione per forni da cemento e apparecchiature di macinazione mineraria. Ghisa ad alto contenuto di cromo con durezza 58-65 HRC per servizio di abrasione severa.
Visualizza Resistente all'usura →Generazione di energia
Tubi per caldaie resistenti al calore, supporti per serpentine del surriscaldatore, alette guida di ingresso turbine a gas. Gradi Inconel e Incoloy per servizio ad alta temperatura in centrali elettriche a carbone, gas e a ciclo combinato.
Visualizza la lega di nichel →Produzione del vetro
Rulli per forni per impianti di vetro, componenti dell'avancrogiolo e manicotti centrifugati per apparecchiature per la movimentazione del vetro. La selezione dei materiali si è concentrata sulla resistenza agli shock termici e sulla stabilità dimensionale alla temperatura.
Visualizza Resistente al calore →Otto fasi controllate dal disegno alla cassa imballata per l'esportazione
Punti di controllo ingegneristici tra ogni fase. Niente va avanti finché la fase precedente non viene approvata.
Revisione del disegno & DFM
Gli ingegneri esaminano DWG/STEP e restituiscono feedback DFM entro 48 ore. Confermati il grado del materiale, il tipo di stampo e l'orientamento della fusione.
Progettazione di stampi & Preparazione
Stampo in sabbia o stampo in metallo selezionato in base alla geometria della parte, alla lega e alla quantità. Rivestimento, preriscaldo, controllo dimensionale.
Fusione & Verifica lega
Il forno elettrico ad arco o a induzione fonde le materie prime. Lo spettrometro analizza la chimica a metà fusione; aggiustamenti prima del versamento.
Versare & Casting
Filatura dello stampo al numero di giri calcolato (200-1.500). Metallo fuso versato a velocità controllata. La filatura continua attraverso la solidificazione.
Raffreddamento & De-stampaggio
Ciclo di raffreddamento controllato per evitare cracking termici. Fusione estratta; Superficie ID sgrossata per rimuovere lo strato di impurità.
Trattamento termico
Ricottura, normalizzazione o distensione in base alle specifiche della lega. Atmosfera controllata; profilo termico documentato.
NDT & Controllo qualità
Test a raggi X o ad ultrasuoni per difetti interni. Colorante penetrante per crepe superficiali. Prova di pressione idrostatica per tubi.
Lavorazione & Nave
Lavorazione finale OD/ID secondo la tolleranza del disegno. Numero di colata stampigliato su ogni fusione. Documentazione completa in bundle.
Guarda come viene realizzata una fusione centrifuga
Tre brevi video che mostrano la produzione reale, la verifica della qualità e l'imballaggio presso il nostro stabilimento di Pingdu.
Fusione & Colata centrifuga in azione
Fusione in forno a induzione a 1.550°C, controllo chimico con spettrometro, quindi versare in uno stampo rotante a 800 giri/min.

Ispezione NDT & Test di pressione
Test ad ultrasuoni e con coloranti penetranti su ogni lotto. Test di pressione idrostatica a 1,5 volte la pressione di progetto secondo ASME B31.3.
Lavorazione CNC per il caricamento dei container
Lavorazione finale di diametro esterno/diametro fino alla tolleranza del disegno, stampa del numero di calore, quindi imballaggio per l'esportazione in oltre 40 paesi.
Gli standard che i team di procurement si aspettano di vedere
I getti centrifughi venduti nei mercati petrolchimico, della raffinazione e della produzione di energia devono superare controlli di conformità di terze parti. Kbear Metal produce secondo gli standard internazionali.
Getti resistenti al calore
Getti resistenti al calore in ferro-cromo-nichel - Tubi riformatori HP40/HK40.
Getti di acciaio austenitico
Per servizio ad alta temperatura: tubi in fusione di acciaio inossidabile.
Resistente alla corrosione
Ferro-Cromo-Nichel — getti per servizi chimici.
Acciaio resistente al calore
Standard di esportazione UE per applicazioni di raffineria.
Gestione della qualità
Sistema di gestione della qualità: verificato annualmente.
Certificato di prova sui materiali
3,1 certificati di lavorazione spediti per lotto.
Attrezzature a pressione
Direttiva UE per i componenti dei recipienti a pressione.
Testimonianza di terze parti
SGS, BV, TÜV sono disponibili ispezioni assistite.
Perché gli acquirenti internazionali acquistano getti centrifughi da Kbear
Gli ingegneri degli approvvigionamenti petrolchimici, i responsabili della manutenzione delle acciaierie e gli acquirenti di progetti EPC condividono tre preoccupazioni quando acquistano getti dalla Cina: Kbear Metal le affronta tutte e tre in base alla progettazione.
Spettrometro interno & Laboratorio NDT
Ogni fusione viene analizzata dal punto di vista chimico prima della colata. Test a raggi X, ultrasuoni, coloranti penetranti e pressione idrostatica su ogni lotto. Nessun test in outsourcing significa nessuna sorpresa durante l'ispezione in entrata.
Catena di documentazione completa
Certificati di cartiera (EN 10204 3.1), rapporti NDT, rapporti di ispezione dimensionale e certificati di trattamento termico inclusi in ogni spedizione. Tracciabilità del numero di colata dalla materia prima alla cassa imballata.
Oltre 35 anni di esperienza nell'esportazione
Spedizioni attive verso Stati Uniti, Regno Unito, Germania, Francia, Russia, Corea del Sud, Giappone, Pakistan, Canada, Kazakistan, Taiwan. Documentazione multilingue disponibile. Conformità EU PED per i componenti dei recipienti a pressione.
Capacità di fusione in un unico pezzo
Tubi dalla forma complessa – rastremati, flangiati, asimmetrici – fusi in un unico pezzo. Elimina le modalità di guasto della zona di saldatura comuni nelle alternative fabbricate. Fondamentale per il servizio ad alta pressione e alta temperatura.
Domande dell'acquirente, risposta diretta
Domande comuni da parte di ingegneri dell'approvvigionamento, acquirenti di progetti EPC e responsabili della manutenzione che acquistano getti centrifughi dalla Cina.