


Fidato Produttore di tubi per reformer — HP40, HP-Nb & Tubi colati centrifughi HP-Mod
Kbear Metal produce tubi di reforming centrifugati per reformer di idrogeno, sintesi di metanolo e camere catalitiche per impianti di ammoniaca. Gradi HP40, HP-Nb (modificato con niobio) e HP-Mod fusi secondo ASTM A608 — per temperature di servizio fino a 1.150°C e durata di progettazione allo scorrimento viscoso di 100.000 ore.
// Specifiche del tubo del riformatore
Metriche importanti per gli acquirenti di impianti di idrogeno, metanolo e ammoniaca
Numeri concreti che definiscono ciò che possiamo fornire per i progetti di tubi per camere catalitiche.
Temp. massima di servizio
Soffitto della temperatura di esercizio per tubi HP40 e HP-Nb nel servizio della camera del catalizzatore.
Vita da design inquietante
Durata calcolata per scorrimento viscoso-rottura alla temperatura e alla sollecitazione di progetto. ASME B31.3 verificato.
Tolleranza DE (mm)
Il diametro esterno del pezzo fuso è mantenuto entro ±0,5 mm dopo la lavorazione. ID mantenuto entro ±0,3 mm.
Lunghezza massima del tubo
Colata centrifuga in pezzo unico fino a 14 m. Elimina i punti di rottura delle saldature di testa.
Copertura NDT
Ultrasuoni, raggi X, coloranti penetranti su ogni tubo. Nessun campionamento statistico.
Prova di pressione
Test idrostatico a 1,5 volte la pressione di progetto secondo ASME B31.3 su ogni tubo.
Certificazione del mulino
EN 10204 3.1 Proprietà chimiche e meccaniche riconducibili al numero di calore.
Tempi di consegna (giorni)
Tubi standard HP40/HP-Nb dall'ordine confermato alla cassa di esportazione imballata.
Sei configurazioni di tubi del reformer per il servizio del catalizzatore
Tubi con geometria standard e personalizzata per la produzione di idrogeno, sintesi di metanolo, ammoniaca e applicazioni di riduzione diretta del ferro.
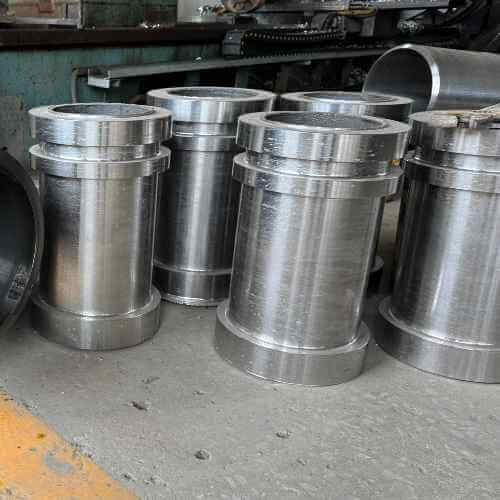
Tubi per reformer di idrogeno HP40
Lega 25Cr-35Ni per il reforming del metano con vapore (SMR) negli impianti a idrogeno. Servizio della camera del catalizzatore fino a 950°C di temperatura della parete.
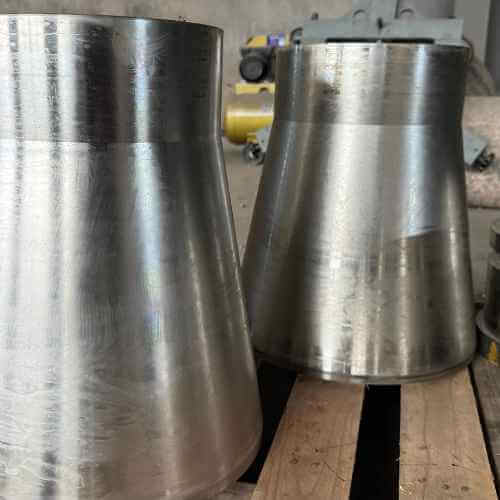
Tubi modificati con niobio HP-Nb
L'aggiunta di niobio migliora la resistenza al creep del 15-25% rispetto allo standard HP40. Consigliato per operazioni SMR ad alta gravità.
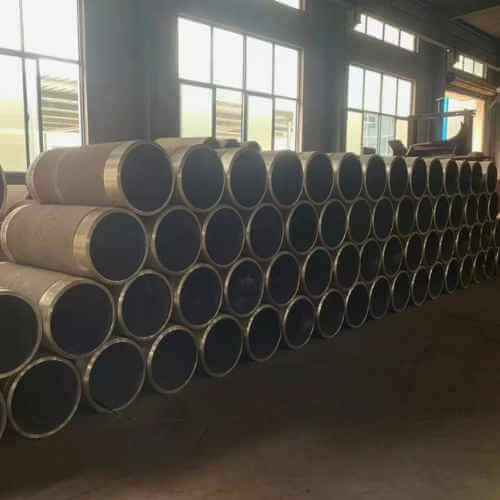
Tubi microlegati HP-Mod
Microlega di niobio + titanio per design con pareti più sottili. Riduce il peso del tubo dell'8-12% mantenendo lo stesso coefficiente di scorrimento.
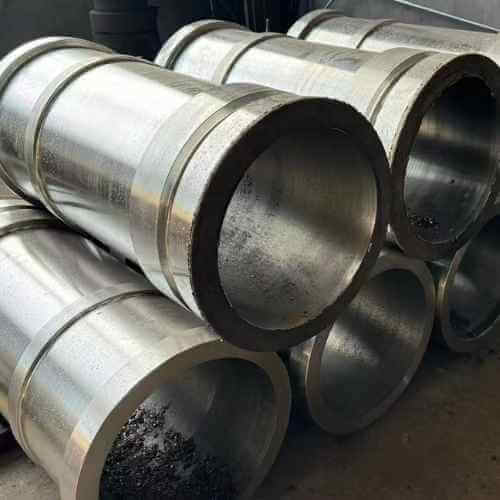
Tubi per sintesi di metanolo
Tubi HP40 per circuiti convertitori di sintesi di metanolo. Temperatura di servizio 850-950°C con esposizione a gas di sintesi.
Tubi catalizzatori per piante con ammoniaca
Tubi HP40 e HP-Nb per servizio di reformer primario negli impianti ad ammoniaca. Capacità di lunga durata fino a 14 m in pezzo unico.
Tubi del riformatore DRI
Tubi HP40 per il servizio di reforming del ferro a riduzione diretta (DRI). Maggiore resistenza alla carburazione per atmosfere ricche di idrocarburi.
Dalla fusione al tubo confezionato: otto fasi di produzione controllate
Catena di documentazione PED 2014/68/UE e ASME B31.3 mantenuta in ogni fase.
Progettazione chimica
Intervalli target Cr / Ni / Nb / C definiti per progetto. Il campione della siviera dello spettrometro viene verificato prima del versamento.
Preparazione dello stampo
Stampo metallico rivestito di sabbia preparato, preriscaldato a 200-400°C. Il rivestimento della superficie interna previene la reazione della lega.
Fusione ad induzione
Il forno ad induzione a media frequenza fonde a 1.550-1.580°C. Lo spurgo dell'argon rimuove il gas disciolto.
Centrifuga per
Filatura dello stampo a 600-1.200 giri/min (RPM corrispondente al diametro esterno). Velocità di colata controllata dalla geometria della paniera.
Raffreddamento & Sformare
Il profilo di raffreddamento controllato previene il cracking termico. Superficie ID sgrossata per eliminare le inclusioni.
Soluzione Ricottura
Trattare termicamente a 1.150°C, tenuta per spessore della parete, raffreddamento rapido. Profilo termico documentato per lotto.
NDT & Prova di pressione
100% UT e colorante penetrante. Test idrostatico 1,5x pressione di progetto secondo ASME B31.3.
Macchina, Segna, Imballa
Finitura OD/ID lavorata a macchina, numero di stampa stampato, tubo avvolto in plastica, imballato per l'esportazione.
Serie HP, HP-Nb e HP-Mod: gamma completa di leghe per reforming
Materiale verificato mediante spettrometro su ogni fusione. Test PMI disponibili per l'ispezione in entrata presso la sede dell'acquirente.
25Cr-35Ni
Lega di reforming SMR standard. Servizio a 1.100°C.
25Cr-35Ni-Nb
+1,5% Nb. La migliore resistenza allo scorrimento. Servizio a 1.150°C.
HP-Nb-Ti
Microlegato per design a parete più sottile.
HP Micro-Aggiunta
Modificato con Ti, Zr, terre rare.
25Cr-20Ni
Alternativa più economica per il servizio a bassa temperatura.
15Cr-35Ni
Ni più alto per resistenza alla carburazione.
19Cr-39Ni
Servizio gravoso di cementazione/solforazione.
Leghe specifiche dell'acquirente
Alla chimica dell'acquirente per disegno di progetto.
Capacità dimensionale e meccanica del tubo del reformer
Busta tubo standard. Dimensioni personalizzate quotate in base al progetto.
| Parametro | HP40 | HP-Nb | HP-Mod |
|---|---|---|---|
| Composizione (Cr/Ni) | 25/35 | 25 / 35 / N.b | HP-Nb + Ti |
| Temperatura massima della parete (°C) | 1.050 | 1.150 | 1.150 |
| Resistenza alla trazione (MPa) | 440 | 470 | 490 |
| Carico di snervamento (MPa) | 250 | 280 | 300 |
| Rottura per scorrimento (10⁵ h, 950°C) | 16MPa | 20MPa | 22MPa |
| Gamma OD | 80-350 mm | 80-350 mm | 80-300mm |
| Spessore della parete | 10-25 mm | 8-25 mm | 6-20 mm |
| Lunghezza massima (pezzo singolo) | 12 milioni | 14 milioni | 14 milioni |
Catena di documentazione che supera gli audit sugli appalti EPC
I guasti ai tubi del reformer sono catastrofici: perdita del catalizzatore, arresto dell'impianto e tempi di inattività milionari. I team di approvvigionamento EPC controllano i fornitori di tubi per garantire la completa tracciabilità. Il nostro team di controllo qualità crea il pacchetto di documentazione insieme alla produzione.
Ispezione UT al 100%.
Test ad ultrasuoni su ogni tubo: non campionamento statistico. Difetti segnalati prima della lavorazione.
Prova di pressione idrostatica
1,5 volte la pressione di progetto secondo ASME B31.3. Certificato di prova rilasciato per provetta con numero di serie.
Verifica chimica
Chimica dello spettrometro su ogni fusione. Disponibile la nuova verifica PMI sui tubi spediti.
CMM dimensionale
Misurazione coordinata sul primo articolo e campionamento AQL. OD/ID/parete riportati per provetta.
Tracciabilità del numero di calore
Su ogni tubo è stampato un numero di calore riconducibile ai certificati dello stabilimento della materia prima.
Dove i tubi del reformer vengono spediti dalla nostra fabbrica
Otto applicazioni di servizio per reformer in cui i tubi di grado HP colati centrifugamente rappresentano lo standard del settore.
Impianti di idrogeno
Tubi catalizzatori per il reforming del metano a vapore (SMR) per la produzione di idrogeno nelle raffinerie.
Piante di ammoniaca
Tubi di reforming primario per circuiti di sintesi dell'ammoniaca. Preferibili tubi lunghi monopezzo.
Impianti di metanolo
Tubi convertitori per la sintesi di metanolo per la produzione di metanolo da gas di sintesi.
Piante DRI
Tubi di reforming del ferro a riduzione diretta per la produzione DRI/HBI in acciaieria.
Riformatori della raffineria
Tubi per reforming catalitico per la miscelazione di nafta-benzina e aromatici BTX.
Piante GTL
Servizio di reforming gas-liquidi per la generazione di materie prime Fischer-Tropsch.
Mobilità dell'idrogeno
Unità SMR modulari su piccola scala per la mobilità a idrogeno/fornitura di celle a combustibile.
Forni Industriali
Tubi con sezione reformer per forni chimici speciali e petrolchimici.
Guarda come viene realizzato un tubo riformatore
Tre brevi video riguardanti la chimica della fusione, la fusione centrifuga e la verifica NDT.

Verifica chimica HP-Nb & Versare
Il campione della siviera dello spettrometro verifica l'aggiunta di Nb, quindi il metallo fuso viene versato nello stampo rotante a 1.200 giri/min.
Ricottura della soluzione + ispezione UT al 100%.
Soluzione di tubi ricotti a 1.150°C, quindi ispezione con ultrasuoni e colorante penetrante su ogni tubo prima della lavorazione.
Test idrostatico + pacchetto esportazione
Test idrostatico alla pressione di progettazione 1,5x secondo ASME B31.3, quindi avvolgimento in plastica e imballaggio per il trasporto marittimo.
Domande dell'acquirente, risposta diretta
Domande comuni da parte di acquirenti di progetti EPC, ingegneri di approvvigionamento di raffinerie e team di manutenzione di impianti di idrogeno.