• English
    • العربية
    • မြန်မာစာ
    • 中文(漢字)
    • Français
    • ქართული
    • Deutsch
    • ગુજરાતી
    • Bahasa Indonesia
    • Italiano
    • 日本語
    • Қазақ тілі
    • 한국어
    • Latviešu valoda
    • Lietuvių kalba
    • Bahasa Melayu
    • پارسی
    • Polski
    • Português
    • Română
    • Русский
    • Slovenščina
    • Español
    • ภาษาไทย
    • Türkçe
    • удмурт кыл
    • Українська
    • Tiếng Việt
Colata centrifuga HP40 | Lega per tubi Reformer 25Cr-35Ni - Metallo Kbear
COLATA CENTRIFUGA HP40 · DAL 1989

Colata centrifuga HP40: Lega resistente al calore 25Cr-35Ni per tubi Reformer & Servizio ad alta temperatura

Kbear Metal è un fornitore esperto di colata centrifuga HP40 che produce tubi in lega fusa resistenti al calore 25Cr-35Ni per riformatori di idrogeno, convertitori di metanolo, camere catalitiche per impianti di ammoniaca e servizi petrolchimici ad alta temperatura. ASTM A608 grado HP, fuso con tolleranza DE di ±0,5 mm, con certificati EN 10204 3,1 mill per colata.

25/35
Composizione Cr/Ni
1.100°C
Temp. massima di servizio
A608
Norma ASTM
±0,5 mm
Tolleranza DE
35 anni
Dal 1989Oltre 35 anni di fusione di qualità HP
A608
ASTM A608 Grado HPConformità agli standard
PMI
PMI verificatoSpettrometro ad ogni calore
EN3.1
EN102043.1Certificato del mulino per lotto

Quattro famiglie di prodotti HP40 prodotte sotto lo stesso tetto

Colata centrifuga HP40 nelle geometrie che i team di approvvigionamento petrolchimici acquistano più spesso.
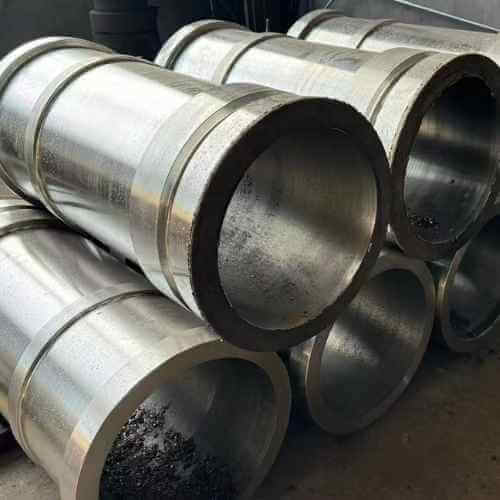
HP40 reformer tubes — centrifugally cast
// 01 · Tubi Reformer
Tubi per reformer di idrogeno HP40
Tubi catalizzatori SMR per impianti di idrogeno e metanolo. DE 80-350 mm, lunghezza fino a 14 m pezzo unico.
HP40 furnace tubes
// 02 · Tubi per fornaci
Tubi del forno di riscaldamento HP40
Tubi per forni di processo per il riscaldamento metallurgico, la calcinazione e il servizio di pirolisi ad alta temperatura.
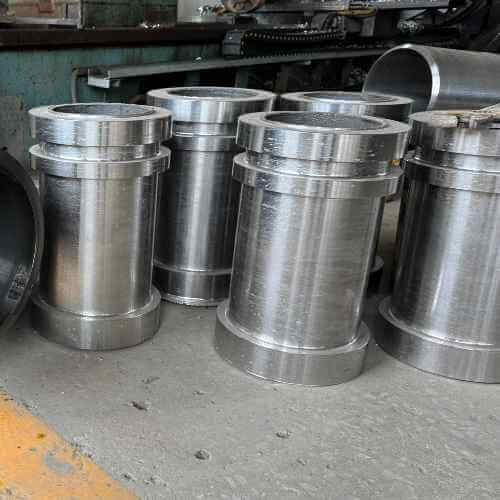
HP40 sleeves and rings
// 03 · Maniche & Anelli
Maniche resistenti al calore HP40
Gusci, manicotti e anelli di rulli per interni di forni per trattamento termico e servizio di cuscinetti ad alta temperatura.
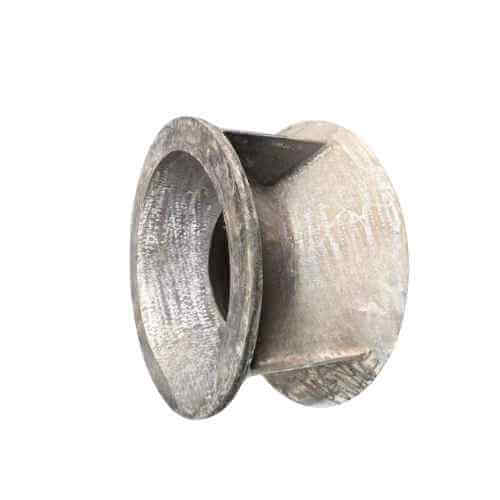
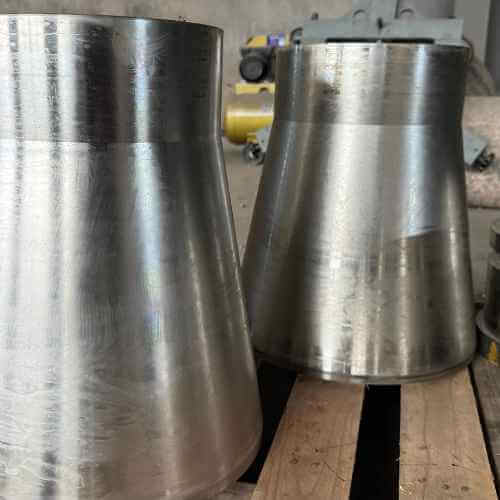
HP40 custom castings
// 04 · Personalizzato HP40
Colate HP40 personalizzate
Componenti HP40 progettati dai disegni CAD dell'acquirente. Profili flangiati, rastremati e asimmetrici.

Varianti di grado HP: HP40 e suoi derivati ​​modificati con niobio

Otto varianti di leghe della famiglia HP colate centrifugamente nella nostra fonderia. Materiale verificato mediante spettrometro su ogni fusione.

// HP40
Standard 25Cr-35NiLega di base SMR
// HP-Nb
25Cr-35Ni + 1,5% Nb+15-25% resistenza allo scorrimento
// Mod.HP
Microlega HP-Nb + TiDisegni a pareti sottili
// HP-MA
HP Micro-Add (Ti, Zr, REM)Massime prestazioni di scorrimento
// HP-No
Addizione HP + SiMigliore resistenza all'ossidazione
// HP-W
HP + tungstenoServizio severo ad alto stress
// HP-AC
Anti-Coke HPSuperficie interna alluminata
// HP personalizzati
Chimica specifica dell'acquirenteComposizione specifica del progetto

HP40 vs HP-Nb vs HP-Mod: quando scegliere quale

Tre varianti di livello HP: scegli in base alla temperatura di servizio, al creep target e al budget.

Standard HP40

Base 25Cr-35Ni
Composizione25Cr-35Ni
Temp. massima della parete1.050°C
Resistenza alla trazione440MPa
Rottura per scorrimento (10⁵h, 950°C)16MPa
Indice di costo1,0x linea di base
Ideale perSMR standard · Metanolo

HP-Nb modificato

+1,5% Niobio
Composizione25Cr-35Ni-Nb
Temp. massima della parete1.150°C
Resistenza alla trazione470MPa
Rottura per scorrimento (10⁵h, 950°C)20MPa
Indice di costo1,10x
Ideale perSMR ad alta gravità · Ammoniaca

Microlega HP-Mod

Microlega Nb+Ti
ComposizioneHP-Nb-Ti
Temp. massima della parete1.150°C
Resistenza alla trazione490MPa
Rottura per scorrimento (10⁵h, 950°C)22MPa
Indice di costo1,18x
Ideale perA parete sottile · Peso critico
Hai bisogno di aiuto per scegliere HP40 o HP-Nb per il tuo progetto? Invia le tue condizioni di servizio (temperatura, pressione, durata di progetto) - consigli sulla lega in 48 ore.
Discuti sulla selezione delle leghe →

Dove vengono spediti in servizio i getti centrifughi HP40

Otto applicazioni di servizio HP40 nei settori petrolchimico, dei fertilizzanti e delle alte temperature.

// 01

Impianti di idrogeno SMR

Tubi per camere catalitiche per il reforming del metano a vapore per la produzione di idrogeno in raffineria.

// Temp. parete 950°C
//02

Sintesi dell'ammoniaca

Tubi di reforming primario per la generazione di materie prime per impianti di ammoniaca. Pezzo unico da 14 mt.

// Lunghezza 14 metri
// 03

Convertitori di metanolo

Tubi ad anello per la sintesi di metanolo operanti a 850-950°C con esposizione a gas di sintesi.

// Servizio CO-CO2
//04

Riformatori DRI

Tubi per impianti di reforming del ferro a riduzione diretta per la produzione di materie prime HBI/DRI.

// Resistente ai carboidrati
// 05

Tubi del forno di processo

Tubi di forni di riscaldamento per pirolisi petrolchimica e riforma catalitica.

// 850-1.050°C
// 06

Forni per trattamenti termici

Focolari a rulli, tubi di forni a trave mobile e parti interne di forni ad atmosfera.

// Usura + calore
// 07

Pirolisi petrolchimica

Applicazioni di tubi di pirolisi al di fuori del cracking primario dell'etilene (temperatura inferiore HK40).

// Temperatura più bassa
// 08

Specialità chimica

Tubi per reattori chimici speciali ad alta temperatura: rigenerazione del catalizzatore, recupero dello zolfo.

// Servizio personalizzato

HP40 fusione in macchina in quattro fasi controllate

Visualizzazione ridotta in quattro fasi: processo completo in otto fasi documentato nella nostra pagina pilastro.

01

Chimica & Sciolto

Chimica target Cr/Ni/C verificata mediante spettrometro a siviera prima della colata centrifuga.

02

Colata centrifuga

Stampo rotante a 600-1.200 giri/min. Le impurità migrano verso l'ID e vengono rimosse.

03

Soluzione Ricottura

Trattamento termico a 1.150°C per un tempo adattato allo spessore della parete, seguito da un raffreddamento rapido.

04

NDT & Macchina

Ispezione UT al 100%, prova di pressione idrostatica, quindi lavorazione di finitura OD/ID.

Chimica HP40 verificata mediante spettrometro: ogni fusione, ogni lotto

La modalità di guasto comune per le fusioni di grado HP è la chimica non conforme alle specifiche: contenuto di Ni errato, aggiunta bassa di Nb o fusione contaminata. Il nostro spettrometro sul fondo del forno rileva gli errori chimici prima della colata. Ogni tubo spedito riporta un certificato di lavorazione EN 10204 3.1 riconducibile al campione di siviera.

A608
ASTM A608Grado HP/HK
3.1
EN102043.1Certificato del mulino
PMI
Nuova verifica PMINel lotto spedito
SGS
SGS/BV/TÜVTestimone di terze parti
01

Campione di siviera dello spettrometro

Chimica verificata prima della colata. Cr, Ni, C, Nb, Si, Mn tutti nel range target. Risciogliere se non conforme alle specifiche.

02

Ri-verifica PMI

La fluorescenza a raggi X sul tubo spedito conferma che la chimica è rimasta conforme alle specifiche attraverso il trattamento termico.

03

Prove meccaniche

Test di trazione, snervamento e allungamento su campione di calore di prova. Secondo le procedure ASTM A608/A370.

04

Dati sulla rottura da scorrimento

Dati sulla rottura per scorrimento viscoso a lungo termine disponibili per i tubi HP-Nb — secondo il database API 530/CECA-NESC.

05

Traccia del numero di calore

Su ogni tubo è stampato il numero di calore tracciabile attraverso il campione della siviera fino ai certificati della materia prima.

Tre motivi per cui gli acquirenti di EPC acquistano da noi i getti HP40

I team di approvvigionamento che acquistano getti di qualità HP devono affrontare tre rischi: sostituzione della lega, composizione chimica non documentata e prestazioni di scorrimento incoerenti. Li affrontiamo tutti e tre.

// 01

PMI verificato, non solo dichiarato

Chimica della fluorescenza a raggi X su ogni bobina e ogni lotto spedito. Nessuna sostituzione HK40-as-HP40: comune con i fornitori a basso costo che riducono il contenuto di Ni.

//02

Aggiunta di niobio documentata

HP-Nb tubes confirmed at minimum 1.0% Nb (target 1.5%). Mill cert lists actual Nb wt% per heat number — no "Nb modified" claims without supporting chemistry.

// 03

Dati di creep disponibili

Dati dei test di creep-rottura a lungo termine sui test di calore HP-Nb. Utile per le raffinerie che eseguono modelli di previsione della durata dei tubi (RBI/RLA).

Desideri un campione di certificato della fresatrice HP40? Esempio di certificato EN 10204 3.1 + rapporto PMI + dati di test meccanici inviati per la valutazione.
Richiedi esempio di documento →

Domande dell'acquirente sulla chimica, le proprietà e il servizio dell'HP40

Domande comuni da parte di ingegneri di approvvigionamento di raffinerie, acquirenti di progetti EPC e specialisti di progettazione di tubi di reforming.

Cos'è la lega HP40?
HP40 is a centrifugally cast heat-resistant alloy with nominal composition 25% chromium, 35% nickel, balance iron — designated as "Grade HP" under ASTM A608 (Iron-Chromium-Nickel Heat-Resistant Castings for General Application). The high nickel content provides excellent creep strength and oxidation resistance at temperatures up to 1,050°C. The "40" suffix is industry shorthand reflecting the carbon level (approximately 0.40% C target).
Qual è la differenza tra HP40 e HP-Nb?
HP-Nb (chiamato anche HP modificato o HP-Nb modificato) è HP40 con l'aggiunta di circa l'1,5% di niobio. Il niobio precipita come carburi Nb durante il servizio ad alta temperatura, stabilizzando la microstruttura e migliorando la resistenza alla rottura per scorrimento viscoso del 15-25% a temperature superiori a 950°C. La temperatura massima di servizio aumenta da 1.050°C (HP40) a 1.150°C (HP-Nb). L'aggiunta di niobio aggiunge circa il 10% al costo della lega.
Quale standard ASTM copre i getti centrifughi HP40?
ASTM A608 / A608M (Specifiche standard per tubi ad alta lega di ghisa centrifuga-cromo-nichel per applicazioni a pressione ad alte temperature) è lo standard principale. HP40 rientra nel grado HP all'interno di questo standard. Standard correlati: ASTM A351 per fusioni statiche, ASTM A790 per tubi inossidabili duplex, ASTM A335 per tubi ferritici. Equivalente EN: EN 10295 (grado 1.4837).
Qual è la durata di servizio tipica dei tubi riformatori HP40?
La durata di progettazione dei tubi riformatori HP40 è generalmente di 100.000 ore (circa 11,5 anni di funzionamento continuo) alla temperatura e alle sollecitazioni di progetto. La durata effettiva dipende dalle condizioni operative: contaminazione delle materie prime, escursioni termiche, cicli termici. La pratica standard nelle operazioni di raffineria è l'ispezione basata sul rischio (RBI) con valutazione periodica della vita residua (RLA) utilizzando replica metallografica per stimare la vita residua residua.
Quale trattamento termico viene applicato ai getti HP40?
La solubilizzazione a circa 1.150°C seguita da un rapido raffreddamento è standard per i getti HP40 destinati al servizio del reformer. Il tempo di permanenza alla temperatura è proporzionale allo spessore della parete (tipicamente 1 ora per 25 mm di parete). Il trattamento termico dissolve i carburi primari grossolani e promuove una rete di carburi secondari più fine durante il servizio, che fornisce resistenza allo scorrimento viscoso. Profilo termico documentato (curva tempo-temperatura) rilasciato con ogni lotto.
È possibile saldare le fusioni HP40?
Sì, le fusioni HP40 possono essere saldate utilizzando materiale d'apporto in lega corrispondente (tipicamente bacchetta o filo di apporto HP40) in condizioni controllate. La migliore pratica è GTAW (saldatura TIG) con preriscaldamento 200-300°C e raffreddamento lento. Il trattamento termico post-saldatura generalmente non è richiesto per l'HP40 stesso ma può essere specificato per i giunti per alleviare lo stress residuo. Forniamo tubi pre-saldati con collegamenti a spirale o come pezzi separati per la saldatura in loco da parte dell'appaltatore di fabbricazione dell'acquirente.
Quale tolleranza chimica hai sulle fusioni HP40?
Secondo ASTM A608 grado HP: Cr 24-28%, Ni 33-37%, C 0,35-0,75%, Si max 2,0%, Mn max 2,0%, P max 0,04%, S max 0,04%. In genere miriamo a intervalli più ristretti rispetto ai minimi ASTM: Cr 25-26%, Ni 34-35%, C 0,38-0,45%. Per il grado HP-Nb: obiettivo aggiuntivo Nb 1,0-1,5%. Chimica effettiva di ciascun calore riportata sul certificato EN 10204 3.1 mill.
Quale finitura superficiale è ottenibile sui tubi fusi HP40?
La superficie del diametro esterno del getto ottenuto mediante fusione centrifuga è tipicamente Ra 6,3-12,5 μm (250-500 μin). Dopo la lavorazione del diametro esterno, la finitura standard è Ra 1,6-3,2 μm (63-125 μin). La finitura ID dopo la sgrossatura (per rimuovere lo strato di impurità) è generalmente Ra 3,2-6,3 μm. Lucidatura a specchio (Ra inferiore a 0,8 μm) disponibile per applicazioni specifiche ma comporta un costo significativo: raramente necessaria per il servizio di reforming.
Vengono forniti i dati dei test di rottura per scorrimento viscoso per HP40?
SÌ. Dati dei test di creep-rottura a lungo termine disponibili sui nostri riscaldatori di prova HP40 e HP-Nb. Punti dati tipici: temperatura parete 950°C / sollecitazione 16 MPa / durata alla rottura 100.000 ore (HP40); 950°C / 20 MPa / 100.000 ore (HP-Nb). I dati sono conformi alla metodologia di progettazione API 530. Possiamo fornire dati specifici sul creep su richiesta per i clienti che eseguono modelli di valutazione della vita residua (RLA).
Quale MOQ si applica ai getti HP40?
Nessun MOQ fisso per il conteggio dei pezzi. Per tubi di reforming HP40 con attrezzatura standard esistente: ordini a partire da 1 tubo spedito dal magazzino. Nuova attrezzatura personalizzata (OD/ID non standard): progetto economico con 12-20 tubi della stessa geometria. Ordini di pezzi di ricambio per navi di manutenzione di raffinerie/impianti di idrogeno in qualsiasi quantità dalla libreria di attrezzature esistente. Gli ordini di carica catalitica in grandi quantità (200-400 tubi) hanno la priorità sulla linea di produzione.

Ottieni offerta gratuita ora!

Grazie per il tuo contatto. Il team KBear ti riporterà tra 24 ore.