


Confiance Fabricant de tubes de reformage — HP40, HP-Nb & Tubes coulés centrifuges HP-Mod
Kbear Metal fabrique des tubes de reformage coulés par centrifugation pour les reformeurs d'hydrogène, la synthèse de méthanol et les chambres de catalyseur des usines d'ammoniac. Nuances HP40, HP-Nb (niobium modifié) et HP-Mod coulées selon la norme ASTM A608 — pour des températures de service allant jusqu'à 1 150 °C et une durée de vie nominale de fluage de 100 000 heures.
// Spécifications du tube du reformeur
Des indicateurs importants pour les acheteurs d'usines d'hydrogène, de méthanol et d'ammoniac
Des chiffres précis qui définissent ce que nous pouvons fournir pour les projets de tubes à chambre de catalyseur.
Température de service maximale
Plafond de température de travail pour les tubes HP40 et HP-Nb en service en chambre de catalyseur.
Vie de conception fluage
Durée de vie calculée en cas de fluage et de rupture à la température et aux contraintes de conception. Vérifié ASME B31.3.
Tolérance OD (mm)
Diamètre extérieur tel que moulé maintenu à ±0,5 mm après l'usinage. ID maintenu à ±0,3 mm.
Longueur maximale du tube
Coulée centrifuge monobloc jusqu'à 14 m. Élimine les points de rupture des soudures bout à bout.
Couverture CND
Ultrasons, rayons X, ressuage sur chaque tube. Pas d'échantillonnage statistique.
Test de pression
Test hydrostatique à 1,5x la pression de conception selon ASME B31.3 sur chaque tube.
Certificat d'usine
EN 10204 3.1 propriétés chimiques et mécaniques attribuées à l'indice thermique.
Délai (jours)
Tubes HP40/HP-Nb standard de la commande confirmée à la caisse d'exportation emballée.
Six configurations de tubes de reformage pour le service du catalyseur
Tubes à géométrie standard et personnalisée pour la production d'hydrogène, la synthèse de méthanol, l'ammoniac et les applications de réduction directe du fer.
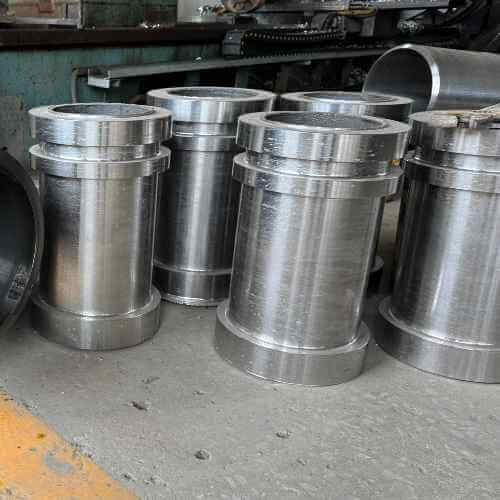
Tubes de reformage d'hydrogène HP40
Alliage 25Cr-35Ni pour le reformage du méthane à la vapeur (SMR) dans les usines d'hydrogène. Service de chambre de catalyseur jusqu'à une température de paroi de 950°C.
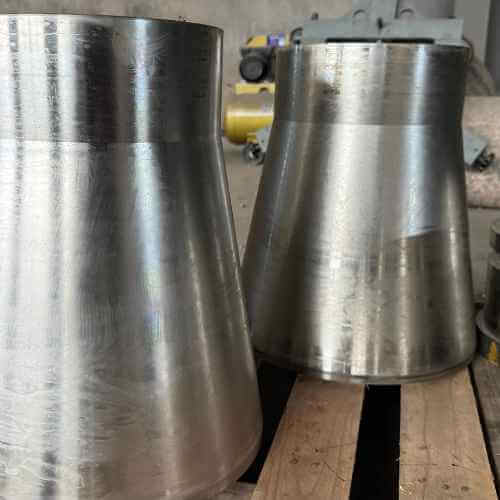
Tubes modifiés au niobium HP-Nb
L'ajout de niobium améliore la résistance au fluage de 15 à 25 % par rapport au HP40 standard. Recommandé pour les opérations SMR de haute gravité.
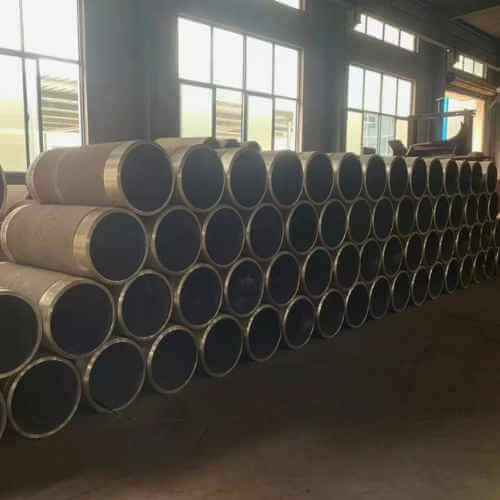
Tubes microalliés HP-Mod
Microalliage niobium + titane pour les conceptions à parois les plus fines. Réduit le poids du tube de 8 à 12 % avec le même indice de fluage.
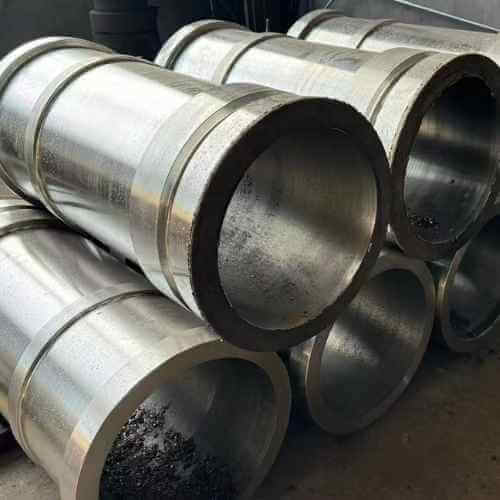
Tubes de synthèse de méthanol
Tubes HP40 pour boucles de conversion de synthèse de méthanol. Température de service 850-950°C avec exposition aux gaz de synthèse.
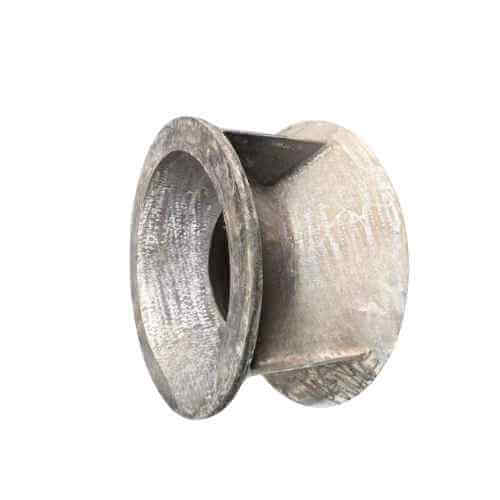
Tubes catalytiques pour usine d'ammoniac
Tubes HP40 et HP-Nb pour le service de reformage primaire dans les usines d'ammoniac. Capacité longue longueur jusqu'à 14 m d'une seule pièce.
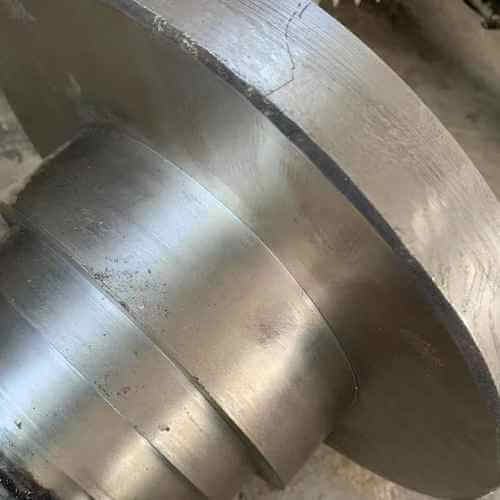
Tubes de reformage DRI
Tubes HP40 pour service de reformage de fer à réduction directe (DRI). Résistance à la carburation plus élevée pour les atmosphères riches en hydrocarbures.
De la matière fondue au tube garni — huit étapes de production contrôlées
Chaîne de documentation PED 2014/68/EU et ASME B31.3 maintenue à chaque étape.
Conception chimique
Plages cibles Cr / Ni / Nb / C définies par projet. L'échantillon de poche du spectromètre est vérifié avant de verser.
Préparation du moule
Moule métallique sablé préparé, préchauffé à 200-400°C. Le revêtement de la surface intérieure empêche la réaction de l'alliage.
Fondre par induction
Le four à induction à moyenne fréquence fond à 1 550-1 580°C. La purge à l'argon élimine les gaz dissous.
Centrifugal Pour
Filature du moule à 600-1 200 tr/min (tr/min adapté à la DO). Débit de coulée contrôlé par la géométrie du répartiteur.
Refroidissement & Démouler
Le profil de refroidissement contrôlé empêche les fissures thermiques. Surface d'identification grossièrement usinée pour éliminer les inclusions.
Recuit de solution
Traitement thermique à 1 150°C, maintien par épaisseur de paroi, refroidissement rapide. Profil thermique documenté par lot.
CND & Test de pression
100% UT et dégrippant. Test hydrostatique 1,5x pression de conception selon ASME B31.3.
Machine, Marque, Pack
Finition OD/ID usinée, numéro thermique estampé, tube enveloppé dans du plastique, mis en caisse pour l'exportation.
Série HP, HP-Nb et HP-Mod — gamme complète d'alliages pour reformeurs
Matériau vérifié par spectromètre à chaque fusion. Tests PMI disponibles pour l’inspection entrante sur le site de l’acheteur.
25Cr-35Ni
Alliage de reformage SMR standard. Service à 1 100°C.
25Cr-35Ni-Nb
+1,5% Nb. Meilleure résistance au fluage. Service à 1 150°C.
HP-Nb-Ti
Microallié pour les conceptions à parois les plus fines.
HP Micro-Ajout
Modifié avec Ti, Zr, terres rares.
25Cr-20Ni
Alternative moins chère pour un service à basse température.
15Cr-35Ni
Ni plus élevé pour la résistance à la carburation.
19Cr-39Ni
Service de carburation/sulfuration sévère.
Alliages spécifiés par l'acheteur
À l'acheteur de produits chimiques par dessin de projet.
Capacité dimensionnelle et mécanique du tube de reformage
Enveloppe tubulaire standard. Dimensions personnalisées citées sur la base d'un projet.
| Paramètre | HP40 | HP-Nb | HP-Mod |
|---|---|---|---|
| Composition (Cr/Ni) | 25 / 35 | 25 / 35 / Nb | HP-Nb + Ti |
| Température maximale du mur (°C) | 1 050 | 1 150 | 1 150 |
| Résistance à la traction (MPa) | 440 | 470 | 490 |
| Limite d'élasticité (MPa) | 250 | 280 | 300 |
| Rupture par fluage (10⁵ h, 950°C) | 16 MPa | 20 MPa | 22 MPa |
| Gamme DE | 80-350 millimètres | 80-350 millimètres | 80-300 millimètres |
| Épaisseur de paroi | 10-25mm | 8-25mm | 6-20mm |
| Longueur maximale (une seule pièce) | 12 m | 14 m | 14 m |
Chaîne de documentation qui réussit les audits d'approvisionnement EPC
Les pannes des tubes du reformeur sont catastrophiques : perte de catalyseur, arrêt de l'usine et temps d'arrêt de plusieurs millions de dollars. Les équipes d’approvisionnement EPC auditent les fournisseurs de tubes pour une traçabilité complète. Notre équipe QC construit le package de documentation parallèlement à la production.
Inspection 100 % UT
Tests par ultrasons sur chaque tube – pas d'échantillonnage statistique. Défauts signalés avant usinage.
Test de pression hydrostatique
Pression de conception 1,5x selon ASME B31.3. Certificat de test délivré par tube avec numéro de série.
Vérification chimique
Chimie du spectromètre à chaque fusion. Re-vérification PMI sur les tubes expédiés disponible.
MMT dimensionnelle
Coordonner les mesures sur le premier article et l'échantillonnage AQL. OD/ID/paroi rapporté par tube.
Traçabilité du numéro de chaleur
Chaque tube est estampillé d'un numéro de chaleur traçable jusqu'aux certificats de l'usine de matières premières.
Où les tubes de reformage sont expédiés depuis notre usine
Huit applications de service de reformage où les tubes de qualité HP coulés par centrifugation constituent la norme de l'industrie.
Usines d'hydrogène
Tubes catalyseurs de reformage du méthane à la vapeur (SMR) pour la production d'hydrogène dans les raffineries.
Usines d'ammoniac
Tubes de reformage primaire pour boucles de synthèse d'ammoniac. Tubes longs monobloc préférés.
Usines de méthanol
Tubes convertisseurs de synthèse de méthanol pour la production de méthanol à partir de gaz de synthèse.
Usines DRI
Tubes de reformage de fer à réduction directe pour la production d'aciéries DRI / HBI.
Réformateurs de raffinerie
Tubes de reformage catalytique pour le mélange de naphta à essence et d'aromatiques BTX.
Usines GTL
Service de reformage gaz-liquides pour la génération de matières premières Fischer-Tropsch.
Mobilité hydrogène
Unités SMR modulaires à petite échelle pour la mobilité hydrogène/approvisionnement en piles à combustible.
Fours industriels
Tubes à section reformeuse pour fours spécialisés chimiques et pétrochimiques.
Découvrez comment est fabriqué un tube reformeur
Trois courtes vidéos couvrant la chimie de fusion, la coulée centrifuge et la vérification CND.

Vérification chimique HP-Nb & Verser
L'échantillon de poche du spectromètre vérifie l'ajout de Nb, puis le métal fondu est versé dans le moule en rotation à 1 200 tr/min.
Recuit de solution + inspection 100 % UT
Mise en solution des tubes à 1 150°C, puis contrôle ultrason et ressuage de chaque tube avant usinage.
Test hydrostatique + Pack Export
Test hydrostatique de pression de conception 1,5x selon ASME B31.3, puis emballage plastique et mise en caisse pour le fret maritime.
Questions des acheteurs, répondues directement
Questions courantes des acheteurs de projets EPC, des ingénieurs d'approvisionnement des raffineries et des équipes de maintenance des usines d'hydrogène.