


鋳造の産業需要と用途の増加に伴い、複雑で高品質な製品の需要も高まっています。
幸いなことに、さまざまな用途やユーザーのニーズに合わせて、複雑で精密な製品の製造において、さまざまなタイプのマスタリング鋳造プロセスが可能になりました。
適切なものを選択するには 鋳造 ニーズに合わせて方法を選択するには、これらの方法の長所と短所を理解することが有益です。
次の記事では、いくつかの種類の鋳造プロセスとその長所と短所について簡単に説明します。
鋳造プロセスの習得の概要
鋳造法とは、溶かした金属を型に流し込み、室温まで冷却して凝固させ、所望の形状の金属部品を製造する製造方法です。サイズに関係なく、複雑で入り組んだ部品を製造できます。
鋳造 等方性金属部品を大量に生産できるため、大量生産に適しています。さらに、特定のユーザーの要求を満たすために、使用される材料と金型によって異なるさまざまなタイプの鋳造品があります。

11 の鋳造プロセスを探る
さまざまな種類のマスタリング鋳造プロセス
1.砂型鋳造工程
砂型鋳造は、あらゆる鉄または非鉄金属合金の鋳造に使用できる柔軟な鋳造プロセスです。エンジンブロック、シリンダーヘッド、クランクシャフトなどの自動車金属鋳造部品の量産用の工業用ユニットでよく使用されます。

2. 重力ダイカスト
永久鋳型鋳造としても知られる重力ダイカストでは、鋼、グラファイトなどの金属で作られた再利用可能な鋳型を使用して金属および金属合金を製造します。
この金属鋳造プロセスでは、ギア、ギア ハウジング、パイプ継手、ホイール、エンジン ピストンなどのさまざまな品目を製造できます。

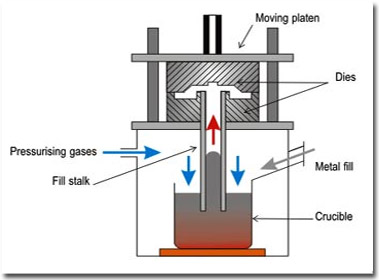
3. 加圧ダイカスト
圧力に応じて、圧力ダイカストには 2 つの形式があります。ダイカストには低圧ダイカストと高圧ダイカストの2種類があります。
高圧ダイカストは、高精度が必要な複雑な形状の大量生産によく使用されます。一方、低圧ダイカストは、大型で単純な部品の製造に適した鋳造プロセスです。
4. インベストメント鋳造
ロストワックス鋳造としても知られるインベストメント鋳造は、耐火材料と結合剤を含むワックスパターンを埋め込み、使い捨てのセラミック鋳型を成形し、次に溶融金属を鋳型に注ぐことによって金属鋳物を製造する方法です。
インベストメント鋳造は、ギア、自転車のトランク、モーターディスク、ブラストマシンの交換部品などの金属鋳造品を製造するための大量生産や複雑な鋳造に利用できる、コストと労働集約的なプロセスです。

5. 石膏鋳造
石膏鋳造は砂鋳造と同じですが、型は「パリの石膏」として知られる材料で構成されています。石膏は、熱伝導率と熱容量が限られているため、砂よりもゆっくりと金属を冷却し、特に狭い断面の部品の場合、高精度を達成するのに役立ちます。
ただし、高温の鉄系材料には適していません。石膏型鋳造では、30 グラムの小型鋳物だけでなく、45 キログラムの大型鋳物も製造できます。たとえば、下の図は、このプロセスで作成された断面厚さ 1 mm の鋳造コンポーネントを示しています。

6. 遠心鋳造
ロト鋳造としても知られる遠心鋳造は、遠心力を使用して工業環境で円筒形の物体を製造する方法です。
溶融金属を準備したスピニングダイに注ぎ込む金属鋳造法です。高圧では、遠心力がダイ内での溶融金属の分布を促進します。

7. ロストフォームキャスティング
ロストフォーム鋳造法は、パターンがワックスではなくフォームで作られている点を除けば、インベストメント鋳造に似ています。
デザインを作成した後、浸漬、コーティング、スプレー、または刷毛塗りによって耐火セラミックでコーティングされます。次に、溶けた金属を型に流し込み、目的の製品を作ります。
このプロセスは、合金鋼、炭素鋼、合金鋳鉄、鉄合金などを含む幅広い材料に適用できます。

8. 真空注型
名前が示すように、真空鋳造は、金型キャビティからガスを排出するために100 bar以下の真空圧力下で製造が行われる鋳造の一種です。
気泡やエアポケットを除去するために、真空チャンバー内の金型キャビティに溶融金属が注入されます。
真空ダイカスト法は、自動車、航空宇宙、エレクトロニクス、船舶、通信などのさまざまな業界で広く使用されています。
その結果、この製造技術によって製造されるコンポーネントには、シャーシ構造コンポーネントや車体要素が含まれます。
9. 絞り鋳造
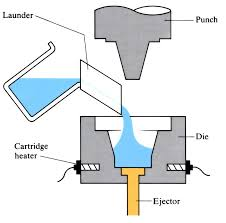
特にスクイズダイカストは、自動車システムの安全性が重要な要素の有望な鋳造プロセスです。例としては、スペース フレーム ジョイント、アルミニウム製フロント ステアリング ナックル、シャーシ フレーム、ブラケット、ノードなどがあります。この金属鋳造プロセスは、鋳造と鍛造の利点を組み合わせたものです。
たとえば、凝固中に使用される高圧は、収縮や気孔の防止に役立ちます。ただし、特殊な工具が必要なため、他の鋳造手順ほど大規模な生産には一般的ではありません。
10. 連続鋳造
名前が示すように、一定の断面を持つ金属プロファイルの連続大量生産が可能になります。この形式の鋳造は、棒鋼の製造に一般的に使用されます。
連続鋳造では、一般に均一、一貫性、密度の高い製品が製造されます。

11. シェルモールド
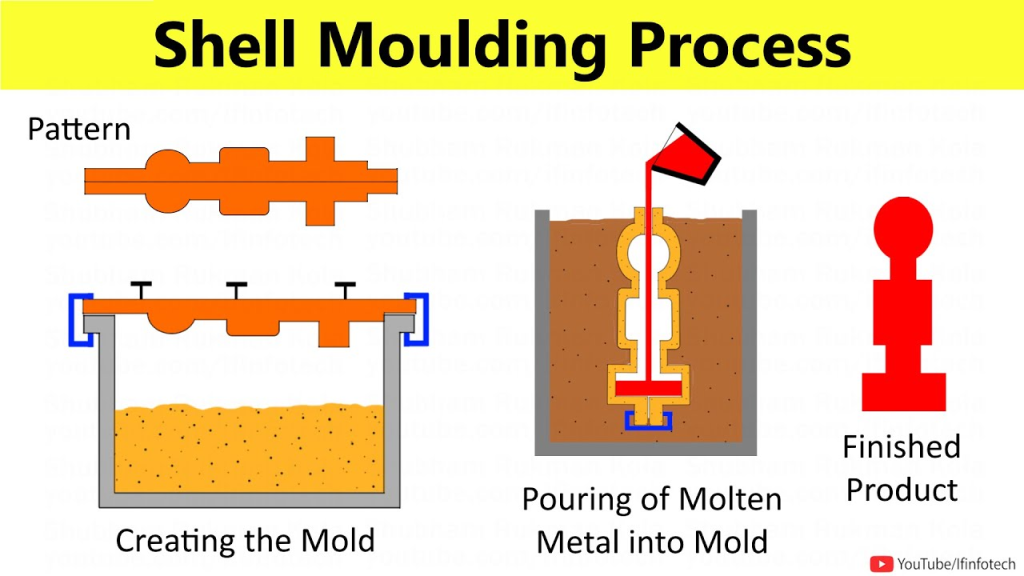
シェルモールディングとは、使い捨ての金型を使用した金型鋳造法です。これは砂鋳造プロセスに似ていますが、砂のフラスコの代わりに硬化した砂の殻が型室を形成する点が異なります。
砂型鋳造で使用される砂はより細かく、熱処理されてデザインを囲むシェルにセメントで固定されるように樹脂と混合されます。
シェルモールディングは、ギアボックスハウジング、コンロッド、小型ボート、自動車のボンネット、円筒ヘッド、カムシャフト、バルブボディなどの工業製品の製造に使用されます。鋳造品は表面が滑らかで寸法精度も良好です。
各種鋳物製造の基本手順
ほとんどの場合、鋳造プロセスは、パターン作成、型作成、金属合金の選択と注入、最後に鋳造部品の仕上げなどのいくつかの基本的な手順に従います。
- パターンメイキング
パターンを作るには、型の形状を決めることが非常に重要です。このために使用される材料は、ワックス、砂、プラスチック、さらには木材です。
- 金型製作
その後、鋳造用の各種金型の開発が必要となります。使い捨て型は、砂、石膏、またはセラミックシェルから製造できます。それぞれに独特の製造方法があります。また、泡や蝋で作った模様を窯で焼きます。
- 金属合金を選択してください
金属鋳物は、鉄または非鉄合金から作られます。合金は、最終鋳造用途に最適な機械的特性を備えた元素の化学混合物であり、鉄合金は鋼、可鍛鉄、ねずみ鉄で構成されます。一方、非鉄金属にはアルミニウム合金、青銅、銅などがあります。
- 合金を溶かし、必要に応じて注ぎます。
金属合金を選択したら、次のステップは金属を型に流し込むことです。このプロセスでは、固体金属をるつぼの上に置き、直火または炉内で溶解するまで加熱します。小型の鋳物では、るつぼから直接溶融金属を注ぐことが可能ですが、大型の鋳物では、金属を型に入れる前に、より大きなスプーンに金属を注ぐ必要がある場合があります。
- 仕上げ
固まった鋳造品を取り出し、金属の表面仕上げを行います。さらに、仕上げプロセスには、大きな廃棄物を除去するためのスクラブや機械加工が含まれる場合もあります。
鋳造プロセスのマスタリングの比較 長所と短所の
前述の 15 種類の鋳造方法を比較しやすいように、それぞれの長所と短所をまとめました。
| 鋳造法 | 利点 | 短所 |
| キャスティングダイ | 高精度、滑らかな表面、高い生産性 | 金型製造コストが高い、脆い |
| 砂鋳造 | 低コスト、大型部品に適し、汎用性が高い | 表面が粗く、欠陥が生じる可能性があり、生産性が低い |
| 投資キャスティング | 高精度、複雑なディテール、多用途 | 製造コストが高く、生産サイクルが長い |
| 遠心鋳造 | 高純度、気孔なし、内部応力なし | 軸対称部品に限定され、生産性が低い |
| ロストフォームキャスティング | 高精度、大型複雑部品に最適 | 高コスト、限られた材料選択肢、汚染 |
| 永久鋳型鋳造 | 金型の長寿命、高生産性、低コスト | 複雑な形状を制限し、金型コストを高くする |
| 石膏鋳造 | アートや装飾品に適しています | 高コスト、壊れやすい、大型部品には不向き |
| 真空鋳造 | 高精度、良好な表面品質、透明性 | 設備コストが高いため、小ロットに適しています |
| 連続鋳造 | 高い生産性、少ない材料廃棄物 | 部品形状に制限があり、設備コストが高い |
| シェルモールディング | 高精度、良好な表面品質、長寿命 | コストが高いため、小ロットに適しています |
| 圧力ダイカスト | 高生産性、高精度、量産に適しています | 金型製作コストが高いため、小型部品に最適 |
| 絞り鋳造 | 鋳造と鍛造を組み合わせた高密度 | 高い設備とプロセス要件、高コスト |
| 低圧鋳造 | 低コストで高品質な部品 | 設備コストが高いため、小ロットに適しています |
| ダクタイル鋳鉄鋳物 | 高靭性、高強度、多用途 | 製造コストが高く、厳密な合金管理が必要 |
| 重力ダイカスト | シンプル、低コスト、小ロットに最適 | 精度と表面品質が低いため、単純な部品に適しています |
適切な鋳造メーカーの選択
適切な鋳造メーカーを選択することで、プロジェクトが設計、予算、品質の目標を確実に満たすことができます。 Kbear Metal では、お客様のニーズに合わせた最高級の鋳造ソリューションを提供することに特化しています。
精密なインベストメント鋳造が必要な場合でも、堅牢な砂型鋳造が必要な場合でも、当社の専門知識により完璧な結果が保証されます。
選択中 Kベアメタル それは、比類のない職人技、信頼できるサービス、そして優位性への献身を体験することを意味します。今すぐ私たちに連絡して、私たちがあなたのビジョンを実現する方法を学びましょう!
結論
カスタム金属プロジェクトに適切な鋳造プロセスを選択するには、知識が重要です。十分な知識がないと、製品の品質、コスト、全体的な成功に大きな影響を与える可能性があります。
上記のセクションで説明した 11 種類の鋳造プロセスを理解することで、どれが製造ニーズに最適であるかについて、より多くの情報に基づいた決定を下すことができます。



