


เนื่องจากความต้องการและการใช้งานทางอุตสาหกรรมที่เพิ่มขึ้น ความต้องการผลิตภัณฑ์ที่ซับซ้อนและมีคุณภาพสูงจึงเพิ่มขึ้น
โชคดีที่กระบวนการหล่อต้นแบบประเภทต่างๆ เกิดขึ้นได้ในการผลิตผลิตภัณฑ์ที่ซับซ้อนและแม่นยำสำหรับการใช้งานที่หลากหลายและความต้องการของผู้ใช้
เพื่อเลือกความเหมาะสม การหล่อ วิธีการที่เหมาะกับความต้องการของคุณ การเข้าใจข้อดีและข้อเสียของวิธีการเหล่านี้จึงเป็นประโยชน์
บทความต่อไปนี้จะอธิบายโดยย่อเกี่ยวกับกระบวนการหล่อบางประเภทพร้อมทั้งข้อดีและข้อเสีย
ภาพรวมของกระบวนการหล่อแบบเชี่ยวชาญ
กระบวนการหล่อเป็นวิธีการผลิตที่ผลิตชิ้นส่วนโลหะรูปทรงที่ต้องการโดยการเทโลหะหลอมเหลวลงในแม่พิมพ์แล้วแข็งตัวและเย็นลงที่อุณหภูมิห้อง สามารถผลิตชิ้นส่วนที่ซับซ้อนและซับซ้อนได้โดยไม่คำนึงถึงขนาดของชิ้นส่วน
การหล่อ สามารถผลิตชิ้นส่วนโลหะไอโซโทรปิกได้ในปริมาณมาก จึงเหมาะสำหรับการผลิตจำนวนมาก นอกจากนี้ เพื่อตอบสนองความต้องการของผู้ใช้โดยเฉพาะ มีการหล่อหลายประเภทที่แตกต่างกันไปตามวัสดุและแม่พิมพ์ที่ใช้

สำรวจกระบวนการหล่อ 11 กระบวนการ
กระบวนการหล่อแบบต่างๆ
1. กระบวนการหล่อทราย
การหล่อทรายเป็นกระบวนการหล่อแบบยืดหยุ่นที่สามารถใช้ในการหล่อโลหะผสมที่เป็นเหล็กหรือไม่ใช่เหล็กก็ได้ โดยทั่วไปจะใช้ในหน่วยอุตสาหกรรมเพื่อการผลิตชิ้นส่วนหล่อโลหะในยานยนต์เป็นจำนวนมาก เช่น เสื้อสูบ ฝาสูบ เพลาข้อเหวี่ยง และอื่นๆ

2. การหล่อด้วยแรงโน้มถ่วง
การหล่อด้วยแรงโน้มถ่วงหรือที่เรียกว่าการหล่อแม่พิมพ์ถาวร จะสร้างโลหะและโลหะผสมโดยใช้แม่พิมพ์ที่นำกลับมาใช้ใหม่ซึ่งทำจากโลหะ เช่น เหล็ก กราไฟท์ และอื่นๆ
กระบวนการหล่อโลหะนี้สามารถผลิตได้หลายประเภท เช่น เกียร์ ตัวเรือนเกียร์ ข้อต่อท่อ ล้อ ลูกสูบเครื่องยนต์ และอื่นๆ

3. การหล่อด้วยแรงดัน
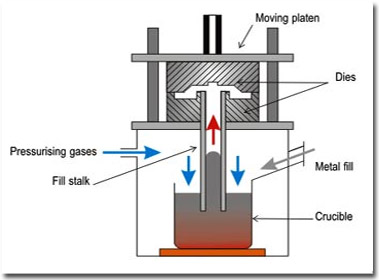
การหล่อด้วยแรงดันมีสองรูปแบบขึ้นอยู่กับแรงดัน การหล่อขึ้นรูปมีสองประเภท: การหล่อแบบแรงดันต่ำและการหล่อแบบแรงดันสูง
การหล่อด้วยแรงดันสูงมักใช้ในการผลิตจำนวนมากที่มีรูปทรงที่ซับซ้อนซึ่งต้องการความแม่นยำสูง ในทางกลับกัน การหล่อแบบแรงดันต่ำเป็นกระบวนการหล่อที่นิยมสำหรับการผลิตชิ้นส่วนขนาดใหญ่และเรียบง่าย
4. การหล่อการลงทุน
การหล่อการลงทุนหรือที่เรียกว่าการหล่อขี้ผึ้งหาย เป็นวิธีการผลิตการหล่อโลหะโดยการลงทุนรูปแบบขี้ผึ้งด้วยวัสดุทนไฟและสารยึดเกาะเพื่อสร้างรูปร่างของแม่พิมพ์เซรามิกแบบใช้แล้วทิ้ง จากนั้นจึงเทโลหะหลอมเหลวลงในแม่พิมพ์
การหล่อการลงทุนเป็นกระบวนการที่มีค่าใช้จ่ายสูงและต้องใช้แรงงานมาก ซึ่งสามารถนำไปใช้สำหรับการผลิตจำนวนมากหรือในการหล่อที่ซับซ้อนเพื่อผลิตสินค้าการหล่อโลหะ เช่น เกียร์ ท้ายรถจักรยาน จานเบรก moto และชิ้นส่วนอะไหล่ของเครื่องพ่นทราย

5. การหล่อปูนปลาสเตอร์
การหล่อพลาสเตอร์นั้นเหมือนกับการหล่อด้วยทราย อย่างไรก็ตาม แม่พิมพ์นั้นประกอบด้วยวัสดุที่เรียกว่า 'พลาสเตอร์แห่งปารีส' พลาสเตอร์จะทำให้โลหะเย็นลงช้ากว่าทราย เนื่องจากมีการนำความร้อนและความจุความร้อนที่จำกัด ซึ่งช่วยในการบรรลุความแม่นยำสูง โดยเฉพาะอย่างยิ่งสำหรับชิ้นงานที่มีหน้าตัดแคบ
อย่างไรก็ตาม ไม่เหมาะกับวัสดุเหล็กที่มีอุณหภูมิสูง การหล่อแบบแม่พิมพ์ปูนปลาสเตอร์สามารถผลิตการหล่อขนาดเล็ก 30 กรัม และการหล่อขนาดใหญ่ 45 กิโลกรัม ตัวอย่างเช่น รูปภาพด้านล่างแสดงส่วนประกอบการหล่อที่สร้างขึ้นโดยกระบวนการนี้โดยมีความหนาของส่วน 1 มม.

6. การหล่อแบบแรงเหวี่ยง
การหล่อแบบแรงเหวี่ยงหรือที่เรียกว่าการหล่อแบบ Roto เป็นวิธีการผลิตวัตถุทรงกระบอกในโรงงานอุตสาหกรรมโดยใช้แรงเหวี่ยง
โลหะหลอมเหลวจะถูกเทลงในแม่พิมพ์หมุนที่เตรียมไว้ในวิธีการหล่อโลหะนี้ ที่แรงดันสูง แรงเหวี่ยงหนีศูนย์ช่วยในการกระจายโลหะหลอมเหลวภายในแม่พิมพ์

7. การหล่อแบบ Lost-Foam
วิธีการหล่อแบบโฟมสูญหายนั้นคล้ายคลึงกับการหล่อแบบลงทุน ยกเว้นว่ารูปแบบจะทำจากโฟมมากกว่าขี้ผึ้ง
หลังจากออกแบบผลิตแล้ว จะเคลือบด้วยเซรามิกทนไฟโดยการจุ่ม เคลือบ พ่น หรือแปรง โลหะหลอมเหลวจะถูกเทลงในแม่พิมพ์เพื่อสร้างผลิตภัณฑ์ที่ต้องการ
กระบวนการนี้ใช้ได้กับวัสดุหลายประเภท รวมถึงโลหะผสมเหล็ก เหล็กคาร์บอน เหล็กหล่อโลหะผสม โลหะผสมเหล็ก และอื่นๆ

8. การหล่อแบบสุญญากาศ
ตามชื่อที่สื่อถึง การหล่อแบบสุญญากาศคือการหล่อประเภทหนึ่งซึ่งการผลิตเกิดขึ้นภายใต้แรงดันสุญญากาศ 100 บาร์หรือน้อยกว่า ไปจนถึงก๊าซไอเสียจากโพรงแม่พิมพ์
เพื่อกำจัดฟองอากาศและช่องอากาศ โลหะหลอมเหลวจะถูกเทลงในช่องแม่พิมพ์ภายในห้องสุญญากาศ
วิธีการหล่อแบบสุญญากาศถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมต่างๆ รวมถึงยานยนต์ การบินและอวกาศ อิเล็กทรอนิกส์ การเดินเรือ และโทรคมนาคม
ด้วยเหตุนี้ ส่วนประกอบโครงสร้างแชสซีและส่วนประกอบตัวถังรถจึงเป็นหนึ่งในส่วนประกอบที่ผลิตโดยเทคนิคการผลิตนี้
9. การหล่อแบบบีบ
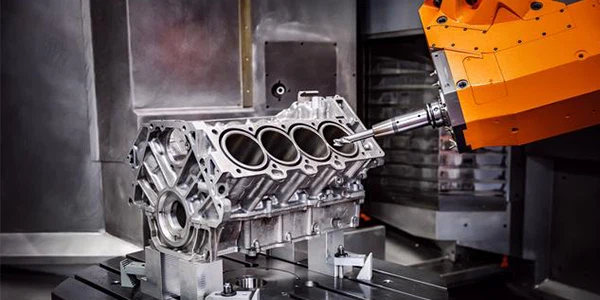
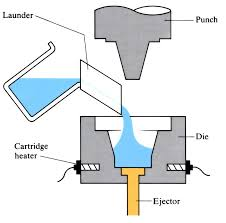
โดยเฉพาะอย่างยิ่งการบีบแม่พิมพ์หล่อเป็นกระบวนการหล่อที่มีประสิทธิภาพสำหรับองค์ประกอบที่มีความสำคัญต่อความปลอดภัยในระบบรถยนต์ ข้อต่อเฟรมสเปซ สนับมือพวงมาลัยหน้าอะลูมิเนียม เฟรมแชสซี วงเล็บ หรือโหนดเป็นตัวอย่าง กระบวนการหล่อโลหะนี้เป็นการผสมผสานข้อดีของการหล่อและการตีขึ้นรูป
ตัวอย่างเช่น แรงดันสูงที่ใช้ระหว่างการแข็งตัวช่วยในการป้องกันการหดตัวและความพรุน อย่างไรก็ตาม เนื่องจากความต้องการเครื่องมือเฉพาะทาง จึงไม่เป็นเรื่องปกติสำหรับการผลิตขนาดใหญ่เหมือนกับขั้นตอนการหล่อแบบอื่นๆ
10. การหล่อแบบต่อเนื่อง
ช่วยให้สามารถผลิตโปรไฟล์โลหะจำนวนมากได้อย่างต่อเนื่องโดยมีหน้าตัดคงที่ตามชื่อ การหล่อลักษณะนี้มักใช้ในการผลิตเหล็กเส้น
การหล่อแบบต่อเนื่องทำให้ได้ผลิตภัณฑ์ที่โดยทั่วไปมีความสม่ำเสมอ สม่ำเสมอ และมีความหนาแน่น

11. การปั้นเปลือกหอย
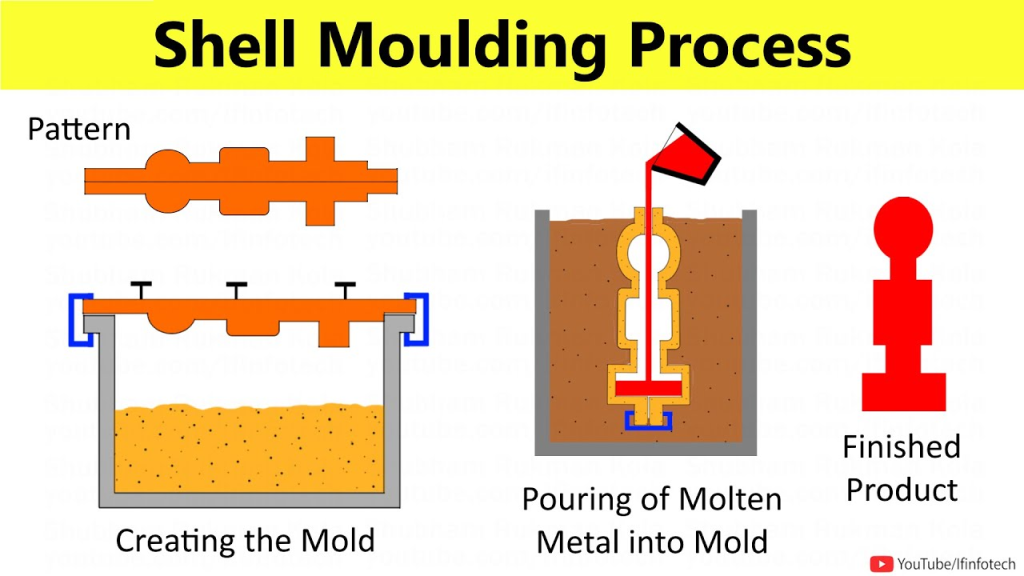
การปั้นเปลือกหอยเป็นขั้นตอนการหล่อแม่พิมพ์ที่ใช้แม่พิมพ์แบบใช้แล้วทิ้ง มันคล้ายกับกระบวนการหล่อทราย ยกเว้นว่าแทนที่จะเป็นขวดทราย เปลือกทรายที่แข็งตัวจะกลายเป็นห้องแม่พิมพ์
ทรายที่ใช้ในการหล่อทรายนั้นละเอียดกว่า และถูกรวมเข้ากับเรซินเพื่อให้ได้รับการบำบัดความร้อนและประสานเข้ากับเปลือกโดยรอบการออกแบบ
การปั้นเปลือกหอยใช้ในการสร้างสินค้าทางอุตสาหกรรม เช่น ตัวเรือนกระปุกเกียร์ ก้านสูบ เรือขนาดเล็ก ฝากระโปรงรถ หัวทรงกระบอก เพลาลูกเบี้ยว ตัววาล์ว และอื่นๆ ผลิตภัณฑ์หล่อมีผิวสำเร็จเรียบและมีความแม่นยำในมิติ
ขั้นตอนพื้นฐานของการผลิตการหล่อแบบต่างๆ
กระบวนการหล่อส่วนใหญ่เป็นไปตามขั้นตอนพื้นฐานบางอย่าง เช่น การสร้างลวดลาย การทำแม่พิมพ์ การเลือกและการเทโลหะผสม และสุดท้ายคือการตกแต่งชิ้นส่วนที่หล่อให้เสร็จสิ้น
- การทำแพทเทิร์น
ในการสร้างลวดลาย การตัดสินใจเกี่ยวกับรูปร่างของแม่พิมพ์เป็นสิ่งสำคัญมาก สำหรับสิ่งนี้ วัสดุที่ใช้ ได้แก่ ขี้ผึ้ง ทราย พลาสติก หรือแม้แต่ไม้
- การทำแม่พิมพ์
หลังจากนั้นจึงจำเป็นต้องพัฒนาแม่พิมพ์ประเภทต่างๆ สำหรับการหล่อ แม่พิมพ์แบบใช้ครั้งเดียวสามารถผลิตได้จากทราย ปูนปลาสเตอร์ หรือเปลือกเซรามิก แต่ละคนมีวิธีการผลิตที่เป็นเอกลักษณ์ นอกจากนี้ลวดลายที่ทำจากโฟมหรือขี้ผึ้งจะถูกเผาในเตาเผา
- เลือกใช้โลหะผสม
การหล่อโลหะทำจากโลหะผสมเหล็กหรืออโลหะ โลหะผสมเป็นส่วนผสมทางเคมีขององค์ประกอบที่มีคุณสมบัติเชิงกลซึ่งพิสูจน์แล้วว่าดีที่สุดในการหล่อขั้นสุดท้าย ในขณะที่โลหะผสมที่เป็นเหล็กประกอบด้วยเหล็กกล้า เหล็กอ่อน และเหล็กสีเทา ในทางกลับกัน โลหะที่ไม่ใช่เหล็กประกอบด้วยอะลูมิเนียมอัลลอยด์ ทองแดง และทองแดง
- ละลายโลหะผสมแล้วเทตามต้องการ
เมื่อเลือกโลหะผสมได้แล้ว ขั้นตอนต่อไปคือการเทโลหะลงในแม่พิมพ์ กระบวนการนี้เกี่ยวข้องกับการวางโลหะแข็งไว้บนเบ้าหลอมและให้ความร้อนโดยใช้เปลวไฟหรือในเตาหลอมจนละลาย สำหรับการหล่อขนาดเล็ก สามารถเทโลหะหลอมเหลวโดยตรงจากเบ้าหลอมได้ แต่การหล่อขนาดใหญ่อาจต้องเทโลหะลงในช้อนที่ใหญ่กว่าก่อนจะทิ้งลงในแม่พิมพ์
- จบ
เมื่อแข็งตัวแล้ว ผลิตภัณฑ์จากการหล่อจะถูกนำออกมา และดำเนินการตกแต่งพื้นผิวโลหะ นอกจากนี้ กระบวนการตกแต่งขั้นสุดท้ายอาจเกี่ยวข้องกับการขัดหรือการตัดเฉือนเพื่อกำจัดวัสดุส่วนเกินสำหรับวัสดุเสียที่มีขนาดใหญ่กว่า
เปรียบเทียบกระบวนการหล่อแบบเชี่ยวชาญ ข้อดีและข้อเสีย
เพื่อความสะดวกในการเปรียบเทียบวิธีการหล่อทั้ง 15 วิธีข้างต้น ต่อไปนี้เป็นการรวบรวมข้อดีและข้อเสียตามลำดับ
| วิธีการหล่อ | ข้อดี | ข้อเสีย |
| การหล่อตาย | ความแม่นยำสูง ผิวเรียบ ผลผลิตสูง | ต้นทุนการผลิตแม่พิมพ์สูง มีความเปราะ |
| การหล่อทราย | ต้นทุนต่ำ เหมาะสำหรับชิ้นส่วนขนาดใหญ่ อเนกประสงค์ | พื้นผิวหยาบ ข้อบกพร่องที่อาจเกิดขึ้น ผลผลิตต่ำ |
| การคัดเลือกนักลงทุน | มีความแม่นยำสูง รายละเอียดซับซ้อน ใช้งานได้หลากหลาย | ต้นทุนการผลิตสูง วงจรการผลิตยาวนาน |
| การคัดเลือกนักปั่นป่วน | มีความบริสุทธิ์สูง ไม่มีรูพรุน ไม่มีความเครียดภายใน | จำกัดเฉพาะชิ้นส่วนที่มีแกนสมมาตร ผลผลิตต่ำ |
| การหล่อโฟมที่หายไป | มีความแม่นยำสูง เหมาะสำหรับชิ้นส่วนขนาดใหญ่ที่ซับซ้อน | ต้นทุนสูง ตัวเลือกวัสดุที่จำกัด มลพิษ |
| การหล่อแม่พิมพ์ถาวร | อายุการใช้งานของแม่พิมพ์ยาวนาน ผลผลิตสูง ต้นทุนต่ำ | จำกัดรูปทรงที่ซับซ้อน ต้นทุนแม่พิมพ์สูง |
| การหล่อปูนปลาสเตอร์ | เหมาะสำหรับงานศิลปะและของตกแต่ง | ต้นทุนสูง เปราะบาง ไม่เหมาะกับชิ้นส่วนขนาดใหญ่ |
| การหล่อแบบสุญญากาศ | ความแม่นยำสูง คุณภาพพื้นผิวดี โปร่งใส | ต้นทุนอุปกรณ์สูง เหมาะสำหรับการผลิตจำนวนน้อย |
| การคัดเลือกนักแสดงต่อเนื่อง | ผลผลิตสูง สิ้นเปลืองวัสดุน้อย | จำกัดรูปร่างของชิ้นส่วน ต้นทุนอุปกรณ์สูง |
| การปั้นเชลล์ | ความแม่นยำสูง คุณภาพพื้นผิวที่ดี อายุการใช้งานของแม่พิมพ์ยาวนาน | ต้นทุนสูง เหมาะสำหรับปริมาณน้อย |
| การหล่อด้วยแรงดัน | ผลผลิตสูง ความแม่นยำสูง เหมาะสำหรับการผลิตจำนวนมาก | ต้นทุนการผลิตแม่พิมพ์สูง เหมาะสำหรับชิ้นส่วนขนาดเล็ก |
| การหล่อแบบบีบ | ผสมผสานการหล่อและการตีขึ้นรูป มีความหนาแน่นสูง | ความต้องการอุปกรณ์และกระบวนการสูง ต้นทุนสูง |
| การหล่อแรงดันต่ำ | ต้นทุนที่ต่ำกว่า ชิ้นส่วนคุณภาพสูง | ต้นทุนอุปกรณ์สูง เหมาะสำหรับการผลิตจำนวนน้อย |
| การหล่อเหล็กดัด | มีความเหนียวสูง มีความแข็งแรงสูง ใช้งานได้หลากหลาย | ต้นทุนการผลิตสูง ต้องมีการควบคุมโลหะผสมอย่างเข้มงวด |
| แรงโน้มถ่วงตาย | เรียบง่าย ต้นทุนต่ำ เหมาะสำหรับงานเล็กๆ | ความแม่นยำและคุณภาพพื้นผิวต่ำกว่า เหมาะสำหรับชิ้นส่วนที่เรียบง่าย |
การเลือกผู้ผลิตหล่อที่เหมาะสม
การเลือกผู้ผลิตหล่อที่เหมาะสมช่วยให้มั่นใจได้ว่าโครงการของคุณตรงตามเป้าหมายด้านการออกแบบ งบประมาณ และคุณภาพ ที่ Kbear Metal เราเชี่ยวชาญในการนำเสนอโซลูชั่นการหล่อระดับสูงสุดที่ปรับให้เหมาะกับความต้องการของคุณ
ไม่ว่าคุณจะต้องการการหล่อแบบหล่อด้วยความแม่นยำหรือการหล่อทรายที่แข็งแกร่ง ความเชี่ยวชาญของเรารับประกันผลลัพธ์ที่ไร้ที่ติ
การเลือก เคแบร์ เมทัล หมายถึงการได้สัมผัสกับงานฝีมือที่ไม่มีใครเทียบได้ การบริการที่เชื่อถือได้ และการอุทิศตนเพื่อความเหนือกว่า เชื่อมต่อกับเราวันนี้และเรียนรู้ว่าเราจะทำให้วิสัยทัศน์ของคุณเป็นจริงได้อย่างไร!
บทสรุป
เมื่อต้องเลือกกระบวนการหล่อที่เหมาะสมสำหรับโครงการโลหะตามสั่งของคุณ ความรู้คือกุญแจสำคัญ การมีความรู้ไม่เพียงพออาจส่งผลกระทบอย่างมากต่อคุณภาพ ต้นทุน และความสำเร็จโดยรวมของผลิตภัณฑ์ของคุณ
ด้วยการทำความเข้าใจกระบวนการหล่อที่แตกต่างกัน 11 ประเภทที่กล่าวถึงในหัวข้อข้างต้น คุณจะสามารถตัดสินใจได้อย่างมีข้อมูลมากขึ้นว่ากระบวนการใดจะเหมาะกับความต้องการในการผลิตของคุณมากที่สุด



