


Seiring dengan meningkatnya permintaan dan aplikasi industri, permintaan akan produk yang kompleks dan berkualitas tinggi pun meningkat.
Untungnya, berbagai jenis Proses Mastering Casting telah dimungkinkan dalam pembuatan produk yang kompleks dan presisi untuk berbagai aplikasi dan kebutuhan pengguna.
Untuk memilih yang sesuai pengecoran metode untuk kebutuhan Anda, ada baiknya memahami kelebihan dan kekurangan metode ini.
Artikel berikut memberikan penjelasan singkat tentang beberapa jenis proses pengecoran beserta kelebihan dan kekurangannya.
Gambaran Umum Menguasai Proses Pengecoran
proses pengecoran adalah metode pembuatan yang menghasilkan bagian logam dengan bentuk yang diinginkan dengan menuangkan logam cair ke dalam cetakan dan memadatkan serta mendinginkannya hingga suhu kamar. Ia mampu menghasilkan bagian-bagian yang rumit dan rumit, berapa pun ukurannya.
Pengecoran dapat memproduksi bagian logam isotropik dalam jumlah besar, sehingga cocok untuk produksi massal. Selain itu, untuk memenuhi kebutuhan pengguna tertentu, terdapat berbagai jenis pengecoran yang berbeda berdasarkan bahan dan cetakan yang digunakan.

Menjelajahi 11 Proses Casting
Berbagai Jenis Proses Penguasaan Pengecoran
1. Proses Pengecoran Pasir
Pengecoran pasir adalah proses pengecoran fleksibel yang dapat digunakan untuk mencetak paduan logam besi atau non-besi. Biasa digunakan di unit industri untuk produksi massal suku cadang pengecoran logam otomotif seperti blok mesin, kepala silinder, poros engkol, dan lain sebagainya.

2. Pengecoran Die Gravitasi
Die casting gravitasi, juga dikenal sebagai pengecoran cetakan permanen, membuat logam dan paduan logam menggunakan cetakan yang dapat digunakan kembali yang terbuat dari logam seperti baja, grafit, dan lain-lain.
Proses pengecoran logam ini dapat menghasilkan berbagai macam barang seperti roda gigi, gear housing, fitting pipa, roda, piston mesin, dan lain sebagainya.

3. Pengecoran Die Tekanan
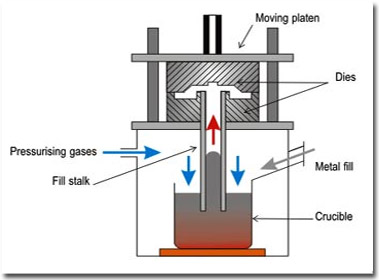
Tergantung pada tekanannya, ada dua bentuk die casting bertekanan. Ada dua jenis die casting: die casting bertekanan rendah dan die casting bertekanan tinggi.
Die casting bertekanan tinggi lebih umum digunakan dalam pembuatan massal geometri kompleks yang memerlukan presisi tinggi. Di sisi lain, die casting bertekanan rendah adalah proses pengecoran pilihan untuk produksi komponen besar dan sederhana.
4. Pengecoran Investasi
Pengecoran investasi, juga dikenal sebagai pengecoran lilin hilang, adalah metode produksi pengecoran logam dengan menginvestasikan pola lilin dengan bahan tahan api dan bahan pengikat untuk membentuk cetakan keramik sekali pakai, dan kemudian menuangkan logam cair ke dalam cetakan.
Pengecoran investasi adalah proses yang mahal dan padat karya yang dapat dimanfaatkan untuk produksi massal atau pengecoran yang rumit untuk membuat barang pengecoran logam seperti roda gigi, bagasi sepeda, cakram moto, dan suku cadang pengganti mesin peledakan.

5. Pengecoran Plester
Pengecoran plester identik dengan pengecoran pasir, namun cetakannya terdiri dari bahan yang dikenal sebagai 'Plester Paris.' Plester mendinginkan logam lebih lambat dibandingkan pasir karena konduktivitas termal dan kapasitas panasnya yang terbatas, sehingga membantu mencapai presisi tinggi, terutama untuk potongan berpenampang sempit.
Namun, ini tidak cocok untuk bahan besi bersuhu tinggi. Pengecoran cetakan plester memungkinkan produksi cetakan kecil seberat 30 gram serta cetakan besar seberat 45 kilogram. Gambar di bawah, misalnya, menggambarkan komponen cor yang dibuat melalui proses ini dengan ketebalan bagian 1 mm.

6. Pengecoran Sentrifugal
Pengecoran sentrifugal, juga dikenal sebagai pengecoran roto, adalah metode produksi benda silindris dalam lingkungan industri menggunakan gaya sentrifugal.
Logam cair dituangkan ke dalam cetakan pemintalan yang telah disiapkan dalam metode pengecoran logam ini. Pada tekanan tinggi, gaya sentrifugal membantu distribusi logam cair di dalam cetakan.

7. Pengecoran Busa Hilang
Metode pengecoran busa yang hilang mirip dengan pengecoran investasi, hanya saja polanya terbuat dari busa, bukan lilin.
Setelah desain dihasilkan, dilapisi dengan keramik tahan api dengan cara dicelupkan, dilapisi, disemprotkan, atau disikat. Logam cair kemudian dituangkan ke dalam cetakan untuk menghasilkan produk yang diinginkan.
Proses ini berlaku untuk berbagai macam material, termasuk baja paduan, baja karbon, besi cor paduan, paduan besi, dan lain-lain.

8. Pengecoran Vakum
Sesuai dengan namanya, pengecoran vakum adalah jenis pengecoran yang pembuatannya dilakukan pada tekanan vakum 100 bar atau kurang untuk mengeluarkan gas dari rongga cetakan.
Untuk menghilangkan gelembung dan kantong udara, logam cair dituangkan ke dalam rongga cetakan di dalam ruang vakum.
Metode die-casting vakum banyak digunakan di berbagai industri, termasuk otomotif, dirgantara, elektronik, kelautan, dan telekomunikasi.
Alhasil, komponen sasis struktural dan elemen bodi kendaraan termasuk di antara komponen yang dihasilkan melalui teknik manufaktur ini.
9. Pengecoran Meremas
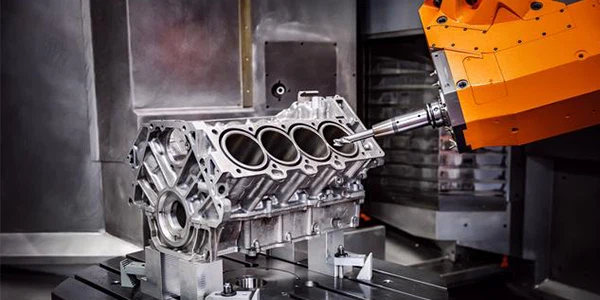
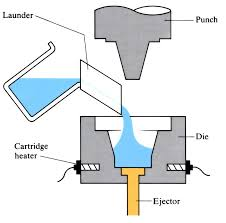
Peras die casting, khususnya, adalah proses pengecoran yang menjanjikan untuk elemen penting keselamatan dalam sistem mobil. Sambungan rangka ruang, buku jari kemudi depan aluminium, rangka sasis, braket, atau simpul adalah contohnya. Proses pengecoran logam ini menggabungkan keunggulan pengecoran dan penempaan.
Misalnya, tekanan tinggi yang digunakan selama pemadatan membantu mencegah penyusutan dan porositas. Namun, karena kebutuhan perkakas khusus, prosedur pengecoran ini tidak umum dilakukan pada produksi besar seperti prosedur pengecoran lainnya.
10. Pengecoran Berkelanjutan
Hal ini memungkinkan pembuatan profil logam secara massal secara terus menerus dengan penampang yang konstan, sesuai dengan namanya. Gaya pengecoran ini biasa digunakan dalam pembuatan batangan baja.
Pengecoran kontinyu menghasilkan produk yang umumnya seragam, konsisten, dan padat.

11. Cetakan Kerang
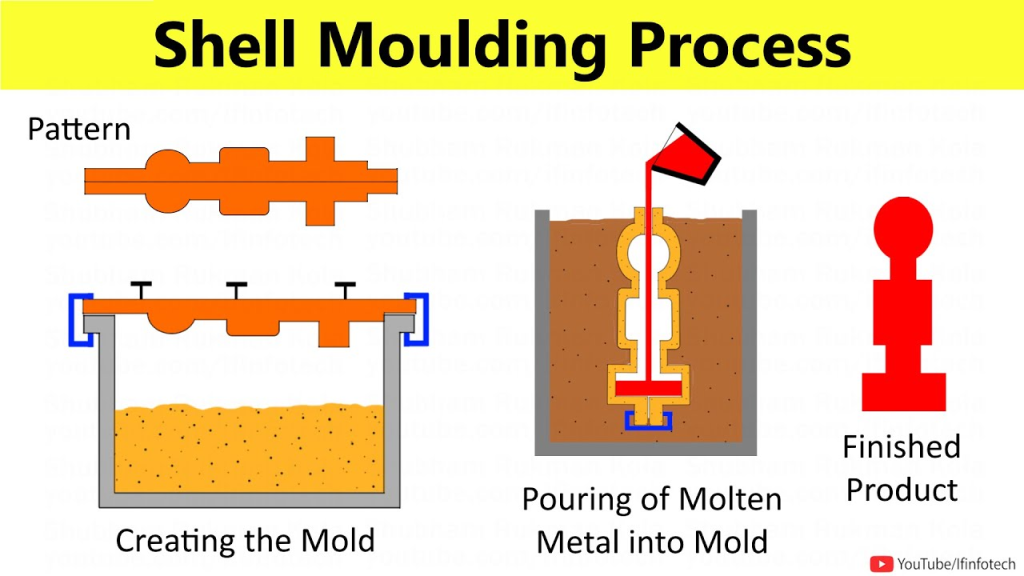
Pencetakan cangkang adalah prosedur pengecoran cetakan yang menggunakan cetakan sekali pakai. Hal ini mirip dengan proses pengecoran pasir, hanya saja alih-alih berupa labu pasir, cangkang pasir yang mengeras membentuk ruang cetakan.
Pasir yang digunakan dalam pengecoran pasir lebih halus, dan dikombinasikan dengan resin sehingga dapat diberi perlakuan panas dan disemen ke dalam cangkang yang mengelilingi desain.
Cetakan cangkang digunakan untuk membuat barang-barang industri seperti rumah gearbox, batang penghubung, perahu ukuran kecil, kap kendaraan, kepala silinder, poros bubungan, badan katup, dan sebagainya. Produk pengecoran memiliki permukaan akhir yang halus dan dimensinya akurat.
Langkah Dasar Produksi Pengecoran yang Berbeda
Pada umumnya, proses pengecoran mengikuti beberapa langkah dasar seperti pembuatan pola, pembuatan cetakan, pemilihan dan penuangan paduan logam dan terakhir, penyelesaian bagian yang dicor.
- Pembuatan Pola
Untuk membuat pola, sangat penting untuk menentukan bentuk cetakan. Untuk itu bahan yang digunakan adalah lilin, pasir, plastik, atau bahkan kayu.
- Pembuatan cetakan
Setelah itu perlu dikembangkan berbagai jenis cetakan untuk pengecoran. Cetakan sekali pakai dapat dibuat dari pasir, plester, atau cangkang keramik. Masing-masing memiliki metode produksi yang unik. Selain itu, pola yang terbuat dari busa atau lilin dibakar di tempat pembakaran.
- Pilih paduan logam
Coran logam terbuat dari paduan besi atau non-besi. Paduan adalah campuran kimia unsur-unsur dengan sifat mekanik yang terbukti paling baik dalam aplikasi cetakan akhir, sedangkan paduan besi terdiri dari baja, besi lunak, dan besi abu-abu. Sedangkan logam non-ferrous terdiri dari paduan aluminium, perunggu, dan tembaga.
- Lelehkan paduannya dan tuangkan sesuai kebutuhan.
Setelah paduan logam dipilih, langkah selanjutnya adalah penuangan logam ke dalam cetakan. Proses ini melibatkan penempatan logam padat di atas wadah dan memanaskannya menggunakan api terbuka atau di dalam tungku sampai meleleh. Untuk pengecoran kecil, logam cair dapat dituang langsung dari wadahnya, tetapi pengecoran besar mungkin mengharuskan logam dituangkan ke dalam sendok yang lebih besar sebelum dibuang ke dalam cetakan.
- Penyelesaian
Setelah mengeras, produk pengecoran dikeluarkan, dan finishing permukaan logam dilakukan padanya. Selain itu, proses finishing juga mungkin melibatkan scrubbing atau permesinan untuk menghilangkan material berlebih untuk material limbah yang lebih besar.
Perbandingan Menguasai Proses Pengecoran dari kelebihan dan kekurangannya
Untuk memudahkan perbandingan antara 15 metode pengecoran tersebut di atas, berikut kompilasi kelebihan dan kekurangannya masing-masing.
| Metode Pengecoran | Keuntungan | Kekurangan |
| pengecoran mati | Presisi tinggi, permukaan halus, produktivitas tinggi | Biaya pembuatan cetakan tinggi, kerapuhan |
| Pengecoran Pasir | Biaya rendah, cocok untuk suku cadang besar, serbaguna | Permukaan kasar, potensi cacat, produktivitas rendah |
| Pengecoran Investasi | Presisi tinggi, detail rumit, serbaguna | Biaya produksi tinggi, siklus produksi panjang |
| Casting sentrifugal | Kemurnian tinggi, tidak ada porositas, tidak ada tekanan internal | Terbatas pada bagian sumbu simetris, produktivitas rendah |
| Pengecoran Busa Hilang | Presisi tinggi, cocok untuk bagian kompleks yang besar | Biaya tinggi, pilihan material terbatas, polusi |
| Pengecoran Cetakan Permanen | Umur cetakan yang panjang, produktivitas tinggi, biaya rendah | Membatasi geometri yang kompleks, biaya cetakan yang tinggi |
| Pengecoran Plester | Cocok untuk barang seni dan dekoratif | Biaya tinggi, kerapuhan, tidak cocok untuk sebagian besar |
| Pengecoran Vakum | Presisi tinggi, kualitas permukaan bagus, transparansi | Biaya peralatan tinggi, cocok untuk batch kecil |
| Casting terus menerus | Produktivitas tinggi, limbah material rendah | Membatasi bentuk bagian, biaya peralatan tinggi |
| Cetakan Kerang | Presisi tinggi, kualitas permukaan bagus, umur cetakan panjang | Biaya tinggi, cocok untuk batch kecil |
| Pengecoran Die Tekanan | Produktivitas tinggi, presisi tinggi, cocok untuk produksi massal | Biaya pembuatan cetakan tinggi, cocok untuk komponen kecil |
| Meremas Pengecoran | Menggabungkan pengecoran dan penempaan, kepadatan tinggi | Persyaratan peralatan dan proses tinggi, biaya tinggi |
| Pengecoran Tekanan Rendah | Biaya lebih rendah, suku cadang berkualitas tinggi | Biaya peralatan tinggi, cocok untuk batch kecil |
| Pengecoran Besi Ulet | Ketangguhan tinggi, kekuatan tinggi, serbaguna | Biaya produksi tinggi, memerlukan kontrol paduan yang ketat |
| Gravity Die Casting | Sederhana, biaya rendah, cocok untuk jumlah kecil | Presisi dan kualitas permukaan lebih rendah, cocok untuk komponen sederhana |
Memilih Produsen Pengecoran yang Tepat
Memilih produsen pengecoran yang tepat memastikan proyek Anda memenuhi sasaran desain, anggaran, dan kualitasnya. Di Kbear Metal, kami berspesialisasi dalam memberikan solusi pengecoran tingkat atas yang disesuaikan dengan kebutuhan Anda.
Baik Anda memerlukan pengecoran investasi yang presisi atau pengecoran pasir yang kuat, keahlian kami memastikan hasil yang sempurna.
Memilih Logam Kbear berarti mengalami keahlian yang tak tertandingi, layanan yang dapat diandalkan, dan dedikasi terhadap keunggulan. Terhubung dengan kami hari ini dan pelajari bagaimana kami dapat mewujudkan visi Anda!
Kesimpulan
Saat memilih proses pengecoran yang tepat untuk proyek logam khusus Anda, pengetahuan adalah kuncinya. Kurangnya pengetahuan dapat berdampak besar pada kualitas, biaya, dan kesuksesan produk Anda secara keseluruhan.
Dengan memahami 11 jenis proses pengecoran berbeda yang dibahas pada bagian di atas, Anda dapat membuat keputusan yang lebih tepat mengenai mana yang paling sesuai dengan kebutuhan produksi Anda.



